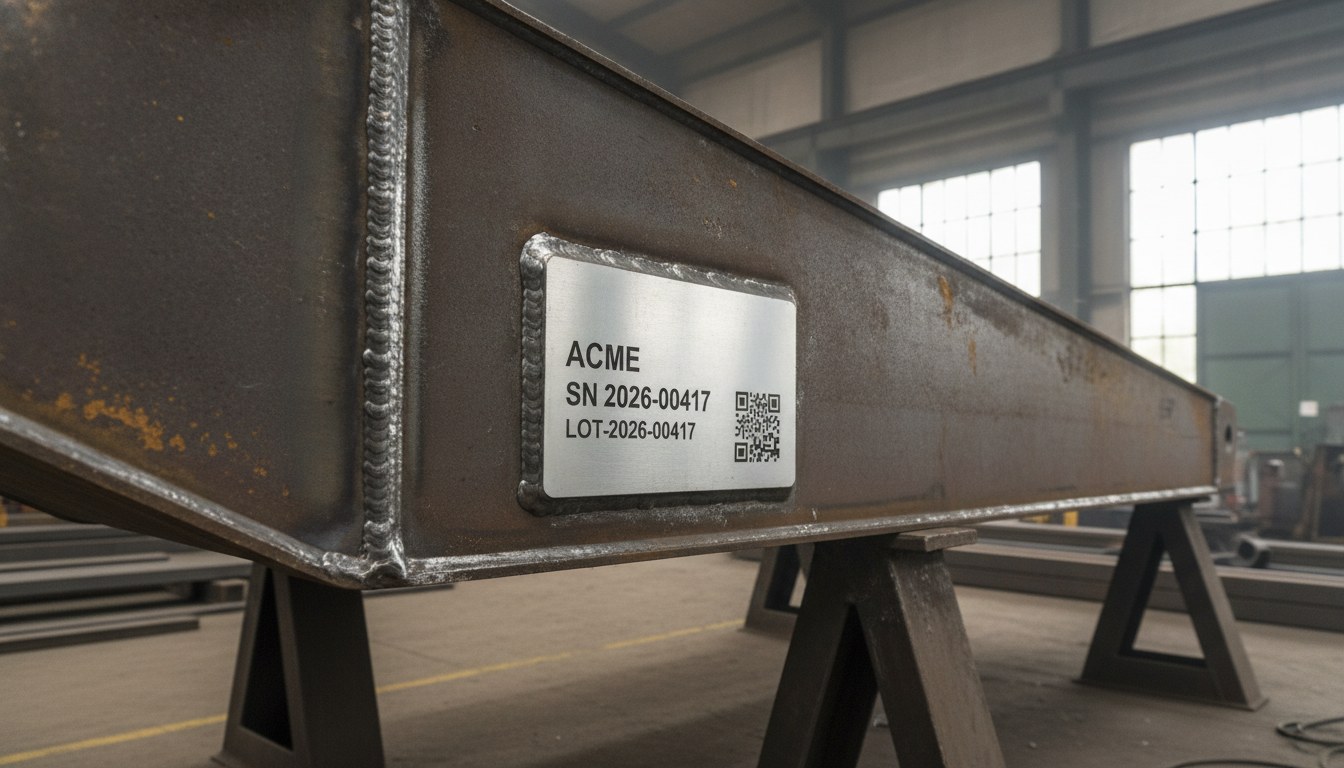
Ceux qui conçoivent et fabriquent des châssis, des flèches, des longerons, des godets et des chassis pour engins de terrassement et pour l’agriculture travaillent chaque jour avec des structures soudées qui pèsent des centaines de kilos et dépassent facilement le mètre et demi de développement. Le marquage est la dernière opération du cycle, mais c’est celle qui imprime sur le composant les données destinées à durer toute sa vie : identifiant du constructeur, numéro de série, références de lot et données réglementaires requises pour la conformité. Sur ces pièces, marquer l’acier n’est pas le problème — un laser à fibre de 1064 nm grave l’acier au carbone brut sans difficulté depuis des décennies.
Le problème, c’est d’y accéder. Une flèche d’excavatrice ou un longeron de tracteur n’entre pas dans une cabine de marquage standard, et le manipuler implique pont roulant, élingues et des temps qui fragmentent le cycle. Sur la grande pièce, la contrainte n’est pas la physique du marquage, mais la géométrie d’accès : où se trouve le point à marquer, comment l’atteindre avec le faisceau et comment lire le code une fois que le métal est soudé, oxydé et recouvert de calamine.
La logique s’inverse : quand la pièce ne peut pas aller au laser, c’est le laser qui doit aller à la pièce. C’est autour de ce choix que se construit le système adapté.
La contrainte n’est pas le métal, c’est l’accessibilité du point de marquage
Sur un composant d’établi, le point de marquage est toujours au foyer, sous la tête, perpendiculaire au faisceau. Sur une structure soudée de plusieurs centaines de kilos, cette condition doit être créée : le point à marquer peut se trouver sur une plaque encastrée entre deux traverses, sur le dos d’une flèche inclinée ou sur une bride orientée vers le bas. L’opérateur ne peut pas faire pivoter la pièce comme il le ferait avec de la petite quincaillerie, et chaque repositionnement au pont roulant introduit du jeu et du temps.
C’est pourquoi l’évaluation part de la cartographie physique de la pièce : encombrement total, poids, centre de gravité, et surtout la position et l’orientation de la zone de marquage par rapport à la manière dont le composant arrive au poste. Deux châssis avec les mêmes données réglementaires, mais dont la plaque d’identification est positionnée différemment, exigent des solutions d’accès différentes. C’est une considération de production, pas de laboratoire.
Amener le faisceau sur la pièce : portique, robot et cabines de grand volume
Quand le composant est trop grand ou trop lourd pour être manipulé, c’est le système qui prend en charge le mouvement. Les voies sont au nombre de trois et se combinent souvent. La première est la structure à portique : la tête de marquage se déplace sur des axes motorisés au-dessus d’un large plan de travail, atteignant des zones éloignées sans toucher la pièce, qui reste immobile là où le pont roulant l’a déposée. C’est l’approche des machines grand format comme Fly Gantry MAG, nées précisément pour travailler sur des encombrements hors norme.
La deuxième est l’intégration robotique : un bras anthropomorphe amène la tête de balayage sur le point à marquer en suivant des trajectoires qui contournent les géométries complexes, utile lorsque la zone de marquage est orientée dans des directions difficiles d’accès. La troisième est la cabine de grand volume avec chargement facilité : des systèmes comme TowerSwipe, à chargement latéral, sont conçus pour faire entrer et sortir des composants lourds et encombrants sans les soulever au-dessus d’un seuil. Dans tous les cas, le marquage peut être géré comme une station autonome ou intégré en ligne, en aval du soudage ou du traitement de surface.
Sur les champs de marquage étendus, où une pièce profonde présente des cotes de foyer différentes d’un point à l’autre, on adopte des configurations hybrides à axes XY plus prescan : les axes motorisés couvrent la course, tandis que la tête gère la mise au point dynamique le long de la surface. C’est la manière correcte de garder le faisceau perpendiculaire et au foyer sans renoncer à la zone de travail.
Données réglementaires et conformité : ce qui doit rester lisible
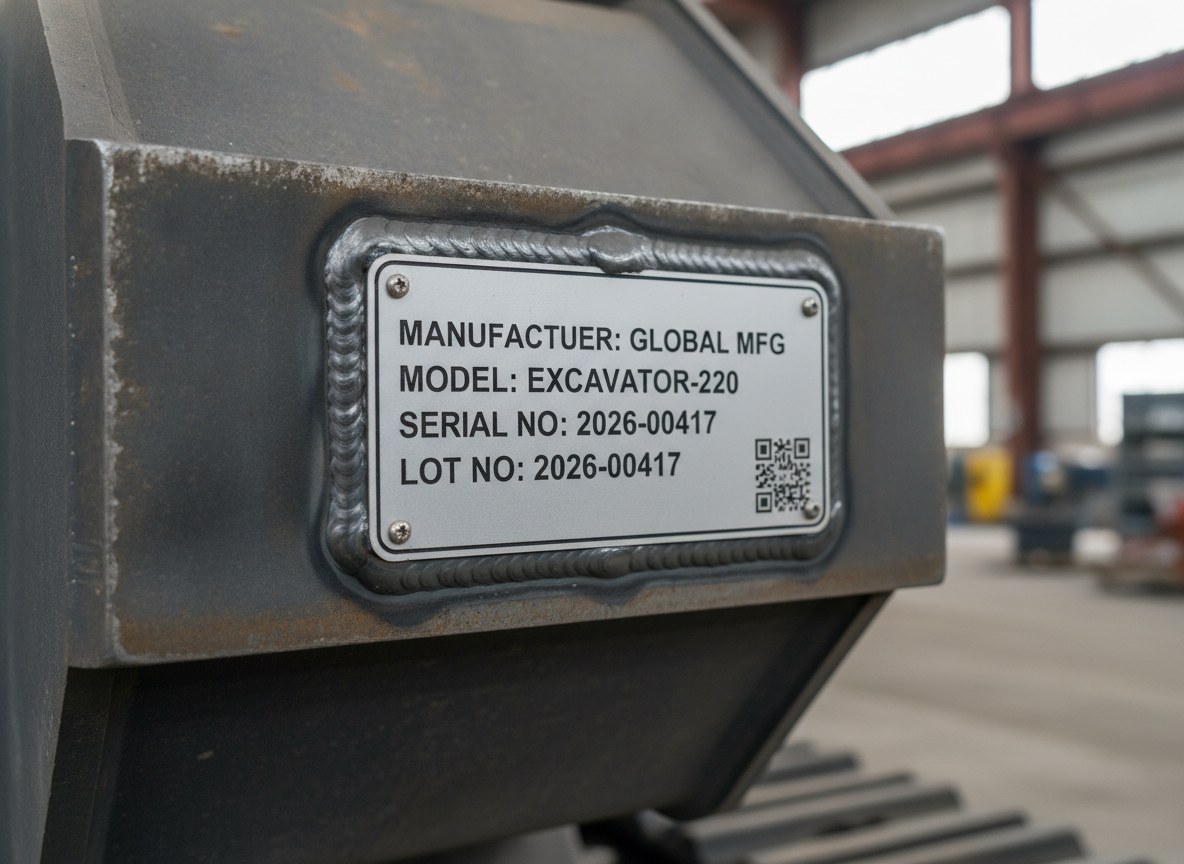
Sur une machine agricole ou de terrassement, le marquage des composants structurels remplit une fonction documentaire. Sur le châssis ou sur la plaque d’identification figurent la raison sociale du constructeur, le numéro de série, les références de modèle et les données réglementaires prévues par la conformité de la machine. Ce sont des informations qui accompagnent le composant tout au long de la filière et qui doivent rester lisibles après peinture, exposition aux agents atmosphériques, boue, chocs et lavages à haute pression.
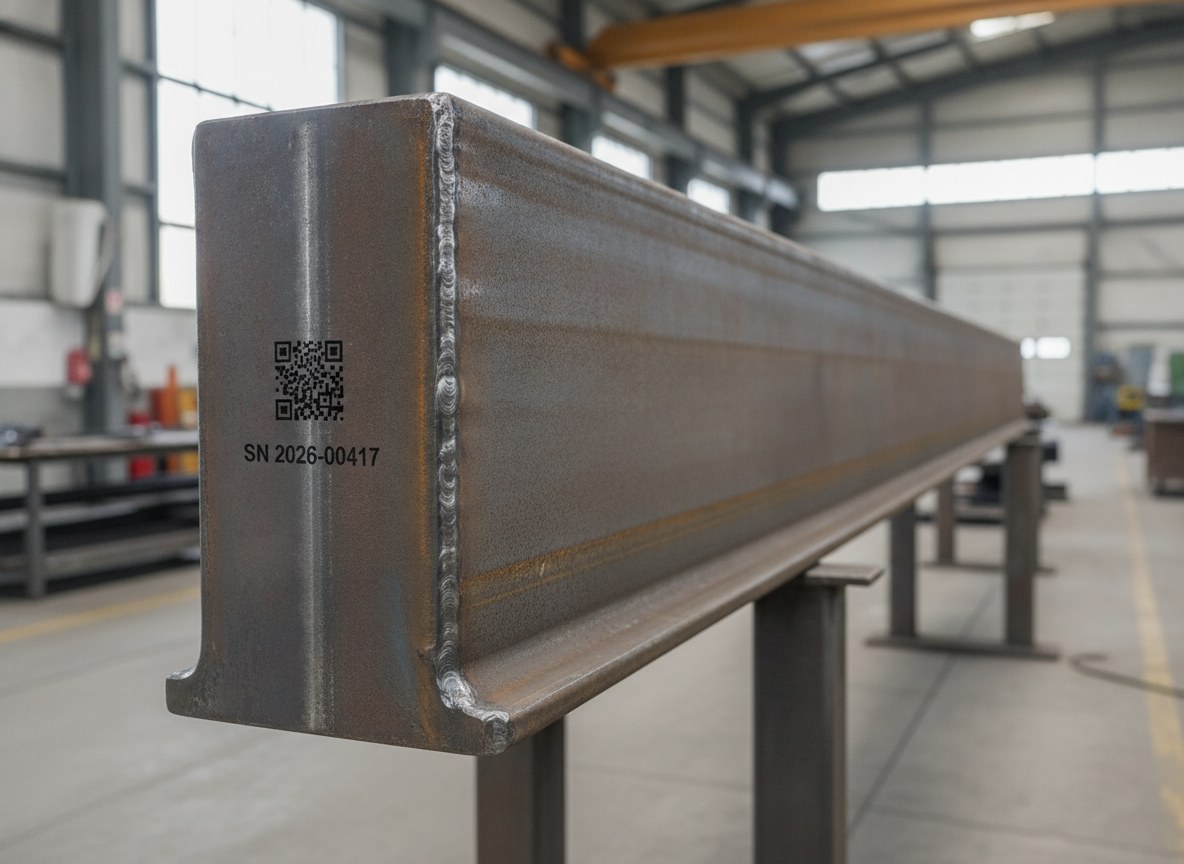
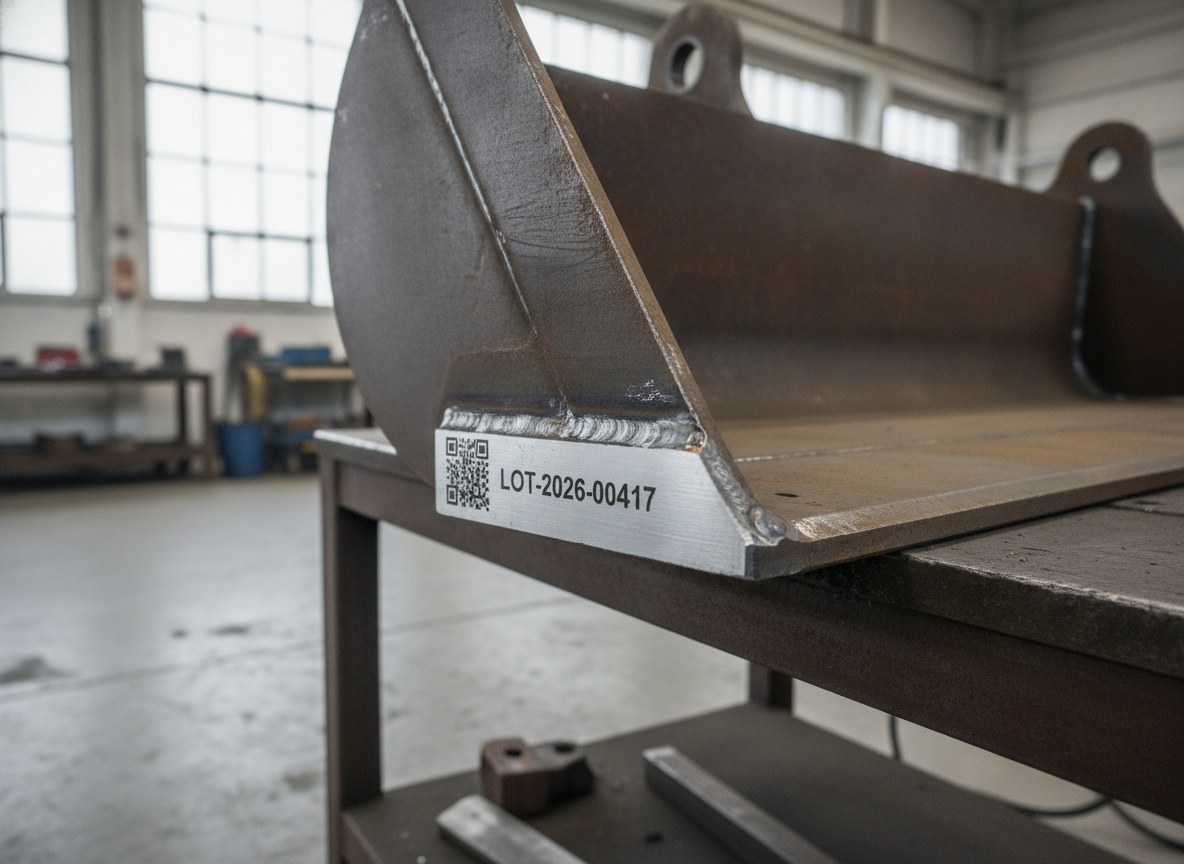
Ici, le marquage laser direct a un avantage structurel par rapport aux étiquettes et aux frappes : il fait partie du métal, ce n’est pas une couche appliquée par-dessus. Un code DataMatrix gravé à une profondeur suffisante survit à des cycles qu’une étiquette ne supporte pas, et reste associé de manière univoque à cette pièce unique. La question du contrôle de qualité du code — la distinction entre simple lecture, grading en ligne et vérification en laboratoire — est déterminante lorsque la donnée doit être garantie tout au long de la supply chain, comme nous l’avons approfondi en parlant de la différence entre lecture, grading et vérification des codes.
Lire sur des surfaces soudées et oxydées
La surface d’une structure soudée est tout sauf régulière. Cordons de soudure, calamine, oxyde, traces d’oxycoupage et rugosité inhomogène créent un fond sur lequel le contraste du marquage n’est pas acquis. Un code gravé sur un bord fraîchement soudé peut se trouver à côté d’une zone thermiquement altérée à la réflectivité complètement différente, ce qui met à l’épreuve à la fois le marquage et la lecture optique ultérieure.
La réponse relève du procédé, pas de la force brute. Le laser à fibre génère le contraste par enlèvement et altération localisée du matériau, et le choix des paramètres — pas, remplissage, nombre de passes — doit être calibré sur le fond réel, pas sur un échantillon idéal. Là où c’est nécessaire, on prépare la zone de marquage par une passe de nettoyage laser qui élimine oxyde et calamine avant de graver le code, restituant une surface homogène que le métal brut n’offre pas. Le résultat est un DataMatrix aux modules nets, lisible par un scanner industriel même après des années et des intempéries.
Les géométries courbes ou inclinées ajoutent un niveau supplémentaire : marquer en champ large avec des angles d’incidence variables dégrade la qualité du code. Les techniques permettant de maintenir foyer et perpendicularité sur les surfaces non planes sont les mêmes que celles qui régissent le marquage sur surfaces courbes et irrégulières, et sur une structure soudée elles deviennent partie intégrante du projet de marquage.
| Aspect | Marquage direct sur la pièce | Plaque métallique rapportée |
|---|---|---|
| Accessibilité du point | Nécessite portique, robot ou cabine de grand volume | Marquée à part, dans des conditions contrôlées |
| Qualité de la surface | Fond soudé et oxydé, une préparation peut être nécessaire | Plan parfait, contraste uniforme |
| Lecture et grading du code | À valider sur le fond réel | Plus simple et répétable |
| Traçabilité | Code partie du métal, aucun élément rapporté | Un maillon en plus : fixation et risque de décollement |
Marquage direct ou plaque rapportée
Le marquage direct sur la pièce n’est pas toujours la meilleure voie. Lorsque le point à marquer est totalement inaccessible, lorsque la surface est trop irrégulière pour garantir un grading fiable, ou lorsque le constructeur souhaite une plaque signalétique normalisée et uniforme sur toute la gamme, la plaque métallique marquée à part puis fixée sur le composant reste une solution techniquement valable.
La plaque se marque dans des conditions contrôlées, sur un plan parfait et à foyer constant, ce qui simplifie énormément la lecture et le grading du code. Le revers, c’est qu’elle introduit un élément rapporté — avec sa fixation, le risque de décollement et un maillon supplémentaire dans la traçabilité. Le choix entre marquage direct et plaque n’est pas idéologique : il dépend de l’accessibilité du point, de la qualité de la surface et des exigences documentaires. Souvent, la solution la plus solide combine les deux, avec le marquage des plaques géré par le même système qui marque la pièce.
Comment évaluer l’accessibilité du point de marquage, dès l’offre
L’erreur type, au lancement d’un projet de marquage sur de grandes structures, est de raisonner d’abord sur la source puis sur l’accès. C’est l’ordre inverse du bon. La question à se poser en phase d’offre est : où se trouve le point à marquer, comment la pièce arrive au poste et par quel mouvement — de la pièce ou du faisceau — l’atteint-on au foyer et perpendiculairement.
C’est pourquoi une évaluation sérieuse part des dessins du composant et d’échantillons réels : on cartographie la zone de marquage, on vérifie l’encombrement, on choisit entre portique, robot ou cabine de grand volume, on établit si la surface nécessite une préparation et on teste la lecture du code sur le fond effectif, soudé et oxydé. Définir ces points avant la fourniture évite de découvrir en production que le bras du robot n’atteint pas, ou que le DataMatrix ne se lit pas sur le cordon de soudure. L’accessibilité du point de marquage est une exigence de projet, exactement comme le numéro de série à graver.
À qui cela s’adresse (et à qui non)
Cette approche est le choix naturel pour ceux qui produisent des structures soudées lourdes et encombrantes — châssis, flèches, godets, chassis, longerons pour terrassement et agriculture — et qui ont besoin de données réglementaires permanentes et de codes traçables sur acier brut, soudé et oxydé. Elle est conçue pour ceux qui aujourd’hui déplacent des pièces énormes vers un poste de marquage et paient ce transfert en temps et en complexité.
En revanche, ce n’est pas la bonne réponse pour ceux qui marquent des pièces petites et maniables, où une machine d’établi ou à table rotative reste plus rapide et efficace en termes de cycle, ni pour ceux dont les volumes justifient plutôt une cellule dédiée à un seul composant répétitif. En résumé : si votre pièce n’entre pas en cabine et que le point à marquer est difficile à atteindre, la vraie question n’est pas quel laser choisir, mais comment amener le faisceau sur la pièce et comment lire le code là où le métal est le moins coopératif. C’est là que se joue la réussite du projet.

Business Development Director | LASIT
Business Development Director chez LASIT, Giandomenico Ievoli est responsable de la direction commerciale et du développement stratégique de l’entreprise. Il pilote les activités de développement commercial aux niveaux national et international, contribuant à la croissance et à l’expansion de LASIT sur les marchés mondiaux.