Les fabricants de sanitaires, d’articles en céramique émaillée ou de composants revêtus d’émail vitrifié connaissent bien le problème : le marquage, la référence de lot et la date doivent figurer sur une pièce apparente, et l’émail est l’une des couches les plus difficiles à traiter. Il est dur, brillant et vitreux, mais aussi fragile : sous une contrainte thermique localisée, il tend à réagir comme le verre, et non comme un métal.
D’où les deux risques typiques. Le premier est mécanique : un marquage trop énergique, ou effectué avec la mauvaise longueur d’onde, ouvre des microfissures dans l’émail et peut provoquer des écaillages qui compromettent une pièce destinée à rester visible pendant des années. Le second est esthétique : sur un émail blanc, le contraste est le véritable défi, car un marquage peu maîtrisé se révèle faible, incohérent d’une pièce à l’autre ou presque invisible selon la lumière.
Le marquage laser UV s’attaque précisément à ce point : il ne s’agit pas d’augmenter la puissance pour « vaincre » la dureté de l’émail, mais de maîtriser la façon dont l’énergie est absorbée par le verre afin d’obtenir une marque lisible et reproductible sans fissurer la surface.
Comment l’émail vitrifié réagit au laser
L’émail céramique est, à tous les égards, une couche vitreuse : une matrice silicatée vitrifiée lors de la cuisson, avec des opacifiants et des pigments dispersés. Comme le verre, il présente une faible conductivité thermique et un comportement fragile. Lorsqu’il absorbe l’énergie de manière concentrée et essentiellement thermique, la dilatation locale génère des tensions que le matériau ne parvient pas à relâcher plastiquement : il en résulte des microfissures qui partent du point marqué et qui, sur les bords, peuvent évoluer en écaillages.
Le facteur décisif est la quantité et la manière dont l’émail absorbe le rayonnement, ce qui dépend de la longueur d’onde. Une source à fibre travaille à 1064 nm, dans le proche infrarouge : sur un verre clair ou un émail blanc, ce rayonnement est peu absorbé et tend à chauffer plutôt qu’à modifier proprement la surface, avec une marge de contrôle réduite précisément là où le matériau est le plus fragile. En se déplaçant vers l’ultraviolet, la situation change radicalement.
Pourquoi l’ultraviolet maîtrise l’interaction avec le verre
La source UV émet à 355 nm. La longueur d’onde courte correspond à une énergie du photon plus élevée, et c’est la raison pour laquelle l’UV interagit bien avec des matériaux que l’infrarouge « traverse » ou se contente de chauffer : verre, plastiques transparents et émaux vitrifiés. L’énergie est absorbée dans une couche superficielle très fine, là où elle est nécessaire, au lieu de se diffuser sous forme de chaleur dans le volume de la pièce. C’est le même principe qui fait de l’UV le choix de référence sur les matériaux délicats — il vaut la peine de rappeler ce qu’est un laser UV.
La conséquence pratique est un apport thermique limité et une interaction plus « froide » avec l’émail : on modifie la surface sans générer le gradient thermique qui fissure le verre. Cela ne signifie pas un impact thermique nul — il en subsiste toujours un — mais un niveau suffisamment bas et maîtrisable pour éviter la propagation des microfissures. Sur l’émail vitrifié, c’est la différence entre une marque stable et une pièce menacée de rebut. Ces mêmes raisons expliquent pourquoi l’UV s’est imposé dans la marquage du verre.
Marquage avant et après cuisson
Dans la production céramique, il existe deux voies. La première est le décor avant cuisson : le graphisme est appliqué sur le biscuit ou sur l’émail cru, puis vitrifié lors de la cuisson, restant incorporé sous la surface. C’est la méthode traditionnelle pour les logos et les décorations, extrêmement robuste car le marquage devient partie intégrante de l’émail lui-même.
La seconde est le marquage laser après cuisson, sur la pièce déjà finie. Ici, le laser UV agit sur l’émail vitrifié en modifiant de manière contrôlée sa couche superficielle. L’avantage est la flexibilité : on peut appliquer le marquage, le lot, la date ou un identifiant variable sans toucher à la phase de décor, et changer de contenu pièce par pièce sans produire de nouveaux décors ni de nouvelles sérigraphies. C’est la voie naturelle lorsque l’information à marquer change souvent ou arrive en aval du processus céramique.
| Aspect | Décor avant cuisson | Marquage laser UV après cuisson |
|---|---|---|
| Moment dans le cycle | Avant la cuisson, sur l’émail cru | Sur la pièce finie et déjà cuite |
| Lien avec la pièce | Vitrifié dans l’émail | Modification superficielle contrôlée de l’émail |
| Données variables (lot, date, numéro de série) | Peu pratique : nécessite de nouveaux décors | Immédiates, gérées par logiciel |
| Décoration multicolore étendue | Domaine naturel du décor | Ce n’est pas sa fonction |
Le contraste sur émail blanc
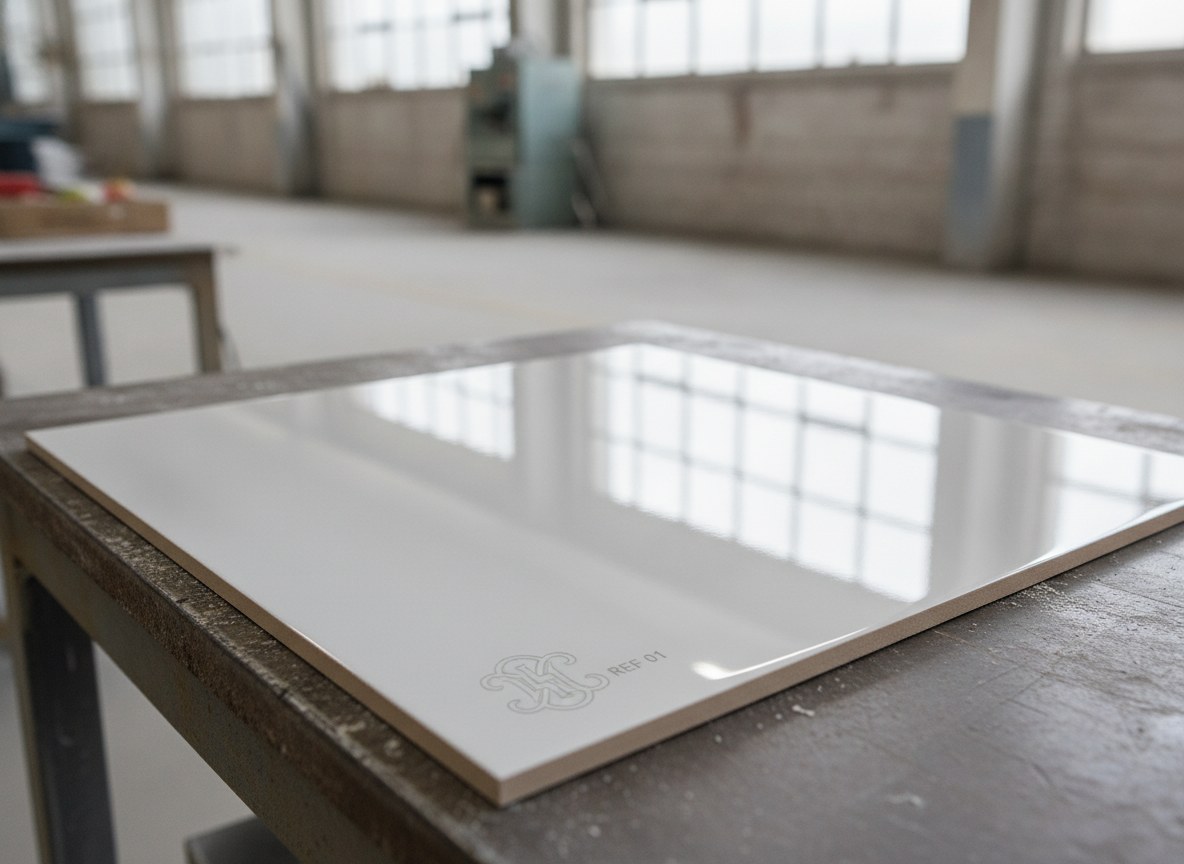
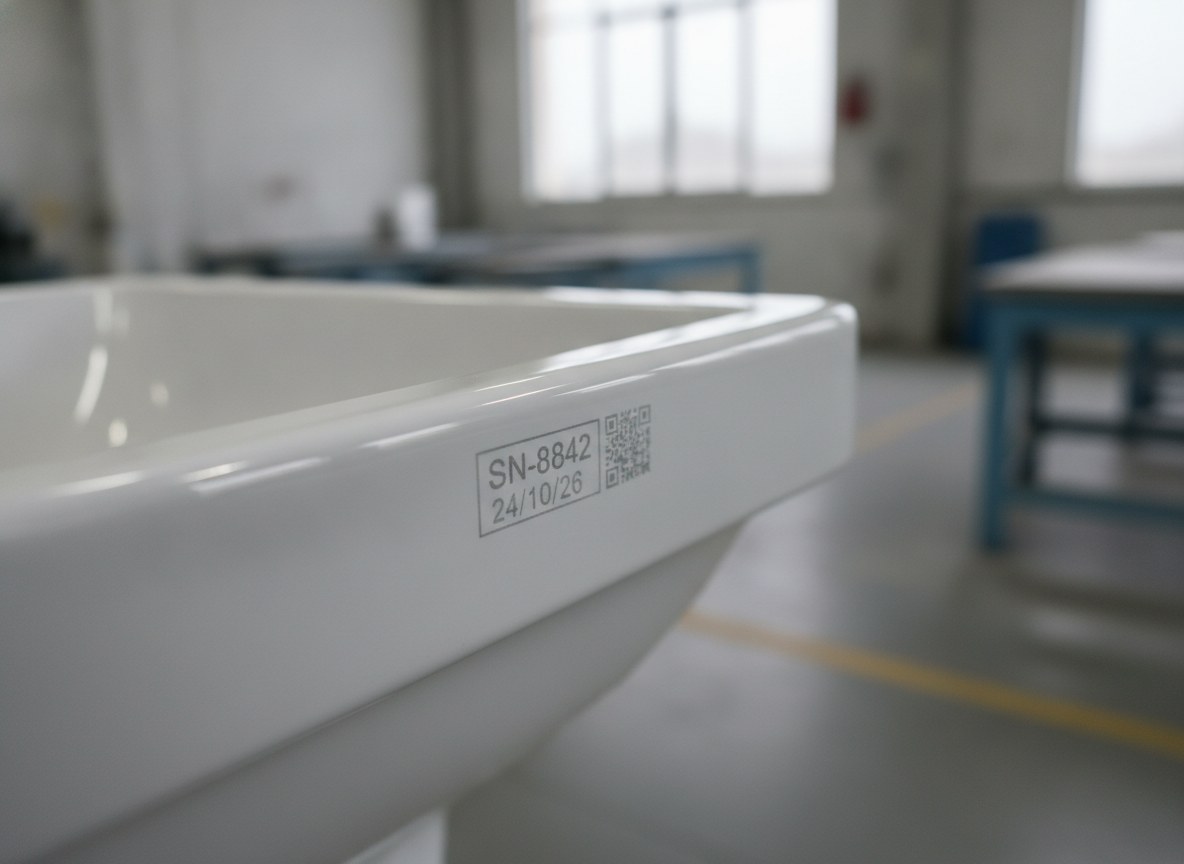
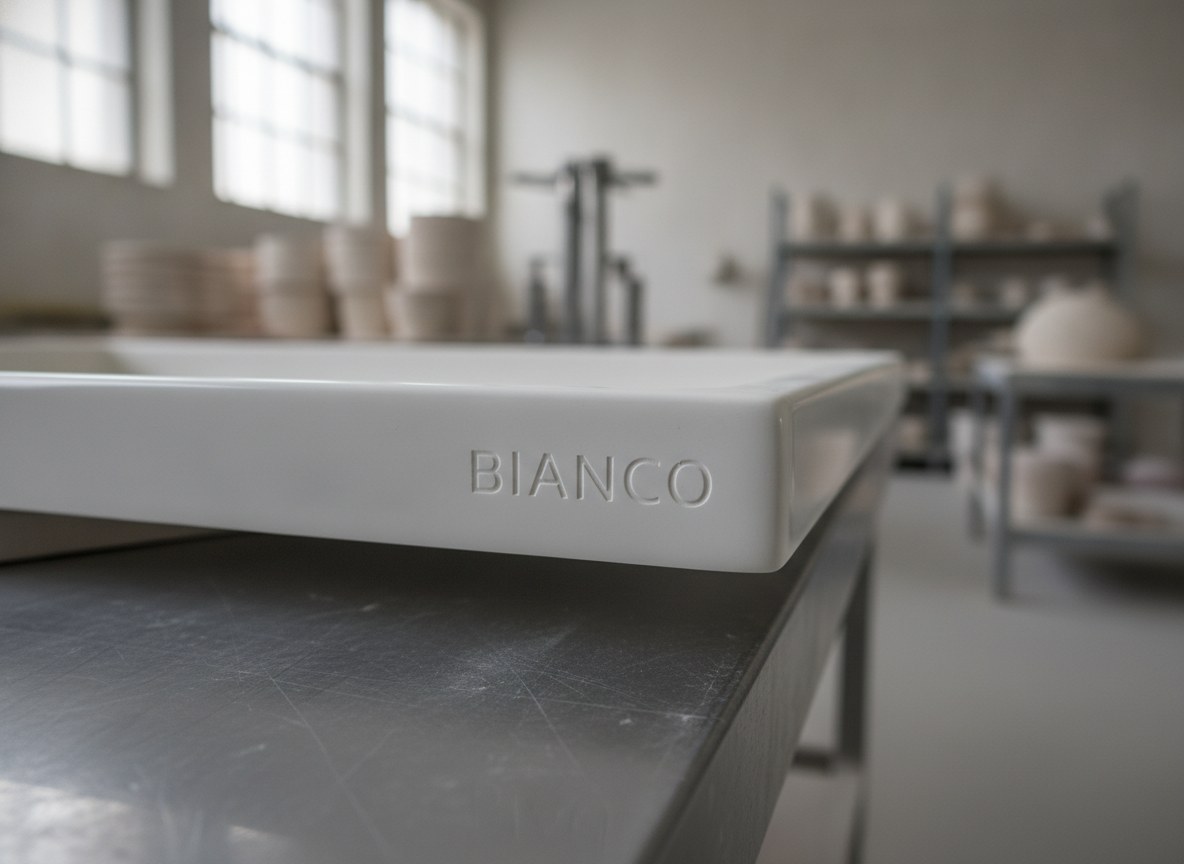
Sur le blanc, le contraste ne s’obtient pas en ajoutant une couleur : il n’y a ni pigment ni oxydation à exploiter comme sur les métaux. L’UV agit en revanche sur la finition, en transformant de manière contrôlée une portion d’émail brillant en une microtexture mate. Le marquage devient lisible parce qu’elle diffuse la lumière différemment de la surface spéculaire environnante : elle apparaît comme une gravure satinée, nette, avec un léger écart tonal. C’est un contraste de finition et de micro-relief, non de couleur, et c’est exactement ce dont une marque ou un code de lot ont besoin pour être lisibles d’un coup d’œil.
Le point critique est que cette microtexture reste constante : des paramètres trop poussés glissent vers la fissuration, des paramètres trop doux donnent une marque pâle qui disparaît sous certaines lumières. La bonne fenêtre de travail se détermine sur des échantillons réels, et c’est elle qui concilie lisibilité et intégrité de l’émail.
Reproductibilité esthétique sur les pièces apparentes
Sur une pièce apparente, la reproductibilité n’est pas un détail : le marquage doit avoir le même aspect sur la première et sur la dernière pièce du lot, et d’un lot à l’autre. Une fois la recette de marquage fixée — énergie, vitesse, stratégie de remplissage — le logiciel FlyCAD la rappelle à l’identique à chaque cycle, éliminant la variabilité de l’opérateur qui affecte les méthodes manuelles. La même attention à l’esthétique sur les surfaces délicates guide les articles sur la marquage laser sur céramique dans le domaine promotionnel.
La géométrie et la mise au point comptent également : de nombreuses pièces en céramique émaillée présentent des surfaces courbes ou des bords en relief, où le maintien du faisceau dans le bon plan de travail est ce qui garantit une marque uniforme sur toute la zone. C’est un travail de maîtrise du procédé, avant d’être une question de puissance.
À qui elle s’adresse (et à qui non)
Le marquage laser UV est le choix rationnel lorsqu’il faut marquer le marquage, le lot, la date ou des identifiants sur de la céramique et des sanitaires émaillés déjà cuits, avec une marque permanente, lisible sur le blanc et sans risque d’écaillage — surtout si le contenu change souvent et si le marquage intervient en fin de ligne. Elle résiste aux détergents et à l’usage typique de ces produits, et évite d’alourdir la phase de décor.
En revanche, ce n’est pas la bonne voie lorsque l’objectif est une décoration multicolore étendue ou un graphisme grand format : c’est le terrain du décor avant cuisson, qui vitrifie la couleur dans l’émail et reste la meilleure solution pour l’aspect décoratif de la pièce. De même, sur des émaux très foncés ou sur des géométries qui rendent difficile une lecture d’un coup d’œil, il convient d’évaluer le cas spécifique par des essais sur échantillons avant de définir le processus.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.