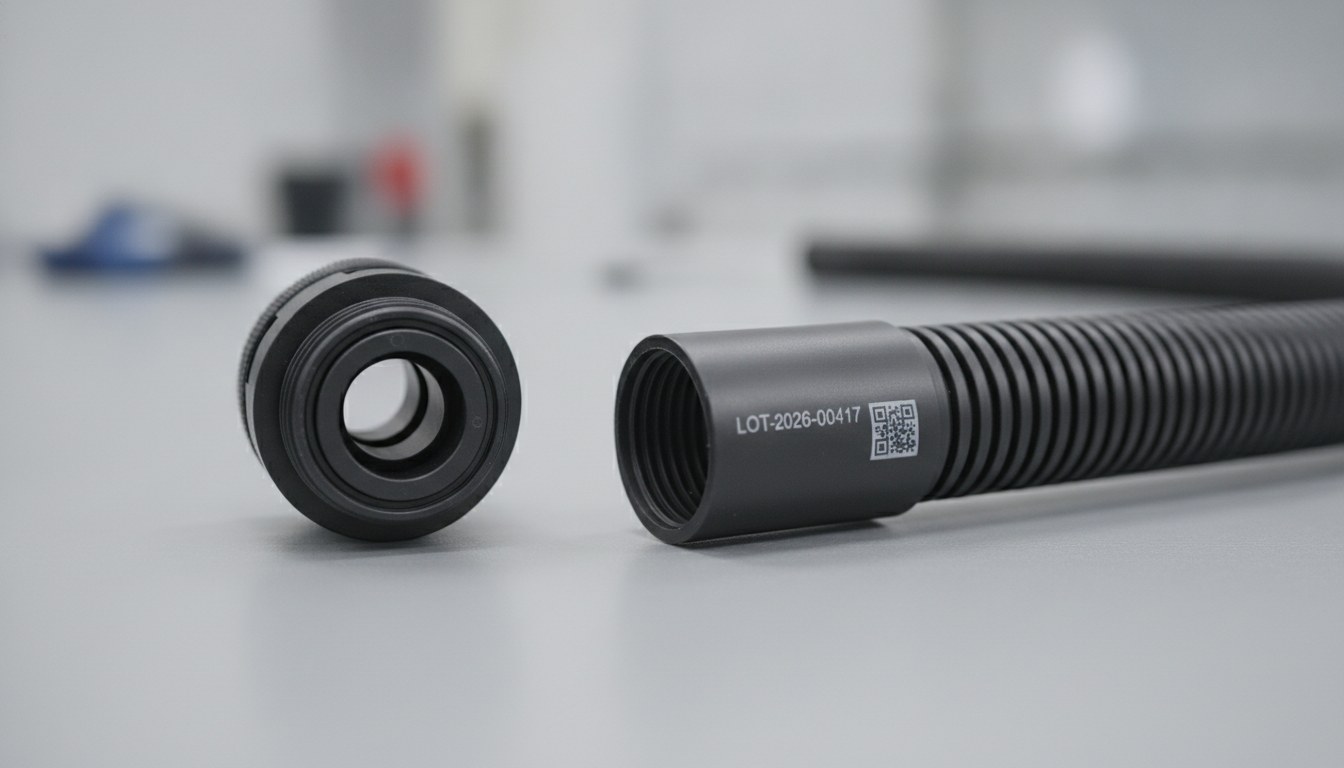
Ceux qui fabriquent des faisceaux de câbles, des gaines, des douilles et des passe-câbles vivent avec une contrainte que presque aucune autre pièce marquée en usine ne connaît : la surface à identifier est aussi la paroi qui isole. Un numéro de série, un code de lot, le sigle d’un circuit ou la classe de tension doivent rester lisibles pendant toute la vie du composant, mais le marquage ne peut pas soustraire de la matière à une paroi épaisse de quelques fractions de millimètre, dont le rôle est de tenir séparés un conducteur et tout ce qui l’entoure.
Les méthodes traditionnelles contournent le problème sans le résoudre. Les colliers imprimés et les étiquettes adhésives ajoutent un élément qui peut se détacher, pivoter le long du câble ou se décolorer ; la tampographie et les encres déposent une couche que l’abrasion, les solvants et les températures élevées finissent par éliminer. Le laser marque au contraire directement le polymère, sans consommables et sans contact — mais c’est justement sur le plastique que la marge entre un contraste net et un endommagement de la paroi est plus étroite que sur le métal.
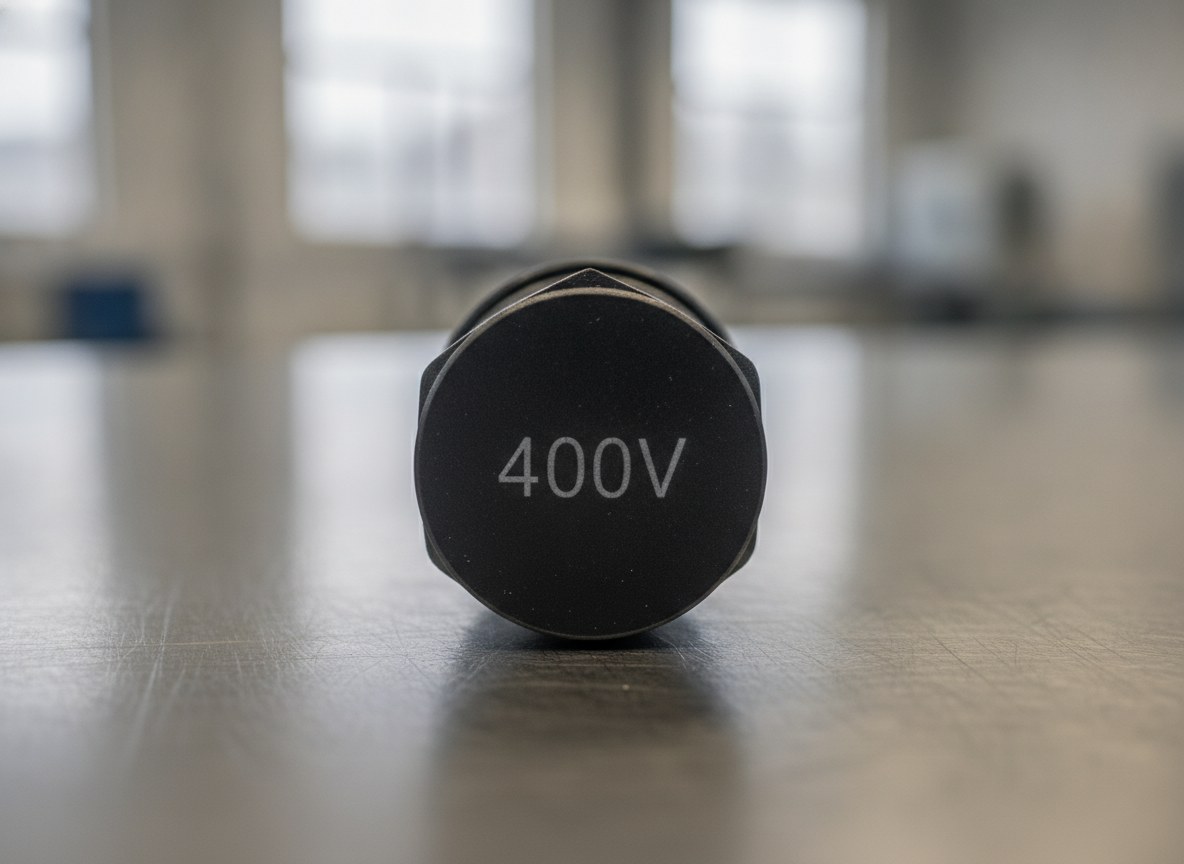
La clé, sur ces matériaux, est de traiter le marquage comme un contraste maîtrisé : une altération ciblée de la couche la plus superficielle du polymère qui génère de la lisibilité sans compromettre la fonction isolante. C’est un problème de matériau et de paramètres, avant même d’être un problème de machine.
Pourquoi la paroi isolante change les règles
Sur un composant métallique, le marquage peut se permettre d’enlever quelques microns ou d’oxyder la surface : la pièce reste structurellement la même. Sur une gaine ou un passe-câble, non. L’épaisseur utile est celle qui garantit la rigidité diélectrique, et chaque sillon qui enlève de la matière réduit localement cette réserve. Ici, le marquage idéal n’est pas une gravure mais une transformation de couleur de la couche externe, obtenue avec l’énergie minimale suffisante pour la rendre visible.
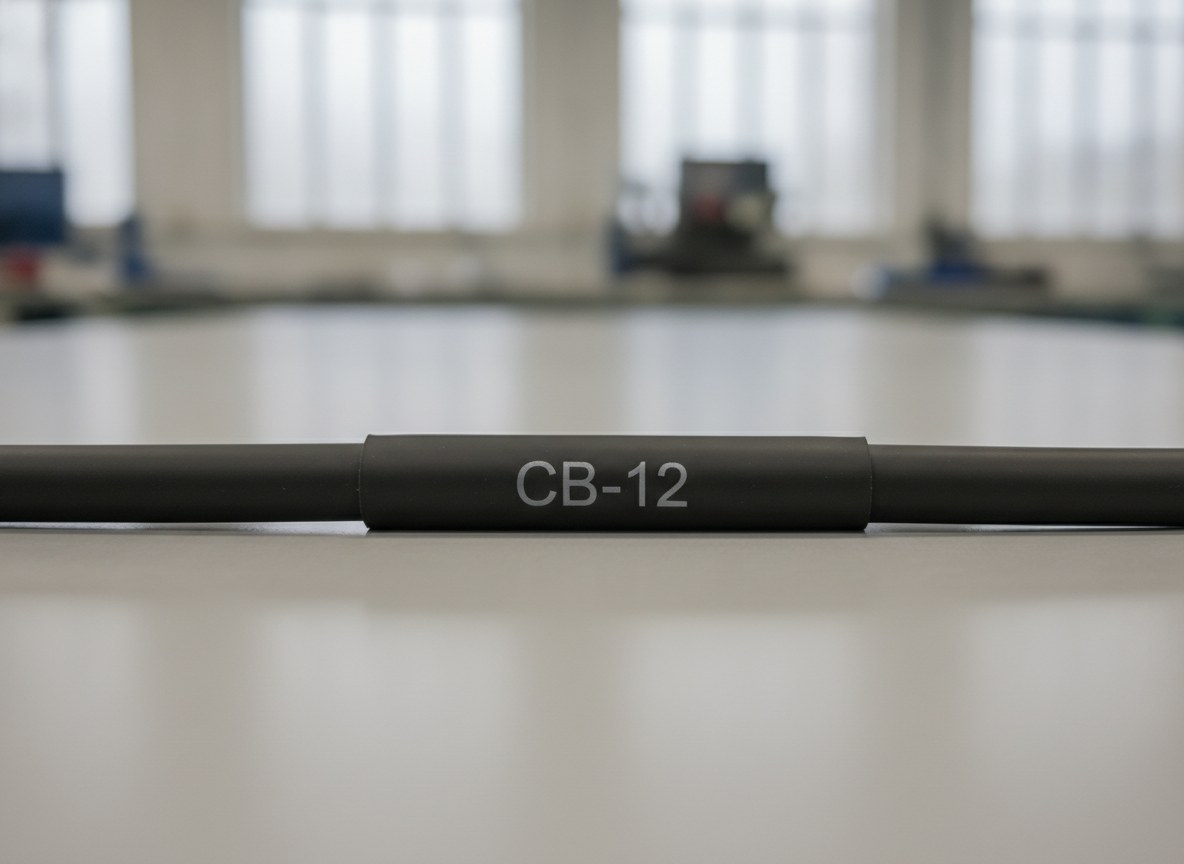
Cela renverse la logique par rapport au marquage sur métal. L’objectif n’est pas la profondeur, mais le contraste à intégrité égale : maximiser la différence chromatique entre le marquage et le fond en maintenant l’apport thermique et l’enlèvement de matière dans une limite qui ne touche pas la paroi porteuse. C’est de là que partent tous les choix de source, de longueur d’onde et de paramètres.
Comment réagissent au faisceau le PVC, les polyoléfines, le silicone et les thermorétractables
« Le plastique » n’existe pas : chaque famille de polymère répond au laser à sa manière, et le choix de la source part de là.
Le PVC absorbe bien le rayonnement et réagit avec du contraste dès une faible énergie ; le point critique n’est pas la marquabilité mais sa nature halogénée, dont nous parlerons plus loin. Les polyoléfines — polyéthylène et polypropylène, les bases les plus répandues pour les gaines et les tubes annelés — sont en grande partie transparentes à la longueur d’onde du laser à fibre (1064 nm) : sans additifs absorbeurs, elles ont tendance à fondre ou à mousser au lieu de marquer proprement, et c’est le cas où la longueur d’onde UV (355 nm), qui agit sur les liaisons du polymère plus que sur la chaleur, offre le meilleur contraste. Le silicone est stable thermiquement mais souple et élastique : il répond bien à un marquage par éclaircissement superficiel, à condition que l’énergie reste basse pour ne pas entailler l’élastomère. Les thermorétractables ajoutent une contrainte unique : ils sont conçus pour se rétracter sous l’effet de la chaleur, donc un apport thermique excessif pendant le marquage peut pré-activer la rétraction précisément dans la zone du code, le déformant — raison pour laquelle, sur ces matériaux, on privilégie des impulsions brèves et des densités de puissance limitées.
| Polymère | Réponse au laser | Point de vigilance principal |
|---|---|---|
| PVC | Bon contraste dès une faible énergie | Fumées halogénées : aspiration dédiée |
| Polyoléfines (PE, PP) | Peu absorbantes à 1064 nm : privilégier l’UV ou les additifs | Tendance à fondre ou à mousser |
| Silicone | Contraste par éclaircissement superficiel | Énergie basse pour ne pas entailler l'élastomère |
| Thermorétractables | Contraste avec des impulsions brèves | La chaleur peut pré-activer la rétraction |
La conséquence pratique est qu’un unique jeu de paramètres ne couvre pas toute la nomenclature d’un faisceau de câbles. Gaines, douilles, passe-câbles et tubes thermorétractables peuvent exiger des recettes différentes, et c’est la raison pour laquelle la définition du cycle passe presque toujours par des essais sur des échantillons réels du matériau effectivement en production, et non sur des éprouvettes génériques — la même attention qu’exige le marquage des plastiques dans le secteur électronique.
Le contraste sur le noir : additifs, pigments et rôle de l’UV
La plupart des gaines et des passe-câbles sont noirs, colorés dans la masse au noir de carbone. Sur un fond aussi sombre, le contraste ne s’obtient pas en assombrissant — il s’obtient en éclaircissant : le faisceau altère localement le pigment et la matrice polymère en produisant un marquage clair, gris ou blanchâtre, par moussage ou par blanchiment du pigment. C’est un mécanisme superficiel, qui vit dans les premières couches et n’a pas besoin de creuser.
Ici, le rôle des additifs et de la longueur d’onde est décisif. Certains composés contiennent déjà des additifs qui favorisent la réaction de marquage ; sur les matériaux peu absorbants, la source UV pour le marquage des plastiques travaille par voie photochimique et obtient un contraste net avec une charge thermique réduite, un avantage lorsque la paroi est mince et que le risque de déformation est élevé. Sur les polymères plus absorbants, le laser fibre reste efficace et productive. La logique est toujours la même : choisir la combinaison qui offre le maximum de contraste avec la moindre altération physique.
Le risque de l’enlèvement excessif et l’épaisseur que l’on peut retirer
Le danger, sur ces composants, est de pousser l’énergie au-delà du seuil du contraste et d’entrer en régime d’ablation : à ce moment-là, le faisceau ne colore plus, il creuse. Sur une paroi isolante, cela signifie éroder l’épaisseur qui garantit la tenue diélectrique, avec un dommage souvent invisible à l’œil nu mais qui compromet la fonction. Il existe un seuil en dessous duquel le laser transforme uniquement la couleur et au-dessus duquel il commence à enlever de la matière : tout le travail de mise au point consiste à rester sous ce seuil avec une bonne marge.
Le critère de sécurité consiste à définir en phase d’essai l’énergie maximale — et donc la profondeur d’altération maximale — compatible avec la paroi la plus mince présente sur la pièce, et à travailler de façon stable en dessous. La vérification ne se fait pas à l’œil : on découpe l’échantillon marqué et l’on observe la section au microscope pour mesurer jusqu’à quelle profondeur l’altération est arrivée par rapport à l’épaisseur résiduelle, en accompagnant la mesure d’un contrôle de la tenue diélectrique sur les échantillons. C’est une étape de laboratoire, à réaliser une fois lors de la validation du cycle, et non pièce par pièce.
Marquage en continu sur la bobine, alternative aux colliers imprimés
Sur les câbles et les gaines gérés au métrage, l’identification traditionnelle passe par des colliers et des étiquettes imprimés appliqués en aval. Ce sont des éléments ajoutés, qui doivent être gérés en magasin, appliqués manuellement et qui peuvent se détacher ou pivoter. Le marquage laser en continu renverse l’approche : le code — numéro de série progressif, sigle, référence de lot — est marqué comme contraste directement sur la gaine pendant que le câble défile, à intervalles réguliers sur toute la bobine.
Le marquage fait partie du câble, ce n’est pas un accessoire : il ne se détache pas, ne se déplace pas et reste cohérent sur toute la longueur. C’est le même besoin de traçabilité qui pousse les composants électriques à abandonner la tampographie au profit d’un marquage direct et stable. Là où une donnée plus riche est nécessaire — un DataMatrix renvoyant à un lot ou à une nomenclature — le code peut être marqué sur une plaquette solidaire du connecteur ou du faisceau, en conservant la même logique de lisibilité permanente.
PVC et polymères halogénés : la question des fumées
Il y a un aspect que l’on ne peut pas ignorer sur les faisceaux de câbles : de nombreux isolants, à commencer par le PVC, sont des polymères halogénés. Lorsque le laser les traite, les sous-produits gazeux contiennent des composés du chlore corrosifs pour l’optique de la machine et irritants pour ceux qui travaillent. Ce n’est pas un détail marginal : c’est une condition de process qu’il faut gérer à la source.
La réponse est un système d’aspiration et de filtration dimensionné pour le matériau, avec des filtres adaptés pour capturer les particules et neutraliser les composés acides. C’est la raison pour laquelle, lorsqu’on marque du PVC et des matériaux similaires, l’aspiration des fumées n’est pas un accessoire mais une partie intégrante de l’installation : elle protège l’opérateur, maintient propres les lentilles et les surfaces optiques et stabilise la qualité du marquage dans le temps.
Pour qui c’est conçu (et pour qui ça ne l’est pas)
Le marquage laser en tant que contraste maîtrisé est le choix naturel pour ceux qui produisent des gaines, des douilles, des passe-câbles et des faisceaux de câbles et qui ont besoin d’une identification permanente qui n’ajoute pas d’éléments et ne touche pas à la fonction isolante : numéros de série, sigles de circuit, références de lot et classes de tension qui doivent survivre à la manipulation, à la chaleur, aux huiles et aux solvants pendant toute la vie de l’installation. Sur les composants noirs, sur les matériaux peu absorbants et sur les tubes thermorétractables, la bonne combinaison de source et de paramètres offre de la lisibilité sans enlèvement de matière.
En revanche, ce n’est pas la voie la plus simple lorsque la paroi est trop mince pour qu’une altération, même superficielle, érode une marge diélectrique déjà réduite, ou lorsque le matériau est un composé non conçu pour le marquage et que le contraste est faible : dans ces cas, on intervient d’abord sur le matériau — choix du polymère ou d’additifs marquables — et seulement ensuite sur le laser. Et cela reste une méthode qui doit être validée : sans essais sur les échantillons réels et sans la vérification en section de l’épaisseur altérée, aucun paramètre ne doit être considéré comme acquis.
En résumé : si l’identification doit être permanente, intégrée à la pièce et respectueuse de la paroi isolante, le marquage laser traité comme un contraste maîtrisé répond exactement à ce problème — à condition de choisir la source, les paramètres et l’aspiration en fonction du polymère, et d’en vérifier l’effet là où cela compte, c’est-à-dire dans l’épaisseur.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.