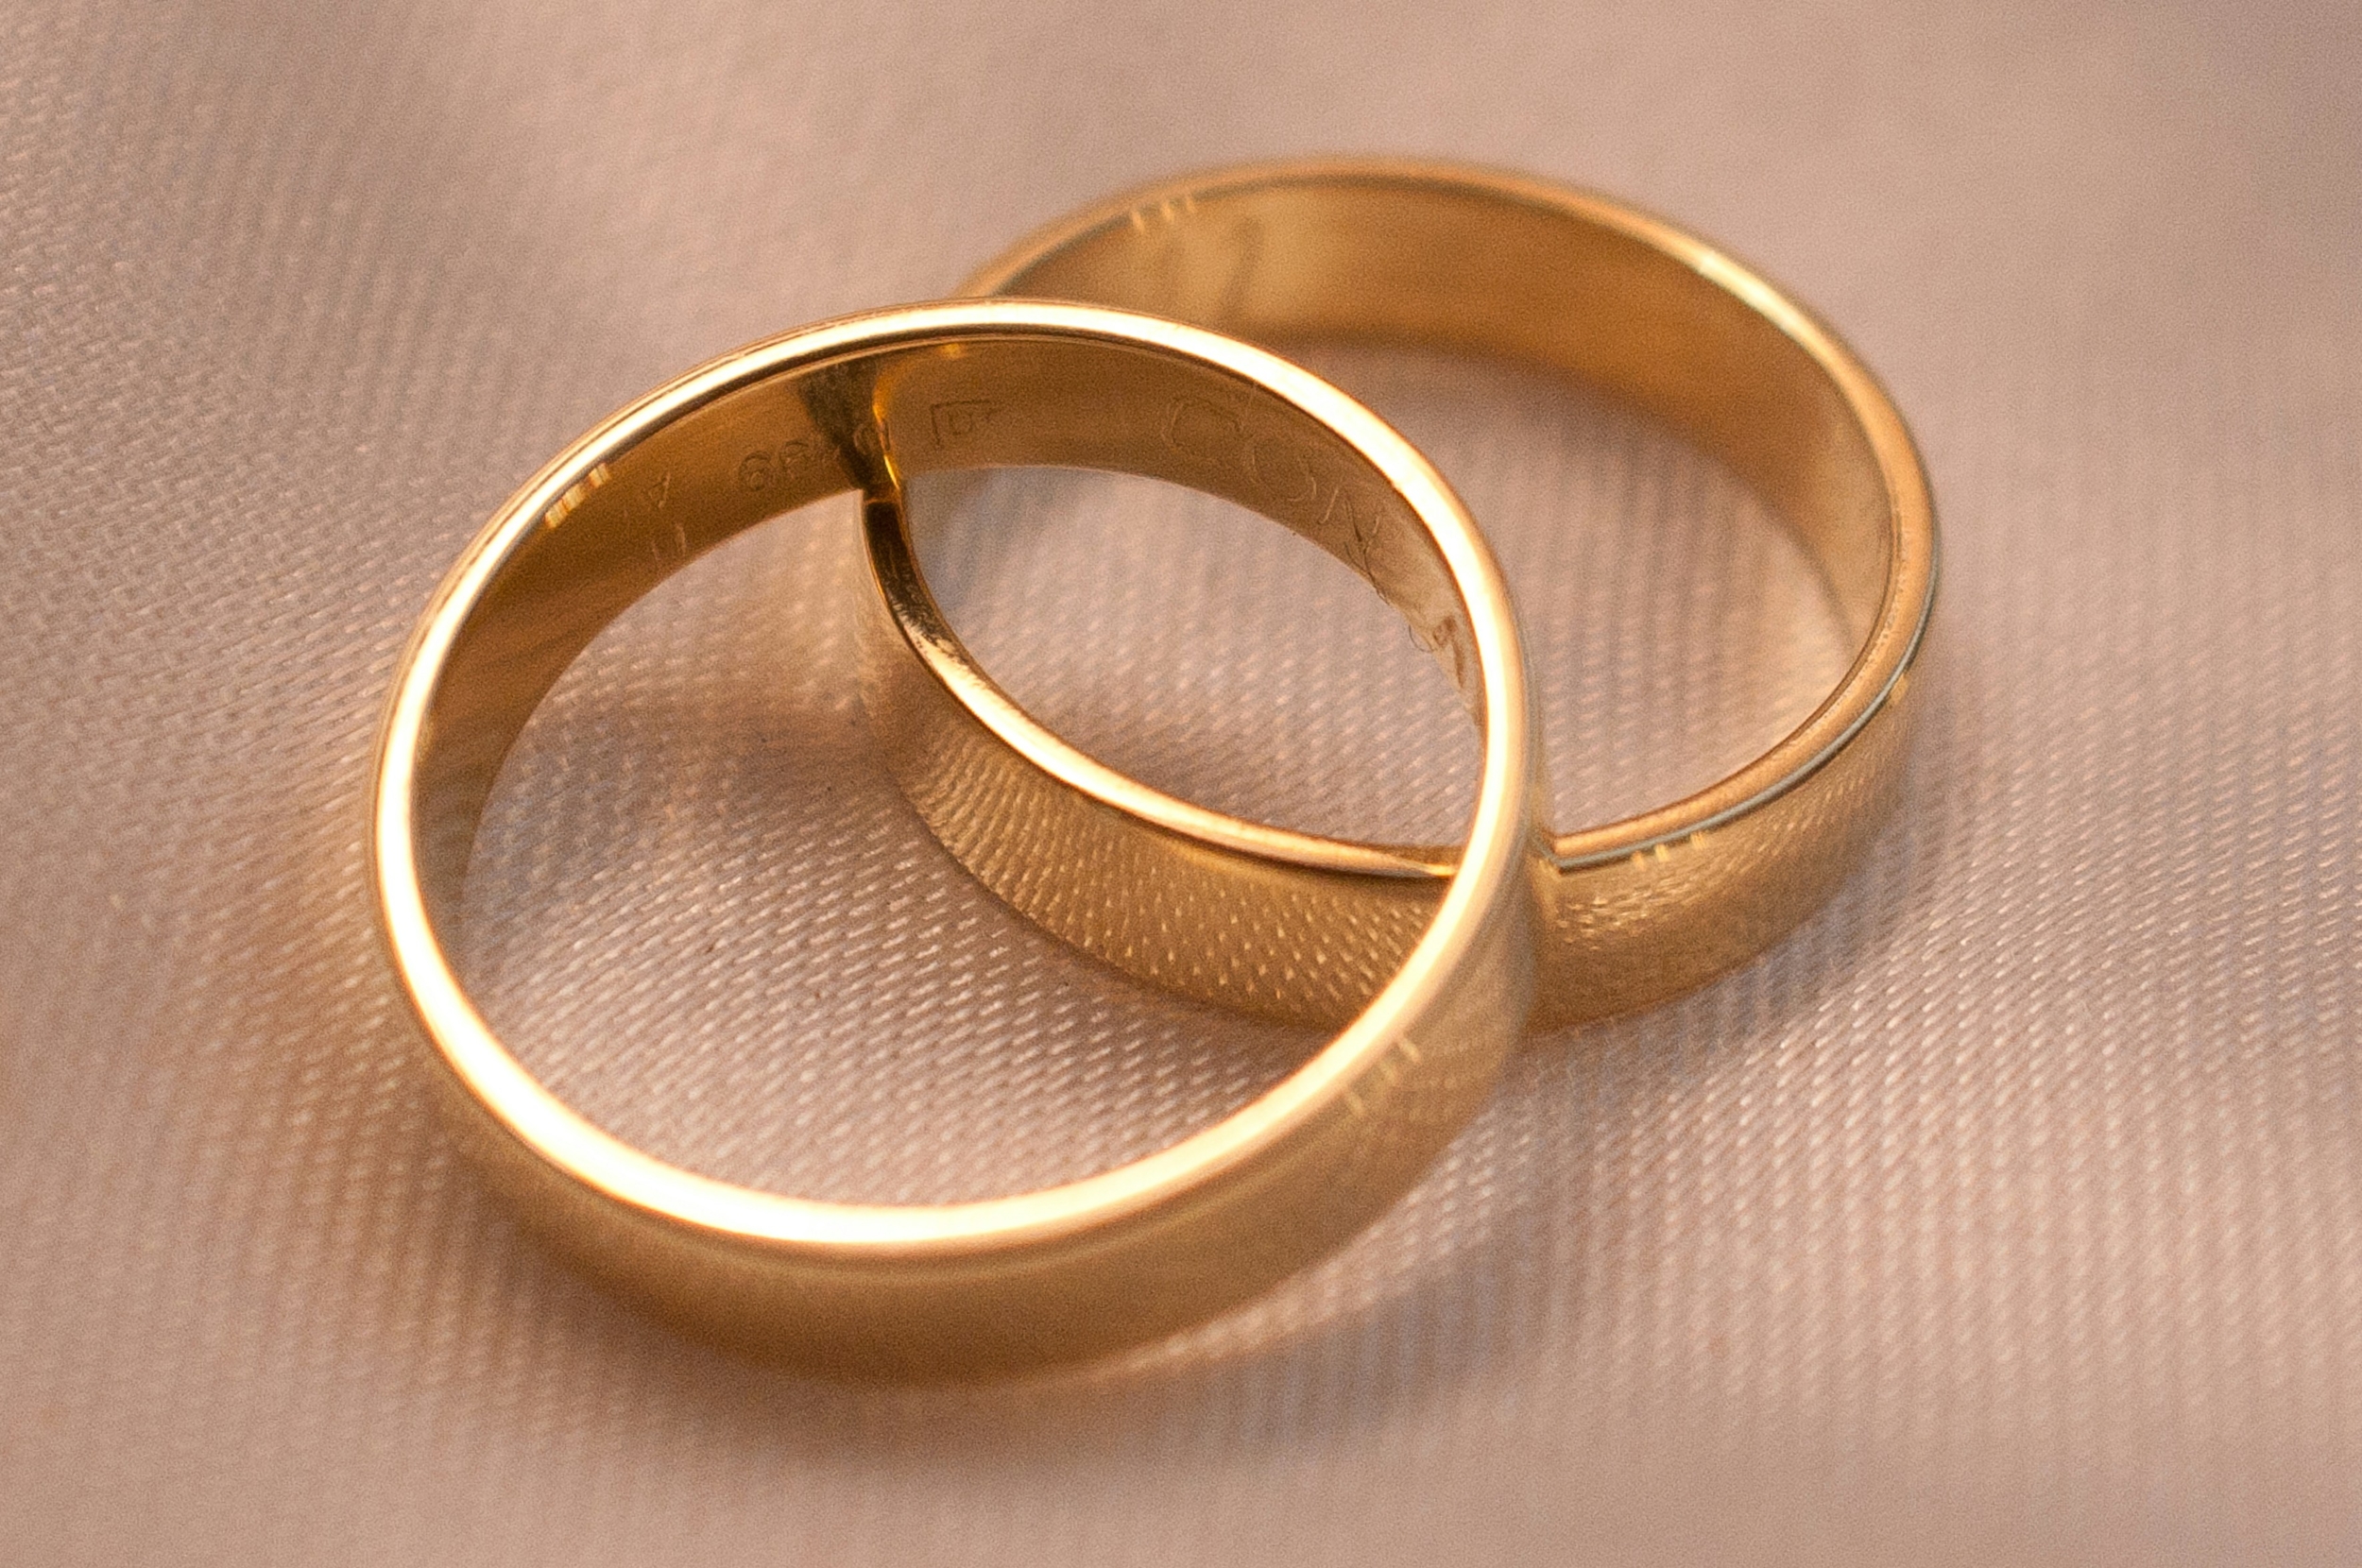
Ceux qui gravent alliances, bagues et objets d’argenterie travaillent sur des matériaux qui n’admettent aucune seconde chance. Un métal précieux poli est, à la fois, la surface la plus visible de la pièce et celle dont la valeur intrinsèque est la plus élevée : une erreur de gravure ne se cache pas et ne se rattrape pas, elle se met au rebut. Et sur un métal déjà transformé en bijou, après des heures de façonnage et de polissage, le rebut pèse d’une manière tout à fait différente par rapport à un composant mécanique.
À cet enjeu s’ajoute un problème physique précis. L’or, l’argent et le platine comptent parmi les matériaux les plus réfléchissants qui existent à la longueur d’onde des lasers à fibre industriels, les 1064 nm. Une part importante de l’énergie du faisceau est renvoyée par la surface polie au lieu d’être absorbée, et c’est justement l’argent — le plus réfléchissant des trois — qui constitue le cas extrême. Maîtriser cette réflectivité est la condition pour obtenir une gravure fine, nette et reproductible sans altérer le poli environnant. Le terme gravure sur métal est ici le terme approprié : on enlève de la matière de façon contrôlée, on n’imprime pas une couleur.
La différence entre un marquage quelconque et un travail d’établi fiable se joue précisément ici : dans le contrôle des paramètres de process et dans la mécanique qui maintient le faisceau là où il doit être, gravure après gravure.
Pourquoi l’or, l’argent et le platine mettent le faisceau à l’épreuve
La réflectivité d’un métal précieux n’est pas un détail : elle détermine quelle part de l’énergie le matériau absorbe réellement et quelle part est repoussée. Sur une surface miroir, l’absorption est faible, ce qui signifie que la fenêtre de paramètres utile — puissance crête, fréquence, vitesse de balayage — est plus étroite et doit être calibrée sur chaque métal et sur sa finition. Ce n’est pas un travail qui s’improvise à l’œil : c’est une définition de process qui part d’essais sur des échantillons réels du même titre et du même poli que la pièce finale.
Les trois alliages ne se comportent pas de la même manière. L’or offre un bon contraste et un rendu prévisible une fois sa fenêtre trouvée ; le platine, moins réfléchissant que les deux autres, tend à donner une gravure nette et plus facile à maîtriser ; l’argent reste le plus exigeant, car sa réflectivité extrême laisse peu de marge et requiert la gestion la plus fine.
| Métal | Réflectivité à 1064 nm | Comportement en gravure |
|---|---|---|
| Or | Élevée | Contraste prévisible une fois la fenêtre de paramètres trouvée |
| Argent | Très élevée, la plus critique | Marge étroite : requiert la gestion la plus fine |
| Platine | Plus contenue que les deux autres | Gravure nette et plus facile à maîtriser |
Le faisceau à fibre à 1064 nm reste le choix de référence pour ces matériaux car il travaille tous les métaux et concentre l’énergie sur un diamètre de l’ordre des centièmes de millimètre, condition nécessaire pour un tracé fin sur une petite pièce. Ceux qui veulent comprendre le mécanisme de base peuvent partir de comment fonctionne la gravure laser ; le gain de précision, de qualité, sur les métaux précieux, réside dans le réglage de ce mécanisme sur la réflectivité de l’alliage spécifique.
La gravure intérieure des alliances avec l’axe rotatif
La gravure la plus demandée en joaillerie est celle de l’intérieur des alliances : dates, noms, symboles et références qui courent le long de la circonférence intérieure de l’anneau. C’est aussi la plus critique du point de vue géométrique, car la surface à graver est courbe et cachée, et le faisceau doit rester perpendiculaire et au point sur chaque point du tour.
La solution est l’axe rotatif : l’alliance est bloquée sur un mandrin et mise en rotation synchronisée avec le balayage du faisceau, de sorte que le texte se développe de façon uniforme tout au long de la circonférence intérieure sans distorsions. Le laser travaille toujours sur le point où l’incidence est correcte, tandis que l’anneau tourne sous lui. Le résultat est un tracé constant du premier au dernier caractère, indépendamment du diamètre de l’alliance.
Cette approche a une valeur concrète également sur la reproductibilité. Une alliance gravée à la main dépend du geste de l’artisan ; une alliance gravée avec axe rotatif et paramètres définis restitue exactement le même résultat sur chaque pièce d’une même taille, qu’il s’agisse d’un couple ou d’une petite série. La lisibilité d’une date ou d’un nom court reste constante même sur les plus petites tailles, où l’espace intérieur est réduit et où tout désalignement serait visible.
Marque, titre et poinçon d’identification
À côté de la personnalisation, le métal précieux porte avec lui une fonction d’identification. Le marquage de responsabilité et le poinçon de titre — l’indication de la finesse de l’alliage — sont des éléments qui accompagnent la pièce et en déclarent la nature. Le laser exécute ces marquages de façon permanente et reproductible, avec un tracé contrôlé qui ne déforme pas le métal alentour comme le ferait un poinçon frappé.
Sur ce terrain, la gravure laser croise le thème de la traçabilité et de l’authenticité. Un numéro de série unique, un micro-symbole ou un code peuvent lier l’objet individuel à sa documentation, un aspect qui, sur l’argenterie de prestige et sur les pièces de valeur, devient un outil de protection. C’est le même principe qui fait que les marqueurs laser contre la contrefaçon travaillent sur des éléments difficiles à reproduire et impossibles à retirer sans laisser de trace sur la surface.
Marquage fin sur des surfaces déjà polies
Le défi esthétique est de graver sur une surface miroir sans l’abîmer. Sur une pièce polie, chaque marque hors de sa place est visible à l’œil nu, et le contraste de la gravure doit naître du contraste entre la zone travaillée — plus mate ou satinée — et le miroir environnant intact. C’est pourquoi le contrôle de l’apport thermique est central : on recherche un enlèvement de surface précis, non un sillon profond qui créerait des bavures ou des auréoles sur le poli alentour.
Un faisceau focalisé fin permet des détails minuscules — monogrammes, filets décoratifs, micro-symboles — tout en conservant des bords nets. La qualité du résultat dépend toutefois autant du laser que de la finition de départ : définir le process sur un échantillon qui reproduit le même poli que la pièce réelle est le moyen d’éviter les surprises en production.
La personnalisation à l’unité, à l’établi
Une grande partie du travail en joaillerie n’est pas de série mais à la pièce : la gravure demandée par le client sur le moment, la date d’un anniversaire, un nom. Dans ce scénario, la valeur n’est pas la vitesse de cycle mais la flexibilité et la sécurité du résultat au premier coup, car il n’y a pas de seconde pièce sur laquelle se rattraper.
Un flux d’établi bien conçu — blocage de la pièce, réglage de la taille, gravure avec des paramètres déjà validés pour cet alliage, contrôle visuel — rend l’opération reproductible même lorsque chaque pièce est différente. La préparation du fichier de gravure est une opération graphique sur ordinateur, et non une configuration à refaire de zéro à chaque fois : on rappelle la mise en page, on adapte le texte et on exécute.
Pour qui elle est pensée (et pour qui elle ne l’est pas)
La gravure laser donne le meilleur d’elle-même là où l’on a besoin de précision, de reproductibilité et de permanence : intérieur des alliances avec axe rotatif, marques et poinçons de titre, monogrammes fins, numéros de série pour la traçabilité et la protection de l’authenticité sur la joaillerie et l’argenterie. Sur l’or et le platine, le process est solide et prévisible une fois les paramètres définis.
Il existe toutefois des cas où elle doit être gérée avec réalisme. L’argent poli miroir est le plus délicat : sa réflectivité extrême restreint la fenêtre de travail et, sur une finition miroir pleine, le contraste de la gravure peut exiger un choix conscient du rendu — souvent un effet satiné contrôlé plutôt qu’un tracé profond. Et là où le commanditaire recherche la profondeur et le trait du burin traditionnel, la gravure artisanale à la main reste un langage esthétique à part entière : le laser est complémentaire, non un substitut de ce geste. Dans tous ces cas, la voie correcte est la même : des essais sur les matériaux et la finition réels, avant de porter le process sur la pièce de valeur.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.