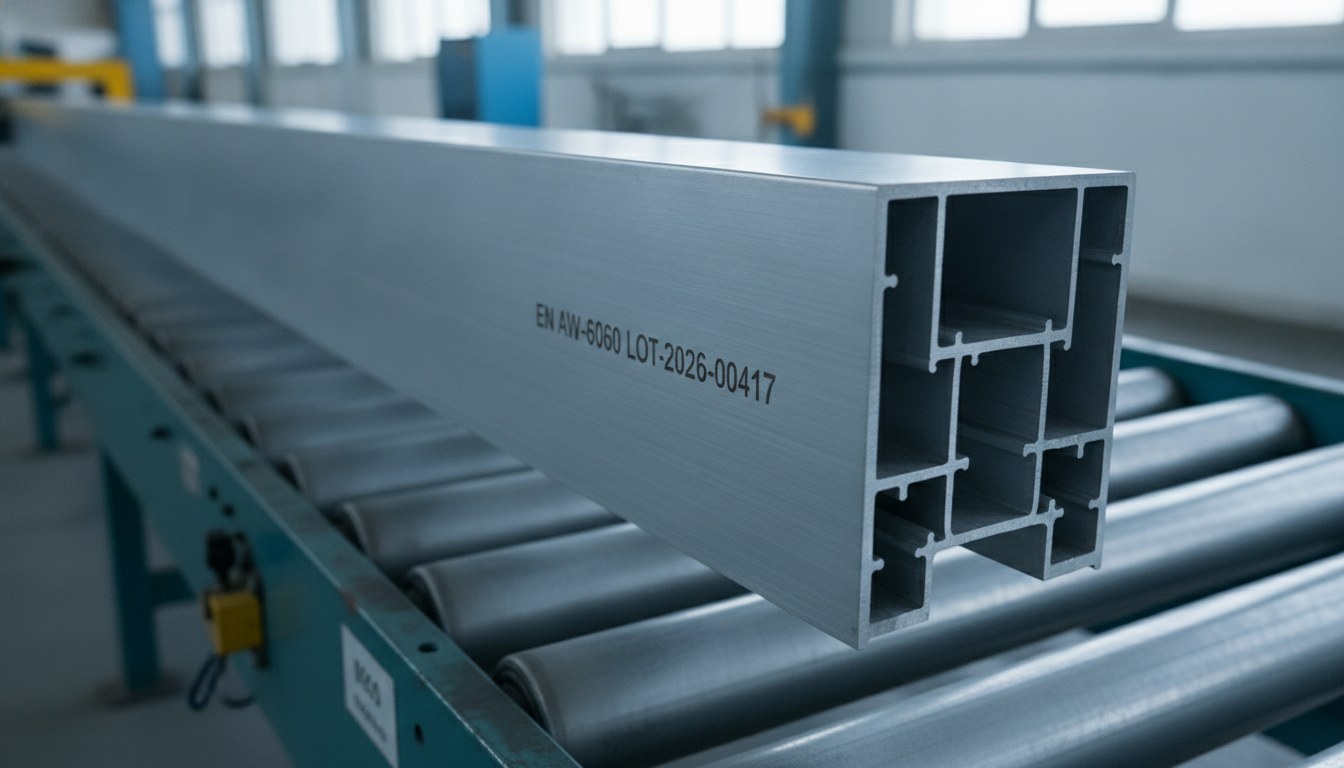
Quiconque extrude des profilés en aluminium pour menuiserie connaît le rythme de la ligne : la barre sort de la presse, traverse le banc de refroidissement et l’étireuse, et arrive à la coupe à longueur dans un flux qui n’aime pas les interruptions. Dans ce flux, le marquage d’identification — alliage, lot, coulée, référence de commande — doit trouver sa place sans devenir la station qui ralentit tout le reste.
Le problème n’est pas de marquer l’aluminium : une source laser fibre le fait depuis des années avec contraste et permanence. Le problème est de le marquer pendant qu’il se déplace, sur un produit qui par nature est continu et que l’on ne peut souvent pas arrêter barre par barre. C’est ici qu’intervient le marquage on-the-fly, c’est-à-dire à la volée, synchronisé avec l’avancement réel de la ligne.
Marquer en mouvement ne consiste pas simplement à marquer plus vite : c’est un problème de synchronisation, de contrôle de la déformation graphique et d’intégration avec les stations en amont et en aval. Bien l’aborder signifie décider où, comment et à quelle vitesse le marquage entre dans le processus d’extrusion.
Le produit continu qui ne s’arrête pas
Une barre extrudée n’est pas une pièce discrète qui se présente au laser, s’arrête, est marquée et repart. C’est un semi-fini de plusieurs mètres de long qui défile sur convoyeur à rouleaux à une vitesse déterminée par les stations en amont. Arrêter l’avancement pour marquer signifie introduire une accumulation, un buffer ou un temps mort qui se propage sur toute la ligne. Sur de faibles volumes, cela est acceptable ; sur une production continue, cela devient le goulot d’étranglement.
C’est la même logique qui régit le marquage des matériaux en bobine, où la bande ne s’arrête pas : qui connaît la production continue sur adhésif retrouve sur le profilé extrudé la même contrainte de fond. La différence est qu’ici le substrat est du métal plein, rigide, avec une face vue qui finira sous les yeux du menuisier et du client final.
Synchronisation par encodeur : que signifie marquer à la volée
Le marquage on-the-fly repose sur un composant simple et décisif : un encodeur monté sur l’organe d’entraînement, qui restitue en temps réel le déplacement linéaire de la barre. Le système de contrôle exploite cette position en temps réel pour ajuster en continu la déflexion de la tête galvanométrique, de manière à synchroniser le déplacement du faisceau avec celui de la pièce pendant le tracé du caractère. Le texte reste fixe par rapport au métal même si le métal se déplace sous la tête.
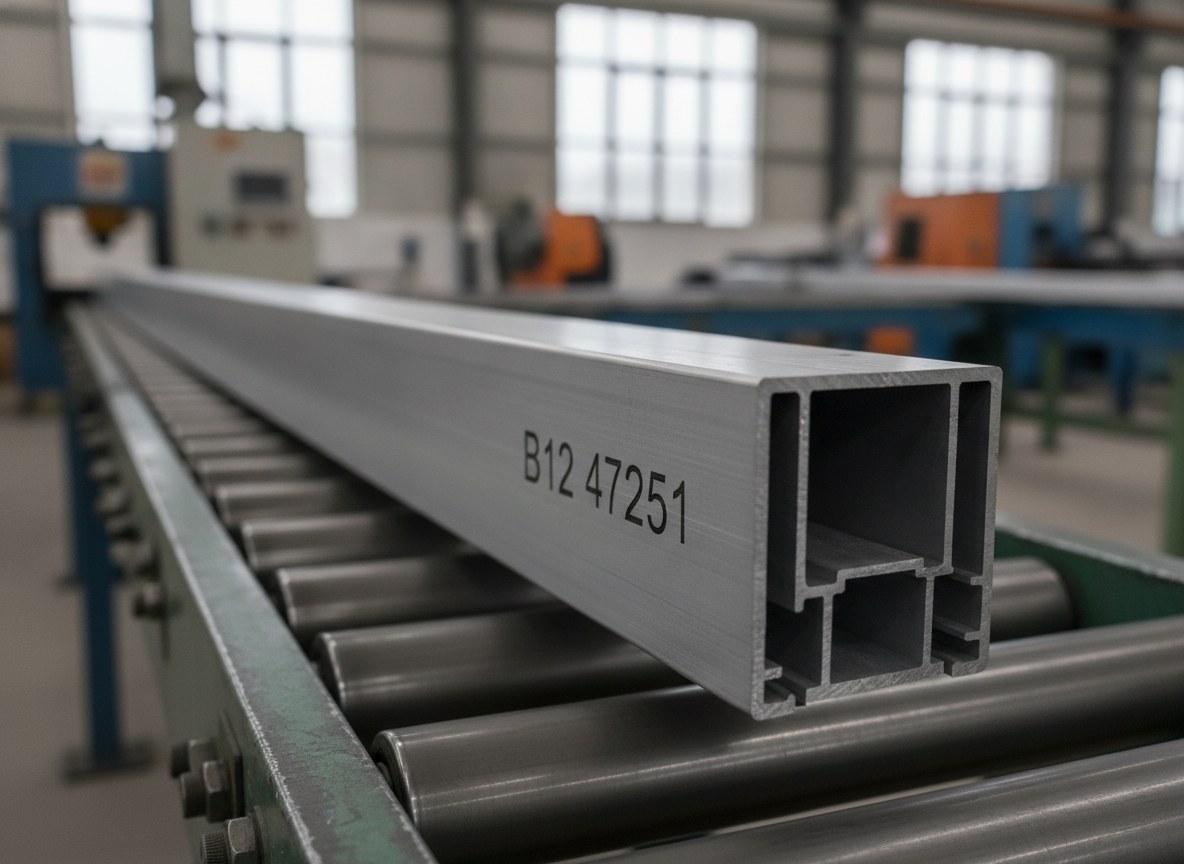
Le point critique est que la vitesse ne doit pas être estimée, elle doit être mesurée : si le logiciel travaille sur une vitesse nominale tandis que la ligne ralentit ou accélère, la position calculée diverge de la position réelle et le marquage se décale. L’encodeur ferme cette boucle. La longueur d’onde de 1064 nm du laser fibre et l’optique galvanométrique restent les mêmes que pour le marquage statique : ce qui change, c’est que le système de référence n’est plus la pièce immobile, mais la coordonnée dynamique fournie par l’encodeur.
Déformation graphique et limite de vitesse de la ligne
Sans compensation, marquer sur une pièce en mouvement produit un artefact typique : les caractères s’inclinent dans le sens de l’avancement, comme un italique indésirable, et les codes bidimensionnels perdent leur orthogonalité. La compensation on-the-fly corrige cette dérive en reconstruisant la géométrie en coordonnées dynamiques, mais la correction a une limite physique. Chaque élément marqué exige un temps minimal de tracé : plus la ligne est rapide, plus la pièce avance pendant ce temps, plus le système doit suivre.
Il en résulte un seuil : jusqu’à une certaine vitesse de ligne, la qualité reste stable, au-delà de ce seuil la fenêtre utile se réduit et le rendu se dégrade, surtout sur les contenus denses. Un court alphanumérique supporte des vitesses plus élevées qu’un DataMatrix, qui concentre de nombreuses cellules en quelques millimètres et demande plus de temps de marquage pour rester lisible. Définir ce seuil sur le contenu réel — et non sur un chiffre de catalogue — fait partie du travail de mise au point.
Anodisé, verni ou brut : comment change le marquage
Le profilé pour menuiserie arrive au marquage dans trois états très différents, et chacun réagit à sa manière. Sur le brut d’extrusion, le laser fibre travaille par altération superficielle et oxydation localisée, obtenant une marque foncée et permanente. Sur l’anodisé, le faisceau intervient sur la couche d’oxyde : sur les profilés anodisés colorés, l’enlèvement sélectif de la couleur laisse un contraste clair, sur l’anodisé naturel on obtient une marque plus claire et mate. Sur le verni — typiquement une peinture en poudre teintée RAL — le laser enlève le film de revêtement en mettant à nu le substrat.
Ce sont des mécanismes éprouvés sur l’aluminium, et nous les avons traités en détail dans l’article approfondi sur le marquage laser sur aluminium. La conséquence pratique, en ligne, est que les paramètres ne sont pas les mêmes pour les trois états : si la même ligne traite des profilés bruts, anodisés et vernis, le cycle doit rappeler le jeu de paramètres correct selon le type de barre en transit.
Alliage, lot et le choix de la face non vue
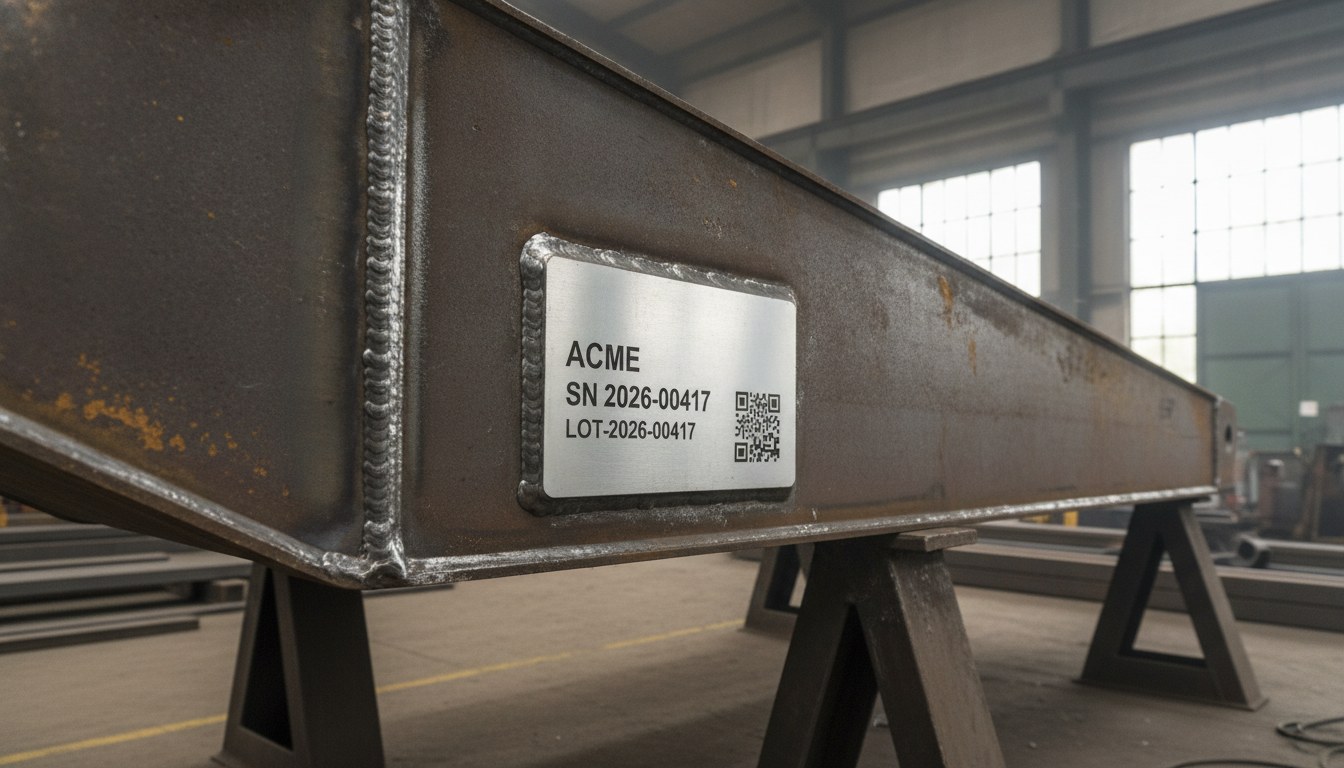
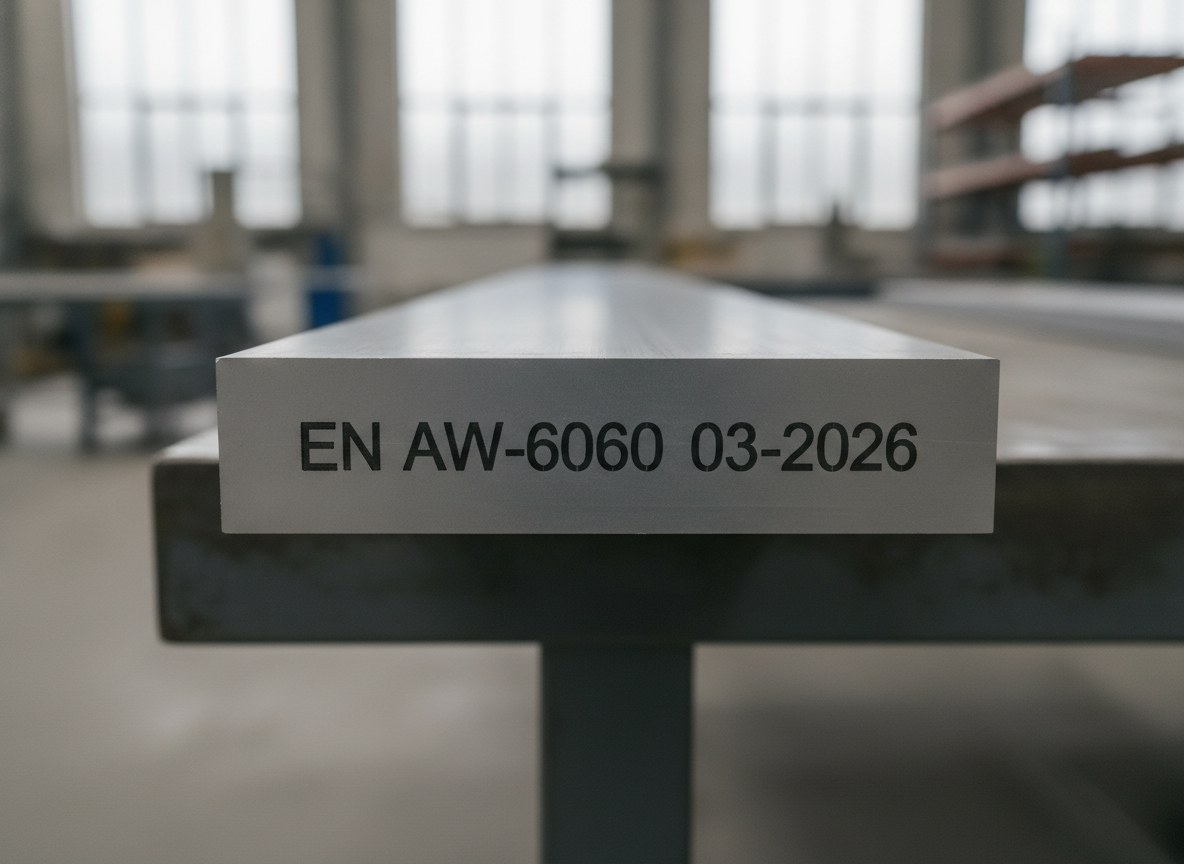
Le contenu à marquer, en menuiserie, est presque toujours le même noyau d’informations : désignation de l’alliage — sur les profilés architecturaux prédominent les EN AW-6060 et EN AW-6063 — numéro de coulée, lot et référence de la commande. Ces données accompagnent le profilé vers la coupe, l’assemblage avec rupture de pont thermique et les contrôles mécaniques, et doivent rester associées à la bonne barre tout au long de la chaîne.
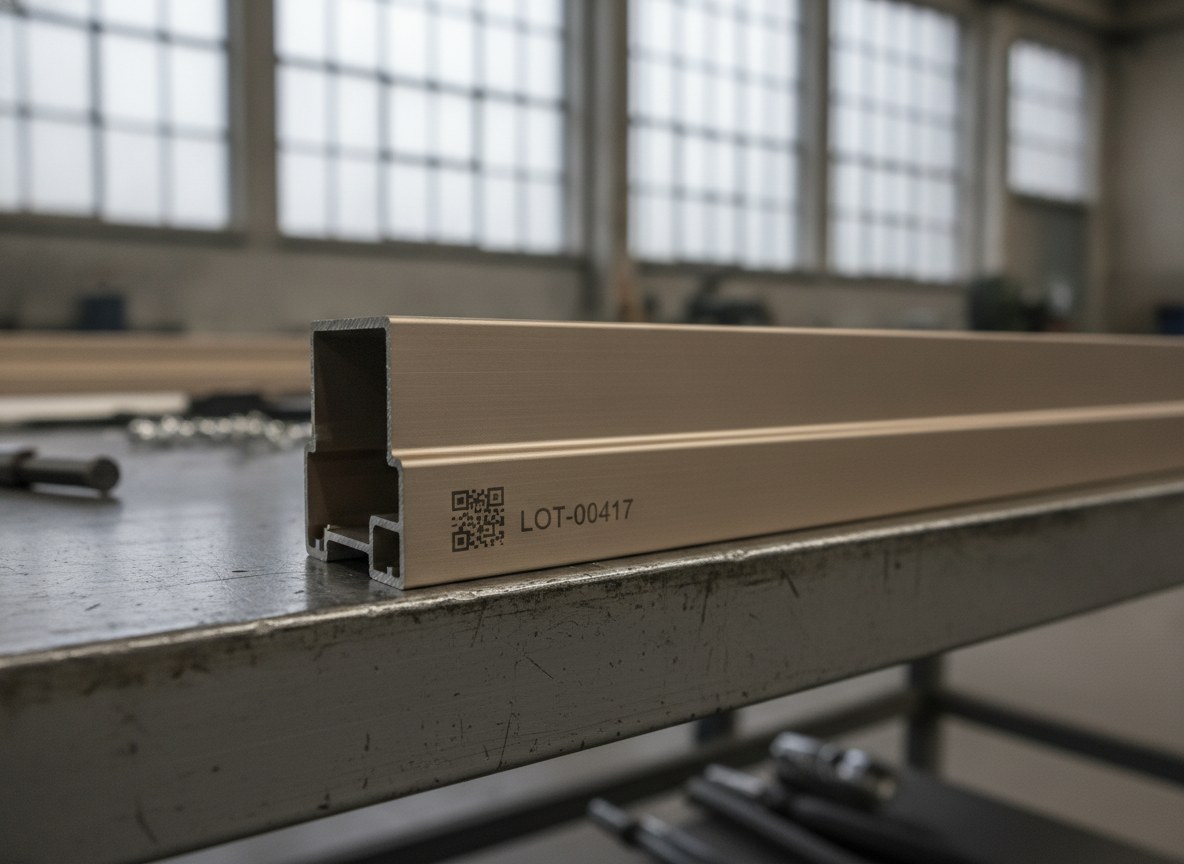
Ici entre en jeu une décision aussi technique qu’esthétique : où marquer. Le profilé a une face vue, destinée à rester exposée une fois la menuiserie montée, et des rainures ou gorges internes qui disparaissent sous les joints, les brosses et les jonctions. Porter le marquage sur une face non vue préserve l’aspect du profilé sans renoncer à la traçabilité : le code est présent, lisible lors de l’usinage, mais ne compromet pas le rendu visible de la menuiserie finie.
Sur la lisibilité, une distinction mérite d’être clairement établie : le grading du code est le contrôle qualité applicable en ligne, tandis que la vérification formelle exige des conditions de laboratoire contrôlées. En ligne, on surveille le grading pour intercepter immédiatement un marquage dégradé ; pour la différence entre les niveaux de contrôle, nous avons consacré un article à la différence entre lecture, grading et vérification des codes.
L’intégration avec la coupe à longueur
Le marquage on-the-fly n’a pleinement de sens que s’il dialogue avec les stations voisines, et la plus critique est la coupe à longueur. La barre continue devient des tronçons, et chaque tronçon doit porter sa propre identification : cela impose de coordonner la répétition du marquage avec le pas de coupe, afin qu’aucune pièce coupée ne reste sans code ou n’en porte un tronqué en son milieu. Le marquage à la volée permet d’écrire sur la barre en mouvement et de synchroniser l’information avec la logique de coupe, sans arrêts dédiés.
C’est le même principe pour lequel le marquage, bien intégré, cesse d’être une station isolée et devient un nœud intelligent de la ligne de production. Sur ce type d’intégration, où un laser à insérer dans la chaîne existante reçoit données et commandes du contrôle de ligne, nous avons également relaté le cas d’un laser fibre intégré dans une ligne de production : la logique est transférable des composants au profilé continu.
On-the-fly ou stop&mark ? Où se situe le seuil (pour qui il est pensé et pour qui il ne l’est pas)
La question finale est honnête : faut-il vraiment marquer à la volée ? La réponse dépend d’une comparaison entre deux façons de travailler. Dans le stop&mark, le profilé s’arrête pendant le temps de marquage puis repart : c’est le choix le plus simple, il donne la qualité maximale car il marque sur pièce immobile, et il a du sens quand la ligne peut indexer, que les volumes sont limités, que les changements de format sont fréquents ou que le contenu est complexe. Dans l’on-the-fly, la barre ne s’arrête jamais : c’est le choix obligé quand l’extrusion est réellement continue et que chaque arrêt propage une accumulation en amont.
Le seuil n’est donc pas un chiffre universel mais un croisement entre trois facteurs : la productivité requise, la possibilité réelle d’arrêter la ligne et la densité du contenu à marquer. Tant que la ligne tolère des micro-arrêts et que les volumes le permettent, le stop&mark reste la solution rationnelle. Quand s’arrêter coûte plus que ne vaut la simplicité, ou quand le flux n’admet pas d’arrêts, l’on-the-fly devient la seule voie praticable.
Le marquage à la volée des profilés en aluminium est pensé pour ceux qui extrudent en continu, marquent l’alliage et le lot sur chaque barre et intègrent en aval une coupe à longueur à haute cadence. Ce n’est en revanche pas le choix à rechercher pour qui travaille par petits lots, avec de nombreux changements de profilé et une ligne qui s’arrête de toute façon pour d’autres raisons : dans ce contexte, une station stop&mark, plus simple à gérer, couvre le besoin avec moins de complexité. Le bon choix se décide sur le processus, non sur le principe.

Business Development Director | LASIT
Business Development Director chez LASIT, Giandomenico Ievoli est responsable de la direction commerciale et du développement stratégique de l’entreprise. Il pilote les activités de développement commercial aux niveaux national et international, contribuant à la croissance et à l’expansion de LASIT sur les marchés mondiaux.