Ceux qui produisent des composants aérospatiaux soumis à des charges cycliques — supports structuraux, raccords, éléments de fuselage, attaches de train d’atterrissage en alliage de titane ou d’aluminium — vivent avec une règle non écrite : toute discontinuité sur la surface d’une pièce sollicitée en fatigue est un point d’amorçage potentiel de fissure. Un angle vif, une rayure, un sillon laissé par un usinage deviennent des concentrateurs de contrainte, les points à partir desquels une rupture peut se propager sous charge répétée.
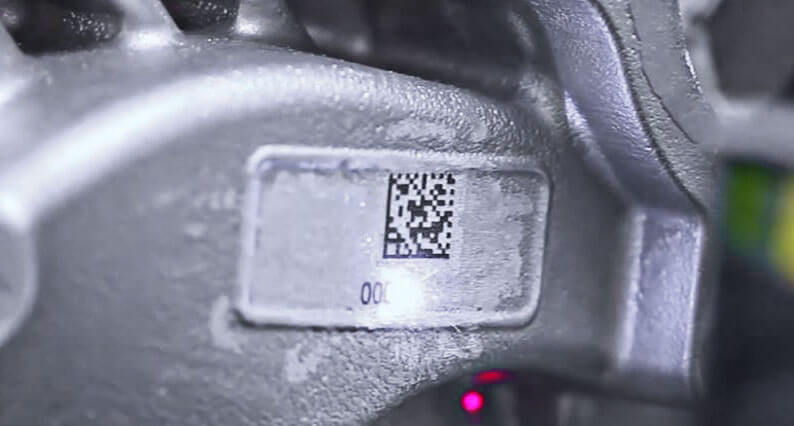
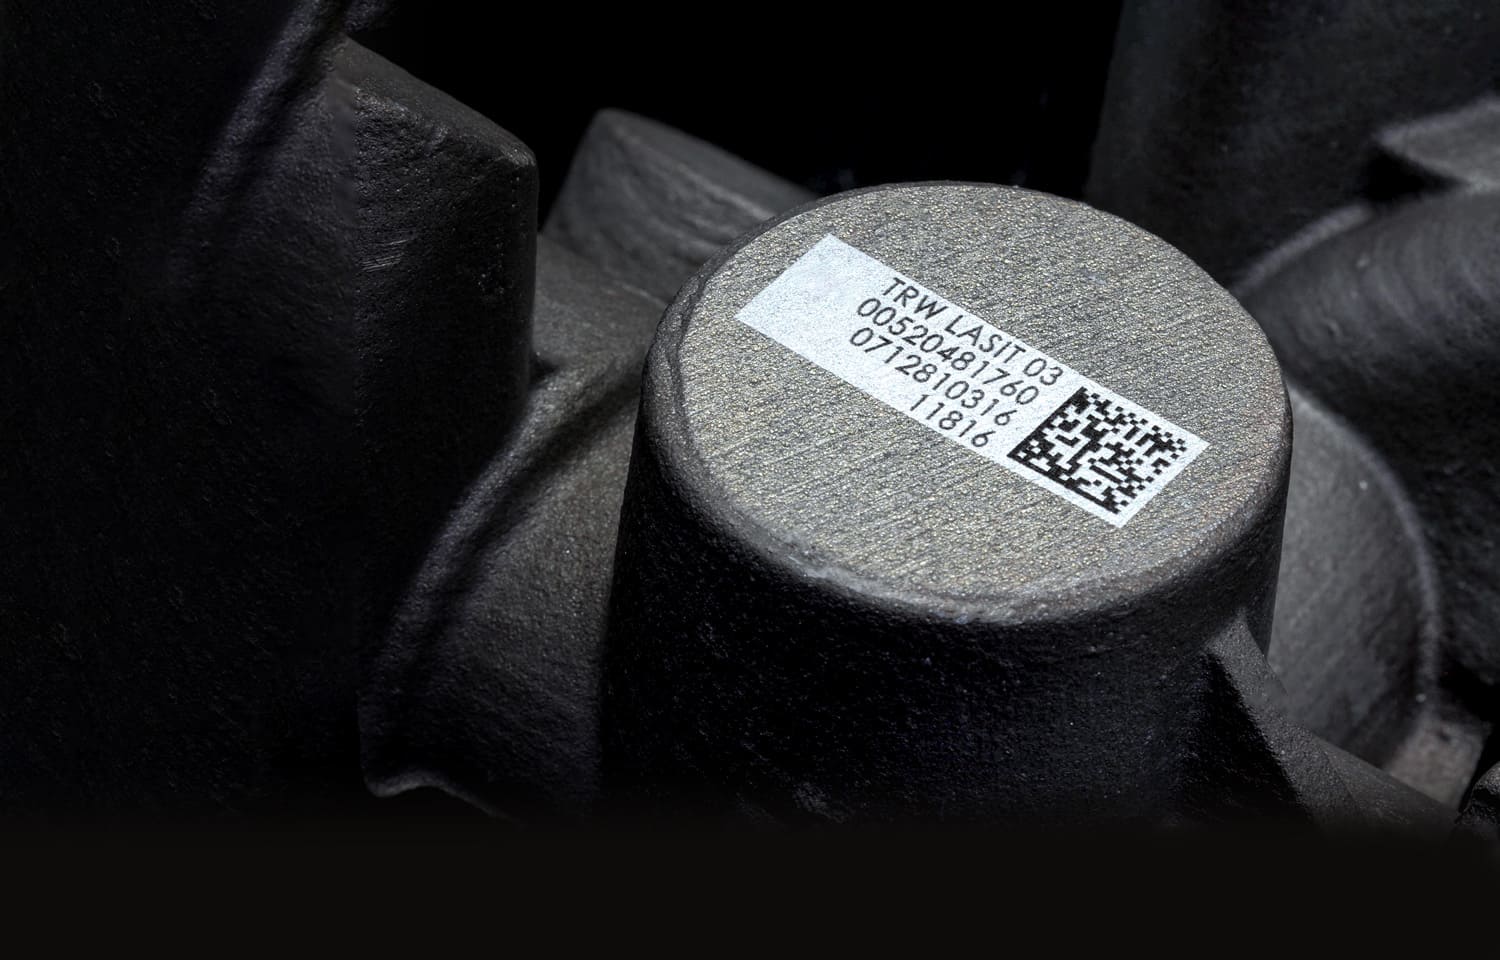
Le marquage vit exactement au cœur de cette contradiction. Le composant doit être identifié de manière permanente — code UID, DataMatrix, numéro de série, référence de lot — car la traçabilité est une exigence de conformité avant même d’être une exigence de process. Mais le marquage est aussi une modification locale de la surface : sur une pièce soumise à la fatigue, un marquage mal exécuté peut affaiblir précisément le composant qu’il devrait rendre traçable.
Le point décisif est une distinction qui reste souvent implicite : la différence entre une exigence esthétique et une exigence structurelle du marquage. C’est ici que l’annealing — le marquage par recuit, sans enlèvement de matière — devient la réponse technique correcte.
Pourquoi un marquage peut devenir un amorçage de fissure
La résistance en fatigue d’un composant ne dépend pas seulement du matériau et des charges, mais de l’état de sa surface. Toute entaille géométrique agit comme un concentrateur de contrainte : localement, la sollicitation réelle dépasse celle nominale de conception, et sur un métal qui travaille pendant des millions de cycles, c’est précisément à partir de ces points que naît la première microfissure. Un marquage par gravure ou deep engraving enlève de la matière et laisse un sillon avec des arêtes : une entaille à part entière.
Sur une plaque rapportée ou sur une zone non sollicitée, cela ne pose pas de problème. Sur une surface structurelle d’un alliage de titane ou d’un aluminium aéronautique à haute résistance, en revanche, ce sillon peut réduire la durée de vie en fatigue de la pièce. C’est la raison pour laquelle de nombreux plans aerospace traitent le marquage comme une caractéristique de conception, et non comme une opération d’atelier laissée à la discrétion de l’opérateur. La même logique a guidé la transition du dot peen vers le laser : le poinçonnage par micro-points déforme plastiquement le matériau et introduit des contraintes résiduelles là où elles ne sont pas souhaitées.
Esthétique contre structurel : deux exigences pour le même code
Un code DataMatrix marqué sur un panneau de revêtement et un code marqué sur un longeron semblent identiques, mais répondent à des exigences opposées. Dans le premier cas, ce qui compte, c’est la lisibilité dans le temps, le contraste, la résistance aux agents environnementaux : c’est une exigence esthétique et fonctionnelle. Dans le second cas, ce qui compte aussi, et avant tout, c’est que le marquage n’altère pas le comportement mécanique de la pièce : c’est une exigence structurelle.
Confondre les deux plans conduit à des erreurs typiques. On choisit une profondeur de gravure « par sécurité », en pensant que plus profond signifie plus permanent, et on introduit une entaille là où il fallait au contraire un marquage à impact nul. Ou bien on applique exactement le même cycle sur une surface visible et sur une surface sollicitée, en ignorant que la contrainte technique est différente. Le marquage correct part de la bonne question : cette surface est-elle sollicitée en fatigue, oui ou non ?
Comment fonctionne l’annealing : du contraste sans enlever de matière
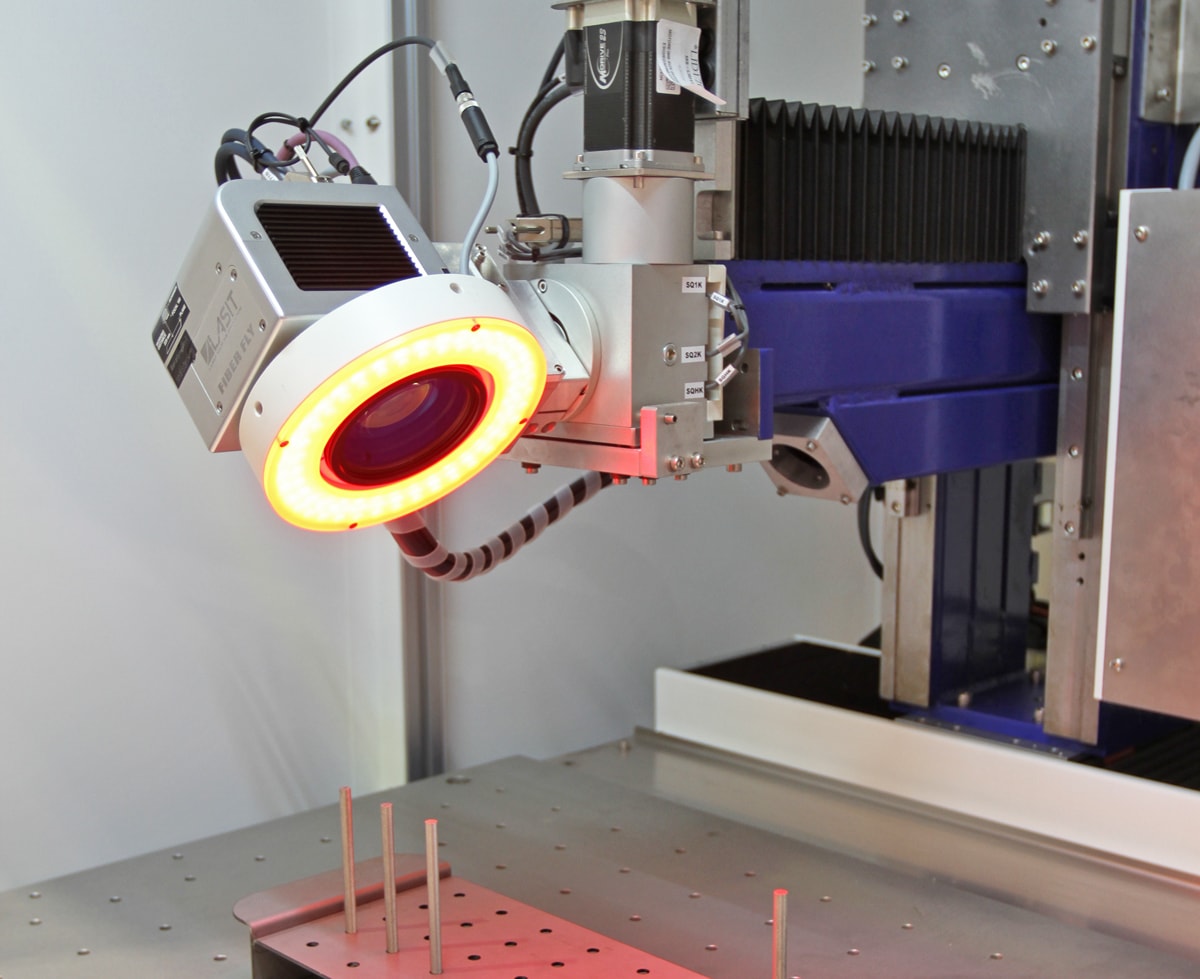
L’annealing exploite la chaleur contrôlée du faisceau pour chauffer le métal en dessous du seuil de fusion et de vaporisation. Dans ces conditions, aucune matière n’est enlevée : on déclenche la croissance d’une fine couche d’oxyde sous la surface, qui produit un contraste sombre ou une teinte stable par interférence optique. Le résultat est un marquage permanent dans lequel le profil de surface reste inchangé : aucun sillon, aucune arête, aucune matière déplacée.
C’est la différence essentielle par rapport à la gravure. Là où la gravure crée une discontinuité géométrique, l’annealing laisse la surface coplanaire à celle d’origine : au toucher comme au profilomètre, la zone marquée et la zone environnante appartiennent au même plan. Pour un composant soumis à la fatigue, cela signifie que le concentrateur de contrainte, tout simplement, n’existe pas. Le contrôle du process est toutefois exigeant : la fenêtre entre un oxyde bien formé et un début de fusion localisée est étroite, et exige des paramètres qualifiés et répétables, non réglés à l’œil.
| Aspect | Gravure / marquage profond | Annealing (sans enlèvement) |
|---|---|---|
| Enlèvement de matière | Oui, crée un sillon | Non, aucun enlèvement |
| Effet sur le profil de surface | Discontinuité géométrique | Profil inchangé |
| Risque d’amorçage en fatigue | Présent sur les zones sollicitées | Négligeable |
| Contraste du marquage | Élevé et permanent | Élevé, par oxydation contrôlée |
| Surfaces recommandées | Zones non structurelles | Y compris surfaces soumises à la fatigue (avec contraintes de conception) |
Profondeur, intégrité de surface et zones de marquage
Sur les composants aerospace, la profondeur n’est pas un paramètre libre. Les spécifications produit définissent souvent une limite maximale pour le marquage direct sur les surfaces sollicitées, et sur certaines classes de composants, l’enlèvement de matière n’est tout simplement pas admis. L’annealing s’inscrit naturellement dans ces contraintes car il opère à une profondeur négligeable et n’entame pas le substrat métallique.
La seconde contrainte concerne les zones. Le plan du composant distingue généralement les zones où le marquage est autorisé — surfaces non structurelles, zones à faible sollicitation, plaques rapportées — et les zones où il est interdit ou limité aux méthodes à impact nul. Le marquage devient ainsi un choix de conception tracé sur le plan, et non une décision d’atelier.
Lorsque le code sert à soutenir la traçabilité tout au long de la vie de la pièce — comme dans la logique des codes UID dans le cycle de vie du composant — l’objectif est un marquage lisible et vérifiable pendant des années sans avoir touché à l’intégrité structurelle. Le cas inverse, celui du marquage profond multi-niveaux, reste valable mais sur une tout autre famille de composants : ceux pour lesquels la profondeur est voulue et la surface n’est pas critique en fatigue.
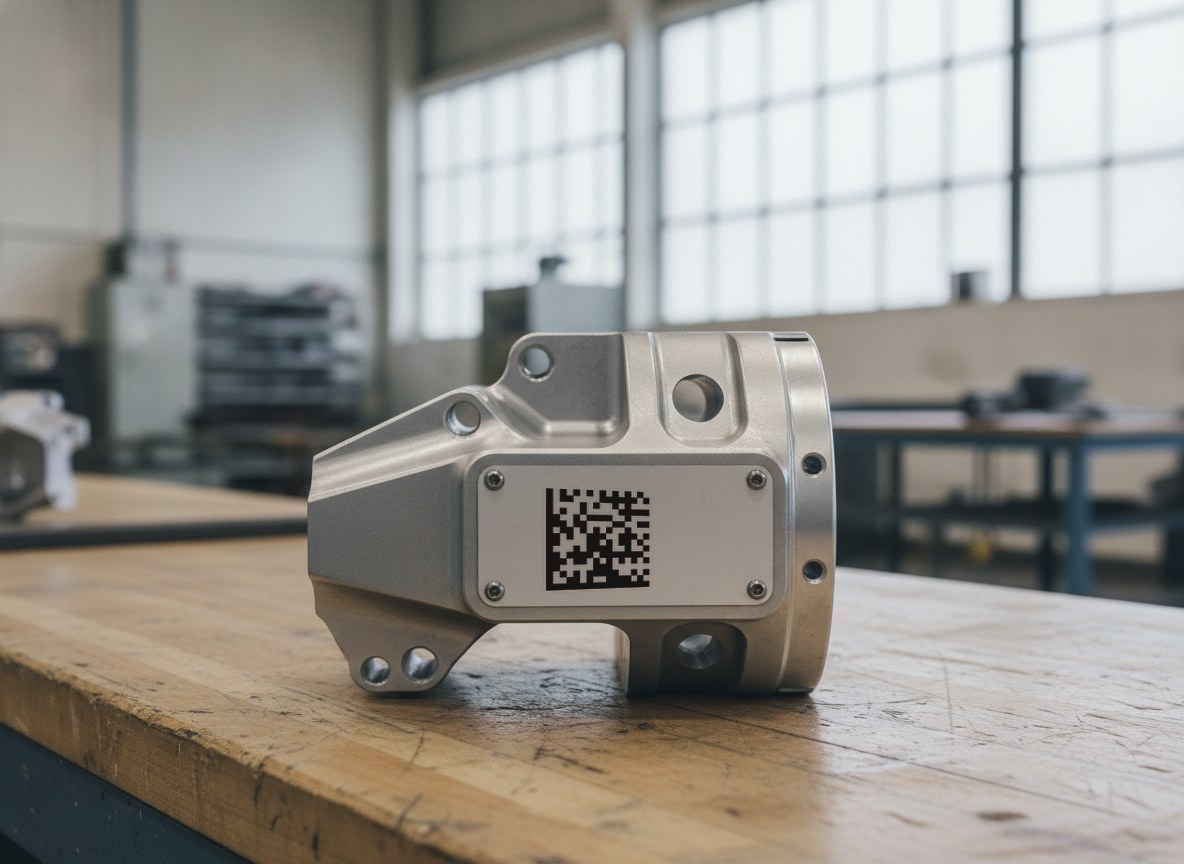
Titane et aluminium : deux alliages, deux comportements
Les alliages de titane sont le terrain naturel de l’annealing. L’oxyde de titane se forme de manière ordonnée et stable, et selon son épaisseur, il génère des teintes nettes et répétables sans aucun enlèvement de matière. Sur un composant en titane sollicité en fatigue, on obtient ainsi un code à haut contraste tout en laissant la surface parfaitement coplanaire, condition idéale lorsque la pièce doit conserver sa durée de vie en fatigue de conception.
Les alliages d’aluminium aéronautiques se comportent différemment : la conductivité thermique élevée dissipe rapidement la chaleur et l’oxyde natif a sa propre dynamique, de sorte que le recuit à couleur classique typique du titane n’est pas le mécanisme de référence. Ici aussi, cependant, le principe directeur reste le même : sur une surface soumise à la fatigue, la priorité est un marquage à très faible pénétration, qui génère du contraste sans créer d’entaille. Le choix des paramètres doit être calibré sur l’alliage spécifique, et c’est pour cela que la voie obligée passe par des essais sur des échantillons réels du matériau du client, et non par des réglages génériques.
Documenter le process pour le dossier technique
En aerospace, un process de marquage vaut autant que sa documentation. Il ne suffit pas que le code soit lisible : il faut pouvoir démontrer que le cycle appliqué n’a pas compromis l’intégrité du composant et qu’il est répétable. Cela signifie partir de paramètres qualifiés, les valider par des essais sur des échantillons représentatifs, vérifier que la surface marquée conserve son profil et contrôler la lisibilité du code selon des critères objectifs.
Flux de qualification et documentationParamètres qualifiésTests d’échantillonsContrôle d’intégrité de surfaceLisibilité du codeFiche du dossier techniqueLe grading des codes DataMatrix, applicable en ligne, fournit une mesure objective et répétable de la qualité du marquage qui alimente le dossier ; la vérification formelle, lorsqu’elle est requise, s’effectue en revanche dans des conditions de laboratoire contrôlées. Enregistrer les paramètres, le résultat des essais et le critère d’acceptation transforme le marquage d’une opération manuelle en un process qualifié — le seul qui résiste à un audit et qui s’intègre aux exigences des normes AS9100 et MIL-STD-130.
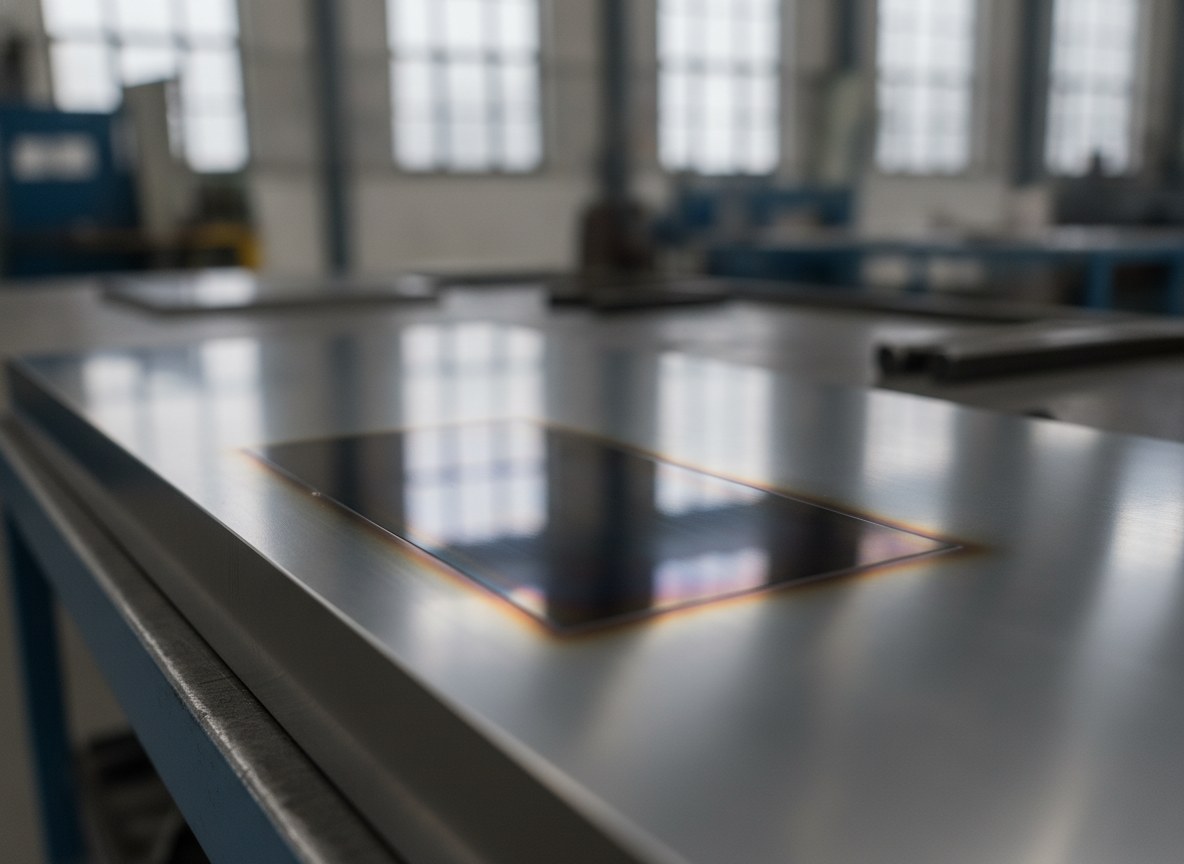
Quand l’annealing est le bon choix (et quand il ne l’est pas)
L’annealing est la solution naturelle lorsque le marquage tombe sur une surface sollicitée en fatigue et que l’exigence est structurelle avant d’être esthétique : composants en titane, éléments en alliage qui doivent conserver intacte leur durée de vie en fatigue, pièces sur lesquelles l’enlèvement de matière n’est pas admis. Dans ces cas, marquer sans toucher au profil n’est pas un avantage accessoire, c’est la condition même pour pouvoir marquer.
Ce n’est en revanche pas le choix obligé lorsque la surface n’est pas critique et que de grandes profondeurs sont nécessaires — pour résister à une abrasion sévère, à des reprises d’usinage ou à des traitements qui enlèvent la couche superficielle : là, un marquage profond sur une zone non structurelle reste plus adapté. La règle pratique est simple : on établit d’abord si la surface est sollicitée en fatigue, puis on choisit la méthode. Inverser l’ordre est l’erreur qui, sur un composant aerospace, se paie le plus cher.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.