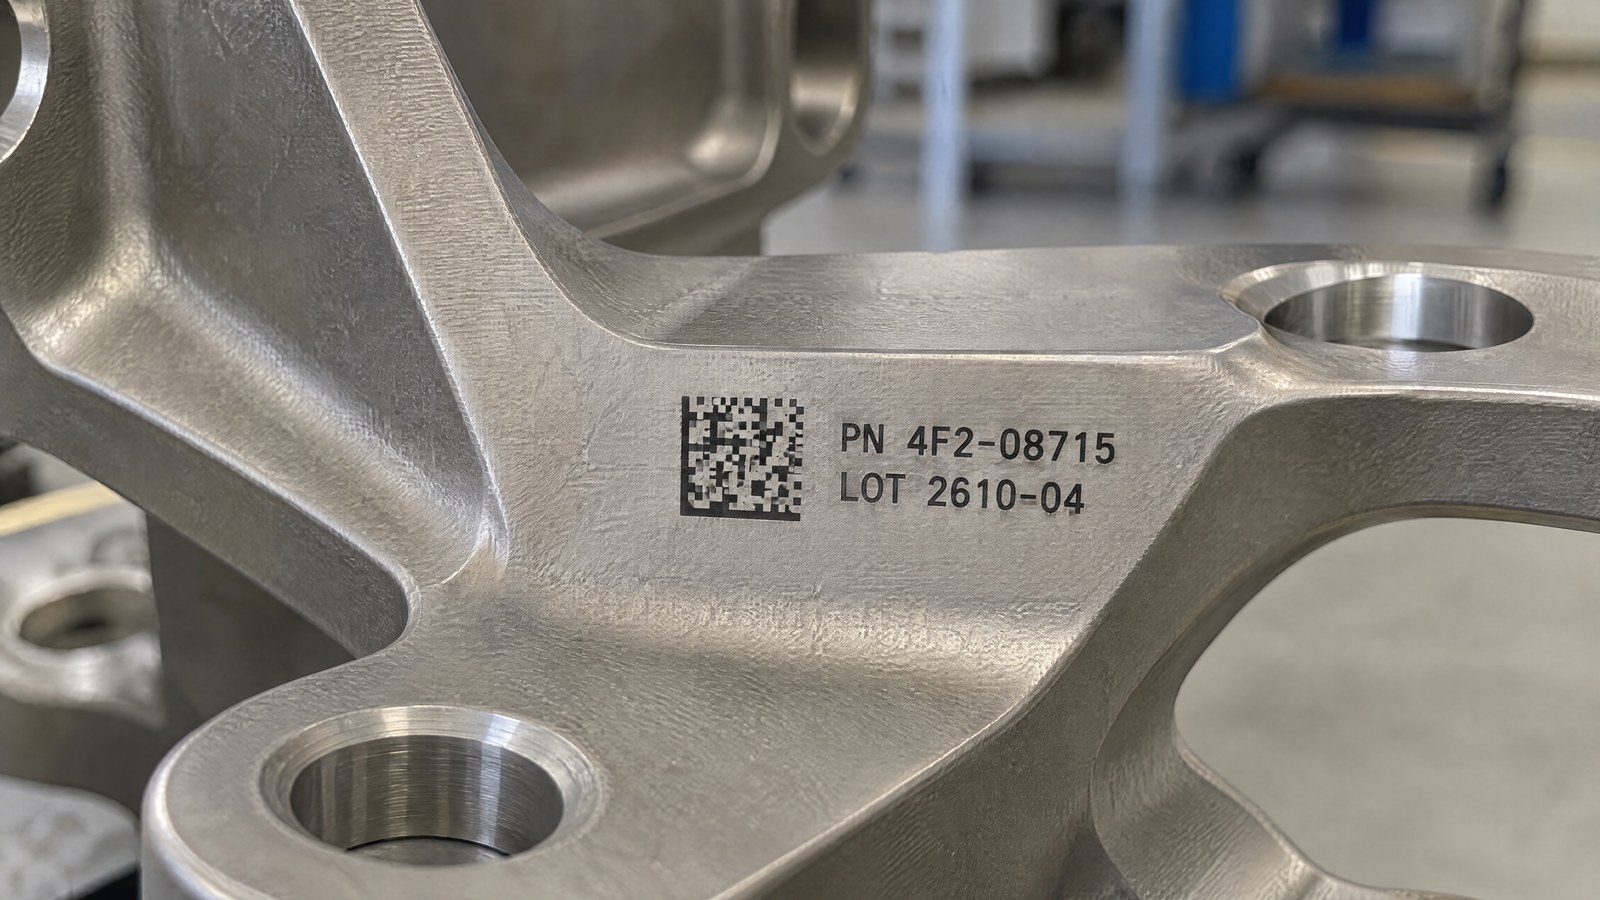
Les industriels qui produisent des composants aérospatiaux soumis à la fatigue — supports structuraux, raccords, longerons, éléments de train d’atterrissage, pièces de moteur — vivent avec une contrainte qui n’admet aucun raccourci : tout ce qui altère la surface d’une pièce chargée cycliquement constitue un point d’amorçage potentiel. Le marquage s’inscrit pleinement dans ce problème. Un code qui doit rester lisible pendant toute la vie du composant ne peut pas se transformer en un défaut de la surface sur laquelle il a été appliqué.
Le point critique est la profondeur. Un marquage obtenu par enlèvement de matière — gravure ou deep engraving — laisse un sillon aux bords nets et aux arêtes vives. Sur une pièce statique, ce n’est pas un problème ; sur une pièce soumise à la fatigue, ce sillon se comporte comme une entaille, c’est-à-dire une zone où les lignes de contrainte se concentrent et où la contrainte locale augmente par rapport au reste de la section. C’est de là qu’une fissure de fatigue tend à partir.
La réponse n’est pas de marquer moins, mais de marquer différemment : produire un marquage à fort contraste et permanent sans enlever de matière. Sur les alliages de titane et d’aluminium, cela signifie travailler en régime de recuit (annealing) et d’oxydation superficielle contrôlée, en choisissant avec soin où il est permis d’écrire sur la pièce.
Pourquoi un marquage profond devient un risque structural
La résistance à la fatigue d’un composant ne dépend pas seulement du matériau et de sa géométrie nominale, mais de l’état de la surface. Rugosité, rayures, arêtes et entailles abaissent le seuil auquel la pièce résiste aux cycles de charge. Un sillon gravé introduit exactement ce qu’un concepteur aérospatial cherche à éliminer : une discontinuité géométrique à fond étroit, où la contrainte se concentre.
La relation est intuitive mais doit être prise en compte lors de la définition du cycle : plus le marquage est profond et net, plus l’effet de concentration de contrainte dans son voisinage est marqué. Ce n’est pas un défaut du laser en soi, c’est la physique de l’entaille — elle vaut pour toute gravure mécanique ou chimique.
Profondeur du marquage Concentration de contrainte Un marquage profond agit comme une entaille sur la pièce en fatigueC’est pourquoi, sur les composants soumis à la fatigue, la voie n’est pas d’optimiser la profondeur d’une gravure, mais de l’éliminer totalement. Le recuit fait précisément cela : il génère le contraste par voie thermique, en laissant le profil de la surface sensiblement intact.
Recuit : marquer en chauffant, non en enlevant
Le marquage par recuit (annealing localisé) exploite la chaleur contrôlée du faisceau laser pour déclencher une transformation sous la surface du métal, sans la fondre ni l’enlever. Le résultat est une couche d’oxyde sub-superficiel qui apparaît foncée et à fort contraste, tandis que le profil extérieur de la pièce reste plan. Il n’y a pas de sillon, pas de bavure, pas d’arête vive : pas d’entaille.
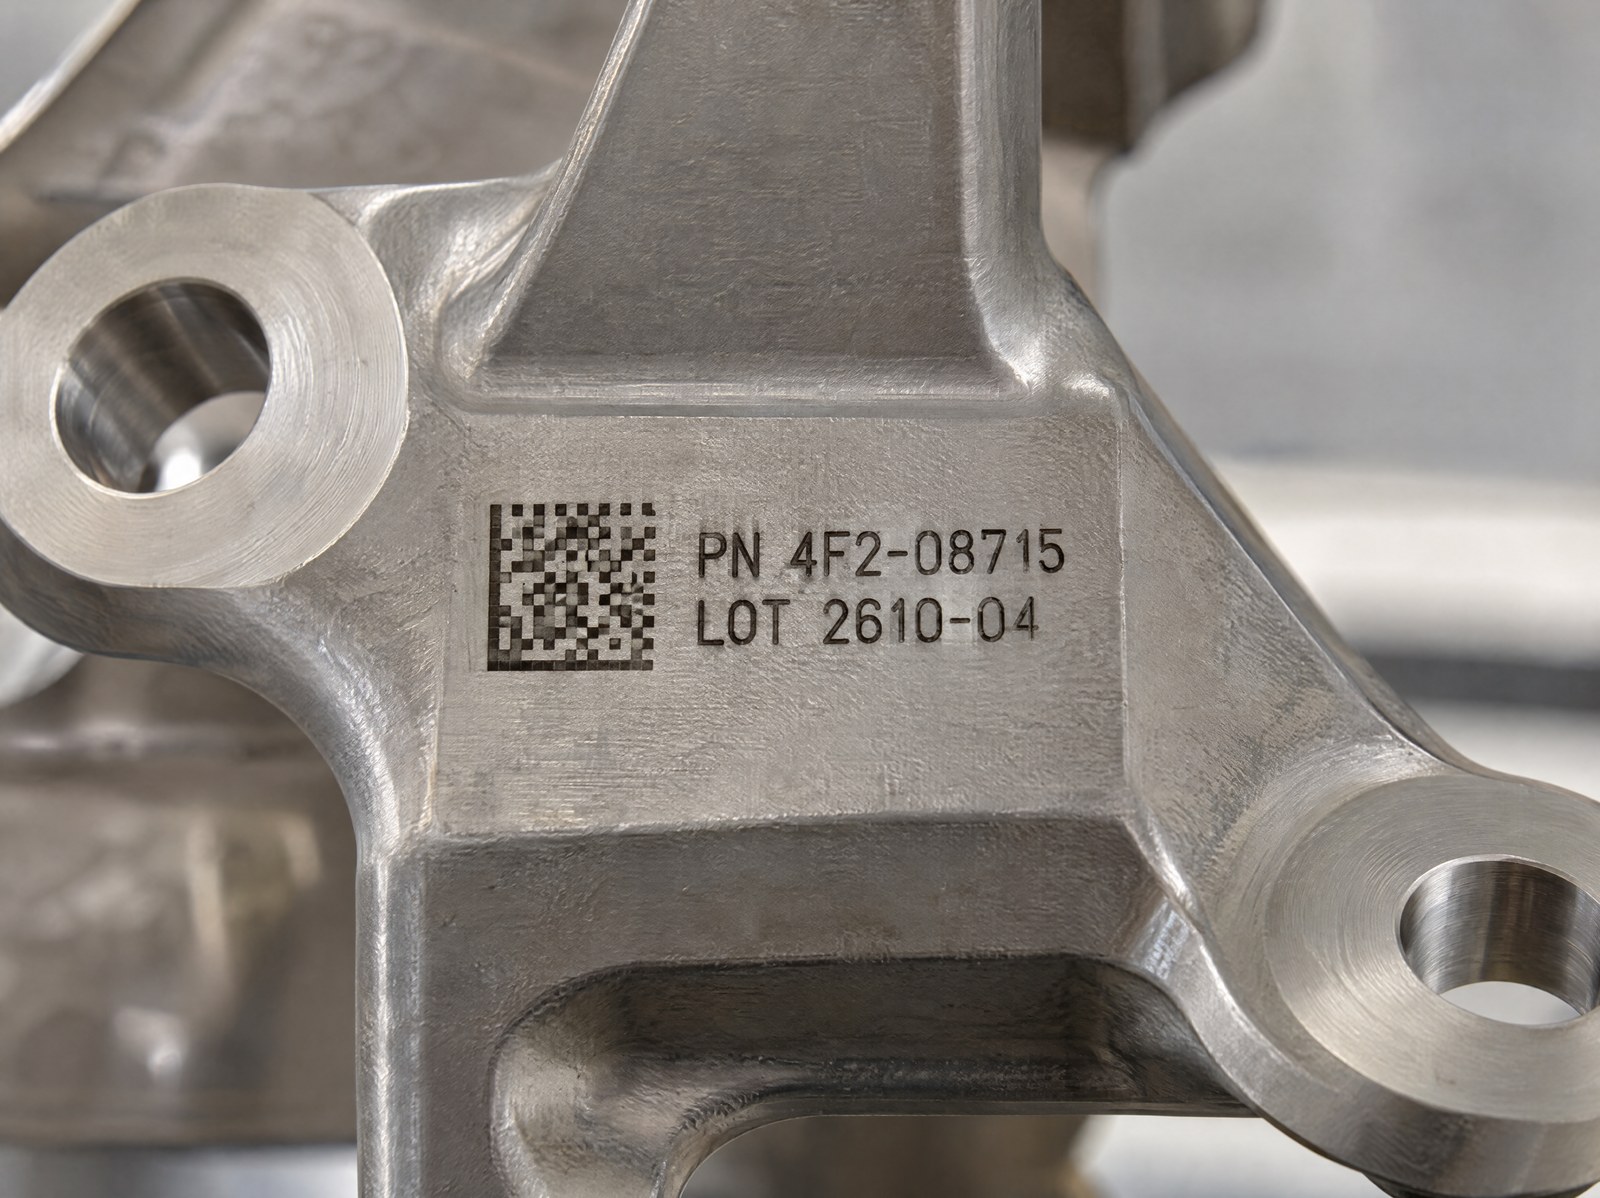
La différence par rapport à la gravure est substantielle sur le plan du procédé. Dans la gravure, on travaille au-dessus du seuil d’ablation et l’on enlève de la matière ; dans le recuit, on reste en dessous de ce seuil, en modulant énergie et vitesse pour chauffer de manière contrôlée sans atteindre l’enlèvement. C’est la même logique avec laquelle on marque les instruments chirurgicaux, où le marquage doit résister à des cycles répétés de stérilisation tout en restant lisse — une approche que nous avons décrite en parlant de marquage par recuit sur des composants aérospatiaux soumis à la fatigue.
Titane : l’oxydation contrôlée est son terrain naturel
Les alliages de titane se prêtent bien au recuit. En chauffant la surface de manière contrôlée, il se forme une couche d’oxyde dont la teinte dépend de la température atteinte et de l’épaisseur de l’oxyde lui-même. En modulant les paramètres, on obtient des marquages allant du gris foncé au noir, avec un contraste stable et une surface qui reste lisse au toucher.
Cela fait du titane un matériau où l’exigence de lisibilité et l’exigence d’intégrité superficielle peuvent coexister sans compromis : le marquage est net parce que l’oxyde est dense, non parce que le métal a été creusé. C’est le même principe qui régit le marquage des composants implantables, où l’oxydation contrôlée permet une traçabilité permanente sans entamer le matériau.
| Aspect | Exigence esthétique | Exigence structurale |
|---|---|---|
| Ce qu’elle demande | Marquage lisible et net | Aucune modification de la réponse à la fatigue |
| Enlèvement de matière | Admis | À éviter dans les zones sensibles |
| Méthode cohérente | Y compris marquage à faible profondeur | Recuit, sans entaille |
Aluminium : pourquoi la donne change
Sur l’aluminium, la physique est moins accommodante. La conductivité thermique élevée de l’alliage dissipe rapidement la chaleur déposée par le faisceau, rendant plus difficile le confinement de l’énergie dans la zone à marquer. De plus, l’oxyde natif de l’aluminium est clair et transparent : il n’offre pas le même contraste foncé que l’on obtient naturellement sur le titane.
Le marquage à fort contraste sur l’aluminium s’obtient donc en travaillant avec grand soin sur l’équilibre entre énergie déposée et vitesse, afin de générer une modification superficielle suffisante pour créer du contraste sans basculer dans l’enlèvement de matière. L’objectif reste le même que pour le titane — un marquage permanent qui n’introduise pas d’entaille — mais la marge de procédé est plus étroite, et les essais sur des échantillons réels de l’alliage spécifique deviennent indispensables. Nous avons approfondi les particularités de ce matériau en parlant de marquage laser sur aluminium.
Zones admises et zones à éviter sur la pièce
Même avec une méthode sans enlèvement, l’endroit où l’on marque n’est pas indifférent. Sur un composant soumis à la fatigue, la surface n’est pas homogène du point de vue des contraintes : il y a des zones fortement chargées — rayons de raccordement, gorges, surfaces en traction, voisinage des trous — et des zones à faible contrainte comme les bossages, les brides, les pads prévus à cet effet.
La règle de bon sens d’ingénierie est de concentrer le marquage dans les zones à faible contrainte et sur des surfaces planes prévues par le dessin, en laissant intactes les zones critiques pour la fatigue. Le recuit assouplit cette contrainte, car il n’introduit pas d’entaille, mais il ne l’annule pas : le critère de positionnement reste une partie de la conception de la pièce et doit être convenu avec celui qui l’a dimensionnée, non décidé au pied de la machine. Le passage des techniques par déformation au marquage laser naît aussi de ce besoin de contrôle, comme nous l’avons raconté dans la comparaison du dot peen au laser dans l’aérospatiale.
Une traçabilité qui reste lisible dans le temps
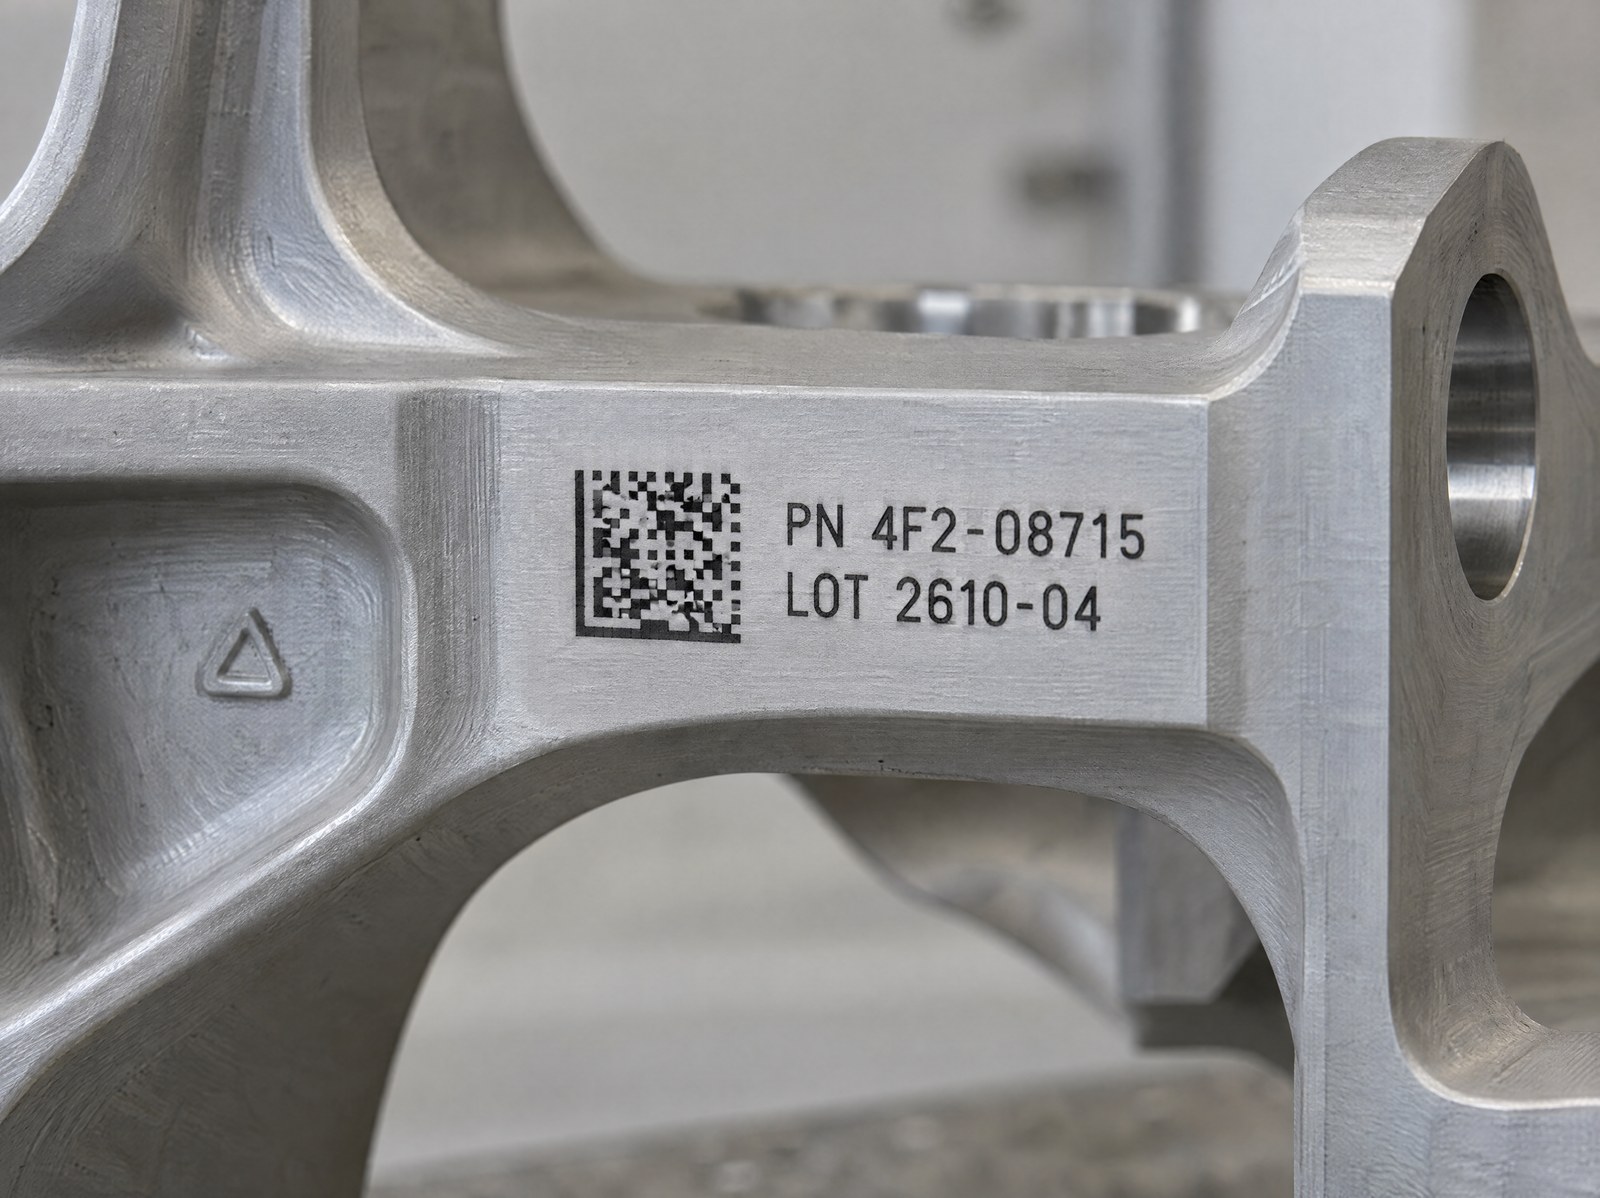
Marquer sans enlever ne doit pas se faire au détriment de la fonction du marquage, qui dans l’aérospatiale est avant tout la traçabilité tout au long du cycle de vie du composant. Un code DataMatrix obtenu par recuit doit rester lisible par un scanner et passer le grading de qualité en ligne, le standard applicable pendant la production, distinct de la vérification en laboratoire en conditions contrôlées.
L’avantage du recuit est précisément la stabilité du contraste dans le temps : la couche d’oxyde fait partie du matériau, non d’un dépôt posé par-dessus, et elle ne s’use pas comme une peinture ou une étiquette. C’est la condition qui rend le marquage utile pour la gestion documentaire et de configuration, un thème que nous abordons en parlant d’UID marking et traçabilité dans le cycle de vie des composants aérospatiaux, toujours dans le respect des standards AS9100 et MIL-STD-130 du secteur.
Exigence esthétique et exigence structurale : la distinction qui décide de la méthode
C’est là que se situe le nœud qu’il convient de clarifier avant de définir tout cycle. Une exigence esthétique demande que le marquage soit lisible, net et cohérent : une large gamme de marquages la satisfait, y compris ceux à faible profondeur. Une exigence structurale demande quelque chose de plus sévère — que le marquage ne modifie pas la réponse à la fatigue du composant — et cela exclut tout enlèvement de matière dans les zones sensibles.
Lorsque la pièce est soumise à la fatigue, c’est l’exigence structurale qui commande, et le recuit est la réponse naturelle : contraste et permanence sans entaille. Lorsque, au contraire, le composant n’est pas chargé cycliquement, ou que le marquage tombe dans une zone totalement déchargée, le choix peut redevenir plus libre et même un marquage à plus grande profondeur reste admissible. L’erreur à éviter est de traiter toutes les pièces de la même manière : appliquer un deep engraving là où il fallait un recuit introduit un risque inutile, appliquer un recuit délicat là où une gravure robuste suffisait complique le procédé sans raison. La bonne solution naît du classement de la pièce — soumise à la fatigue ou non, zone chargée ou déchargée — et des essais de paramètres sur l’alliage réel avant de passer en production.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.