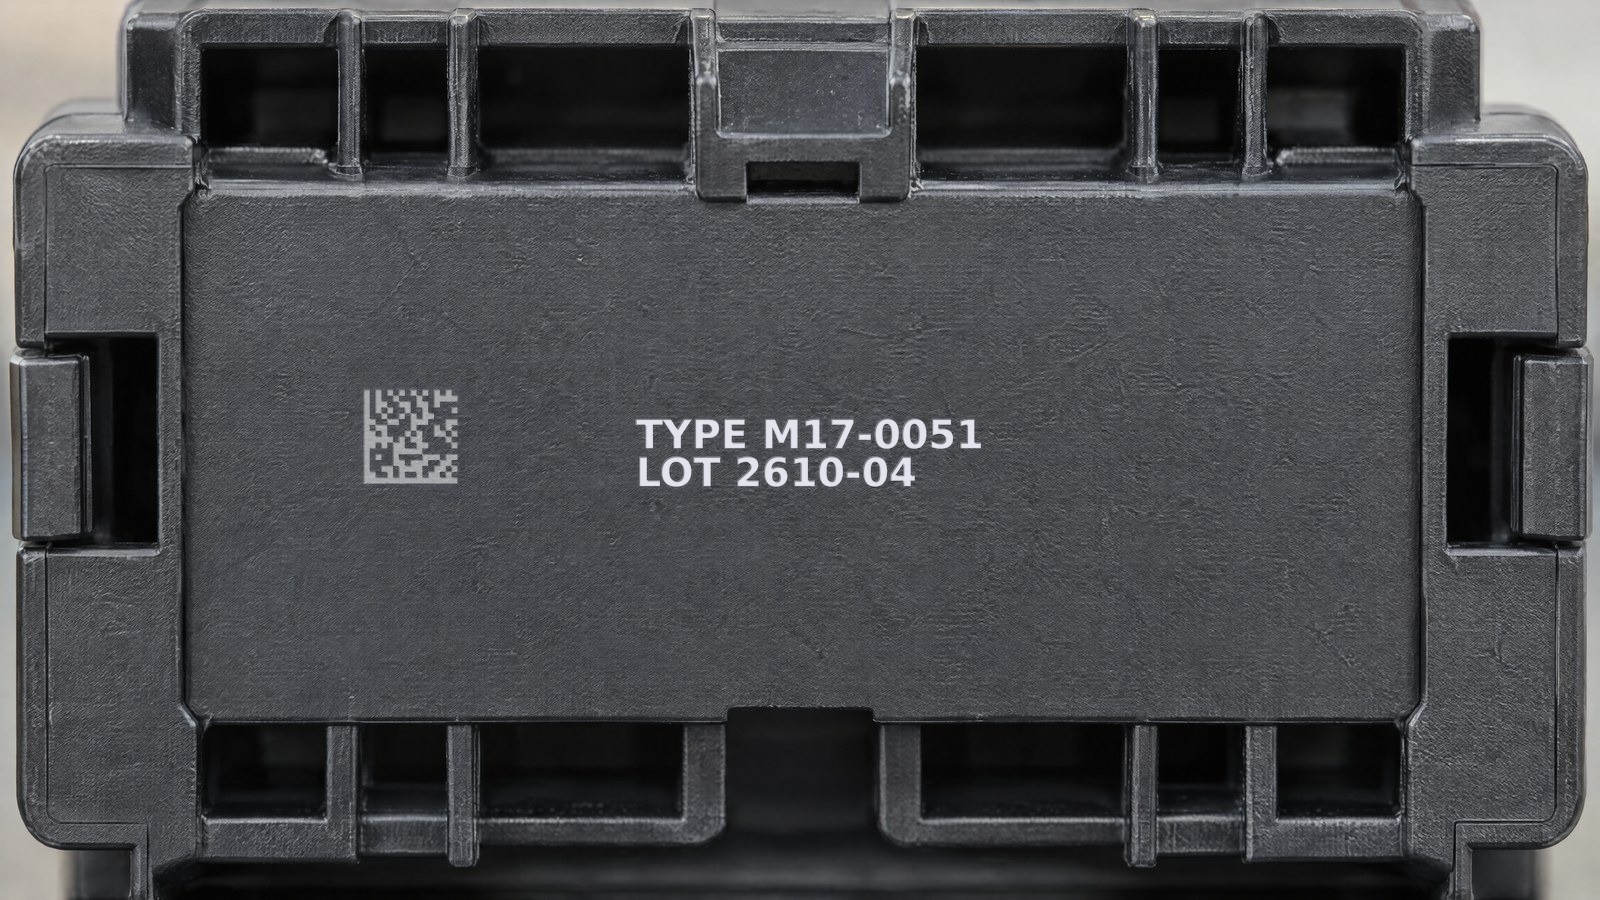
Qui industrialise le marquage dans l’électronique travaille sur une marge étroite. Boîtiers plastiques fins, connecteurs avec contacts de quelques dixièmes de millimètre, résines d’encapsulation, modules déjà peuplés de joints de soudure et de pistes : ce sont des surfaces sur lesquelles il faut imprimer des numéros de série, des codes DataMatrix et des références de lot, mais où tout excès d’énergie risque de dégrader ce qui se trouve en dessous ou à côté du point marqué.
Le défaut le plus grave, dans ce contexte, est celui qui ne se voit pas au contrôle esthétique. Une résine qui se carbonise sur le bord, une microfissure induite par le stress thermique près d’un joint, une décharge électrostatique captée lors de la manipulation : ce sont des causes de retour qui se manifestent sur le terrain, non sur le banc d’inspection. La question de process n’est pas combien d’énergie faut-il pour marquer, mais combien peu il en reste autour du point touché.
C’est ici que l’impulsion à picosecondes change le plan de travail : elle transfère l’énergie en des temps si brefs qu’elle rend négligeable l’apport thermique au matériau environnant, et le fait comme un processus sans contact, sans pression mécanique sur le composant.
Ablation froide : pourquoi l’impact thermique reste négligeable
Le marquage par laser fibre traditionnel, avec des impulsions de l’ordre des nanosecondes, travaille en grande partie par voie thermique : le matériau est chauffé, fondu et en partie oxydé. Autour du point marqué se forme une zone affectée thermiquement (ZAT) dans laquelle la chaleur s’est diffusée avant de se dissiper. Sur un métal massif, c’est insignifiant ; sur un boîtier plastique de quelques dixièmes de millimètre ou sur une résine qui encapsule une puce, cette diffusion est exactement ce que l’on ne peut pas se permettre.
L’impulsion à picosecondes inverse le rapport entre le temps de libération de l’énergie et le temps de diffusion de la chaleur. La durée de l’impulsion est de l’ordre de 10⁻¹² secondes, plus brève que le temps que met la chaleur à se propager dans le réseau du matériau. L’énergie retire la couche superficielle par ablation avant de se transformer en chaleur capable de chauffer l’environnement : on parle pour cela d’ablation « froide ». L’impact thermique n’est pas annulé — une part résiduelle existe toujours — mais il reste négligeable, et la ZAT se réduit à une fraction de celle d’une impulsion longue. Ce n’est pas un hasard si le laser picoseconde est le choix consolidé là où il faut marquer sans reflet et sans altérer le substrat.
Durée d’impulsion Zone affectée thermiquement impulsion plus courte, ZAT plus petitePour le process engineer, cela se traduit par une marge de travail bien plus large : on obtient un marquage net et lisible tout en maintenant le substrat loin des seuils auxquels plastiques et résines commencent à ramollir, cloquer ou se carboniser.
Boîtiers, connecteurs et résines : marquer sans agresser le substrat
Les matériaux de l’électronique ne pardonnent pas. Les composés époxy des boîtiers, les thermoplastiques techniques des connecteurs et les résines d’encapsulation ont des seuils thermiques bas et des comportements différents les uns des autres : certains cloquent, d’autres se décolorent de façon incontrôlée, d’autres se déforment. Avec une impulsion longue, le compromis est constant : baisser l’énergie pour ne pas endommager signifie souvent un marquage faible, l’augmenter pour le rendre lisible signifie risquer le substrat.
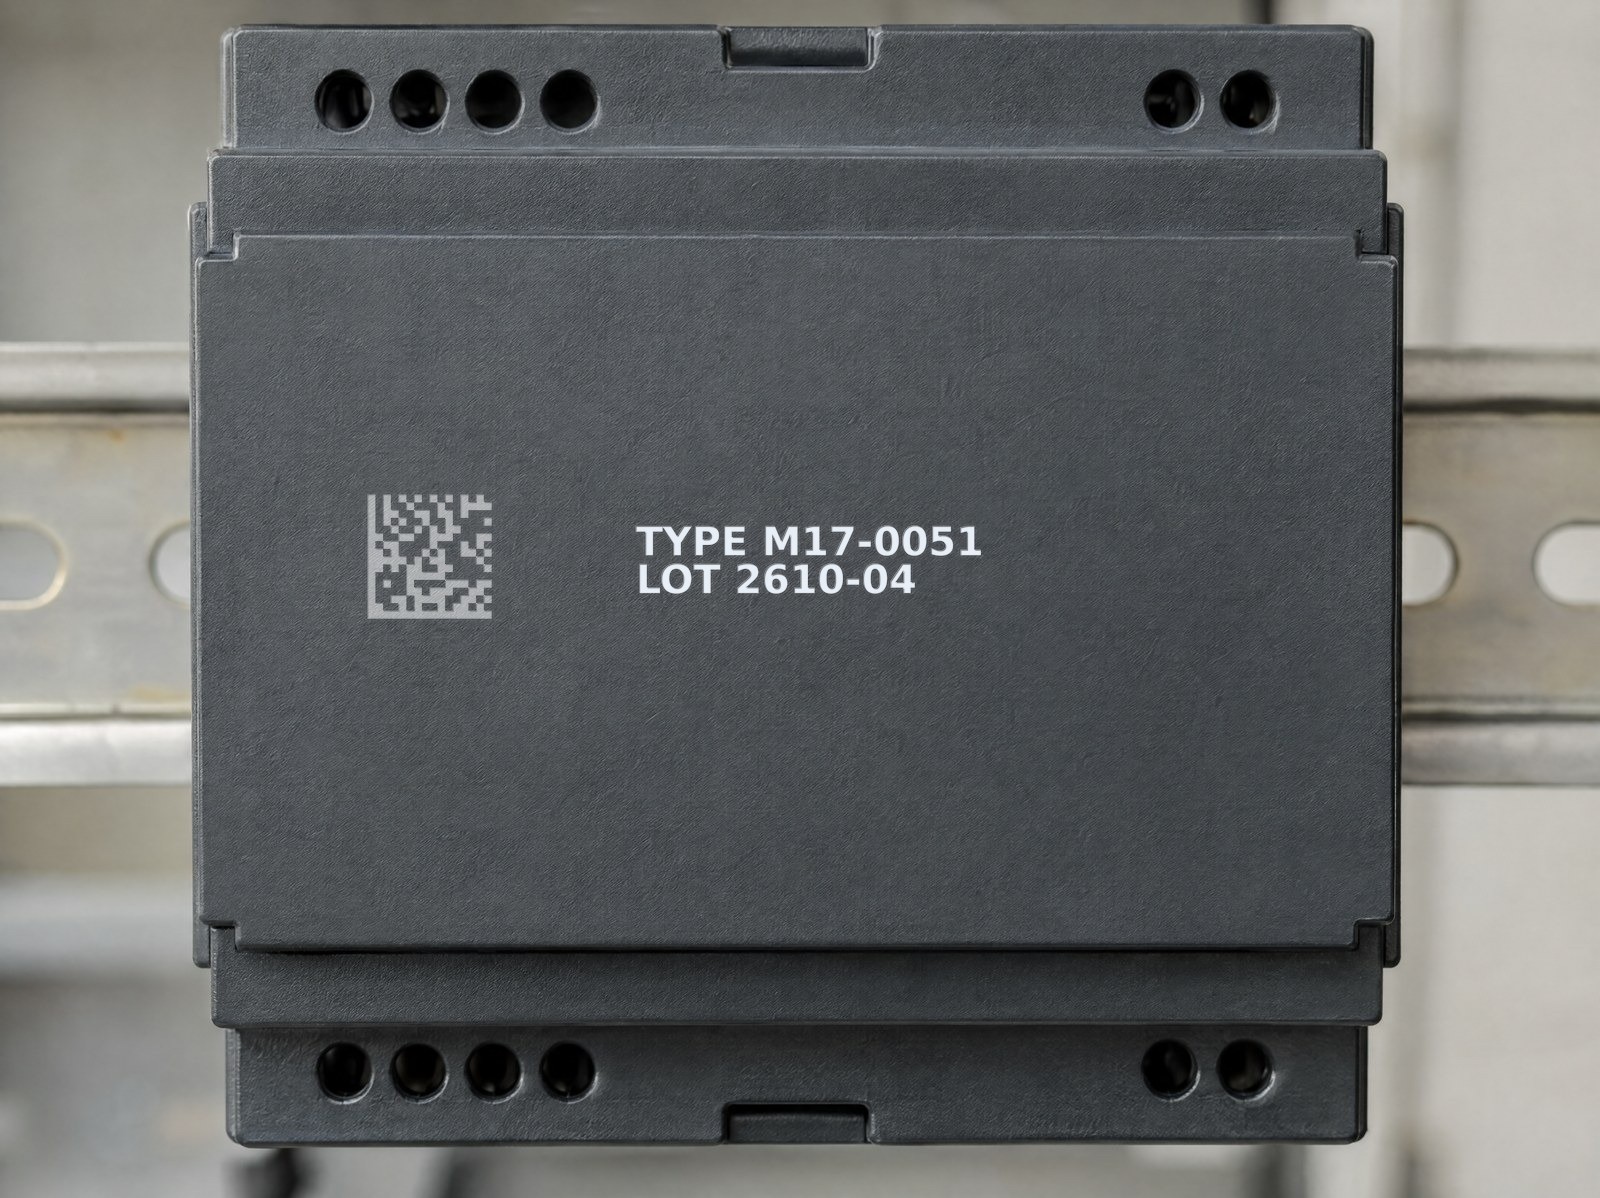
L’impulsion ultracourte dissout ce compromis car elle agit sur la couche la plus superficielle. Sur les boîtiers, elle modifie de façon contrôlée les premiers microns du matériau, générant le contraste sans creuser en profondeur et sans entamer la fonctionnalité du composant. Sur les connecteurs et les résines, le marquage reste confiné à la zone voulue, sans propager de stress au corps de la pièce. C’est la même logique qui régit le marquage des plastiques dans le secteur électronique, où la compatibilité entre source et matériau détermine la qualité du résultat.
Distance des joints et des pistes : le layout de marquage compte
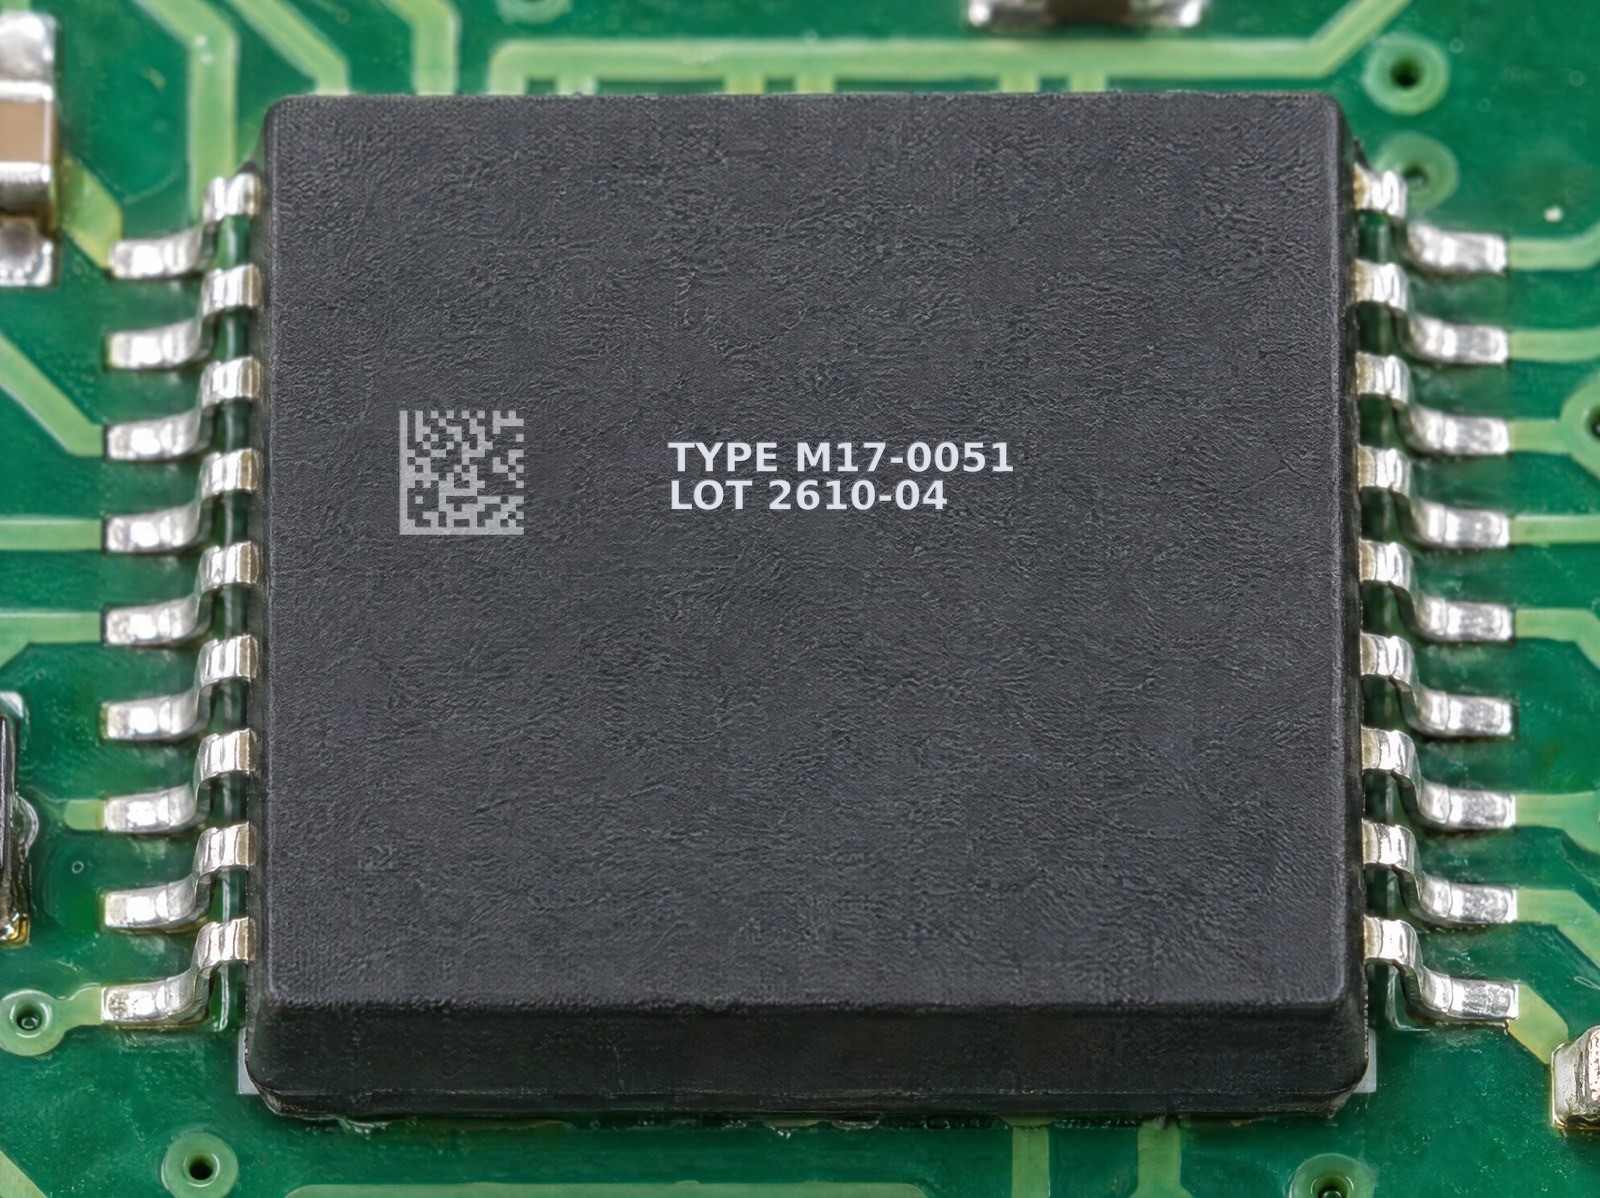
Sur un module déjà peuplé, le marquage ne vit pas seul : il coexiste avec des joints de soudure, des bumps, des leads et des pistes qui ne doivent pas recevoir d’énergie. L’avantage du picoseconde est ici double. Le faisceau est fortement focalisé, donc l’énergie reste concentrée sur une zone restreinte ; et la diffusion thermique latérale négligeable fait en sorte que ce qui se passe au point marqué ne « déborde » pas vers les conducteurs voisins.
Il reste cependant une règle de bonne conception : définir une zone de marquage dédiée sur le boîtier, avec une marge de sécurité par rapport aux leads et aux pistes, et la vérifier en phase d’essai sur des échantillons réels. C’est un travail de layout qui se fait une fois, en amont, et qui rend le cycle reproductible en production. Le logiciel FlyCAD gère le positionnement du contenu — numéros de série, DataMatrix, logos — dans la zone assignée, afin que le marquage tombe toujours là où il doit.
Processus sans contact et gestion ESD en ligne
La sensibilité aux décharges électrostatiques est une question de manipulation, pas seulement de marquage. Par rapport aux méthodes qui touchent la pièce — poinçonnage, dot peen, tampographie avec contact — le marquage laser est un processus sans contact : aucun outil n’appuie sur le composant, aucun frottement ne génère de charges sur le point de travail, et il n’y a pas d’usure mécanique qui introduise des particules conductrices.
Cela ne dispense pas des bonnes pratiques ESD de la ligne : le composant doit tout de même être manipulé dans un environnement contrôlé, avec des équipements et des plans de travail mis à la terre et avec une gestion correcte des nids et des palettes porte-pièce. Le marquage sans contact élimine l’une des sources de stress — celle mécanique et électrostatique par contact direct — et s’intègre dans les stations automatisées où la pièce reste dans son logement antistatique pendant tout le cycle.
Contraste et lisibilité sur le noir mat
La plupart des boîtiers électroniques sont d’un noir mat : précisément la couleur sur laquelle il est le plus difficile d’obtenir un code lisible et stable. Avec l’impulsion à picosecondes, le contraste naît d’une modification superficielle contrôlée, qui produit un marquage clair, net et non changeant : le code conserve le même contraste sous n’importe quel angle d’observation, condition essentielle pour la lecture automatique des DataMatrix en ligne.
La stabilité du contraste est ce qui distingue un marquage qui passe le contrôle d’un marquage qui génère de faux rebuts. Un DataMatrix sur boîtier noir doit rester lisible après la manipulation et les traitements en aval ; le marquage à froid, non basé sur une oxydation superficielle ni sur un creux profond, offre un contraste constant dans le temps. La vérification formelle de la qualité du code exige des conditions de laboratoire contrôlées, tandis que le grading en ligne reste l’outil pratique pour garder la lisibilité sous contrôle pendant la production.
Quand l’UV convient mieux que le picoseconde
Le picoseconde n’est pas la réponse à tout marquage dans l’électronique, et il est honnête de le dire. Sa force est la polyvalence sur substrats mixtes — métal, boîtier, résines, surfaces sombres — avec un impact thermique négligeable. Mais quand la pièce est un plastique clair ou transparent, ou un polymère particulièrement réactif à la longueur d’onde courte, le laser UV à 355 nm travaille par absorption essentiellement photochimique et génère souvent un meilleur contraste avec encore moins d’énergie en jeu : c’est le terrain du laser UV pour les plastiques.
| Critère | Laser fibre picoseconde (1064 nm) | UV (355 nm) |
|---|---|---|
| Mécanisme prédominant | Ablation à impulsion ultracourte, apport thermique négligeable | Absorption photochimique, faible énergie en jeu |
| Matériaux idéaux | Substrats mixtes métal-plastique, boîtiers et résines, surfaces sombres | Plastiques clairs et transparents, films minces, polymères sensibles |
| Contraste sur noir mat | Élevé et non changeant, stable dans le temps | Bon sur de nombreux plastiques, variable sur les noirs chargés |
| Point fort en ligne | Une seule source pour des familles de produits hétérogènes | Délicatesse maximale sur les polymères clairs |
Le choix, en pratique, se fait sur le matériau et sur le résultat requis, non par principe. Sur boîtiers et connecteurs sombres, sur substrats mixtes et là où une seule source est nécessaire pour des familles de produits hétérogènes, le picoseconde est la solution la plus rationnelle. Sur plastiques clairs, films minces et composants où même le moindre apport thermique doit être évité, il vaut la peine d’évaluer l’UV. Dans de nombreuses lignes, les deux technologies coexistent, chacune sur le travail pour lequel elle rend le mieux.
En résumé : si vous marquez des composants électroniques sensibles — boîtiers noirs, connecteurs, modules peuplés — et que le problème est d’obtenir des codes lisibles sans dommage thermique et sans stress de contact, le laser fibre à picosecondes répond exactement à cela. La vérification doit se faire sur vos matériaux, avec des essais sur des échantillons réels : c’est là que la marge de process se mesure vraiment.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.