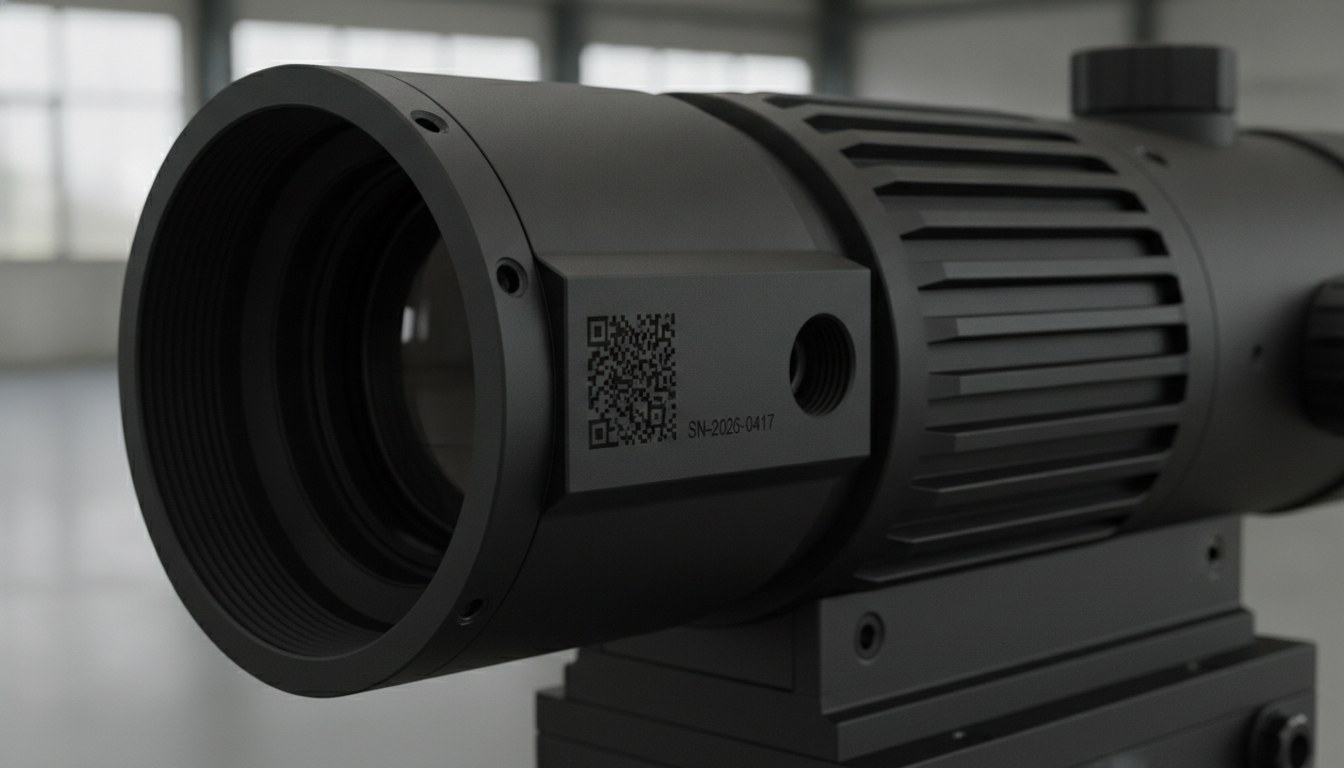
Ceux qui produisent des composants pour la défense — corps d’armement, logements pour optiques de visée, petites pièces structurelles, plaques d’identification — travaillent avec une contrainte qui, dans le reste de l’industrie, n’existe pratiquement pas : une surface qui réfléchit la lumière est un problème opérationnel. Un reflet sur un composant exposé peut trahir une position, perturber un système de visée ou créer un point lumineux indésirable sous éclairage nocturne. En même temps, ce composant doit porter un marquage — numéro de série, DataMatrix, code de lot — lisible durant toute sa vie de service, dans des environnements où l’abrasion, les solvants et les écarts thermiques sont la norme.
C’est ici que les deux exigences entrent en tension. Un marquage à contraste élevé s’obtient traditionnellement en altérant la surface de manière à la rendre optiquement différente de son contour : oxydation, refusion, gravure. Mais ce sont précisément ces altérations qui tendent à introduire des micro-reflets ou à dégrader les traitements anti-reflet du substrat, comme l’anodisation mate ou le bronzage. À l’opposé, un marquage peu invasif risque de ne pas offrir un contraste suffisant pour la lecture automatique.
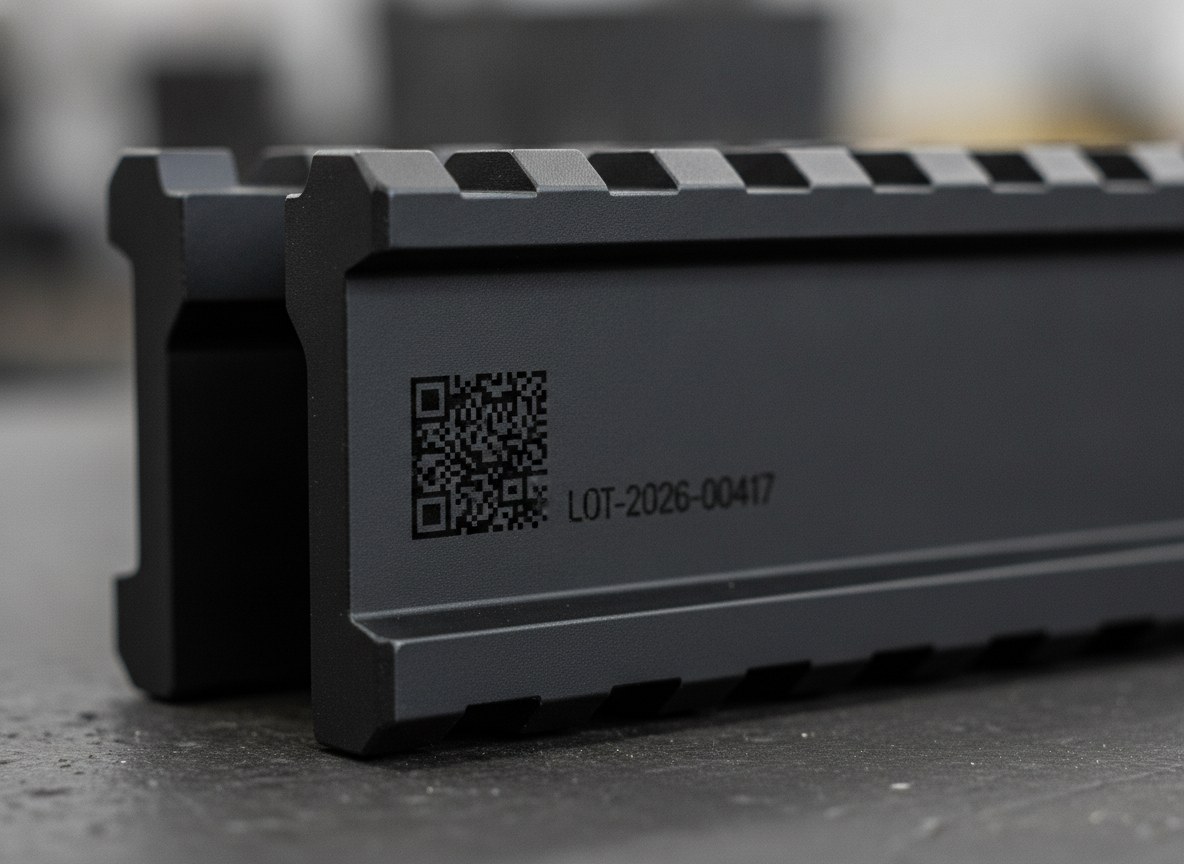
Le marquage laser fibre en impulsions picosecondes répond aux deux exigences à la fois : il produit un noir mat à faible réflectance tout en maintenant un contraste constant et stable dans le temps.
Pourquoi la réflectance est une exigence de process, et non un détail esthétique
Dans la défense, la réflectance d’une surface n’est pas une question de finition, mais de fonction. Les traitements appliqués aux composants — anodisation noire mate sur l’aluminium, bronzage sur les aciers, revêtements anti-reflet sur les groupes optiques — servent à réduire la signature visuelle et à éviter que la pièce ne crée des reflets sur le terrain. Un marquage qui introduit ne serait-ce qu’une petite zone spéculaire compromet précisément la propriété pour laquelle ce traitement a été choisi.
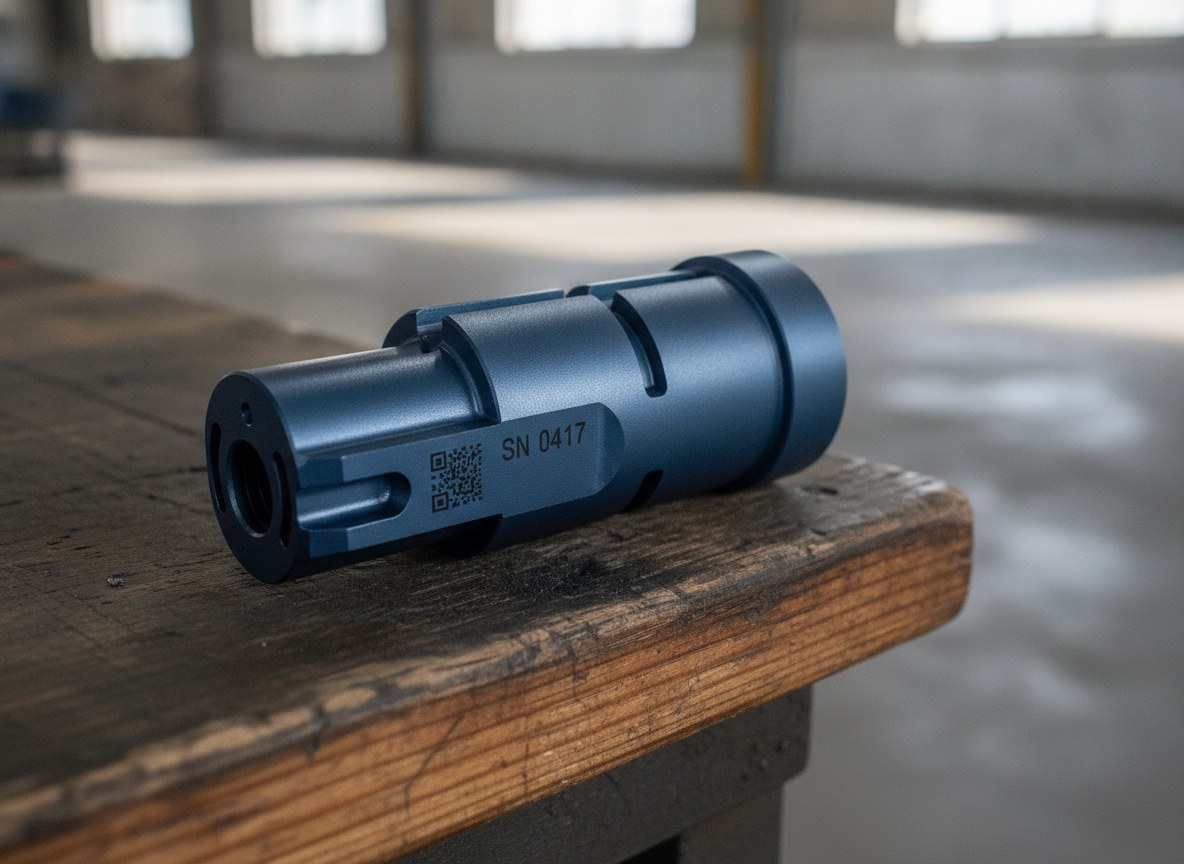
Il y a ensuite le thème opposé : ce même marquage doit rester lisible, aussi bien à l’œil humain que par les systèmes de lecture optique qui vérifient les numéros de série et les DataMatrix tout au long de la filière. Il faut donc un contraste élevé et stable, mais obtenu sans générer de surfaces réfléchissantes. C’est un équilibre que les procédés de marquage conventionnels gèrent avec difficulté, car ils tendent à échanger contraste et réflectance : plus ils marquent en profondeur ou par oxydation, plus ils risquent de laisser des zones qui renvoient la lumière.
Le noir picoseconde : contraste sans refusion
La différence du picoseconde tient à la durée de l’impulsion. Une impulsion d’une durée de quelques picosecondes cède son énergie au matériau en un temps si bref que la chaleur n’a pas le temps de se diffuser de manière significative dans la zone environnante : l’enlèvement de matière se fait par ablation, non par fusion. L’impact thermique sur le substrat reste négligeable — non nul, mais suffisamment contenu pour ne pas altérer les traitements de surface autour du marquage.
Le noir obtenu n’est ni une couche ajoutée ni une oxydation colorée : c’est le résultat d’une micro-structuration de la surface qui piège la lumière au lieu de la réfléchir. Cela explique pourquoi le marquage apparaît comme un noir mat, profond et non changeant — le contraste reste identique quel que soit l’angle d’observation et sous n’importe quel éclairage, condition essentielle pour la lecture fiable d’un DataMatrix. C’est le même principe qui est à la base du marquage sans reflet qui caractérise cette source.
Durée d’impulsion Zone affectée thermiquement impulsions plus courtes, moins de chaleurContrôle de la réflectance sur aluminium anodisé, aciers bronzés et optique
Sur l’aluminium anodisé noir mat, le risque du marquage conventionnel est évident : en enlevant la couche d’anodisation, on expose l’aluminium brillant sous-jacent, obtenant un marquage clair et réfléchissant — l’opposé de ce qu’il faut. Le picoseconde travaille sur la couche la plus superficielle et produit un marquage sombre, cohérent avec la finition mate de la pièce, sans ouvrir de fenêtres réfléchissantes sur le métal de base.
Sur les aciers bronzés, le bronzage est une fine couche de conversion : un fort apport thermique tend à la brûler ou à la décolorer autour du marquage. Avec l’impulsion ultracourte, le marquage reste circonscrit et le bronzage environnant n’est pas soulevé. Sur les composants optiques et leurs logements, où la tolérance à la chaleur est minimale et où chaque reflet interne dégrade les performances, le marquage froid et à faible réflectance permet d’identifier la pièce sans introduire de sources de lumière diffuse.
Résistance aux solvants, à l’abrasion et aux écarts thermiques
Un aspect qui distingue la défense de l’industrie générique est la sévérité des conditions auxquelles le marquage doit survivre. Les composants subissent un dégraissage avec des solvants agressifs, un contact avec des huiles et des lubrifiants, des cycles de nettoyage répétés, une abrasion liée à la manipulation et au transport, et de larges écarts thermiques entre usage arctique et désertique.
Comme le marquage picoseconde est intégré dans la structure de la surface et n’est ni un dépôt ni un revêtement, il n’a pas de couche susceptible de se détacher ou de se dissoudre au contact des solvants. N’étant pas une oxydation poussée, il ne présente pas la fragilité typique des marquages obtenus par fort apport thermique, qui tendent à pâlir après des cycles thermiques ou des traitements. Reste le thème de la cohérence de process : la résistance réelle doit toujours être vérifiée sur les matériaux et les traitements effectifs du composant, avec des essais sur des échantillons représentatifs avant de valider le cycle.
Permanence et lisibilité des codes dans le temps
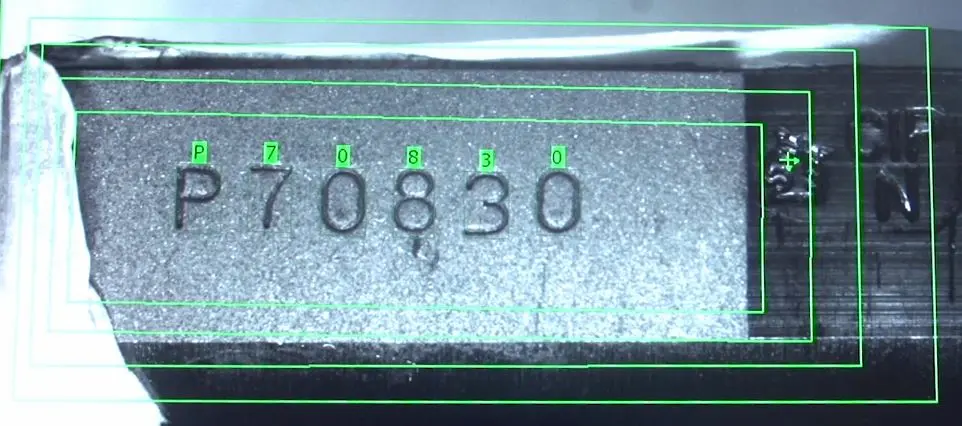
Lisibilité et permanence ne sont pas la même chose. Un code peut être permanent et néanmoins devenir illisible pour un lecteur optique si le contraste ou la géométrie des modules se dégradent. Dans la défense, le marquage d’identification — souvent un DataMatrix associé aux exigences d’identification univoque comme celles de MIL-STD-130 — doit conserver une qualité de lecture suffisante pour l’ensemble du cycle de vie du composant.
C’est ici que compte le contrôle qualité du code. Le grading selon des standards comme AIM-DPM classe en ligne la qualité du DataMatrix marqué, en évaluant le contraste, l’endommagement des modules et l’uniformité ; la vérification formelle, en revanche, requiert des conditions de laboratoire contrôlées et constitue une opération distincte du grading en production. Un noir mat à contraste constant aide les deux, car il offre au lecteur un signal stable indépendant de l’angle d’éclairage. Pour s’y retrouver, la différence entre lecture, grading et vérification clarifie les trois niveaux de contrôle.
Ce qui change par rapport à un marquage industriel standard
Par rapport à un marquage industriel standard, la différence n’est ni la vitesse ni la profondeur du marquage, mais la manière dont le contraste et la surface sont obtenus. Un marquage laser fibre conventionnel privilégie le contraste et la productivité et, sur la plupart des composants industriels, reste le bon choix. Mais lorsque l’exigence inclut la faible réflectance, la conservation des traitements de surface et la résistance dans des conditions sévères, la logique change : il faut un procédé qui n’« agresse » pas la surface pour se faire voir.
| Aspect | Marquage laser fibre standard | Marquage picoseconde |
|---|---|---|
| Contraste | Élevé, mais peut virer selon l'angle de vue | Noir mat, constant sous tous les angles |
| Réflectance de surface | Souvent résiduelle par micro-fusion ou métal exposé | Réduite, surface non spéculaire |
| Impact thermique sur le substrat | Présent (oxydation, refusion) | Négligeable |
| Résistance aux solvants et à l’abrasion | Variable selon le type de marquage | Élevée, marquage intégré dans la surface |
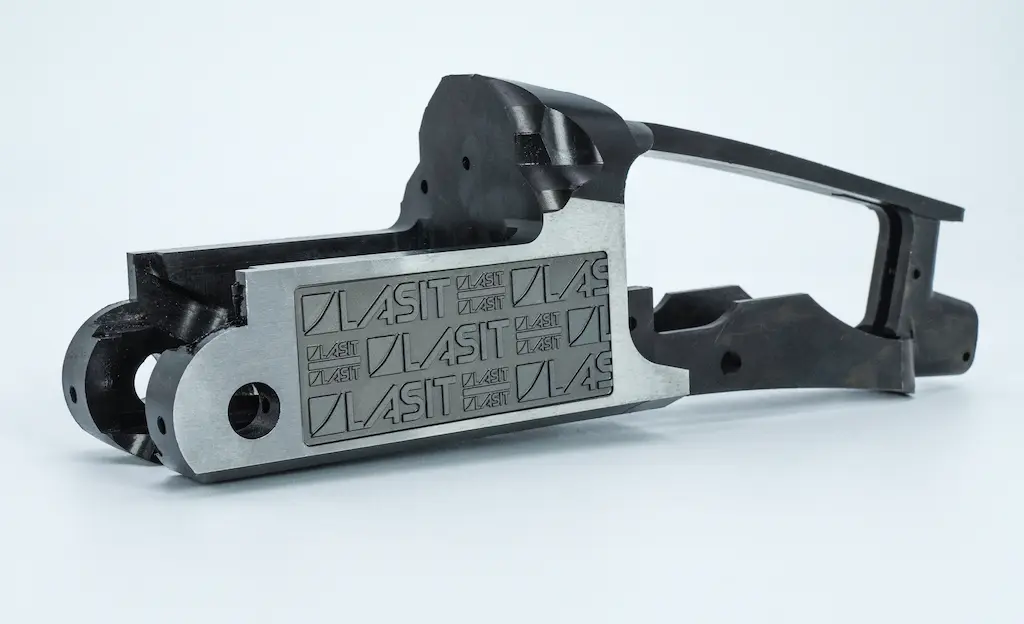
C’est pourquoi le picoseconde trouve sa place naturelle dans la défense et dans les composants où le marquage doit coexister avec des finitions fonctionnelles : aluminium anodisé, aciers bronzés, groupes optiques, petites pièces traitées. C’est un choix de process, comme c’est déjà le cas pour le marquage dans le secteur de la défense et pour la production de composants de précision.
Ce n’est en revanche pas la solution à adopter partout. Sur un brut de fonderie, sur un composant destiné à la peinture ou sur une plaque interne où la réflectance n’est pas un problème, une source laser fibre standard est plus qu’adéquate et souvent plus rationnelle. L’équilibre entre profondeur du marquage et temps de cycle dépend lui aussi du poids relatif des exigences : la durée de l’impulsion influe directement sur le résultat, comme décrit dans l’article sur la puissance et la durée d’impulsion. Le critère reste unique : le bon marquage est celui qui satisfait l’exigence la plus contraignante du composant sans compromettre les autres.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.