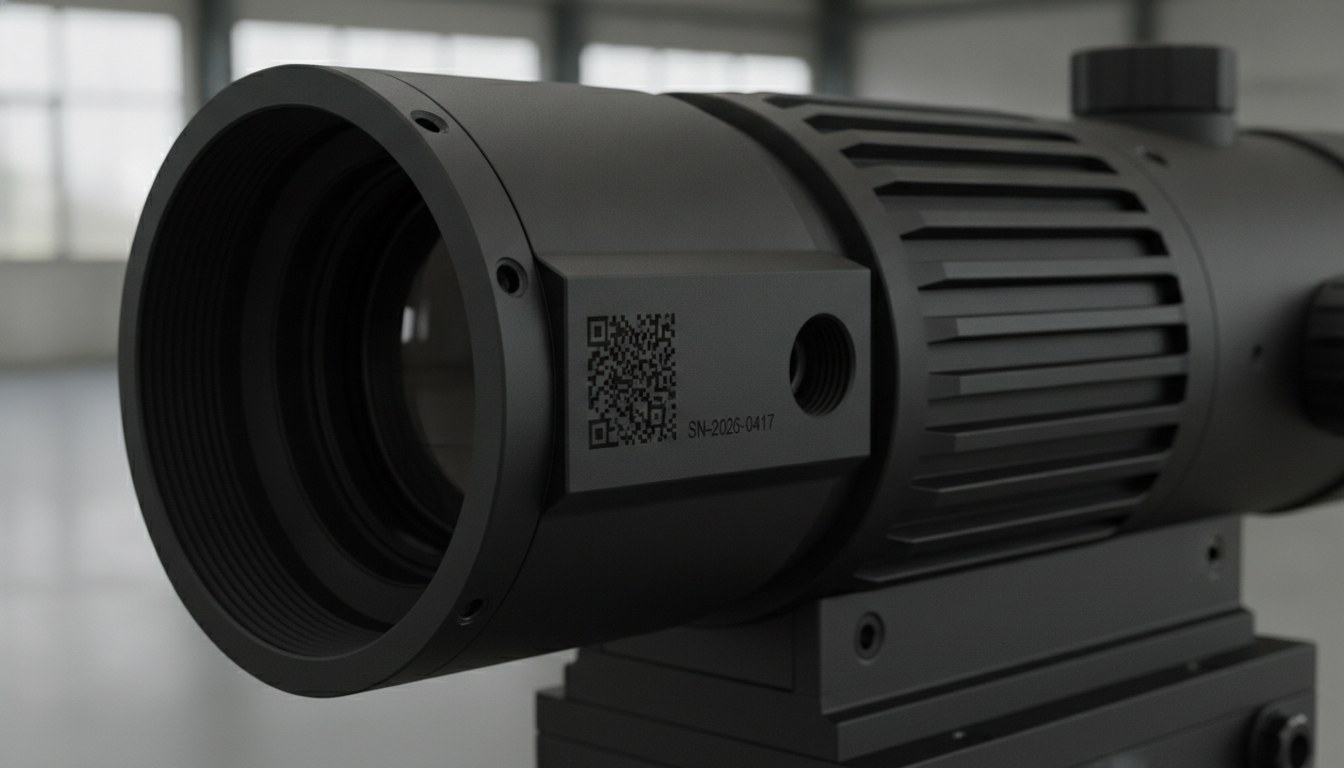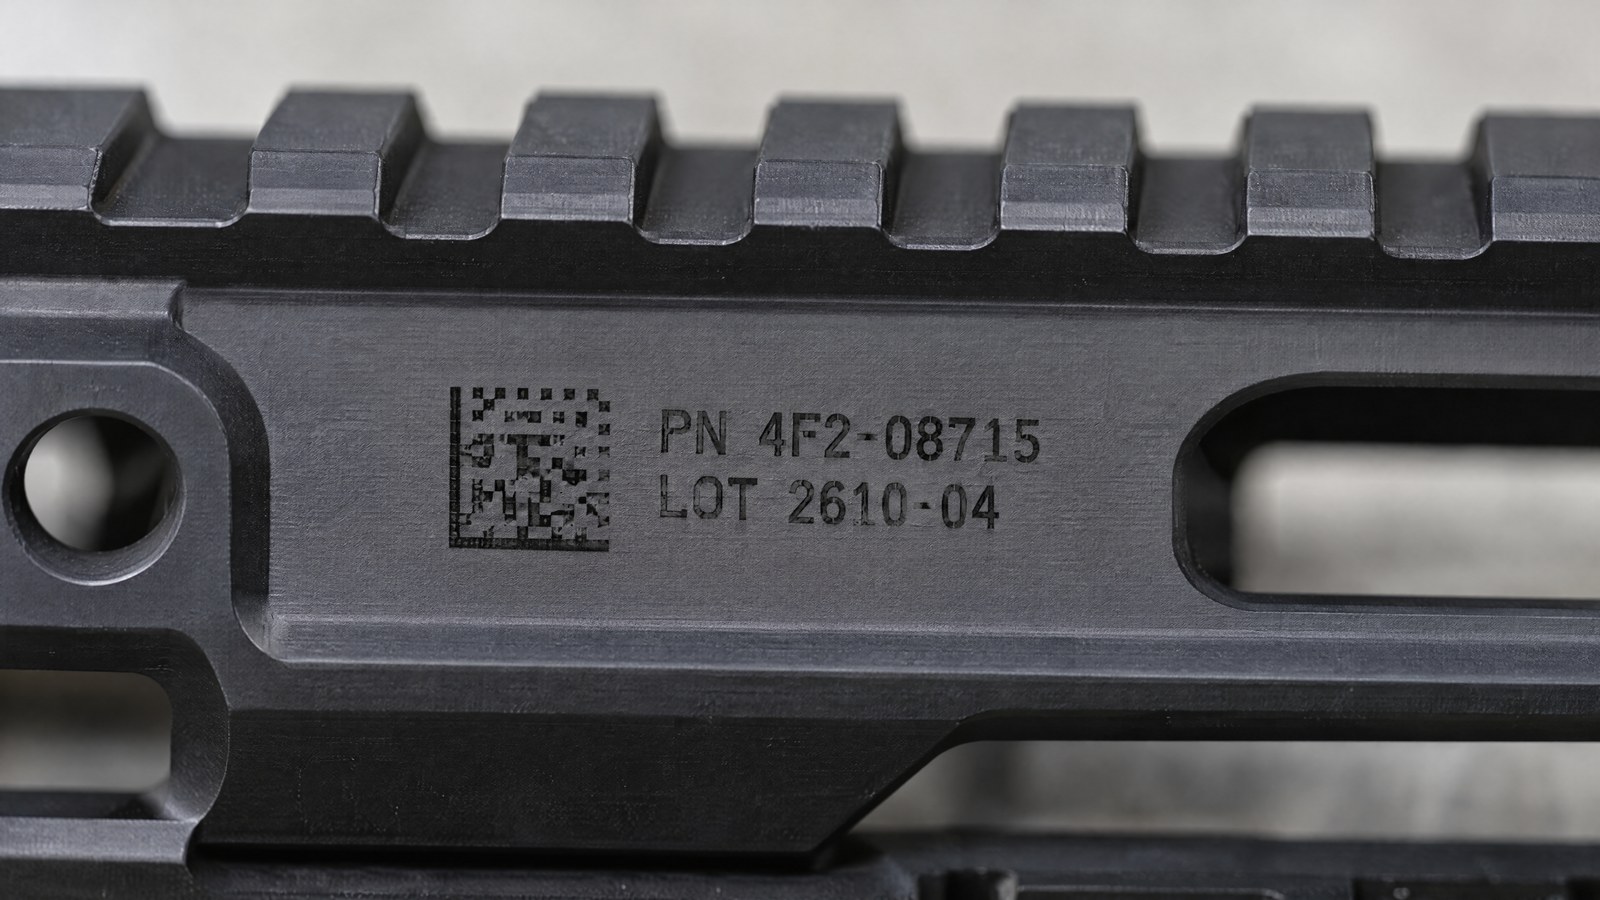
Dans le secteur de la défense, un marquage n’est pas seulement une donnée à lire : c’est aussi un élément qui peut être vu. Sur une arme, sur un support ou sur un composant qui travaille sur le terrain, un marquage trop brillant génère un reflet directionnel, et dans certaines conditions opérationnelles ce reflet est un problème. À cela s’ajoute l’environnement d’utilisation : solvants de nettoyage agressifs, frottement continu, écarts thermiques entre le froid et la chaleur. Le marquage doit rester lisible pendant toute la vie de la pièce sans jamais devenir un point qui brille.
Ceux qui industrialisent ces composants connaissent la double contrainte. Le marquage doit avoir un contraste suffisant pour qu’un opérateur ou un lecteur le résolve, mais il ne doit pas introduire une surface spéculaire. C’est une exigence qu’un marquage industriel standard, pensé pour maximiser le contraste indépendamment de la finition, n’aborde pas : là, le seul objectif est que le code soit visible, non qu’il reste mat.
Sur deux familles de surfaces typiques du secteur — l’aluminium anodisé noir et les aciers brunis — la réponse consiste à traiter la réflectance du marquage comme un paramètre de processus et non comme un effet secondaire. Avec la bonne fenêtre de paramètres, le laser produit un noir mat permanent sur les deux substrats, en conservant la lisibilité sans ajouter de glint.
La réflectance est un paramètre, non un effet secondaire
La différence entre un marquage qui brille et un qui ne brille pas réside dans la nature de la réflexion. Une surface lisse et vitrifiée réfléchit la lumière de manière spéculaire, comme un miroir : sous un certain angle, elle devient un point clair et visible. Une surface micro-irrégulière la diffuse dans toutes les directions et apparaît mate de n’importe quel côté. Lorsque le faisceau fait fondre puis resolidifier le métal en une couche lisse, il augmente la composante spéculaire ; lorsqu’au contraire il travaille par oxydation contrôlée ou micro-texturation, il l’abaisse.
C’est ici que la gestion fine de l’impulsion devient décisive. Les sources laser fibre MOPA permettent de régler de manière indépendante la durée de l’impulsion et la fréquence, ce qui déplace le résultat de la fusion brillante vers un marquage mat et uniforme. Le même objectif s’atteint avec les impulsions en picosecondes, qui transfèrent l’énergie en un temps si réduit qu’elles rendent négligeable la vitrification thermique, laissant un noir froid et diffus. Dans les deux cas, la faible réflectance n’est pas un heureux hasard : c’est la fenêtre de paramètres qui la produit.
Aluminium anodisé noir : marquer dans la couche sans créer un point qui réfléchit
Sur l’aluminium anodisé, le marquage travaille à l’intérieur de la couche anodisée, déjà mate par nature. Le risque, avec de mauvais paramètres, est d’ouvrir un point brillant là où le faisceau enlève trop de matière et met à nu le métal sous-jacent : dans cette zone, le reflet revient et annule la finition mate choisie en amont. Le contrôle du processus sert précisément à cela, à moduler l’interaction de sorte que le marquage reste lisible tout en conservant un aspect diffus cohérent avec le reste de la surface.
À 1064 nm, le laser fibre est la technologie naturelle sur ce substrat, car l’aluminium absorbe bien cette longueur d’onde. Le levier n’est pas la puissance de crête, mais la précision avec laquelle on dose l’énergie impulsion après impulsion : un marquage net, à contraste suffisant, qui ne devient pas une fenêtre réfléchissante sur l’aluminium nu.
Aciers brunis : le recuit qui reste dans le noir
Les aciers brunis partent d’une conversion superficielle en oxyde noir. Sur une surface déjà sombre, ajouter du contraste sans ajouter de brillance est une tâche spécifique. La voie la plus cohérente est le recuit (annealing) : le faisceau chauffe localement le métal et fait croître une couche d’oxyde sous la surface, sans enlever de matière. Le marquage naît à l’intérieur de la pièce, il est affleurant, n’a pas de bords en relief et conserve un aspect mat qui s’intègre au brunissage environnant.
Par rapport à un marquage qui enlève de la matière, le recuit évite d’exposer de l’acier brillant et de créer des microfissures de bord qui peuvent amorcer de la rouille sur un composant destiné à vivre en environnement sévère. Le marquage fait partie de la surface, il n’est pas une couche ajoutée par-dessus.
Permanence : solvants, abrasion, écarts thermiques
La permanence dépend de l’endroit où se trouve le marquage. Un marquage obtenu par oxydation ou modification du substrat n’est pas un revêtement posé sur la pièce : c’est une transformation du matériau lui-même. C’est pourquoi un chiffon imbibé de solvant ou de dégraissant ne l’emporte pas comme il le ferait avec une encre, et le frottement répété ne l’use pas comme une impression superficielle. Un marquage par recuit, étant affleurant et dépourvu de reliefs, n’offre pas d’arêtes que l’abrasion pourrait attaquer en premier.
Même les écarts thermiques pèsent moins sur un oxyde stable déjà formé par le processus que sur une peinture ou une étiquette. C’est la raison pour laquelle, dans la défense comme dans le médical, le marquage sous-surfacique est préféré lorsque la pièce doit traverser des nettoyages agressifs et des cycles thermiques en restant identique à elle-même. Le même principe de résistance vaut pour les composants d’armes : on le retrouve dans le marquage sur munitions et dans la traçabilité sur canons et composants de fusils, où le marquage doit survivre à l’ensemble du cycle de vie.
Qualification d’un marquage à faible réflectanceAnalyse matériauFenêtre paramètresTest réflectanceTest résistanceGrading en ligne
Lisibilité sans glint : contraste diffus et grading en ligne
Un marquage à faible réflectance oblige à repenser la lisibilité. Avec un marquage mat, on ne mise pas sur le reflet pour faire ressortir les caractères, mais sur un contraste diffus et stable sous tous les angles d’observation et sous n’importe quel éclairage. Pour les codes 2D DataMatrix, cela signifie soigner la régularité des cellules et la qualité du bord, afin qu’un lecteur accroche même lorsque la surface ne renvoie pas la lumière.
Pour maîtriser le résultat en production, on utilise le grading en ligne, qui évalue la qualité du code selon des normes applicables directement sur la pièce pendant le cycle. C’est une chose distincte de la vérification métrologique, qui exige des conditions de laboratoire contrôlées : le grading accompagne le marquage lot après lot, la vérification certifie dans un contexte séparé. Avoir les deux clairs à l’esprit évite de confondre un contrôle de processus avec une mesure de conformité.
Ce qui change par rapport à un marquage industriel standard, et pour qui il est pensé
La différence avec un marquage industriel standard est nette et se résume à une contrainte supplémentaire. Dans la fabrication courante, on optimise le contraste et, si le marquage est un peu brillant, ce n’est pas un défaut. Dans la défense, la réflectance entre dans les spécifications : le marquage doit être lisible et en même temps rester mat, car une surface spéculaire de plus sur un composant est une information que l’on ne veut pas donner. Le paramètre que l’on ignore ailleurs devient ici le critère d’acceptation.
Cette approche a du sens là où la finition est noire et mate dès le départ — aluminium anodisé noir, aciers brunis — et où la pièce affronte solvants, abrasion et écarts thermiques. C’est l’évolution naturelle, sur le plan des matériaux, de ce qui a été traité pour le marquage à faible réflectance dans la défense : là, le cœur était la source, ici c’est le comportement du marquage sur les deux substrats typiques du secteur.
Ce n’est en revanche pas l’approche à privilégier lorsqu’il faut la visibilité maximale et qu’un reflet n’est pas un problème, ou sur des surfaces claires où un noir à plein contraste est tout simplement le résultat le plus lisible. Dans ces cas, les logiques de marquage standard restent les plus rationnelles. Mais lorsque l’exigence est que le marquage ne brille pas et ne révèle rien, et qu’il résiste au nettoyage et au terrain sans changer, le contrôle de la réflectance sur anodisé et brunis est ce qui sépare un marquage adapté à la défense d’un marquage simplement lisible.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.