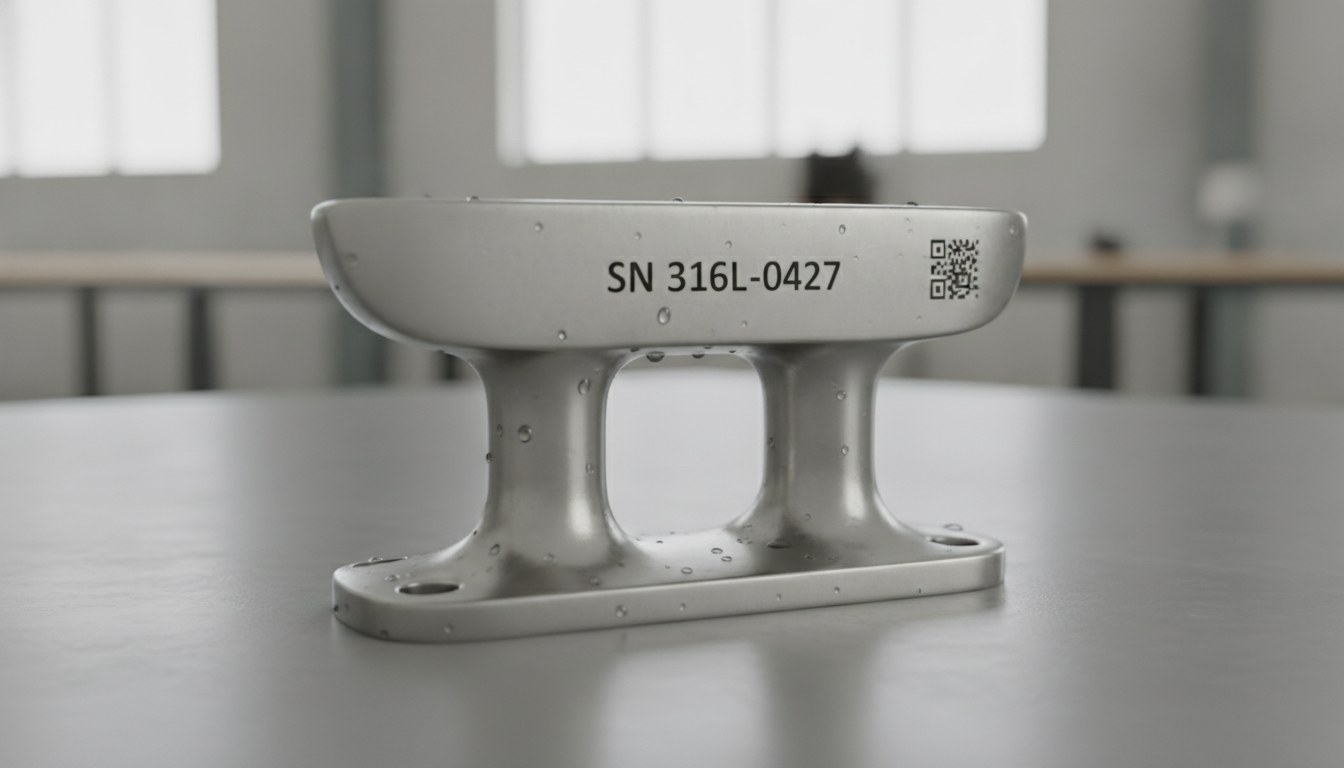
Ceux qui fabriquent des poulies, des chandeliers, des bases de filière, des taquets et des plaques d’identification pour le pont travaillent avec une contrainte qui ne concerne pas l’esthétique : le code HIN, le numéro de série et les données du constructeur doivent rester lisibles pendant des décennies, en service continu sous brouillard salin, rayons UV et cycles de séchage-mouillage. Sur certains de ces composants, le marquage n’est pas un choix, c’est une obligation réglementaire.
Le problème, c’est que la mer ne pardonne pas les erreurs de processus. Un marquage conçu selon la logique industrielle — profond, à fort contraste, « qui se voit bien au contrôle » — sur un composant marin peut devenir le point de départ de la corrosion. Et une fois que la corrosion localisée attaque le fond d’un caractère ou d’un module DataMatrix, le code cesse d’être lisible bien avant la fin de la durée de vie utile de la pièce.

Le marquage laser à fibre affronte exactement ce compromis : obtenir une marque permanente et à fort contraste sans compromettre la couche qui protège le métal de la corrosion. Mais il exige de raisonner sur le matériau, non sur le caractère.
Les matériaux du pont et comment ils réagissent au laser à fibre
Les composants de pont se concentrent sur trois familles de matériaux, chacune dotée d’un mécanisme de protection contre la corrosion différent. L’acier inoxydable marin, typiquement l’AISI 316L, résiste grâce à une fine couche passive d’oxyde de chrome qui se reforme spontanément en présence d’oxygène. L’aluminium nautique est presque toujours anodisé : la protection est la couche anodisée compacte obtenue par voie électrochimique. La fibre de verre, enfin, confie la barrière au gelcoat.

Le laser à fibre à 1064 nm travaille bien sur les deux métaux, car sa longueur d’onde est absorbée de manière efficace par les surfaces métalliques et permet de moduler l’apport thermique, de la simple oxydation superficielle jusqu’à l’enlèvement de matière. Sur la fibre de verre, en revanche, cette même longueur d’onde est peu absorbée par le gelcoat et les fibres de verre : le résultat est irrégulier, et c’est l’une des raisons pour lesquelles, sur ces composants, on privilégie souvent une plaque métallique dédiée.
Pourquoi un marquage trop profond ouvre des voies de corrosion
Sur l’inox, la tentation industrielle est de graver en profondeur, pour garantir que le code « ne s’efface pas ». En milieu marin, c’est contre-productif. Enlever de la matière signifie retirer localement la couche passive et créer des micro-sillons à surface irrégulière : des géométries qui favorisent la corrosion caverneuse et le corrosion par piqûres, les deux mécanismes d’attaque localisée typiques de l’eau salée. Le fond d’un caractère gravé devient un piège où stagnent les chlorures.

Il y a ensuite la question thermique. Un apport de chaleur excessif et prolongé peut amener l’acier dans l’intervalle de sensibilisation, où le chrome précipite sous forme de carbures aux joints de grains et appauvrit en chrome les zones adjacentes — précisément celles qui devraient garantir la passivité. Un marquage trop « thermique » peut donc affaiblir la résistance à la corrosion aux alentours du marquage, même sans enlever beaucoup de matière.
La règle de processus qui en découle est contre-intuitive par rapport à l’habitude industrielle : en milieu marin, le meilleur marquage est souvent le moins invasif, non le plus profond. Ce qui compte, c’est la stabilité du contraste dans le temps, non la profondeur du sillon.
Recuit contrôlé : marquer l’inox sans en rompre la passivité
Sur l’acier inoxydable, la voie cohérente avec la vie marine est le marquage par recuit (annealing) : le faisceau chauffe la surface de manière contrôlée et génère une couche d’oxyde sombre et adhérente, sans enlever de métal. Le caractère ou le module restent au ras de la surface, qui demeure lisse et continue. Il n’y a pas de sillons où les chlorures pourraient amorcer le corrosion par piqûres, et la couche passive environnante reste pour l’essentiel intacte.
Le point délicat, c’est que le recuit doit être calibré : une couche d’oxyde trop épaisse ou une densité d’énergie mal répartie peuvent à leur tour devenir un défaut. C’est là que le choix des paramètres — puissance, fréquence, vitesse, chevauchement des lignes — cesse d’être une question esthétique et devient une question de durée. La question de vérification n’est pas « est-ce lisible aujourd’hui ? », mais « est-ce lisible après un cycle prolongé en brouillard salin selon ISO 9227 et après exposition aux UV ? ».
Aluminium anodisé : marquer sans mettre le métal à nu
Sur l’aluminium anodisé, le raisonnement est symétrique. La couche anodisée est la protection : la graver jusqu’à atteindre le métal de base expose de l’aluminium nu précisément à l’endroit du marquage, qui devient un amorçage de corrosion et, sur les anodisations colorées, une tache claire. L’objectif est d’obtenir du contraste en modifiant la couche anodisée, non en la retirant.
Avec le laser à fibre, on travaille à faible fluence, pour créer un contraste dans l’épaisseur anodique tout en maintenant la barrière continue. C’est un équilibre plus étroit que sur l’inox, car la couche anodisée a des épaisseurs réduites : la fenêtre de processus doit être trouvée sur le matériau réel du client, en tenant compte du type d’anodisation et de l’éventuelle coloration.
Exigence marine et exigence industrielle ne sont pas la même chose
De nombreuses spécifications de marquage sont nées pour l’environnement industriel, où le test de référence est le passage réussi d’un cycle de brouillard salin en laboratoire : une qualification ponctuelle. Le composant nautique vit au contraire dans cet environnement pendant des décennies, de façon continue, avec l’aggravation de l’irradiation UV et des sollicitations mécaniques. La différence n’est pas de degré, elle est de nature : en milieu marin, le marquage ne doit pas seulement survivre au test, il ne doit pas introduire lui-même un point faible dans la résistance à la corrosion de la pièce.
| Aspect | Exigence industrielle | Exigence marine |
|---|---|---|
| Environnement | Test de brouillard salin en laboratoire | Exposition continue pendant des décennies au sel et aux UV |
| Objectif du marquage | Lisibilité et contraste au contrôle | Permanence sans amorcer de corrosion localisée |
| Profondeur | Souvent plus importante pour garantir le marquage | Minimale : préserver la couche passive ou anodique |
| Vérification | Lisibilité immédiate du code | Lisibilité après brouillard salin ISO 9227 et exposition aux UV |
À cela s’ajoute l’obligation. Pour les bateaux de plaisance, la réglementation européenne impose l’apposition permanente du numéro d’identification de la coque (HIN/CIN) et de la plaque du constructeur, avec des exigences d’indélébilité et de résistance à la manipulation définies par les normes du secteur. [À VÉRIFIER : référence exacte RCD 2013/53/UE et ISO 10087 sur la permanence du HIN/CIN et l’obligation d’un second marquage caché]. La traçabilité n’est pas ici un plus de processus : c’est une exigence de conformité que le marquage doit garantir pendant toute la vie du bateau.
Quand la plaque suffit et quand le marquage direct est nécessaire
Le marquage direct au laser à fibre a du sens sur les composants métalliques de pont — poulies, bases, chandeliers, ferrures en inox et en aluminium — où le marquage peut être intégrée dans le matériau sans en compromettre la protection. C’est le choix naturel quand la pièce est métallique, que la surface le permet et que l’on veut éliminer le risque qu’une étiquette ou une plaque rapportée se détache en service.
Ce n’est en revanche pas la réponse universelle. Sur la fibre de verre et les composites, où le laser à fibre travaille de façon irrégulière, une plaque métallique marquée en acier inoxydable ou en aluminium anodisé, fixée de manière permanente, reste la solution la plus solide et vérifiable. Il en va de même lorsque la réglementation exige un emplacement ou un format spécifiques que le composant n’offre pas.
En résumé : en milieu marin, le critère n’est pas la profondeur ou la visibilité du marquage, mais sa durée de lisibilité sans devenir elle-même un amorçage de corrosion. Définir cet équilibre — matériau par matériau, avec des essais de résistance réels — est ce qui distingue un marquage qui dure une saison d’un marquage qui dure aussi longtemps que le bateau.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.