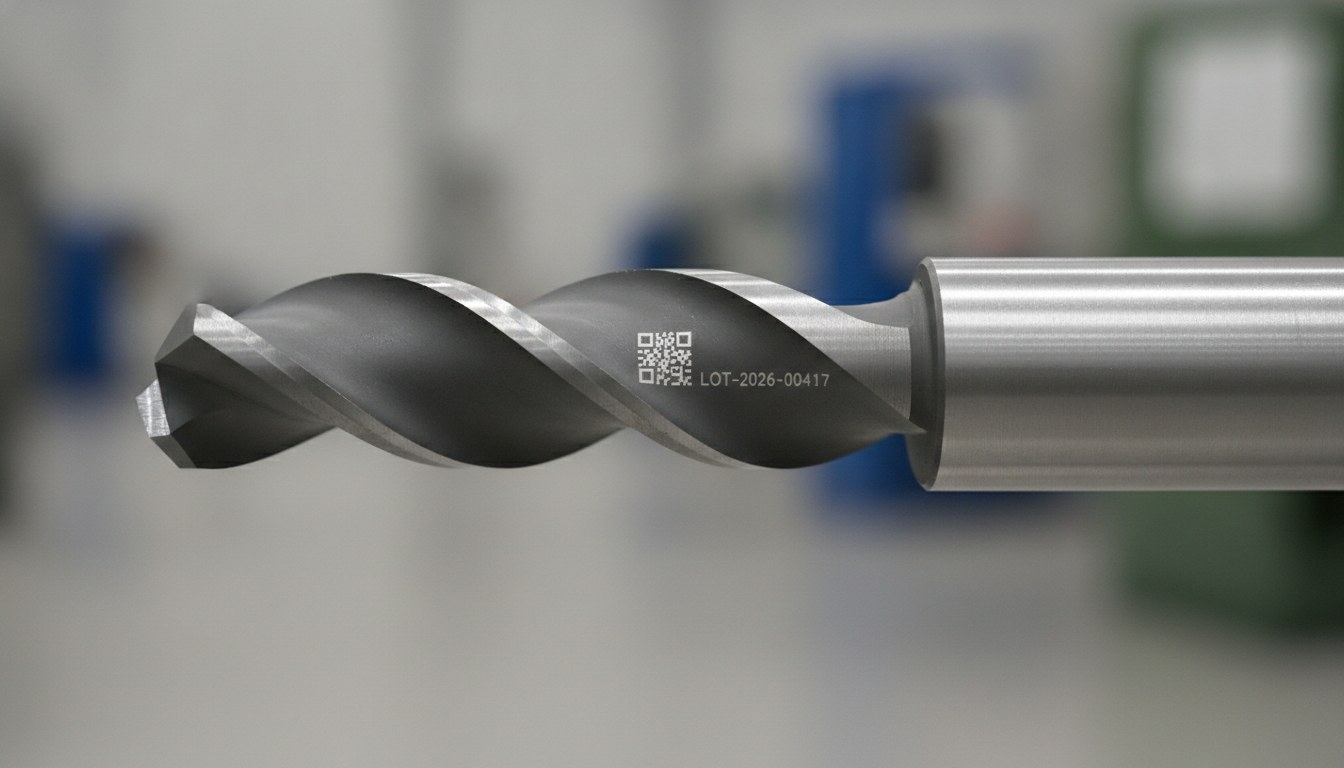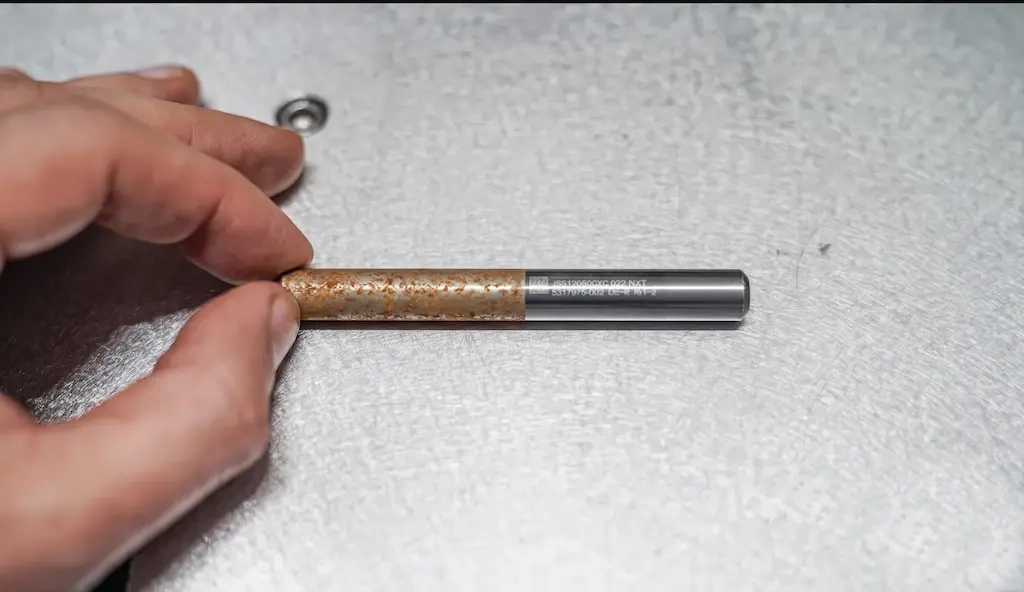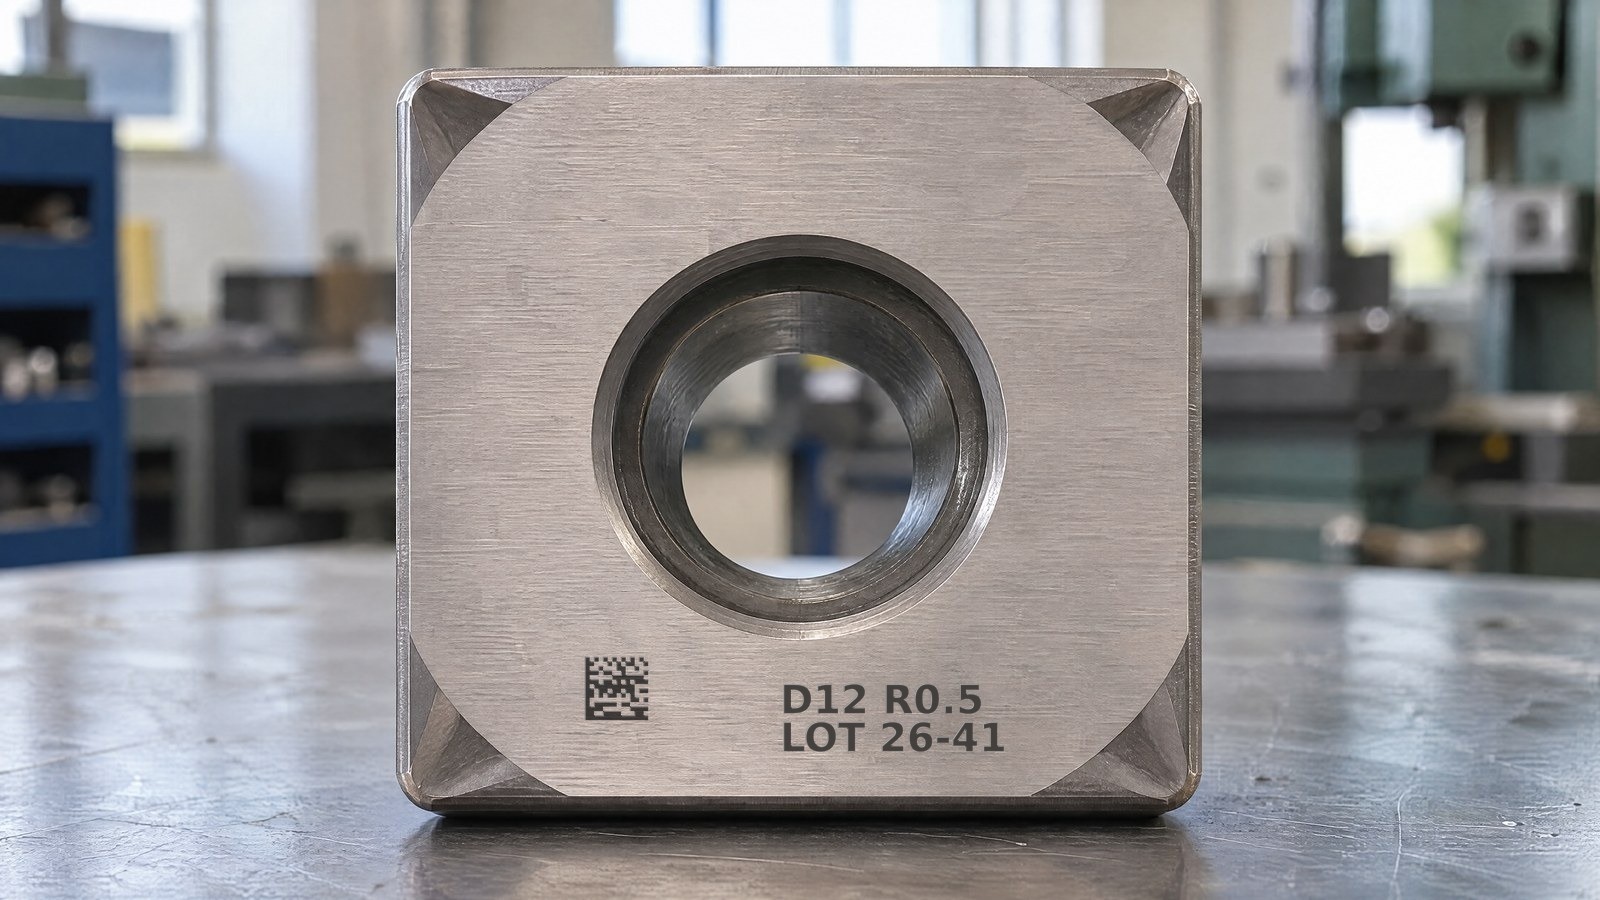
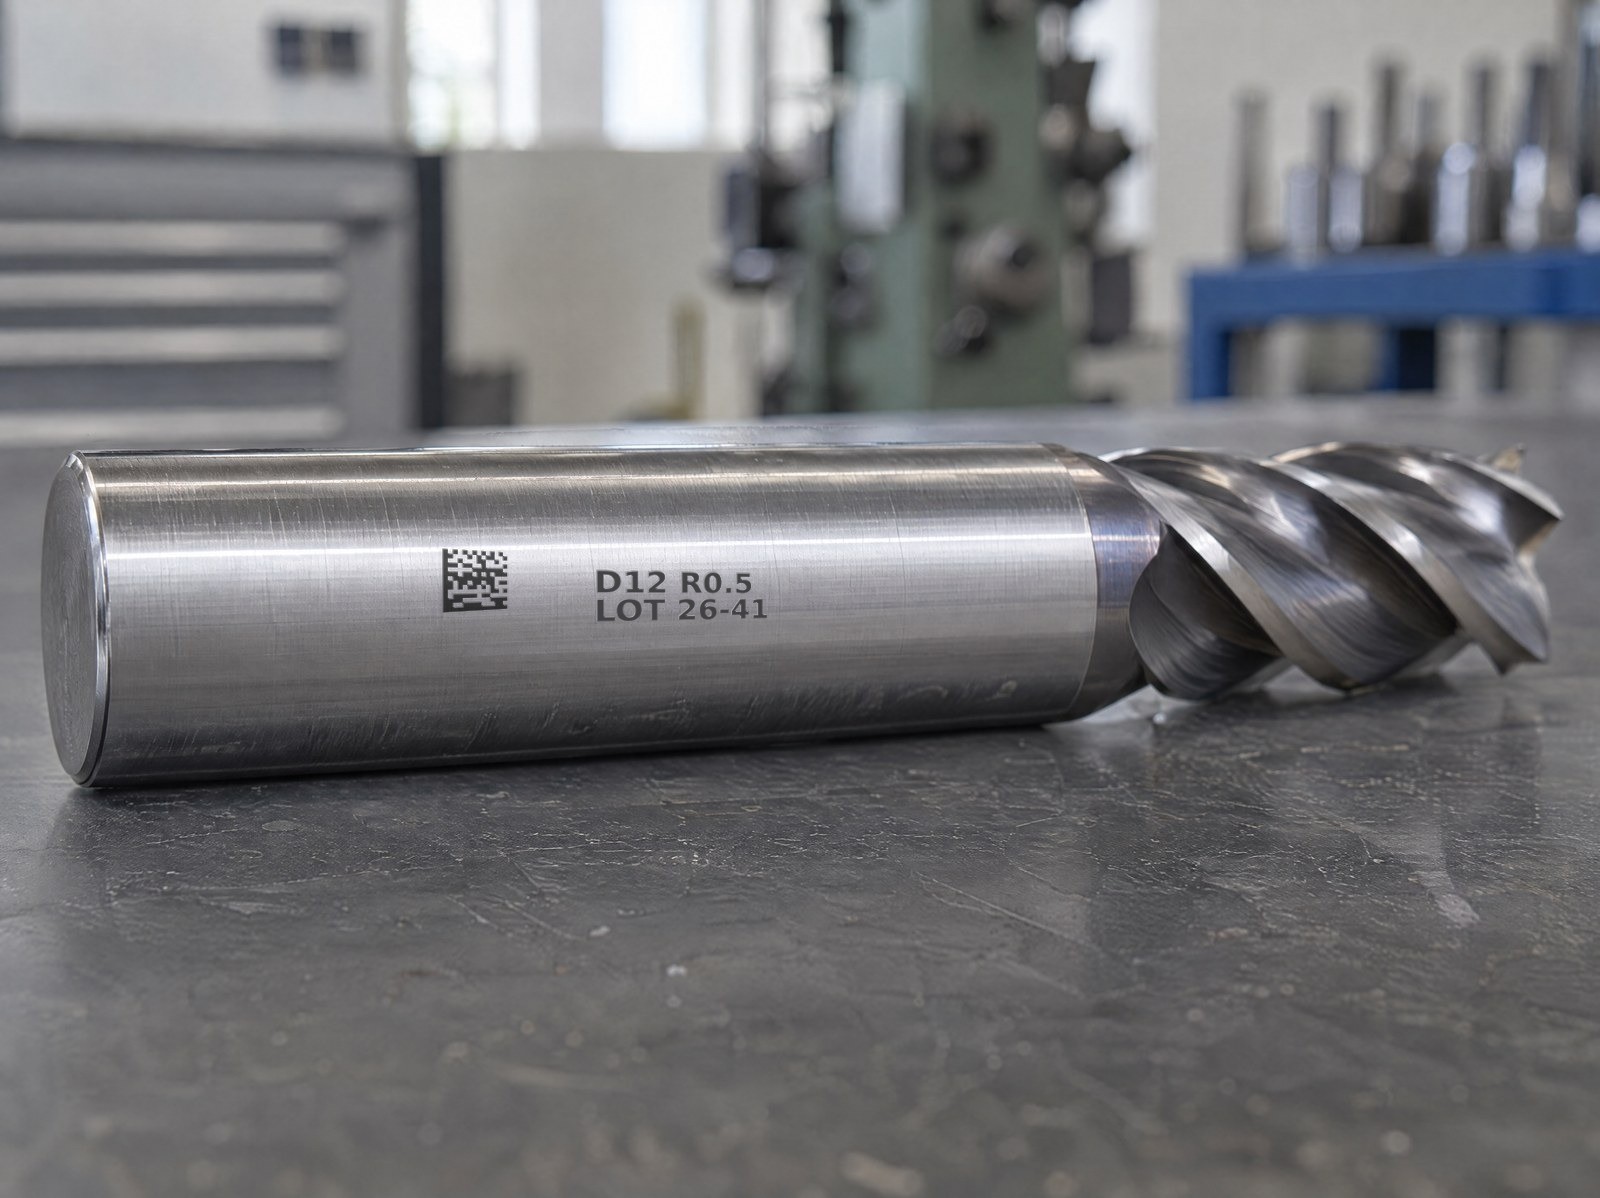
Qui produit des plaquettes de tournage, des fraises monobloc et de la petite visserie de coupe connaît bien la même contrainte : faire tenir un DataMatrix et une chaîne alphanumérique lisibles dans quelques millimètres carrés, sur une face qui n’atteint parfois pas le centimètre de côté. Le code doit rester lisible pour un lecteur en ligne même après affûtage, revêtement et premières heures d’utilisation ; la chaîne doit pouvoir être lue à l’œil ou avec un système OCR. Sur des surfaces aussi petites, la marge d’erreur est minime.
L’instinct, quand le marquage « ne se lit pas », est d’augmenter la puissance. À ces dimensions, c’est presque toujours la mauvaise décision : plus d’énergie élargit la trace, tend à brûler les bords des modules et réduit le contraste entre cellule pleine et cellule vide, dégradant précisément ce que l’on voulait améliorer. Le facteur qui décide si un DataMatrix dont la cellule est inférieure au demi-millimètre est lisible — ou si une ligne de texte haute de quelques centaines de microns reste nette — n’est pas le nombre de watts, mais la dimension du spot, c’est-à-dire la focale et l’optique de balayage.
Pourquoi ce ne sont pas les watts qui font la micro-gravure
La puissance régit la quantité d’énergie qui atteint le matériau par unité de temps : elle sert à établir le contraste, la profondeur et la vitesse de process, mais pas la finesse du trait. Le détail minimal que le laser peut écrire est fixé par le diamètre du point focal : à spot égal, augmenter la puissance élargit la zone effectivement travaillée — bord thermique, bavure des modules — sans la rendre plus fine. Sur un outil, de surcroît, on recherche l’enlèvement de matière le plus faible possible pour ne pas affaiblir l’arête de coupe ni entamer le revêtement : l’objectif est le contraste maximal à la fluence minimale. La micro-gravure est donc avant tout un problème de résolution optique, et non d’énergie.
Spot, focale et champ : la relation qui régit la résolution
Le spot est d’autant plus petit que la longueur d’onde et la focale de l’optique sont courtes, et que le faisceau en entrée de la lentille est large. C’est une relation à somme nulle avec le champ de travail : une focale courte concentre le faisceau dans un spot petit et à haute densité, idéal pour le détail fin, mais restreint le champ de marquage et réduit la profondeur de champ ; une focale longue couvre un champ large mais avec un spot plus grand. Les lentilles télécentriques maintiennent le faisceau perpendiculaire sur tout le champ, avec un spot uniforme du centre aux bords — condition précieuse lorsqu’on marque sur des surfaces minuscules. Qui souhaite approfondir le lien entre distance focale et profondeur de champ trouvera ici le tableau complet.
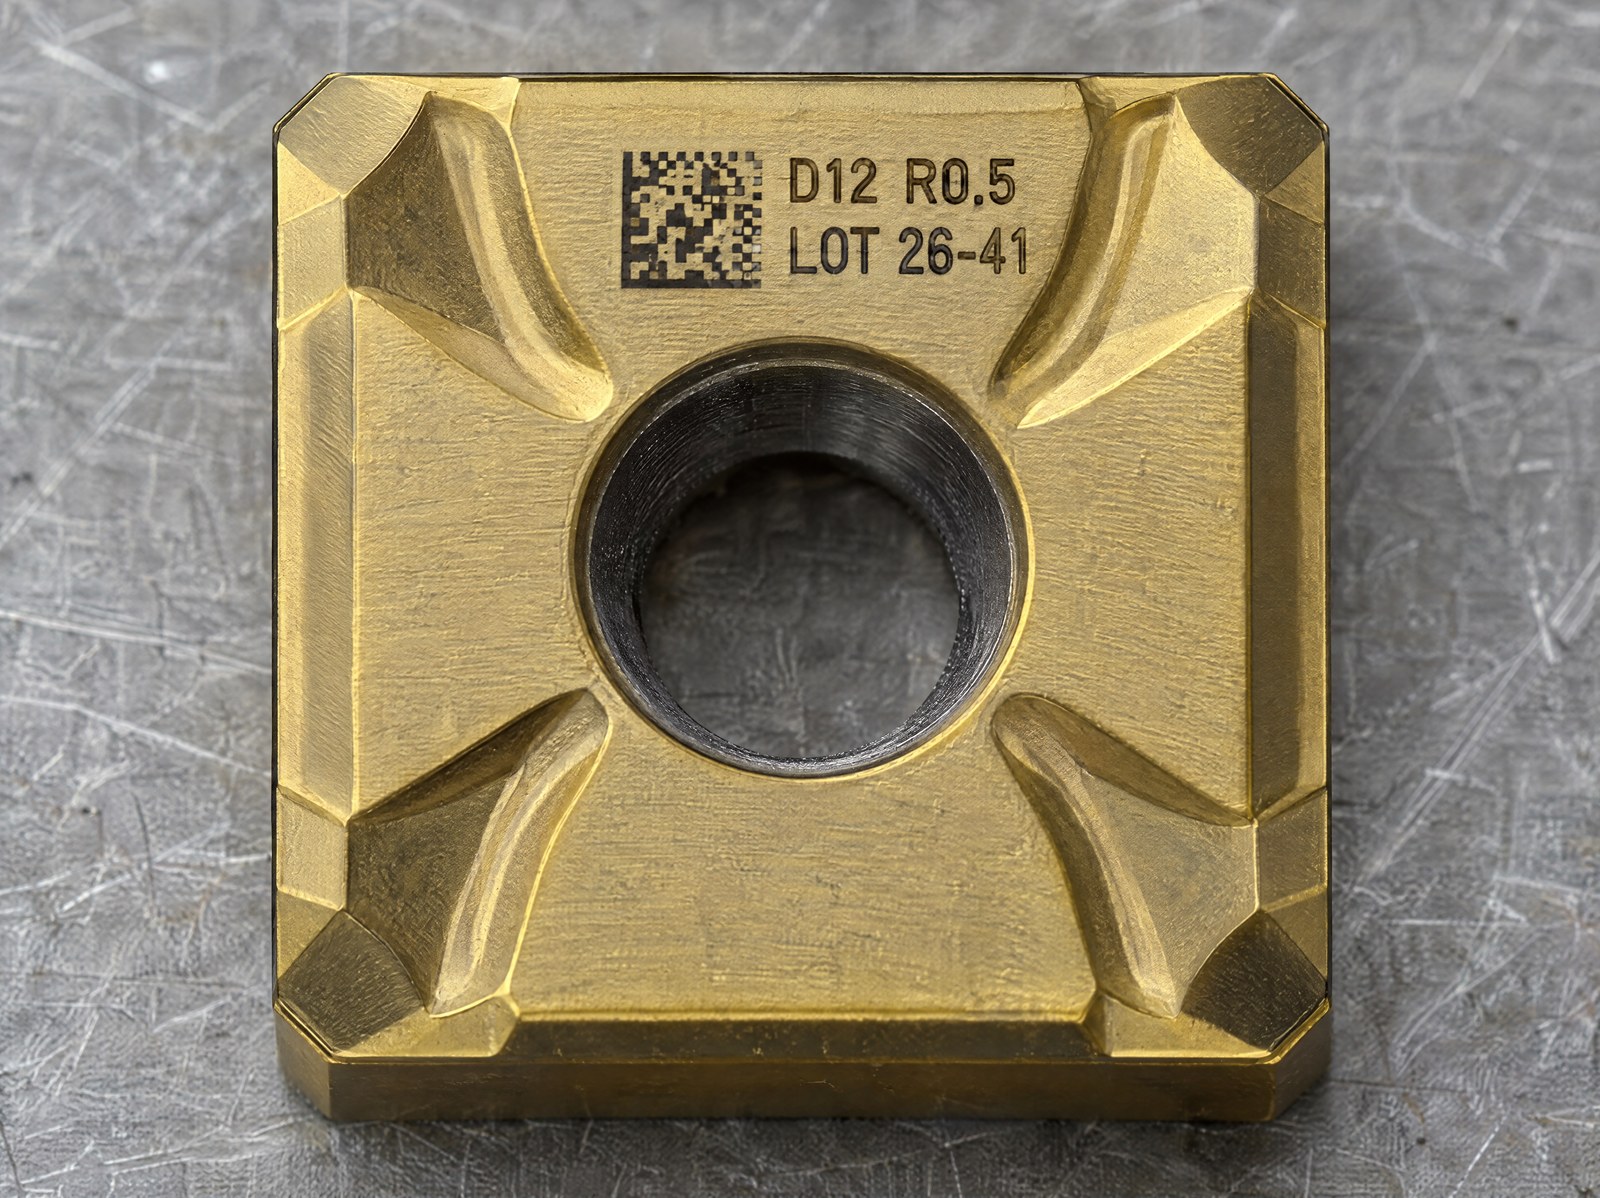
Le point opérationnel est exactement celui-ci : sur une plaquette ou sur une queue de fraise, le champ utile est minuscule, on peut donc choisir une optique à focale courte et champ restreint et obtenir un spot fin. Le levier est l’optique, pas l’alimentation.
Épaisseur minimale de ligne et cellule du DataMatrix
L’épaisseur minimale d’une ligne coïncide, en pratique, avec la dimension du spot plus l’élargissement de process : en dessous de cette valeur on ne descend pas, quelle que soit la puissance utilisée. Pour un DataMatrix, le même raisonnement vaut pour chaque cellule : pour que le code soit résoluble aussi bien au marquage qu’à la lecture, le module doit rester confortablement plus grand que le spot, de façon que cellule pleine et cellule vide soient nettement distinctes. Lorsque la cellule descend sous le demi-millimètre, la marge entre spot et module s’amincit et la qualité du code s’en ressent. La règle de process est de dimensionner le code de manière que chaque module vaille plusieurs spots, jamais un seul : s’il n’y a pas de place, soit on réduit le spot — focale plus courte, ou longueur d’onde plus courte — soit on réduit les données à encoder pour laisser des cellules plus grandes.
Les polices adaptées à la micro-gravure
En dessous du millimètre, le choix typographique pèse autant que les paramètres laser. Les caractères à épaisseur de trait uniforme fonctionnent, là où chaque ligne a la même largeur que le spot et le résultat est prévisible ; il faut éviter les polices à empattements et à fort contraste entre pleins et déliés, car les traits fins disparaissent dès qu’ils descendent sous la dimension du spot. Il est utile de privilégier des contrepoinçons ouverts et une bonne hauteur d’œil, pour ne pas faire se refermer les lettres en un seul plein. Et surtout un texte bref : lot et numéro de série, pas des descriptions étendues. Moins de caractères signifie chacun plus grand, donc plus lisible — à l’œil comme pour l’OCR.
Quand l’UV à 355 nm devient nécessaire
Tant que la surface le permet, la source laser fibre à 1064 nm résout la grande majorité des marquages sur outils. Mais lorsque le spot lui-même devient le goulot d’étranglement — la cellule la plus petite, la ligne la plus fine — la longueur d’onde entre en jeu. À 355 nm le faisceau se focalise en un spot plus petit qu’à 1064 nm à optique égale, car le diamètre minimal du spot est proportionnel à la longueur d’onde. De plus, l’interaction de l’UV avec le matériau est nettement « à froid », avec un apport thermique contenu : un avantage sur les revêtements sensibles et sur les arêtes de coupe délicates. L’UV reste le choix réservé au détail le plus extrême et aux matériaux délicats, et non la solution de première intention.
| Paramètre | Fibre 1064 nm | UV 355 nm |
|---|---|---|
| Longueur d'onde | 1064 nm | 355 nm |
| Spot minimal focalisable | Plus grand | Plus petit |
| Apport thermique sur le bord | Plus élevé | Contenu |
| Rôle dans la micro-gravure | Standard pour la plupart des cas | Détail le plus extrême et matériaux délicats |
Grading en ligne, vérification en laboratoire : deux contrôles distincts
Lorsqu’on pousse un code à la limite de sa dimension, il faut savoir s’il est réellement lisible — et les deux contrôles disponibles répondent à des questions différentes. Le grading évalue la qualité du code selon une échelle normée (ISO/IEC 15415 pour les codes 2D, AIM DPM pour le marquage direct sur pièce) et peut être réalisé en ligne avec un système de vision, en attribuant une note à chaque pièce qui défile. La vérification est autre chose : elle requiert des conditions de laboratoire contrôlées — éclairage, optique et instrument étalonnés — et certifie la conformité de manière reproductible. Ce n’est pas un contrôle de ligne. Sur les codes micro-gravés, la distinction est décisive : un DataMatrix qui obtient un grading acceptable en ligne peut nécessiter une vérification de laboratoire pour confirmer qu’il atteint le grade exigé par le client. La différence entre lecture, grading et vérification est le point sur lequel il ne faut pas faire de confusion.
Quand il est préférable de ne garder que le code (et pour qui il est pensé)
Il existe un point où texte et code 2D se disputent les mêmes quelques millimètres carrés. Lorsque le module du DataMatrix est déjà proche de la limite du spot, ajouter une ligne de texte lisible oblige soit à élargir la zone du code — espace qui n’existe pas sur la plaquette — soit à réduire les deux sous le seuil de fiabilité. Dans ces cas, le choix d’ingénierie correct est de renoncer au texte en clair et de ne garder que le DataMatrix, qui renferme lot, numéro de série et code pièce dans une empreinte qu’un scanner résout mieux que l’œil. Le texte ne se conserve que lorsqu’un opérateur doit le lire sans instrument.
La micro-gravure optimisée sur le spot est pensée pour qui marque des plaquettes, des fraises et de la petite visserie de coupe avec des exigences de traçabilité sur petites surfaces, où le marquage de fraises et d’outils doit rester lisible en aval des revêtements et de l’usure. Il n’est pas nécessaire de pousser vers le spot le plus petit ou vers l’UV lorsque la surface est large et que la fibre standard résout déjà le code avec marge : dans ces cas, on complique le process sans gain. Mais lorsque la face à marquer est minuscule et que le code doit tenir lecture et grading, le facteur sur lequel travailler est le spot — la focale et l’optique — et non les watts.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.