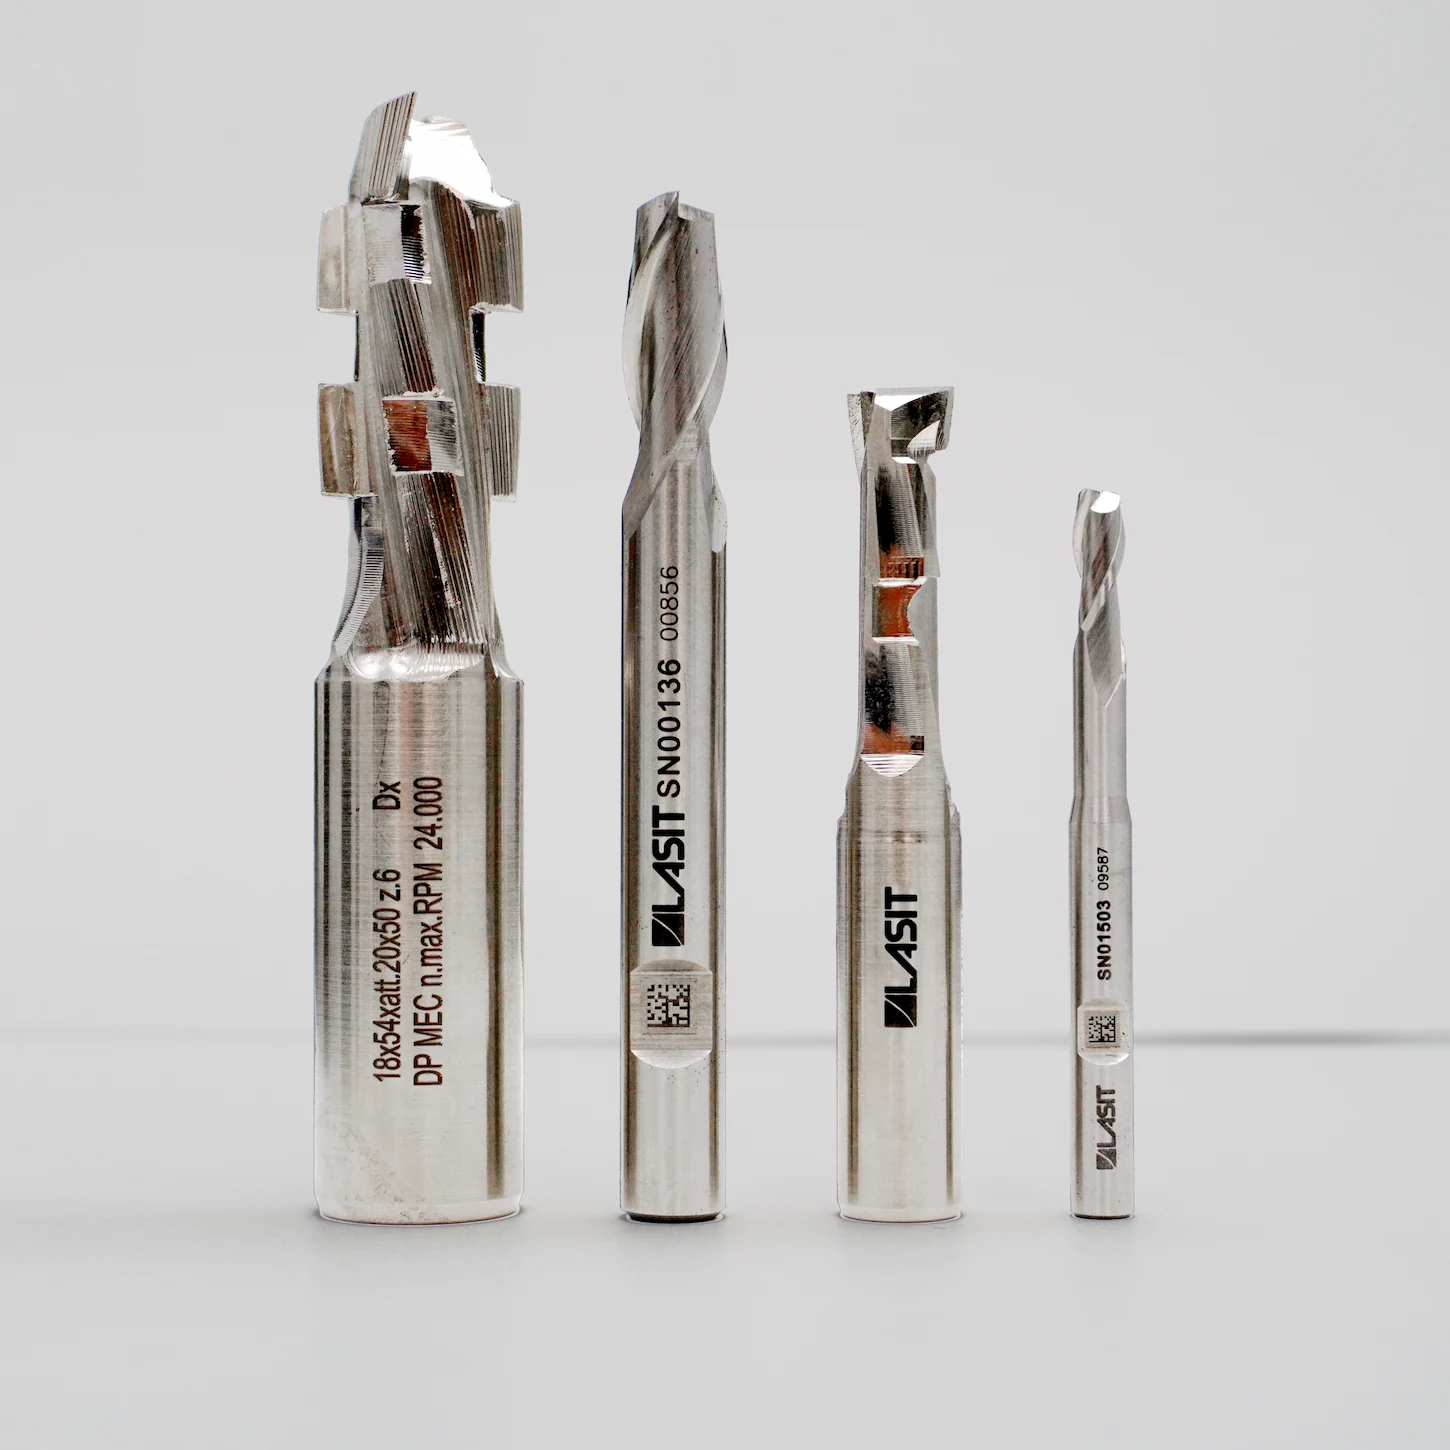
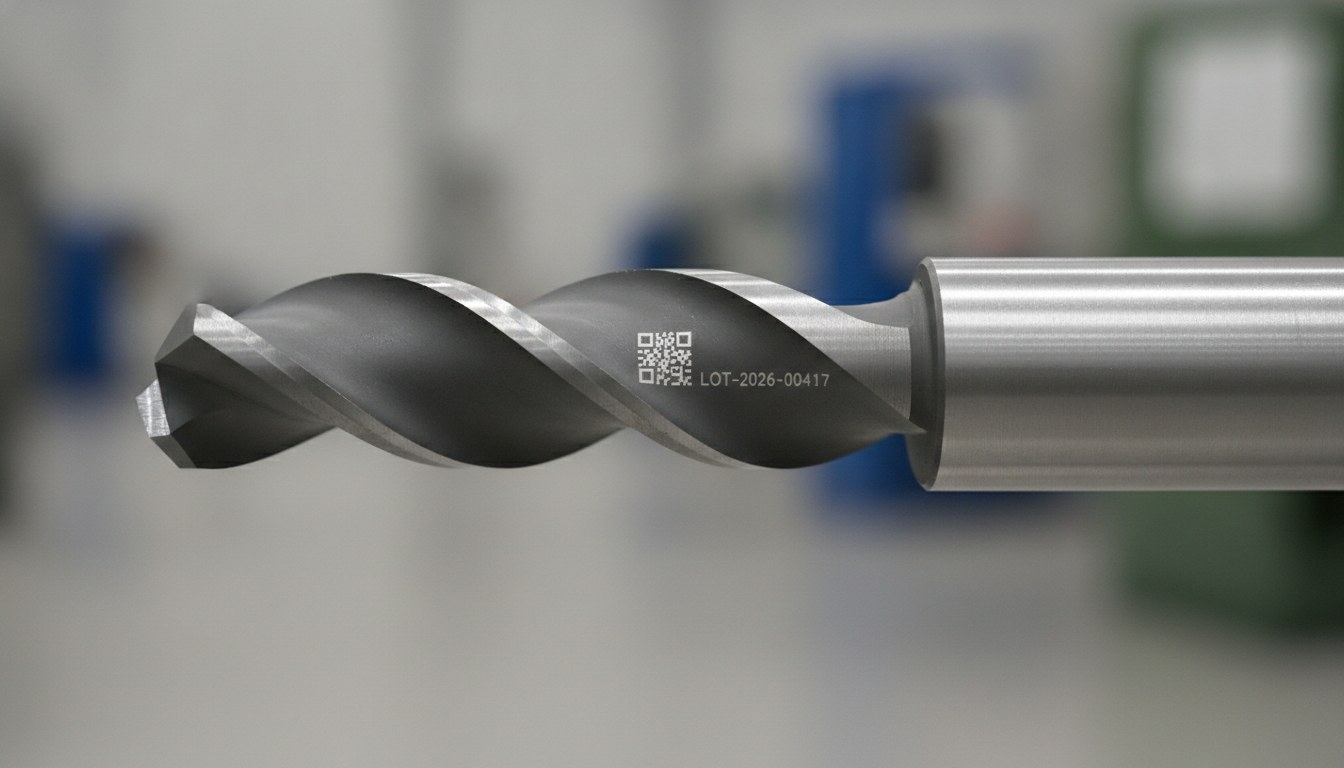
Les fabricants d’outils de coupe, de fraises, de forets, de tarauds et de moules connaissent bien la dernière opération du cycle : le marquage des codes, logos, lots et numéros de série pour la traçabilité. Sur ces composants, cependant, le marquage intervient lorsque la pièce a déjà été trempée — souvent au-delà de 60 HRC, avec des aciers rapides qui atteignent 62-66 HRC — et dans de nombreux cas, elle est aussi revêtue d’une couche PVD de nitrure de titane (TiN) ou de revêtements similaires. Ce sont les conditions dans lesquelles l’énergie concentrée d’un faisceau laser rencontre le matériau le plus délicat qu’il puisse trouver.
Le problème, c’est qu’un marquage peut passer le contrôle de lisibilité tout en ayant introduit un défaut invisible sous la surface. Un apport thermique mal maîtrisé sur un acier martensitique provoque un revenu local, des contraintes résiduelles et, dans les cas les plus graves, des microfissures qui partent précisément du bord des caractères. Sur un outil soumis à la fatigue, avec des charges cycliques et des arêtes de coupe sollicitées, ce point devient une amorce.
C’est pourquoi, sur les aciers trempés et revêtus, le critère de qualité ne peut pas se limiter à la lisibilité du code : il doit englober l’intégrité métallurgique de la zone marquée. Et cette intégrité se maîtrise par deux leviers concrets — les paramètres de process et la position du marquage sur la pièce.
Pourquoi le trempé est fragile face à l’énergie concentrée
La trempe confère la dureté en transformant la structure de l’acier en martensite, une phase dure mais métastable. C’est précisément cette métastabilité qui la rend sensible à la chaleur : il suffit de chauffer localement le matériau au-delà de sa température de revenu pour que la martensite se transforme, avec une perte de dureté circonscrite mais réelle dans la zone affectée thermiquement.
Lorsque l’énergie du faisceau est concentrée sur des temps et des surfaces réduits, le gradient thermique entre le point touché et le matériau environnant est raide. Le refroidissement rapide qui suit laisse des contraintes résiduelles de traction, les plus dangereuses, car en s’ajoutant aux charges de service, elles abaissent le seuil d’amorçage des fissures. Sur les aciers très durs, peu tenaces par nature, la marge est fine : la propriété même qui rend l’outil résistant à l’usure le rend peu tolérant aux sollicitations localisées.
C’est la raison pour laquelle le marquage sur l’acier trempé exige une logique différente de celle employée sur un acier doux ou sur un inox recuit : il ne s’agit pas d’« écrire davantage », mais de délivrer au matériau le moins d’énergie possible pour obtenir le contraste nécessaire.
Le revêtement PVD/TiN : quelques microns qui changent tout
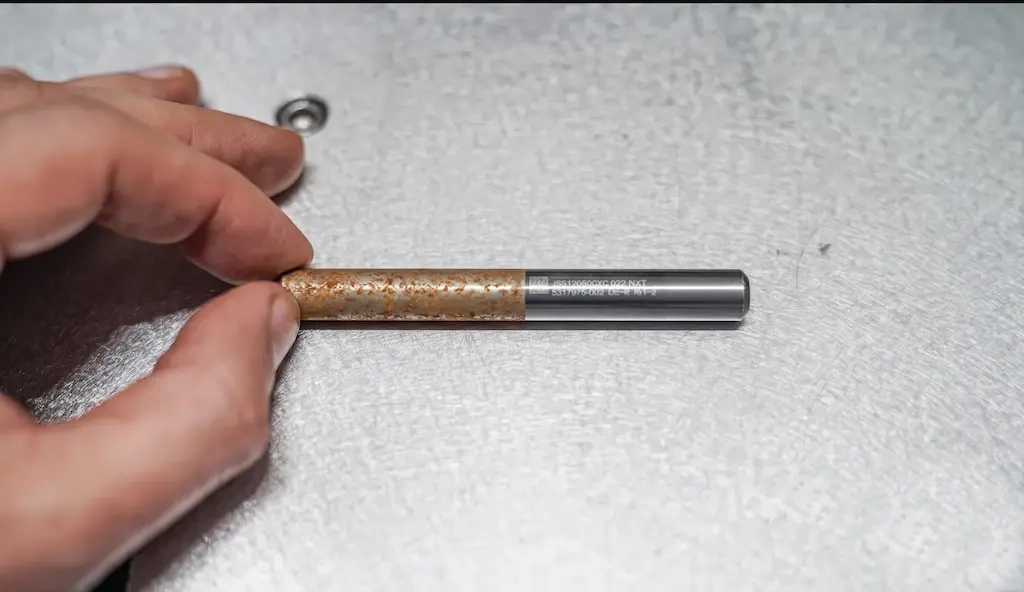
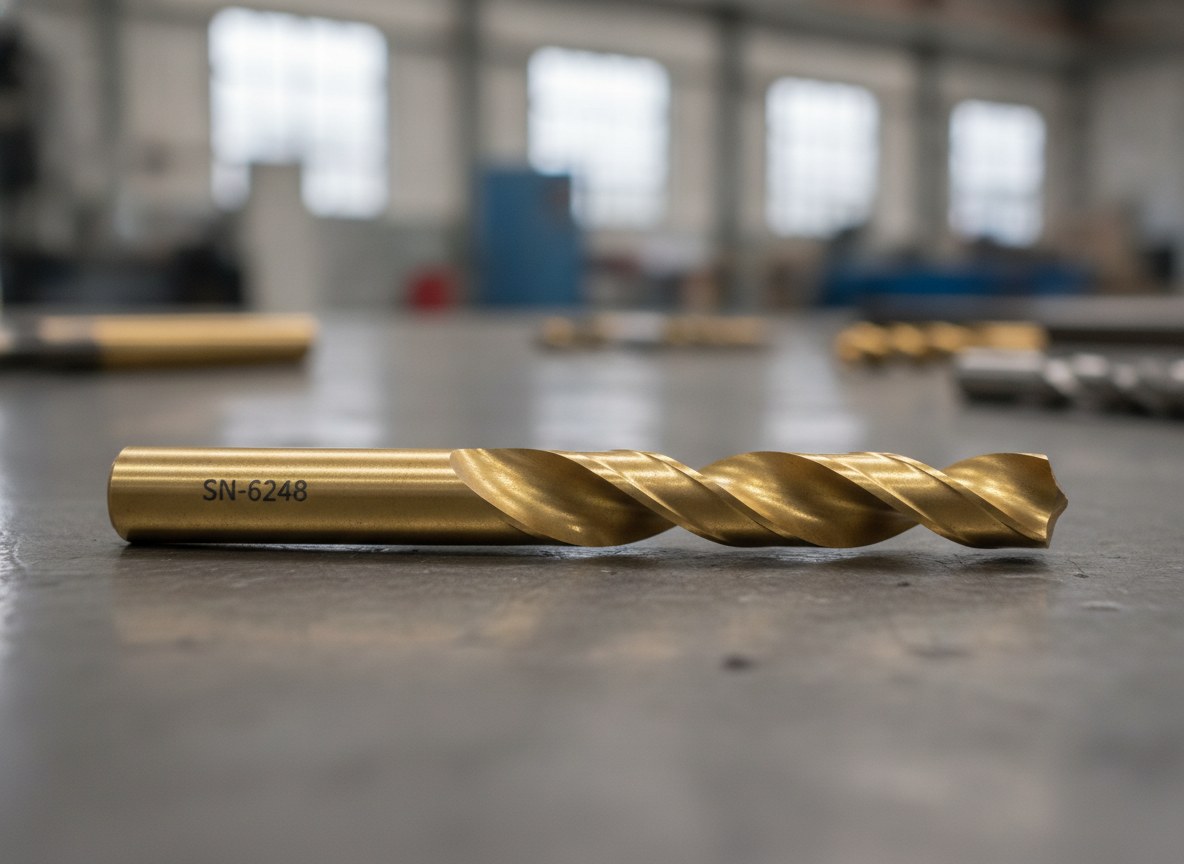
Les revêtements PVD comme le nitrure de titane ont des épaisseurs de l’ordre de quelques microns et une dureté supérieure à celle du substrat. Ils sont conçus pour réduire le frottement et l’usure de l’arête de coupe, non pour résister à un choc thermique ponctuel. Une impulsion trop énergétique peut brûler le revêtement, en altérer la couleur aux bords du marquage ou, pire, en amorcer la délamination locale — le décollement de la couche par rapport au substrat.
Sur le revêtu, deux voies légitimes existent. On peut obtenir le contraste en agissant à très basse énergie directement sur la couche, en modifiant son rendu optique sans l’enlever ; ou bien on peut retirer de façon contrôlée le revêtement à l’endroit des caractères, en exploitant le contraste entre la couche et le substrat. Dans les deux cas, le mot clé est contrôle : la fenêtre de process sur quelques microns est étroite, et elle doit être trouvée sur le revêtement réel, non sur un échantillon nominal.
Basse fluence et passes multiples : répartir l’énergie
La stratégie qui protège l’intégrité métallurgique est contre-intuitive par rapport à l’instinct de « pousser » la puissance : on travaille à basse fluence, c’est-à-dire avec peu d’énergie par unité de surface à chaque impulsion, et on construit le marquage avec plusieurs passes légères plutôt qu’avec une seule passe intense. L’énergie totale nécessaire au contraste est ainsi diluée dans le temps, ce qui donne à la chaleur la possibilité de se dissiper entre une passe et l’autre et réduit le pic thermique qui déclenche le revenu.
Fluence par passe Zone affectée thermiquement Fluence faible, passes multiplesCette approche s’appuie sur la nature de la source. Les sources MOPA, à durée d’impulsion réglable, permettent de choisir des impulsions brèves qui chauffent moins le matériau ; le laser fibre à 1064 nm reste la référence pour les métaux, tandis que les sources à impulsions ultracourtes en picoseconde ramènent l’apport thermique à un niveau négligeable, idéal là où la zone affectée thermiquement doit être réduite au minimum. La relation entre puissance, durée d’impulsion et effet sur le matériau est le cœur du problème : il vaut la peine de l’approfondir dans le détail de la puissance du laser et de la durée de l’impulsion.
Recuit ou ablation : deux façons de créer le contraste, deux bilans thermiques
Sur acier, le marquage foncé par recuit (annealing) naît d’une oxydation superficielle contrôlée : il n’enlève pas de matière, mais par définition il introduit de la chaleur, et c’est donc le mode qui exige le plus d’attention sur le trempé. L’ablation à basse fluence, au contraire, agit sur une épaisseur minime de surface avec des impulsions brèves, limitant l’apport thermique de masse mais générant une légère topographie.
| Aspect | Recuit (oxydation) | Ablation à basse fluence |
|---|---|---|
| Enlèvement de matière | Absent | Couche superficielle minime |
| Apport thermique local | Plus élevé | Maîtrisé avec des impulsions brèves |
| Effet sur le revêtement PVD/TiN | Risque d’altération chromatique | Risque de délamination si l'énergie est élevée |
| Contraste obtenu | Teinte foncée par oxydation | Topographie superficielle |
Il n’existe pas de choix juste dans l’absolu : cela dépend de la dureté, de la présence et du type de revêtement, du besoin d’un code en léger relief ou d’une surface intacte au toucher. La règle pratique est de vérifier l’effet réel par une coupe métallographique et une mesure de microdureté dans la zone marquée, sans se fier à l’aspect visuel du code.
Où l’on peut marquer et où l’on ne peut pas : lire la géométrie de l’outil
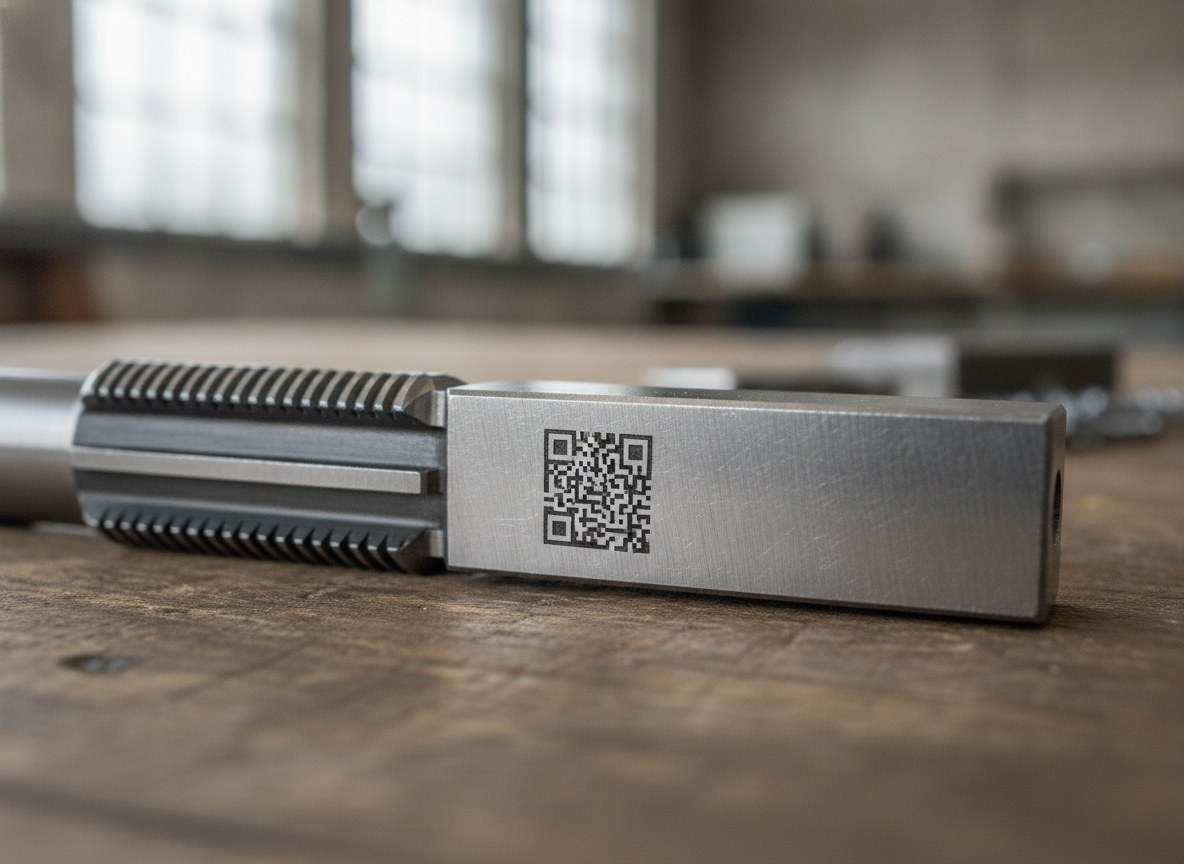
La position du marquage est un levier d’intégrité autant que les paramètres. Sur un outil, il existe des zones où une légère altération superficielle est sans importance et des zones où elle est inacceptable. La queue, les faces planes non fonctionnelles et les portions non sollicitées du corps sont les surfaces naturelles pour les codes et les numéros de série. Les arêtes de coupe, les rayons de raccordement, les goujures d’évacuation et toute surface soumise à une charge ou à une concentration de contraintes doivent en revanche être évitées : c’est là qu’une microfissure ou une contrainte résiduelle trouvent la pire amorce.
Cela vaut aussi pour le marquage de fraises et d’outils de coupe, où la tentation de placer le code dans la zone la plus commode pour le chargement doit être mise en balance avec la carte des sollicitations de la pièce. C’est une décision qui revient rarement à la seule personne qui règle la machine : elle engage la géométrie fonctionnelle de l’outil.
Comment valider le marquage sur un trempé
Sur ces matériaux, la validation n’est pas une étape formelle. Avant de mettre en production un cycle, il est judicieux de marquer des échantillons réels — même acier, même dureté, même revêtement — et de les amener en laboratoire pour une vérification qui aille au-delà de la lecture du code : coupe métallographique pour observer la zone affectée thermiquement, mesure de microdureté pour quantifier l’éventuel revenu, et contrôle de la lisibilité et du grading du code en ligne. C’est le seul moyen de savoir si la fenêtre de process choisie protège réellement l’intégrité de la pièce.
Quand cela a du sens, et quand convenir de la position avec le bureau d’études
Le marquage laser à basse fluence est le choix le plus rationnel lorsqu’il faut tracer des outils trempés et revêtus de façon permanente, sans les amorces mécaniques du poinçonnage ou de la micropercussion et sans consommables. Sur les aciers très durs et sur les revêtements PVD, c’est souvent la seule voie pour obtenir un code permanent sans compromettre la fonction de la pièce.
Ce n’est en revanche pas une décision à prendre en isolant le seul marquage. Lorsque le composant travaille à la fatigue, lorsque les marges de sécurité sont étroites ou lorsque la surface disponible oblige à s’approcher d’une arête de coupe ou d’un rayon critique, la position et le mode doivent être convenus avec le bureau d’études et avec ceux qui connaissent la carte des sollicitations. Dans ces cas, la question n’est plus « le code est-il lisible ? », mais « où et comment pouvons-nous marquer sans ôter de la vie à l’outil ? ». C’est le même raisonnement qui guide le choix du marqueur pour un atelier de mécanique : la technologie sert le process, non l’inverse.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.