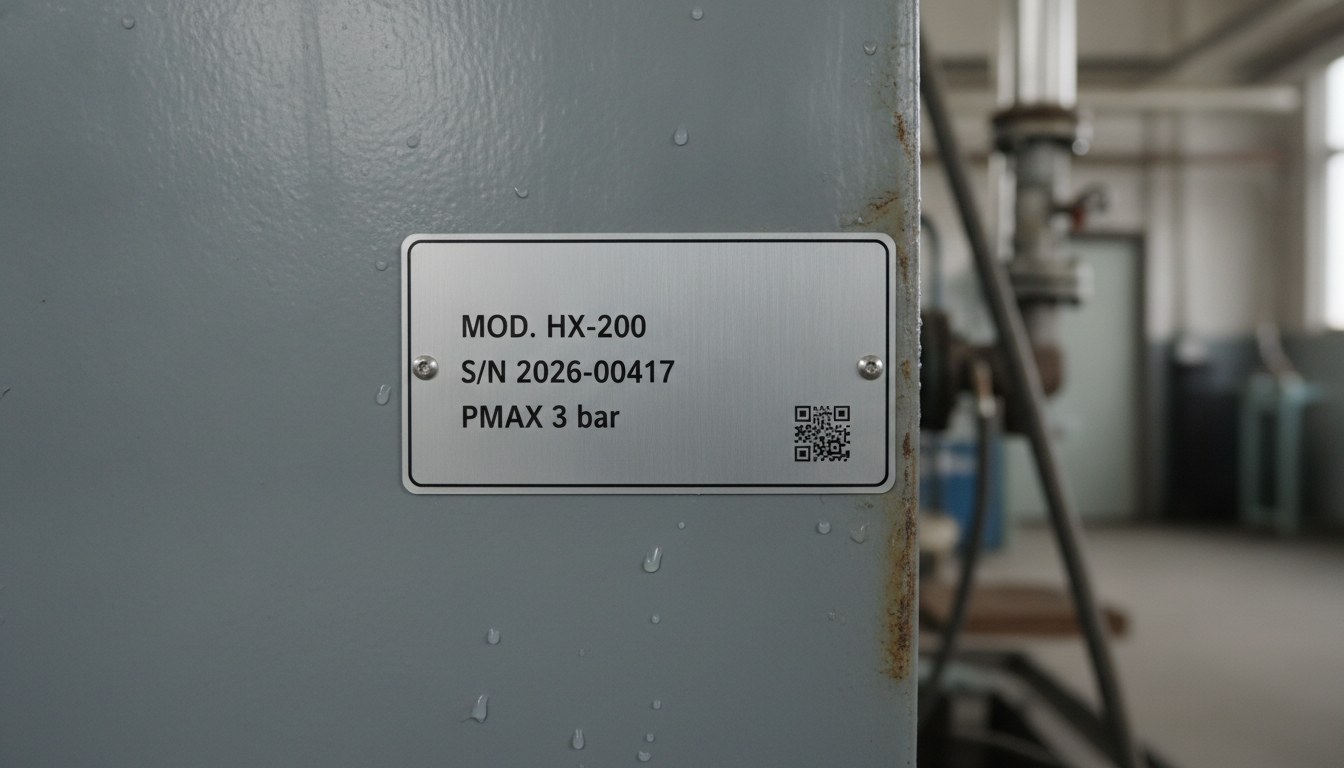
Dans le secteur du chauffage et de la plomberie, la plaque signalétique travaille dans l’un des environnements les plus hostiles pour une information imprimée, et c’est souvent le composant auquel on consacre le moins d’attention lors de la conception. Sur une chaudière, une pompe à chaleur ou un échangeur installés depuis des années, le constructeur, le numéro de série, la pression maximale, la puissance et la classe de rendement doivent rester lisibles précisément au moment où l’on en a besoin : lors d’une vérification, d’une maintenance ou d’un contrôle de conformité. Si à ce moment-là l’étiquette adhésive s’est décollée ou si l’encre a pâli, la donnée est perdue, et avec elle la possibilité de commander la bonne pièce de rechange ou de documenter l’appareil.
La raison tient à l’environnement. Dans les locaux techniques, l’air est chaud et saturé d’humidité, et la surface du métal passe continuellement au-dessus et en dessous du point de rosée : la condensation se dépose, stagne, s’évapore et revient, cycle après cycle. C’est une sollicitation constante, qui agit pendant toute la vie de l’appareil précisément sur les supports — la colle d’un adhésif, le film d’une encre — censés maintenir la donnée en place.
Le marquage laser direct s’attaque au problème à la racine, car il n’ajoute rien à la surface : il modifie le métal lui-même. Ce n’est cependant pas la bonne réponse pour toutes les surfaces et tous les agencements, et il vaut la peine de voir où il l’emporte réellement et où l’étiquette ou la sérigraphie restent préférables.
Pourquoi l’adhésif et l’encre cèdent là où il y a de la condensation
L’étiquette adhésive vit de sa couche de colle, et dans un local technique l’humidité trouve presque toujours un chemin sous le film. Lorsque la température descend sous le point de rosée, l’eau se condense précisément à l’interface, les cycles de dilatation entre le métal et l’adhésif travaillent le bord jusqu’à le soulever, et de là le décollement progresse en entraînant l’oxyde qui salit la lecture. L’encre, à jet ou sérigraphique, est par définition une couche rapportée mince : humidité, condensation légèrement acide, détergents et abrasion l’usent. La sérigraphie avec encres cuites tient mieux qu’un jet à solvant, mais reste un film au-dessus de la surface, et non une partie de celle-ci. C’est ici que le marquage laser direct par rapport à l’impression jet d’encre part d’un avantage structurel : il n’y a aucune couche à perdre.
Le marquage est le matériau, non une couche rapportée
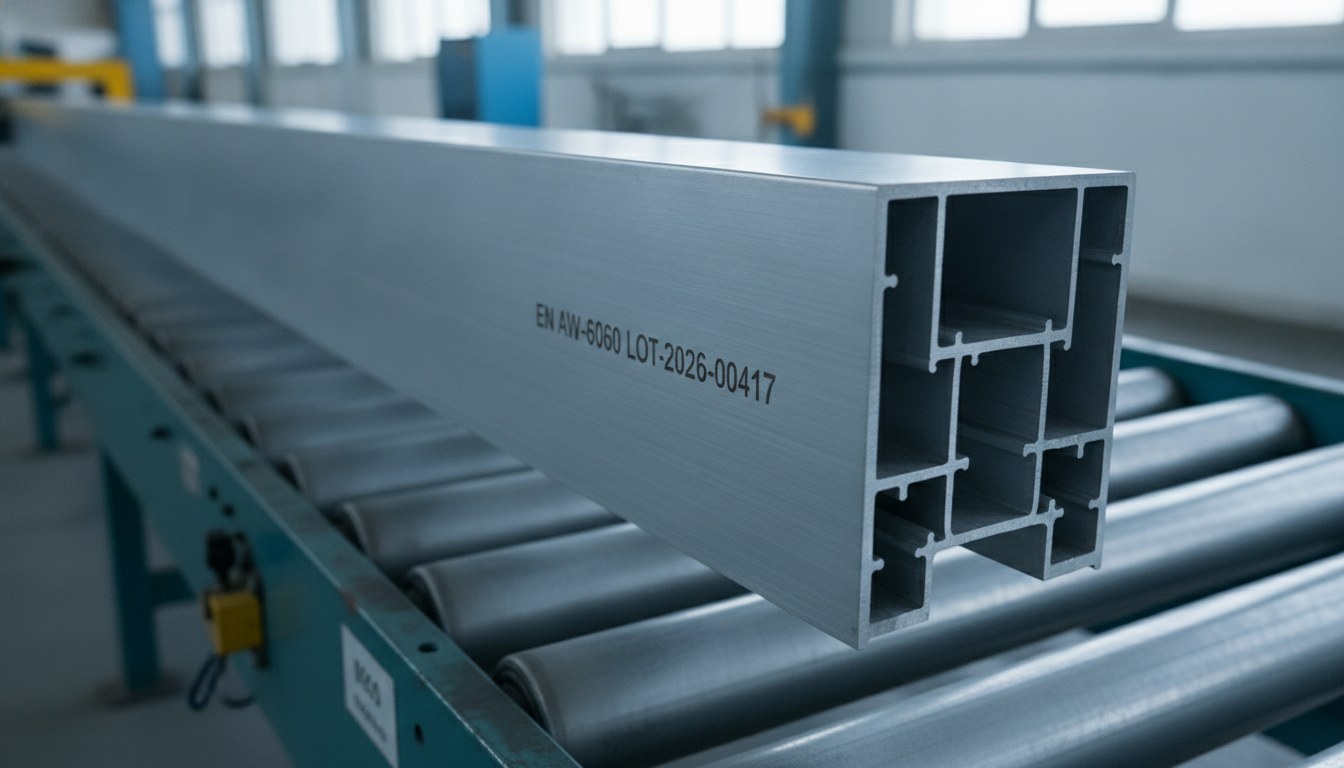
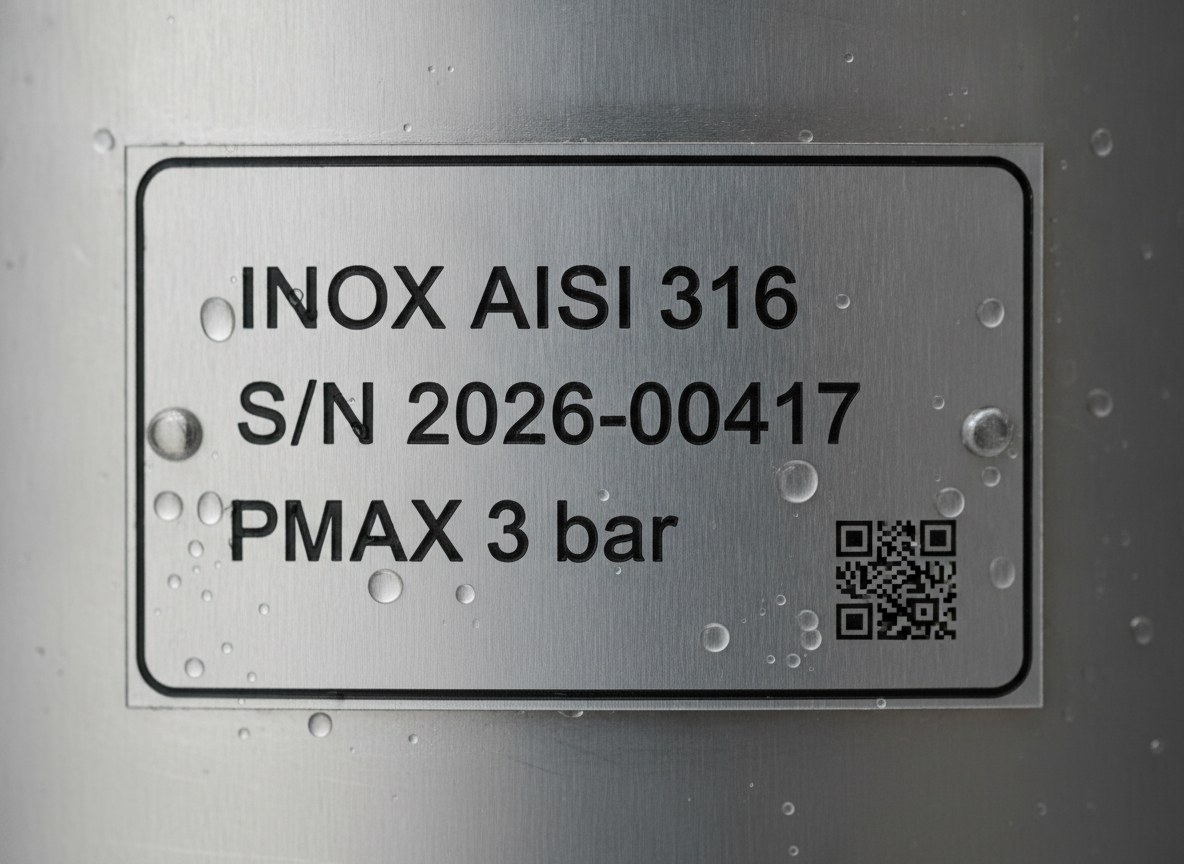
Le laser ne dépose rien, il modifie la couche superficielle du métal. Selon les paramètres, le marquage peut être un oxyde foncé développé par recuit — une coloration du réseau d’oxyde sans enlèvement de matière — ou une micro-gravure qui retire quelques microns de matériau. Dans les deux cas, il n’y a ni colle ni pigment, et la condensation, les écarts thermiques et les détergents ne trouvent aucune couche rapportée à attaquer. Un marquage par recuit conserve un contraste stable sous n’importe quel angle et sous n’importe quelle lumière, condition essentielle tant pour la lecture humaine des données de la plaque que pour la lecture automatique des codes. Le comportement change toutefois nettement d’un métal à l’autre, et c’est là que se décide si le marquage direct est vraiment le bon choix.
Tôle galvanisée et peinte : marquer sans ouvrir de brèches à la corrosion
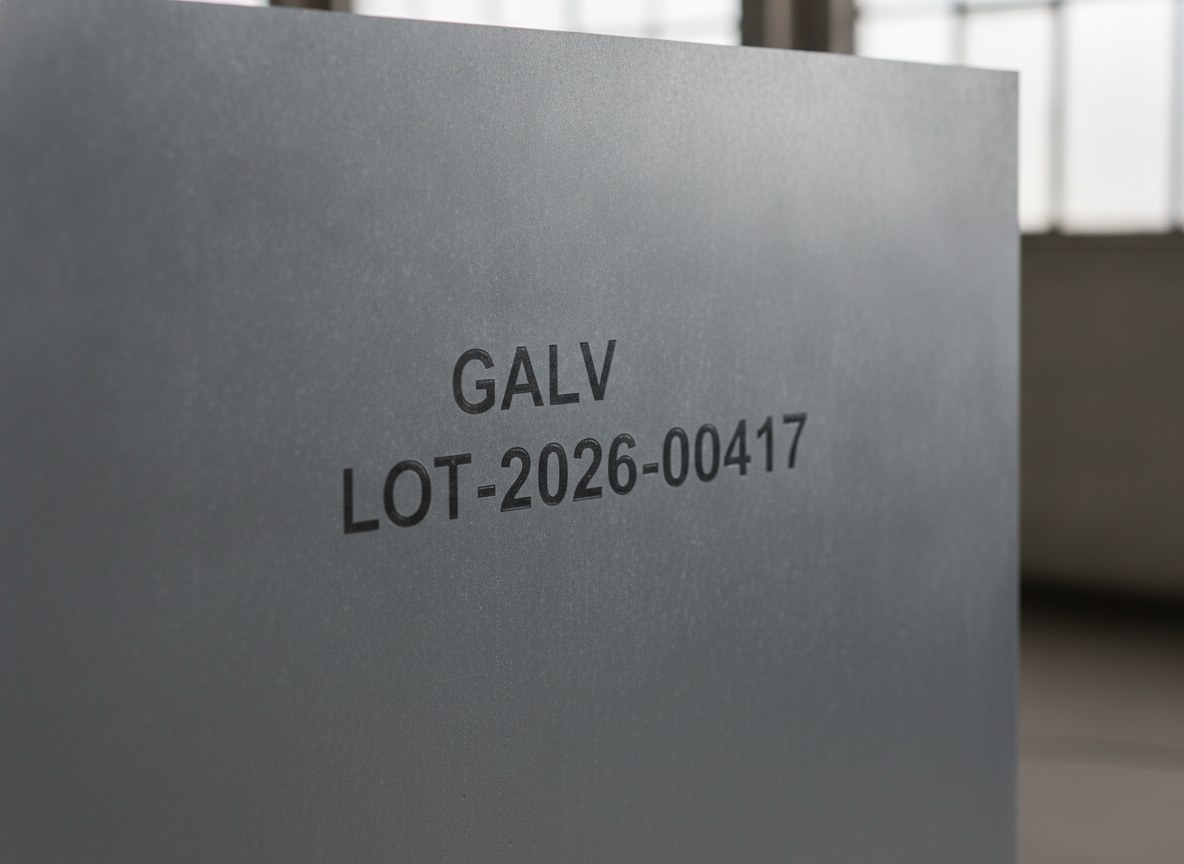
Sur la tôle galvanisée, la tentation est de marquer par contraste en enlevant le zinc jusqu’à mettre l’acier à nu. Dans un local avec condensation, c’est exactement ce qu’il ne faut pas faire : on crée un point dépourvu de protection, et la rouille part précisément du marquage. La bonne approche consiste à moduler l’apport thermique — une impulsion contrôlée, généralement avec une source MOPA — pour foncer la couche sans l’enlever, en maintenant la continuité de la protection anticorrosion.
Il en va de même pour la tôle peinte ou peinte par poudrage : ablater la peinture jusqu’au métal donne un contraste immédiat mais expose le substrat à l’humidité en un point localisé, alors qu’il convient d’agir sur le revêtement sans mettre à nu le métal sous-jacent. C’est le contrôle fin des paramètres, plus que la puissance en elle-même, qui distingue un marquage durable d’un marquage qui devient une amorce de corrosion.
Inox et échangeurs à plaques : recuit noir et contraste stable
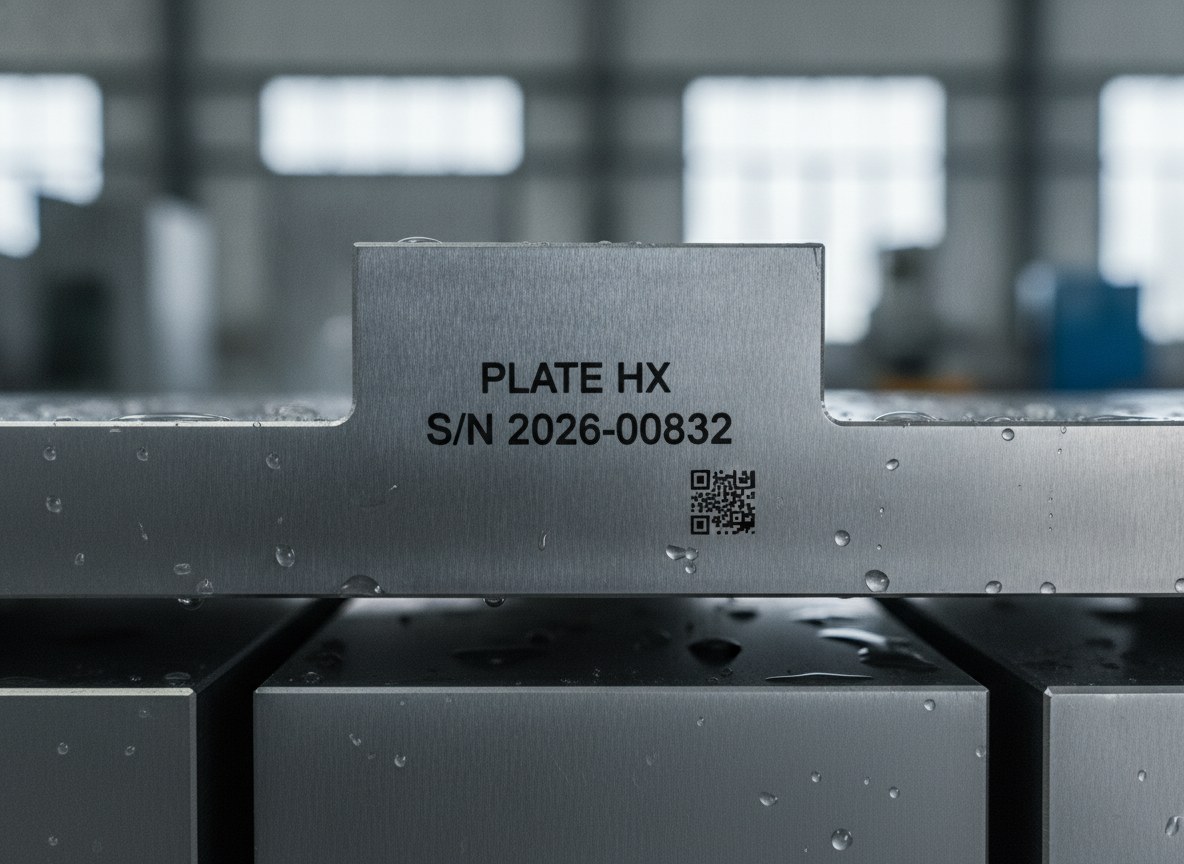
L’acier inoxydable est le matériau idéal pour le marquage laser direct en milieu humide. Le recuit génère un marquage noir profond, intégré à la surface, qui survit à la condensation et aux cycles thermiques sans se dégrader. La précaution consiste à doser l’énergie : un recuit trop agressif peut altérer localement la couche passive, le paramètre doit donc être calibré pour obtenir le contraste nécessaire tout en préservant la résistance à la corrosion, comme on le raisonne de façon générale pour le traitement de surface de l’acier au laser. Les échangeurs à plaques sont le cas emblématique : des ensembles de fines tôles inox où le numéro de série et les données doivent être gravés de façon permanente sans ajouter d’épaisseurs ni de supports. Le marquage reste partie intégrante de la plaque et l’accompagne toute sa vie durant, y compris les phases de lavage et les cycles de température de l’exploitation.
Cuivre et alliages réfléchissants : la source fait la différence
Le cuivre, répandu dans les tuyauteries, les collecteurs et les échangeurs, est le métal le plus difficile. À la longueur d’onde 1064 nm du laser fibre, il est très réfléchissant et évacue la chaleur trop rapidement, si bien que le marquage ressort irrégulier. La bonne voie est de changer de longueur d’onde : la source verte à 532 nm est bien mieux absorbée par le cuivre et restitue un marquage propre et reproductible même sur des surfaces brillantes. Sur le laiton et le bronze, typiques des vannes et des raccords, le laser fibre redevient adaptée et donne des marquages nets et stables. Dans le chauffage et la plomberie, il n’existe pas « un » laser bon pour tout, mais la bonne source pour chaque métal : la définir à l’avance, sur les matériaux réels du produit, est ce qui évite les marquages faibles qui cèdent ensuite sur le terrain.
La lisibilité des données obligatoires, mesurée dans le temps
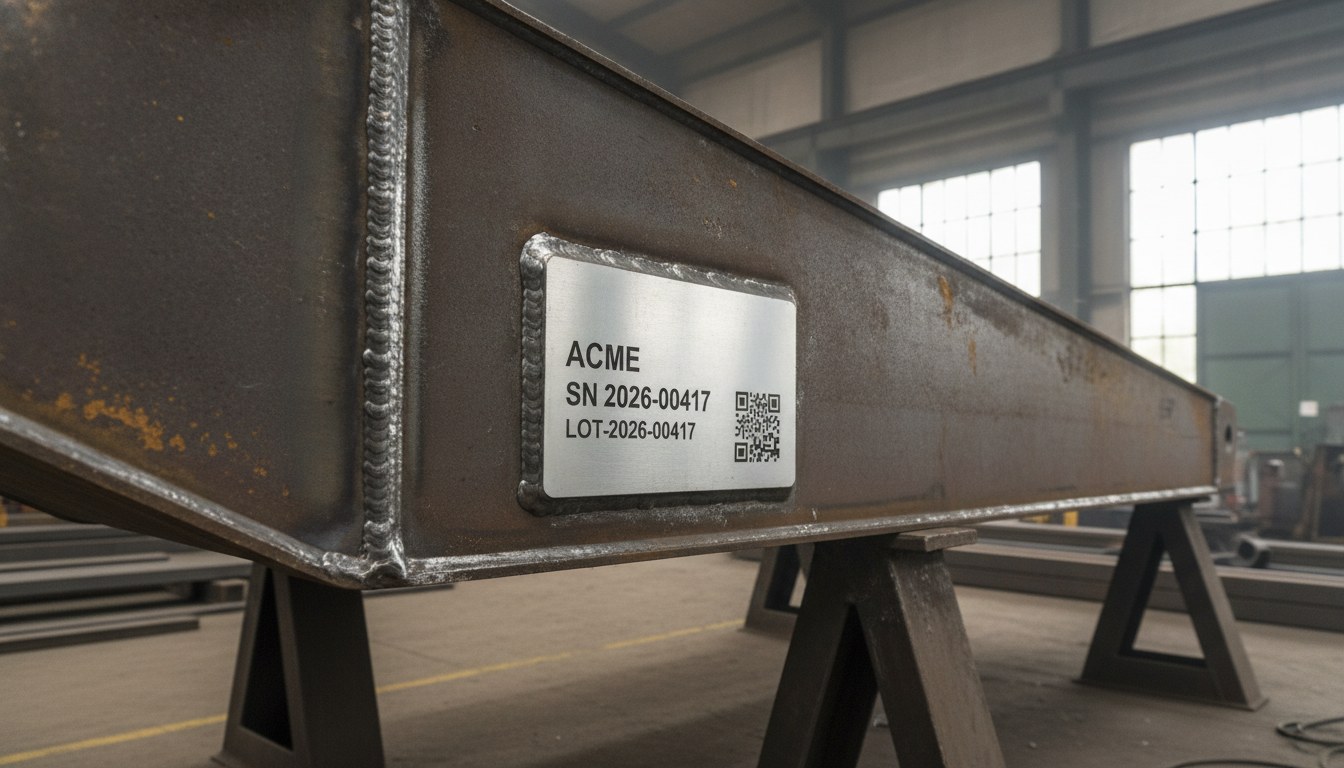
L’exigence n’est pas de « marquer », mais de rester lisible des années plus tard, quand l’appareil a déjà longtemps travaillé dans un environnement humide. À côté des données alphanumériques, de plus en plus de plaques portent un DataMatrix ou un QR qui relie le numéro de série à la documentation technique et aux données énergétiques : un code illisible est une donnée perdue. Le contraste stable du marquage laser est ce qui rend le code fiable dans le temps et permet le grading en ligne — la norme de contrôle applicable pendant la production — tandis que la vérification formelle de la qualité du code reste une opération relevant de conditions de laboratoire contrôlées. Le marquage qui ne se décolle pas et ne pâlit pas est la condition préalable pour que les deux contrôles restent significatifs.
Quand l’étiquette ou la sérigraphie restent le bon choix
Le marquage direct ne couvre pas tous les cas. Il existe des surfaces que l’on ne veut ou ne peut pas altérer — finitions esthétiques, certains revêtements techniques, boîtiers en plastique — et des points que, après l’assemblage, la tête laser n’atteint plus. Dans ces situations, la solution robuste est une plaque métallique marquée au laser puis fixée sur la pièce : on conserve la permanence du marquage gravé dans le métal, mais on découple le marquage de la surface du produit.
Restent ensuite les contraintes d’agencement. Lorsque les données obligatoires sont nombreuses, ou lorsqu’il faut des logos et des pictogrammes de sécurité colorés normés, le domaine naturel est la sérigraphie ou la plaque pré-imprimée, car le marquage sur métal travaille sur le contraste de la surface et ne reproduit pas de graphisme en couleurs pleines. En résumé : là où les données doivent durer autant que l’appareil, dans des environnements avec condensation et cycles thermiques, le marquage laser direct est le plus fiable ; là où la surface n’est pas marquable ou où l’agencement exige couleur et graphisme, la plaque au laser et la sérigraphie restent complémentaires, et non concurrentes.

Public Relations Manager | LASIT
Public Relations Manager chez LASIT depuis 2019, Claudia Neri est responsable de la gestion du département Marketing et Communication. Elle élabore la stratégie de communication de l’entreprise, en coordonnant les activités de relations publiques, de promotion de la marque et de communication institutionnelle pour le marché italien et international.