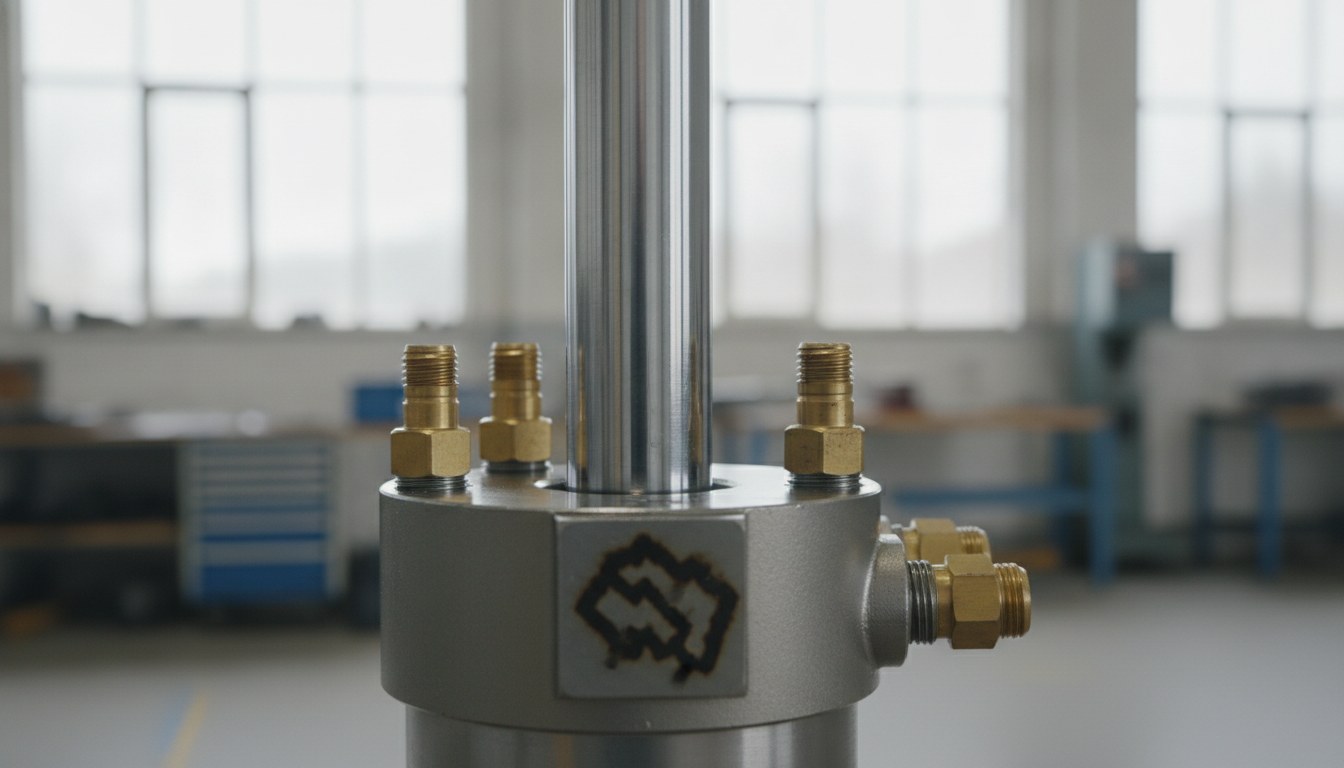
Les fabricants de vérins hydrauliques, de centrales et de raccords connaissent le moment où l’identification devient un problème : le composant est assemblé, testé, prêt à l’expédition, et c’est justement à ce stade qu’il faut appliquer le numéro de série, les données de plaque et le code de traçabilité. La plaque signalétique est le choix historique, mais sur un corps qui travaille immergé dans l’huile, entre vibrations et cycles thermiques, elle ne tient pas toujours — et dans plusieurs cahiers des charges elle n’est même pas admise, pour des raisons d’encombrement, d’inviolabilité ou parce que la surface de référence est la tige elle-même.
Le marquage direct au laser fibre résout le problème à la racine, car il inscrit l’information sur le métal et non sur un support qui peut se détacher. Mais l’appliquer sur un composant déjà monté impose de raisonner sur deux contraintes qu’aucune fiche technique ne résout à elle seule : l’accès à la surface à marquer et le risque de contamination du circuit. Ce sont ces deux points, et non la puissance de la source, qui décident si le projet fonctionne.
Pourquoi la plaque ne tient pas toujours dans l’hydraulique
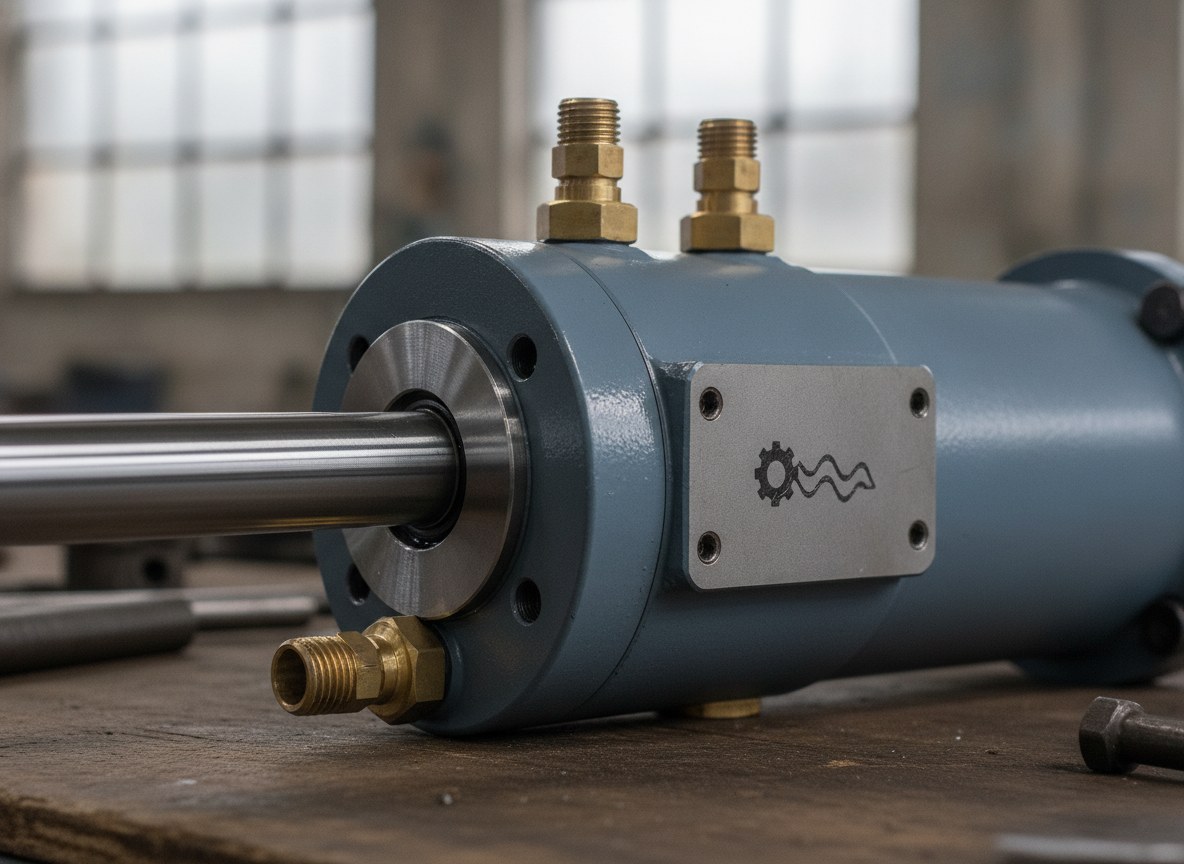
La plaque appliquée est un composant ajouté, et comme tout composant ajouté elle a une manière de défaillir. Les adhésifs cèdent au contact prolongé avec les huiles minérales et les fluides hydrauliques ; les plaques rivetées ou serties peuvent se desserrer sous vibration ; le cycle thermique entre le démarrage et le régime de travail fatigue aussi bien la colle que l’interface mécanique. Le résultat est la perte de la référence justement au moment où elle est nécessaire : lors de l’assistance, d’un retour ou de l’analyse d’une panne.
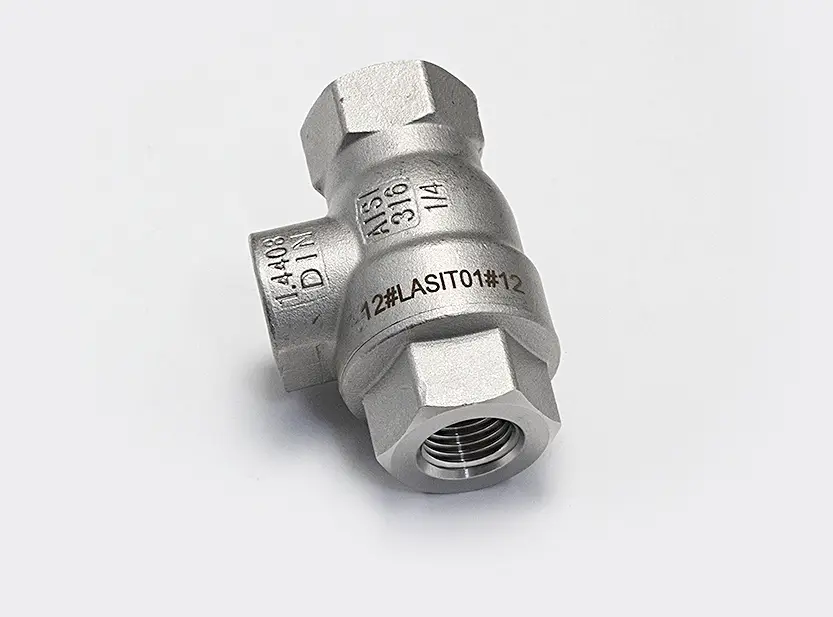
Il y a ensuite la question de l’espace. Sur un raccord, sur une culasse ou sur un vérin compact, la surface plane disponible est minime, et une plaque occupe une aire utile qui souvent n’existe pas. Dans d’autres cas, c’est le cahier des charges du client qui demande que la donnée soit gravée sur le corps, afin de garantir que l’identification et le composant restent une même chose tout au long de la vie de la pièce. Le marquage direct naît exactement pour ce scénario : il rend la donnée inséparable du métal.
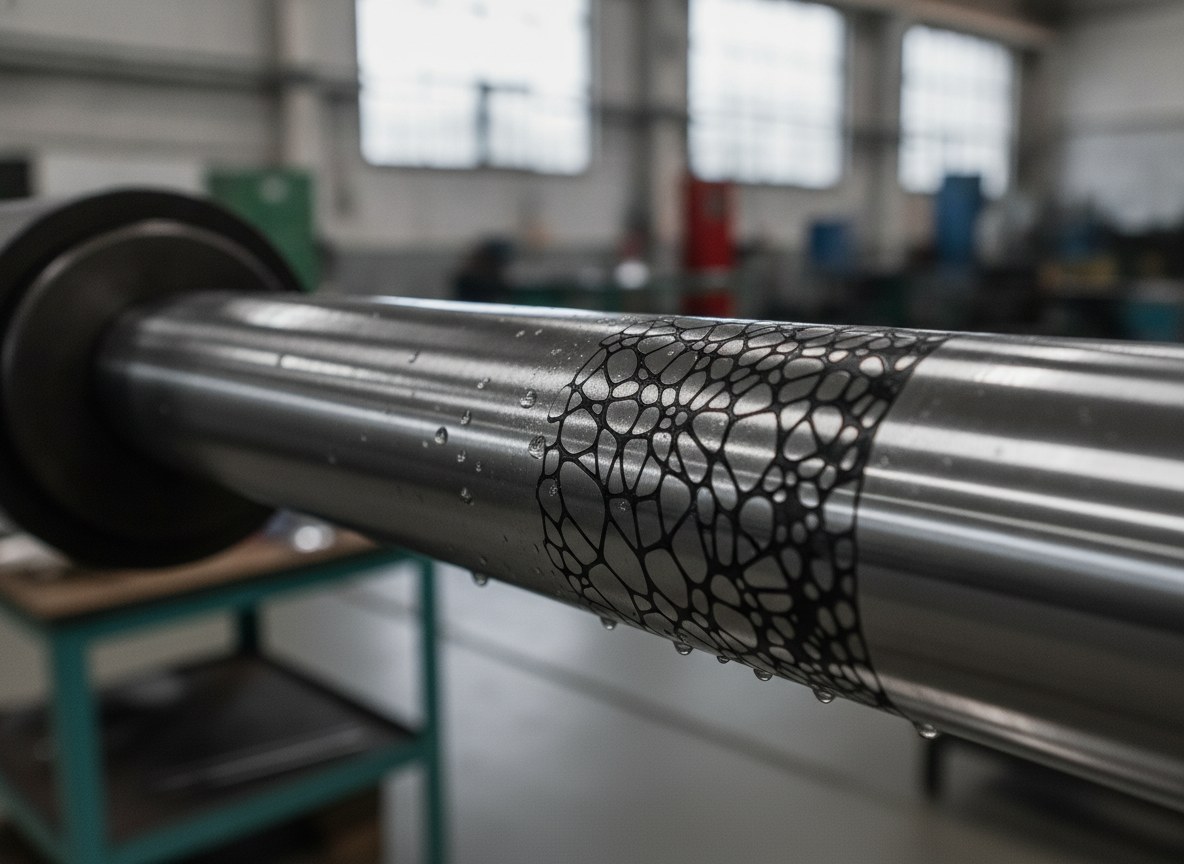
Marquage direct au laser fibre sur acier et surfaces chromées
La source laser fibre à 1064 nm est le choix naturel sur les métaux de l’hydraulique : elle marque les aciers au carbone, l’inox, le laiton et les surfaces traitées avec un seul type de machine, en adaptant le résultat au matériau. Sur ces composants, la variable décisive n’est pas ce que l’on peut écrire, mais la manière de l’écrire sans compromettre la surface fonctionnelle.
Sur une tige chromée, la question est nette. La couche de chrome dur, souvent de quelques microns, est ce qui protège la tige de la corrosion et de l’usure du jeu de joints : la graver en profondeur revient à ouvrir une voie à la corrosion justement dans la zone de glissement. C’est pourquoi, là où la surface est critique, on privilégie le marquage par recuit (annealing) : le faisceau chauffe le métal sous le seuil de fusion et génère un contraste sombre stable sans enlèvement de matière, laissant la surface intacte. La gravure proprement dite reste en revanche adaptée aux corps et aux culasses, où une trace plus profonde améliore la lisibilité et la résistance à l’abrasion sans toucher les zones d’étanchéité.
La contrainte de l’accès : marquer sans démonter
Sur un composant assemblé, on ne peut pas amener la pièce à la machine comme on le fait en ligne : c’est la tête de marquage qui doit venir sur la pièce. Ici comptent la distance de travail et la profondeur de champ du système optique, qui doivent être suffisantes pour atteindre des surfaces encaissées entre brides, raccords et fixations sans collisions et en maintenant la bonne mise au point.
Sur les corps cylindriques — tiges, chemises, douilles — le problème est la courbure. Marquer en grand champ sur une surface ronde déforme les caractères et disperse la densité de puissance sur les bords ; c’est pourquoi l’on utilise un axe rotatif qui fait tourner la pièce en maintenant le faisceau toujours perpendiculaire à la surface, de sorte que le marquage reste uniforme sur toute la circonférence. Là où la géométrie est irrégulière ou inclinée, une tête 3D permet de suivre le profil sans déplacer le composant, comme cela se fait déjà sur le marquage de surfaces courbes et irrégulières. Le principe commun est unique : adapter le système à la pièce montée, et non l’inverse.
Le risque de particules et la contamination du circuit
Marquer un composant déjà relié à un circuit hydraulique introduit un risque qui n’existe pas en ligne : les particules. Tout procédé qui enlève de la matière génère des débris, et dans l’hydraulique une micro-contamination qui pénètre dans une fixation ouverte peut endommager joints, valves et surfaces de glissement. C’est la raison pour laquelle le choix du procédé de marquage, dans ce contexte, est aussi un choix de propreté.
Marquage direct sur composant assemblé sans contaminationMasquer les portsPositionner l’axe rotatifMarquage par recuitExtraction des fuméesNotation du codeLe marquage par recuit est avantageux ici aussi, car il n’enlève pas de métal et ne produit donc pas de débris solides. Là où la gravure est nécessaire, le contrôle s’obtient en combinant l’aspiration localisée des fumées avec le masquage ou la fermeture temporaire des orifices et des fixations proches de la zone de marquage. Dans de nombreux cas, la solution la plus sûre reste de marquer les composants avant la fermeture du circuit, en réservant le marquage in situ aux seuls cas où la donnée doit être appliquée sur l’ensemble fini.
Marquage direct ou plaque : une comparaison honnête
Le marquage direct ne rend pas la plaque obsolète : ce sont deux outils aux logiques différentes. Le marquage direct est permanent, ne se détache pas, ne craint ni les huiles ni les cycles thermiques et lie la donnée à la pièce ; il exige toutefois une surface adaptée, accessible et un espace plan suffisant pour le code. La plaque porte beaucoup plus d’informations, elle est standardisable et peut être mise à jour ou remplacée, mais c’est un élément qui peut se perdre, se desserrer ou être retiré.
| Aspect | Marquage direct au laser fibre | Plaque appliquée |
|---|---|---|
| Permanence | Liée au métal, non amovible | Élément ajouté, peut se détacher ou se perdre |
| Résistance à l’huile et aux cycles thermiques | Élevée, aucun adhésif ni interface | Dépend de la colle et de la fixation |
| Espace requis | Une petite surface plane adaptée suffit | Nécessite une aire dédiée sur le composant |
| Quantité de données | Adaptée au numéro de série et au code 2D | Adaptée aux données étendues et aux mises en page complexes |
| Possibilité de mise à jour | Fixe dans le temps | Remplaçable en cas de révision |
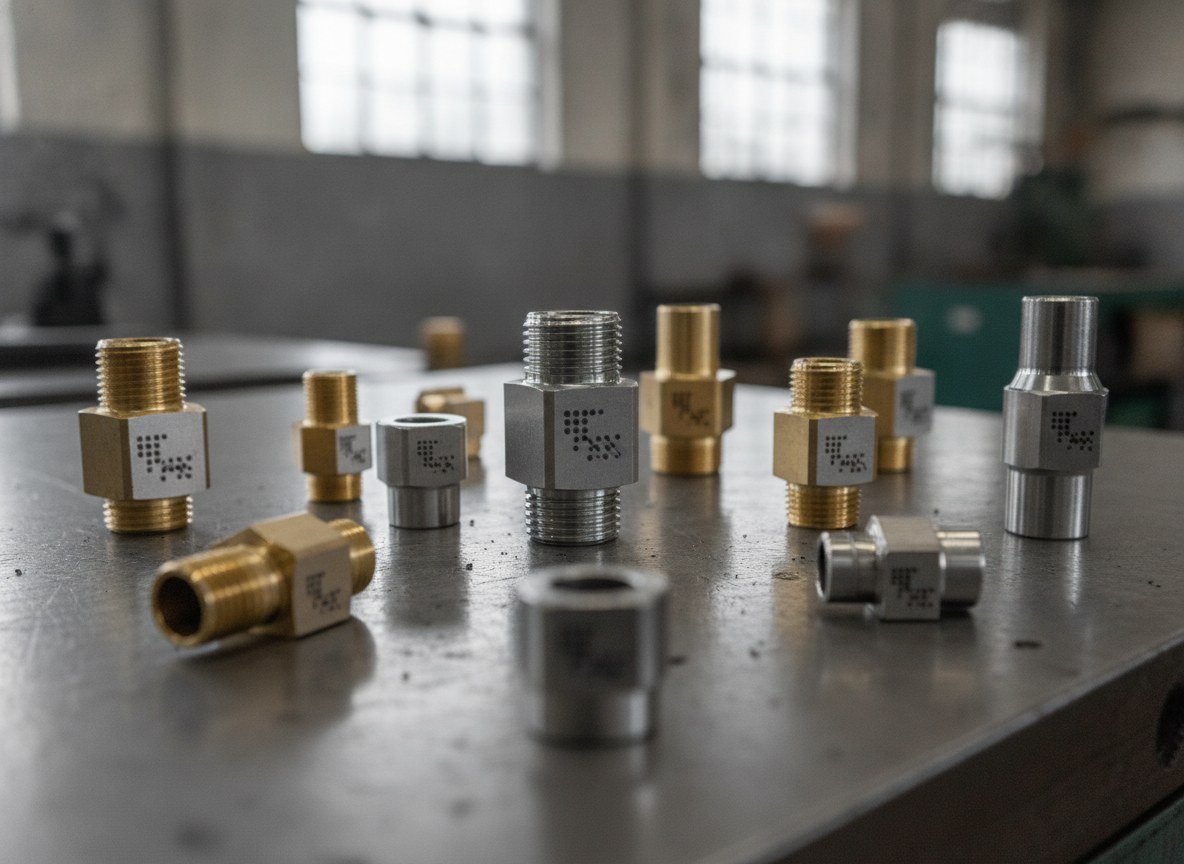
Cela vaut aussi pour la traçabilité des codes. Un DataMatrix marqué directement sur le métal doit être conçu pour la lecture sur le matériau réel : le grading selon les normes applicables en ligne (ISO/IEC 15415 et AIM-DPM pour le direct part marking) doit être vérifié sur la surface effective, qui, sur acier chromé ou sur corps peint, répond différemment d’une plaque à contraste contrôlé. Lorsque, en revanche, le besoin est de gérer des données étendues et un flux automatique vers ERP et MES, la voie de la plaque marquée au laser reste pleinement valable.
Quand le démontage ou la plaque restent le bon choix
Le marquage direct au laser fibre sur des composants assemblés est la bonne solution lorsque la surface du métal est accessible, adaptée et non critique pour l’étanchéité, et lorsque la donnée doit rester liée à la pièce pour toute sa vie. C’est le cas typique des tiges, chemises, culasses, blocs et raccords en acier ou en laiton sur lesquels un numéro de série ou un DataMatrix doivent survivre à l’huile, aux vibrations et à l’assistance.
Ce n’est en revanche pas la voie à forcer dans trois situations. Lorsque la surface utile est peinte ou revêtue de telle sorte qu’un marquage lisible exigerait d’entamer la protection, la plaque séparée est plus judicieuse. Lorsque le cahier des charges ou la norme sectorielle impose une plaque de données métallique avec des informations étendues, cela reste une exigence et non une option. Et lorsque la zone à marquer n’est pas atteignable sur l’ensemble sans un risque de contamination que l’on ne parvient pas à maîtriser, le bon choix est de pré-marquer les composants avant l’assemblage ou, si nécessaire, de démonter. Reconnaître ces cas fait partie de la solution autant que savoir marquer sans démonter.
Business Development Director | LASIT
Business Development Director chez LASIT, Giandomenico Ievoli est responsable de la direction commerciale et du développement stratégique de l’entreprise. Il pilote les activités de développement commercial aux niveaux national et international, contribuant à la croissance et à l’expansion de LASIT sur les marchés mondiaux.