

Les fabricants de pompes et de vannes connaissent bien un problème récurrent lors du marquage : la pièce, surtout si elle est de grande taille ou de géométrie complexe, offre rarement une surface plane et parallèle au plan focal du laser. Corps de vanne en fonte, raccords à brides, raccords aux courbures prononcées, marches entre une section usinée et une section brute, blocs hydrauliques avec cavités et reliefs : dans tous ces cas, la zone à marquer peut varier en hauteur de plusieurs millimètres par rapport à la référence de mise au point. Avec une tête de balayage classique à deux axes, le faisceau ne reste focalisé que dans une profondeur de champ limitée, généralement comprise entre 1 et 4 mm selon la distance focale utilisée. En dehors de cette plage, le marquage perd de sa netteté, le contraste diminue et, dans le pire des cas, le code Datamatrix n’est ni lisible ni conforme aux classes de classement requises.

La tête 3D, ou tête à trois axes, a été développée pour répondre à ce besoin : marquer uniformément les surfaces qui ne sont pas planes, en maintenant une mise au point correcte sur les géométries inclinées, courbes, en escalier ou tridimensionnelles au sens plein du terme.
Fonctionnement d’une tête de lecture à trois axes
Une tête de balayage conventionnelle déplace le faisceau laser via deux miroirs galvanométriques, qui le dévient le long des axes X et Y à l’intérieur d’une zone de marquage définie par le foyer (typiquement Ø100, Ø160, Ø254 ou Ø330 mm dans nos configurations les plus courantes). Le foyer est fixe : il est réglé mécaniquement au début du processus et reste inchangé pendant toute la durée du marquage.
Une tête 3D ajoute, avant les deux miroirs, un troisième élément optique mobile, généralement une lentille divergente motorisée positionnée sur l’axe optique Z. Cet élément varie dynamiquement la divergence du faisceau avant qu’il ne soit dévié. Cet élément fait varier dynamiquement la divergence du faisceau avant qu’il ne soit dévié, modulant ainsi en temps réel la position du plan focal le long de l’axe vertical. Le logiciel de marquage contrôle le mouvement de la lentille en synchronisme avec les deux galvanomètres X-Y, de sorte que le faisceau reste focalisé même sur des surfaces qui s’écartent du plan nominal, sans qu’il soit nécessaire de déplacer mécaniquement la pièce ou la tête entière.
Le même principe permet également d’étendre la profondeur de champ utile par rapport à une tête 2D, en travaillant sur des volumes allant jusqu’à 50-100 mm de portée Z dans la même zone de marquage, en fonction de la configuration optique.
Pourquoi il est nécessaire sur les corps de vanne et les pompes
Dans le domaine de l’hydraulique et des composants de puissance des fluides, les cas typiques sont différents. Sur les corps de vanne de grande taille, le marquage du numéro de série et du Datamatrix est souvent effectué sur un tampon moulé ou usiné qui n’est pas toujours parfaitement parallèle à la bride de référence, en particulier lors du marquage sur une ébauche. Sur les blocs de distribution, la combinaison de trous filetés, d’opérations de fraisage et de surfaces rugueuses crée des dimensions Z très variables dans le même champ de marquage. Sur les pompes, on travaille souvent sur des corps cylindriques dont la courbure génère une différence de hauteur non négligeable entre le centre et les bords du marquage.
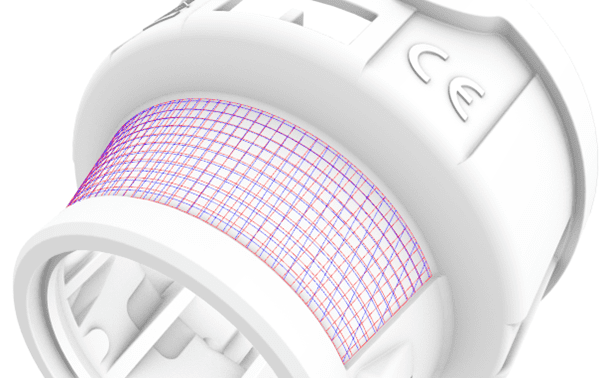
Dans tous ces cas, la tête 3D permet de marquer l’ensemble du graphique avec une qualité uniforme, en évitant à la fois les artefacts typiques du marquage non focalisé (caractères qui s’estompent, codes DMC avec des cellules non résolues) et la nécessité de fragmenter le marquage en plusieurs passes avec repositionnement mécanique de la pièce.
Même pour les petites vannes et les raccords, pour lesquels une tête standard suffirait à première vue, l’utilisation de la tête 3D s’avère judicieuse lorsque le marquage s’effectue sur un large arc circonférentiel. Dans ce cas, la courbure de la pièce fait rapidement perdre de vue le marquage aux deux extrémités : avec une tête 3D, l’ensemble du marquage en courbe est traité directement, sans qu’il soit nécessaire de recourir à des axes rotatifs supplémentaires, ce qui a un impact positif évident sur le temps de cycle.
Intégration de cellules en ligne et robotisées
L’aspect le plus remarquable de la tête 3D est sa flexibilité d’intégration. Le fait que la mise au point soit gérée optiquement et non mécaniquement signifie que la tête peut être installée dans des positions fixes, voire montée à l’extrémité d’un robot anthropomorphe, et opérer sur des pièces de formes différentes sans nécessiter de mouvements complexes.
Un exemple concret : une cellule de marquage de corps de pompe de grande taille peut se composer d’une table de chargement, d’un système de vision pour reconnaître et localiser la pièce et d’un robot à six axes qui amène la tête 3D dans la zone de marquage. Une fois le robot positionné, c’est la tête elle-même, en pilotant les trois axes optiques, qui suit la géométrie de la pièce. Des configurations de ce type sont en service sur des pièces de fonderie automobile et hydraulique, avec des lasers à fibre de 50 W, des systèmes de vision intégrés et des cycles comprenant à la fois le marquage et le classement des codes selon AIM-DPM et ISO/IEC 15415.
Sur les lignes où la tolérance dimensionnelle de la pièce est importante – ce qui est fréquent sur les ébauches de fonderie, où des différences de hauteur de l’ordre du dixième, voire du millimètre, peuvent apparaître entre un composant et un autre – la tête 3D est souvent associée à un capteur autofocus (généralement un capteur de distance laser) qui mesure la dimension réelle et recalibre la table de travail avant le marquage. C’est la combinaison de l’autofocus pour l’étalonnage absolu et de la tête 3D pour la modulation point à point qui garantit la répétabilité du processus, même avec des lots de dimensions inégales.
Quand la tête 3D n’est pas le choix le plus approprié
Il convient de le dire clairement : la tête 3D n’est pas toujours la bonne solution. Si la pièce est plate, petite et que la variabilité de l’axe Z est minime, une tête standard associée à un axe Z mécanique est généralement plus simple et plus robuste. Même pour le marquage de plaques d’identification – une solution que de nombreux fabricants de grosses vannes et pompes préfèrent au marquage direct sur le corps – la tête 3D n’apporte pas d’avantages, car la surface est plate et l’investissement optique supplémentaire ne se traduit pas par un gain de qualité.

La tête 3D prend donc tout son sens lorsqu’au moins une des conditions suivantes est remplie : une surface réellement tridimensionnelle, des différences locales de hauteur supérieures à la profondeur de champ du point focal, des pièces chargées dans une position non parfaitement répétable, l’intégration sur des robots à poses multiples ou la nécessité de marquer des zones étendues sur des corps cylindriques.
Les erreurs à éviter au stade de la conception
Trois conseils pratiques pour ceux qui envisagent d’utiliser un système de tête 3D. Premièrement : définissez dès le départ la carte de hauteur de la zone de marquage, car c’est à partir de cette carte que la course optique Z utile est dimensionnée et que la longueur focale correcte est choisie – les courtes longueurs focales (FFL100, FFL160) offrent une plus grande densité d’énergie mais une zone de marquage réduite, les longues longueurs focales (FFL254, FFL330) vous permettent de couvrir de grandes zones mais doivent être vérifiées en fonction de la densité d’énergie requise par le matériau, en particulier sur le laiton. Deuxièmement, évaluez soigneusement la répétabilité du positionnement de la pièce. Si la position varie sensiblement d’un composant à l’autre – comme c’est typiquement le cas sur les ébauches de fonderie ou sur les corps chargés librement sur le plan – la tête 3D seule ne suffit pas : elle doit être flanquée d’un autofocus ou d’un système de vision qui recalibre la référence avant chaque marquage. Troisièmement : testez en laboratoire sur des pièces réelles, pas sur des simulations. La réponse d’un acier inoxydable, d’un laiton moulé ou d’un aluminium moulé avec les mêmes paramètres laser est très différente, et une évaluation menée sur des matériaux et des géométries réels reste le moyen le plus fiable de dimensionner correctement la puissance, la longueur focale et le cycle de marquage.
En résumé
Si vous travaillez avec des corps de vannes, des pompes ou des blocs hydrauliques caractérisés par des surfaces non planes, des variations de hauteur importantes dans la zone de marquage ou des géométries cylindriques étendues, la tête 3D est la technologie qui vous permet de maintenir l’uniformité du marquage, la lisibilité du code et des temps de cycle courts, tout en évitant des manipulations mécaniques supplémentaires. Sur des pièces planes et répétables, une tête standard reste le choix le plus rationnel.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.


