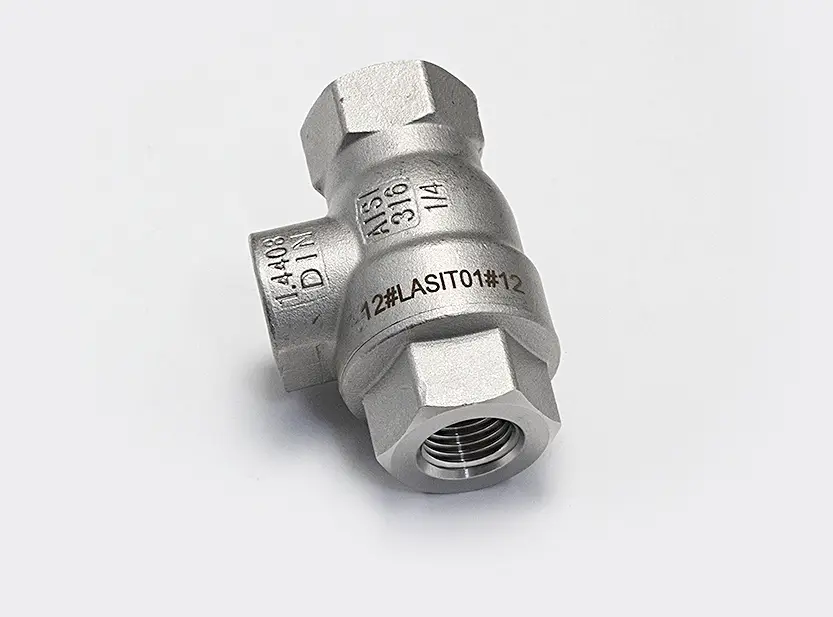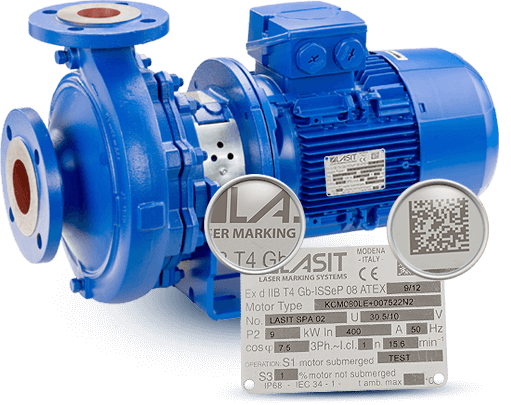
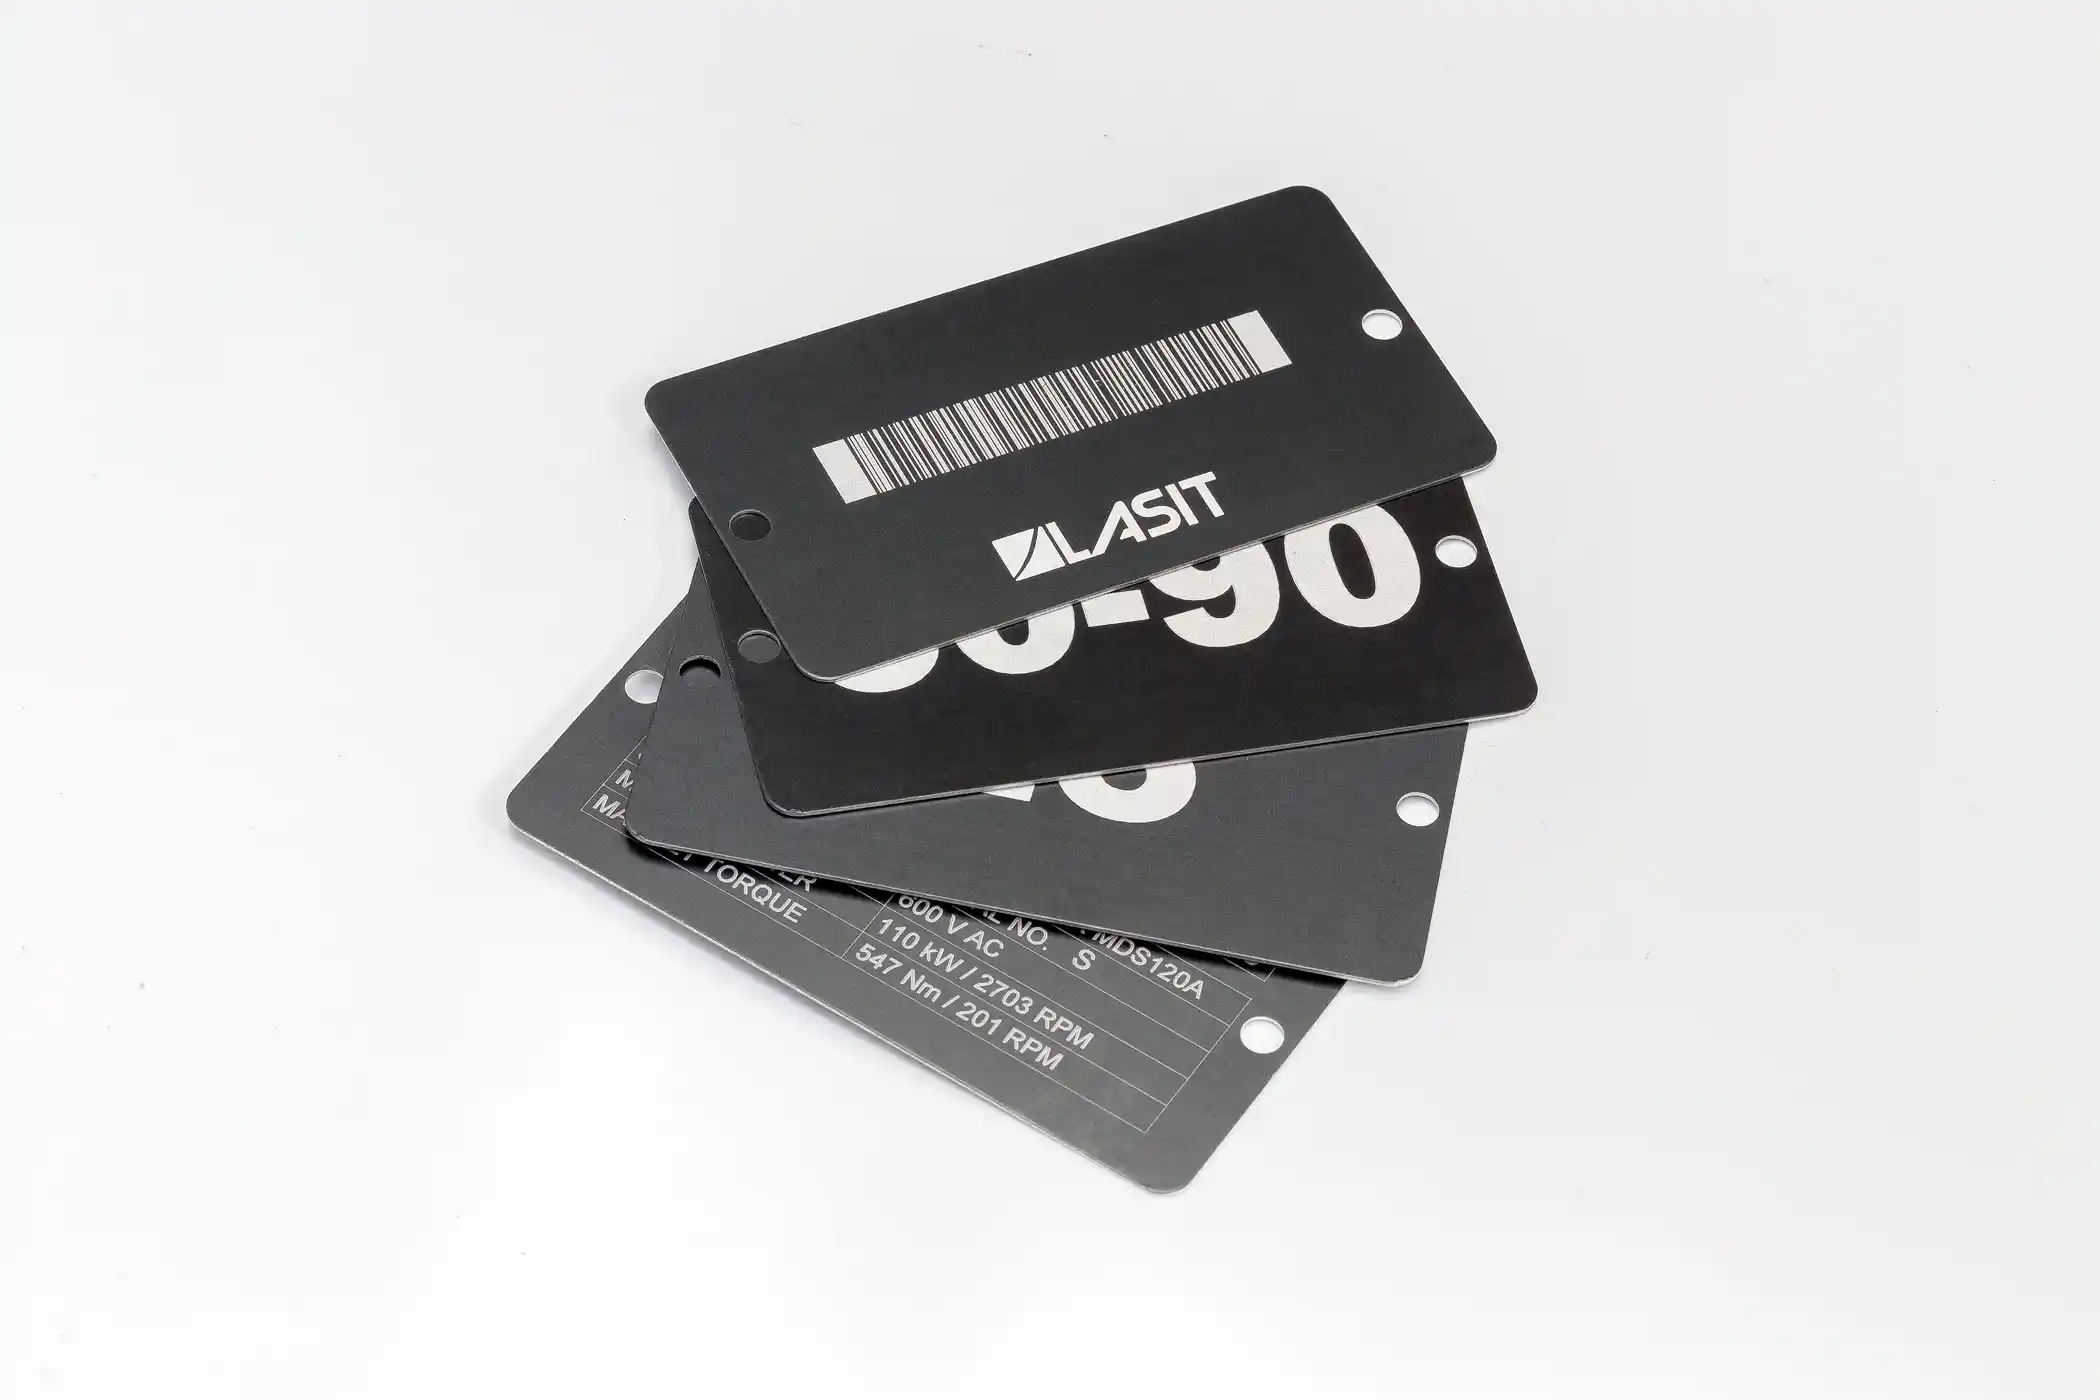
Dans l’industrie hydraulique – fabricants de vannes, de pompes, de filtres et de vérins – le marquage des composants n’est presque jamais le premier choix. Les surfaces sont souvent courbes, chromées, huilées ou de dimensions telles qu’il n’est pas pratique de fixer le produit fini sur la machine. La solution la plus courante, pour tous ceux qui produisent de quelques dizaines à plusieurs milliers de pièces par jour, consiste à marquer une plaque d’acier ou d’aluminium qui est ensuite appliquée sur le corps du produit. C’est un compromis technique gagnant : vous séparez le processus de marquage de la ligne d’assemblage, vous standardisez le substrat et vous obtenez une identification répétable et lisible des pièces, même après peinture ou exposition à des fluides hydrauliques.
Cependant, lorsque vous entrez dans les détails d’un projet de marquage hydraulique de plaques, vous vous rendez vite compte que le véritable goulot d’étranglement n’est pas le laser, ni le système de prise et de dépose, ni le nombre de chargeurs : c’est le logiciel qui gère ce qu’il faut marquer, sur quelle plaque, à quel moment et pour quel ordre de production. C’est là que, d’après notre expérience, la décision est prise de savoir si le système devient un atout productif ou une machine sous-utilisée.
Le contexte : des assiettes différentes, chaque jour, à partir de la même machine
Un fabricant de produits hydrauliques typique gère des catalogues comportant des centaines de codes de produits. Un distributeur, un réducteur de pression et un filtre hydraulique ont des plaques signalétiques dont la présentation, le contenu et la marque varient, même au sein d’une même entreprise. La plaque signalétique comporte généralement le numéro de pièce, le numéro de série, le lot, la date de fabrication, la pression nominale, le débit, le marquage CE, les symboles ATEX ou PED, un Data Matrix pour la traçabilité et – presque toujours – le logo de la marque. Le changement de l’ordre de production modifie la présentation ; le changement du lot modifie les données alphanumériques ; le changement de la ligne de destination peut modifier les exigences réglementaires marquées.
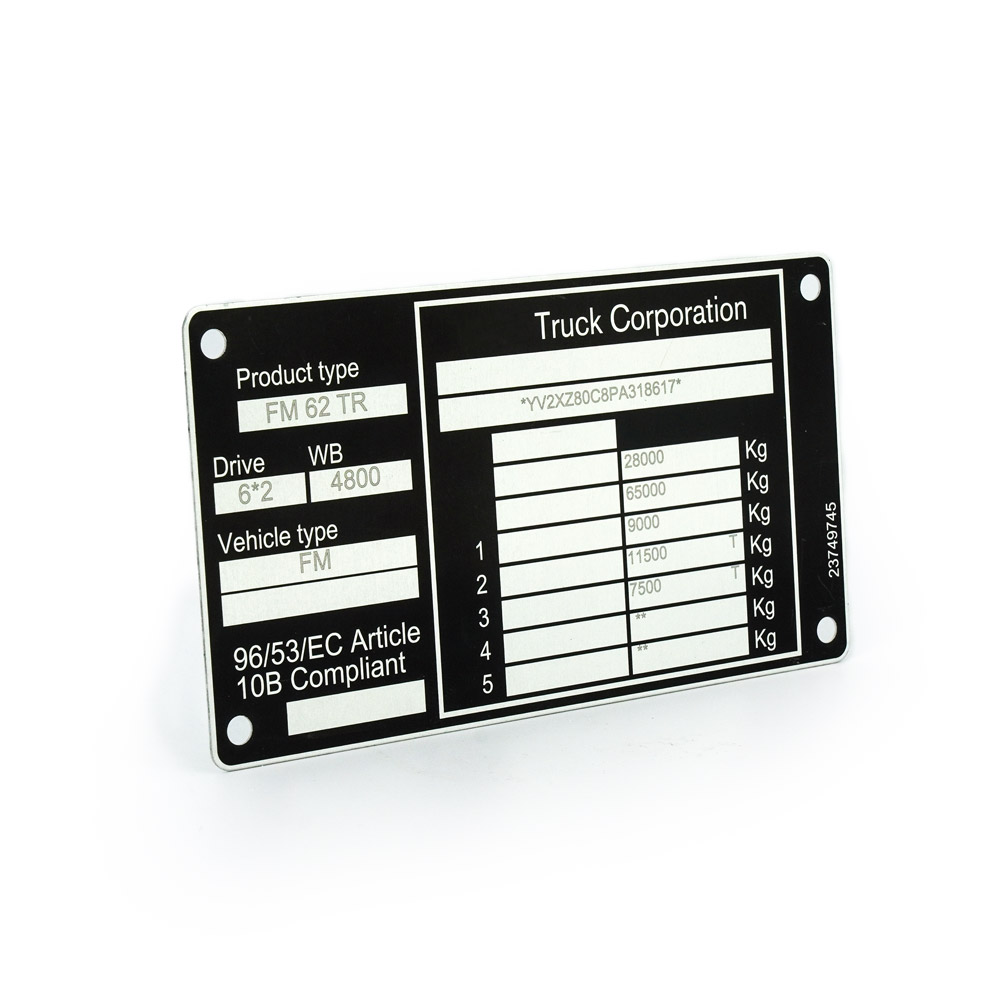
Laisser l’opérateur gérer tout cela manuellement – charger le bon fichier de marquage à chaque fois et taper les données variables – c’est accepter un risque d’erreur inacceptable pour une entreprise qui travaille avec des réglementations telles que la directive PED 2014/68/EU ou des normes de traçabilité internes empruntées à l’industrie automobile. La bonne réponse technique consiste à automatiser le flux de données entre le système de gestion et la machine de marquage.
Tag Marker : une couche d’application entre l’ERP/MES et le marqueur
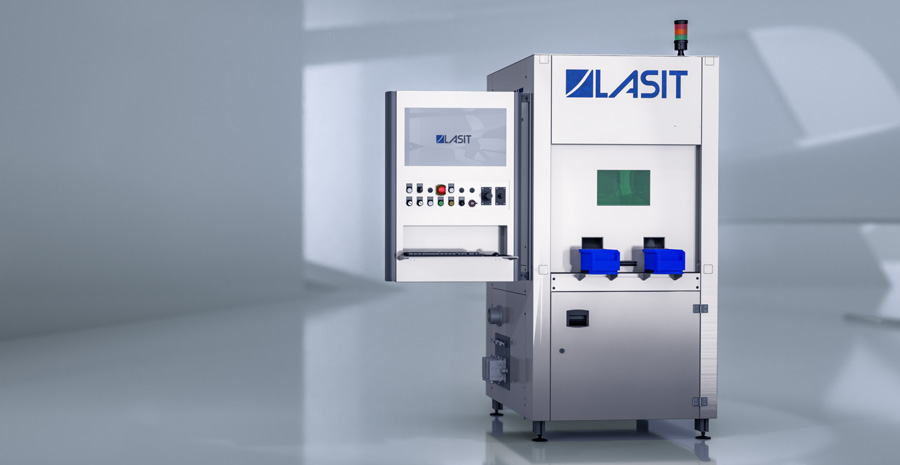
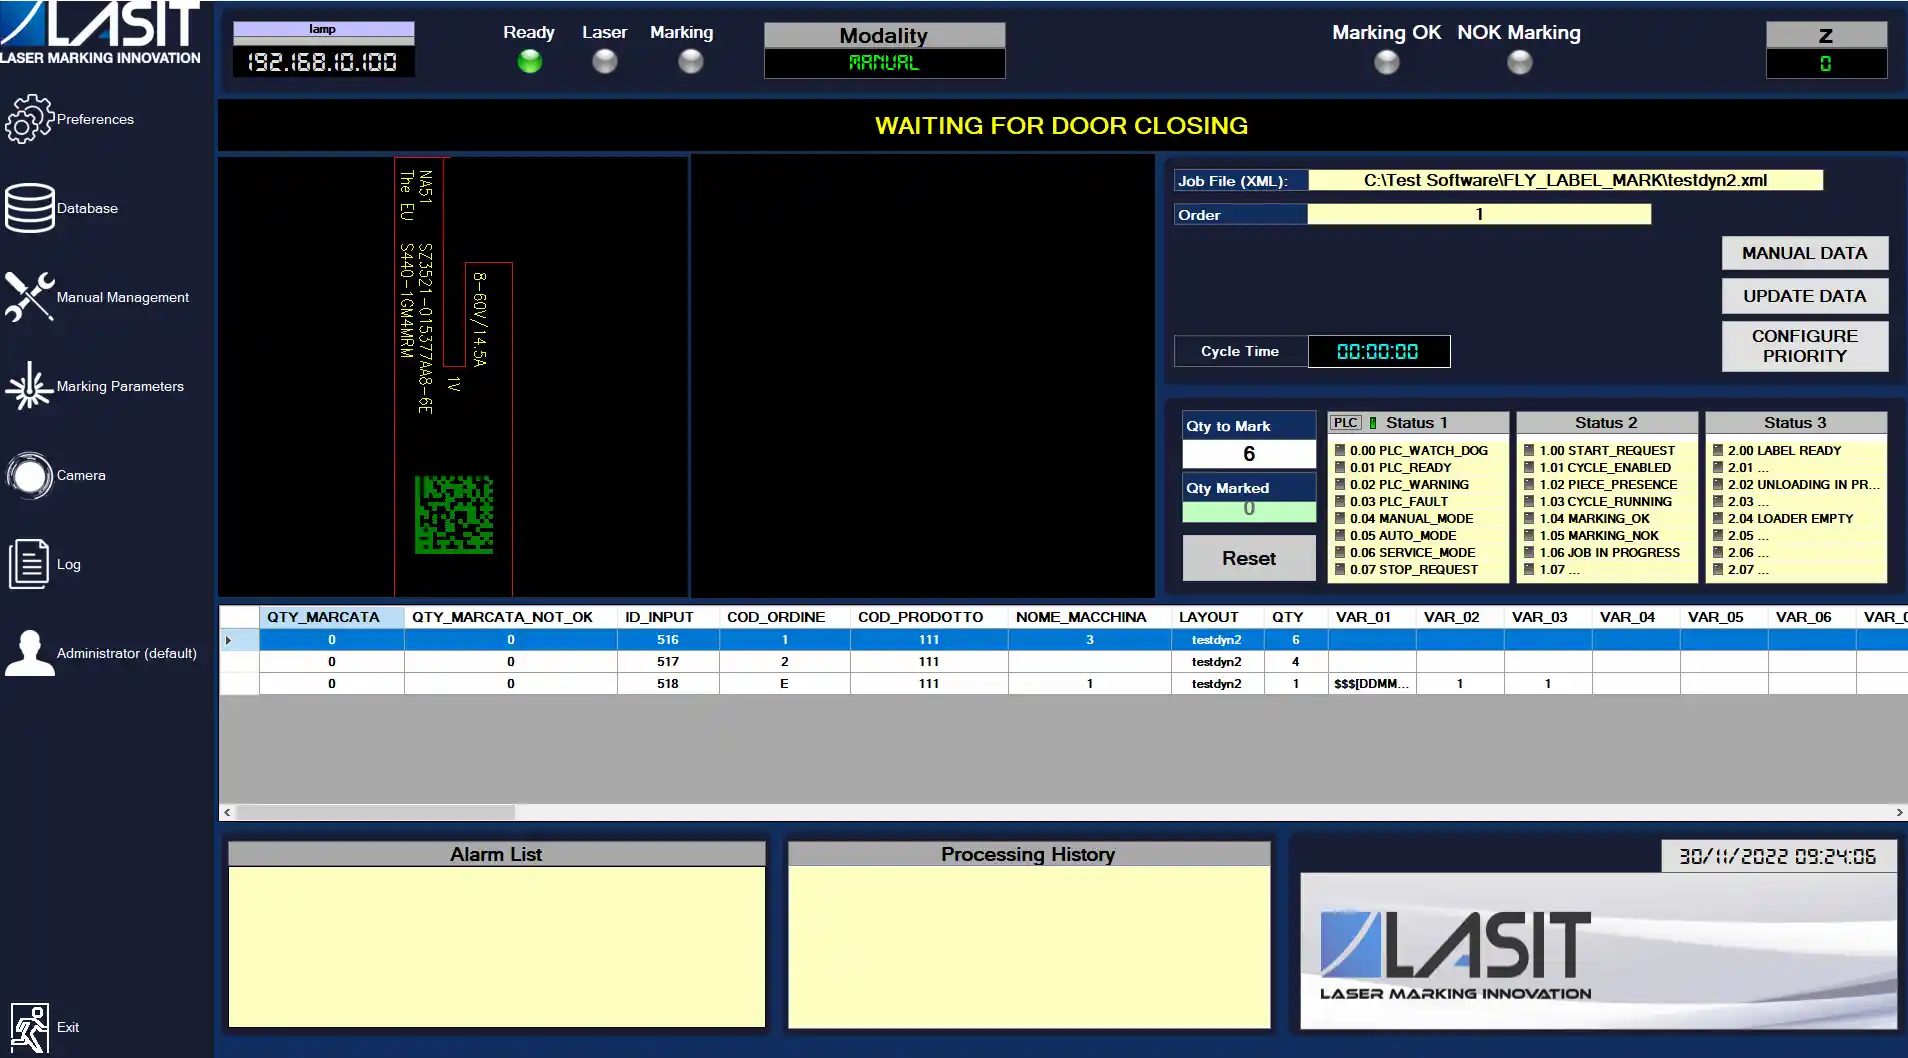
Tag Marker est le logiciel d’interface que nous installons sur les machines de marquage d’étiquettes dédiées de LASIT – de la configuration de base à un chargeur jusqu’aux systèmes à quatre chargeurs avec déchargement ordonné. Il fonctionne comme une couche d’application entre le logiciel de marquage (FlyCAD) et le système d’information du client, qu’il s’agisse d’un ERP (SAP, Microsoft Dynamics, systèmes de gestion propriétaires), d’un MES, d’un superviseur de ligne ou d’une simple base de données départementale.
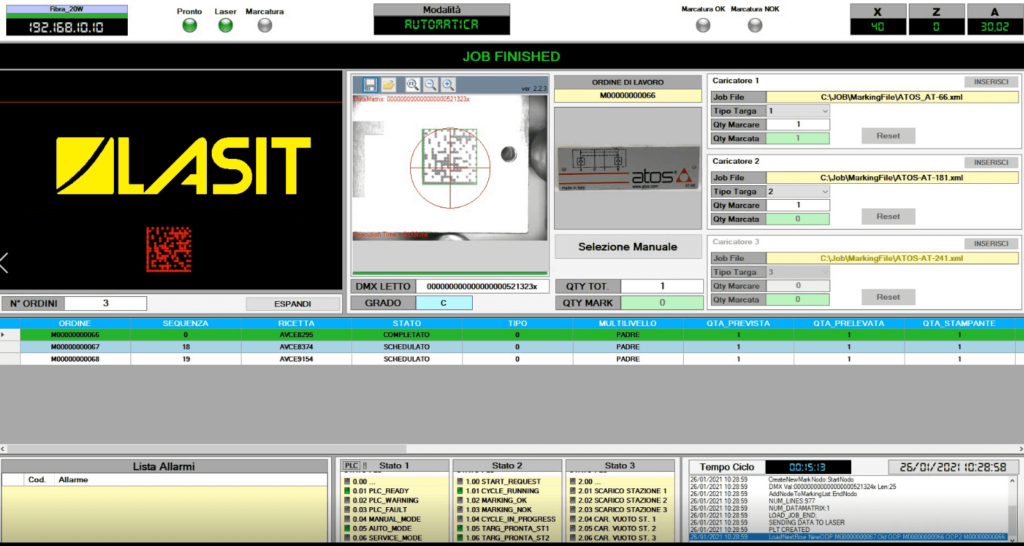
Le principe de fonctionnement repose sur une table frontière: une structure de données partagée – fichier CSV, table sur SQL Server, vue sur Oracle, service web REST, lecture via OPC-UA – dans laquelle l’ERP écrit l’ordre de travail et à partir de laquelle Tag Marker lit les informations nécessaires pour remplir le marquage. En entrée, le logiciel reçoit généralement l’ordre de production, le code de l’article, le nombre d’étiquettes à produire, la mise en page à appeler et l’ensemble des variables dynamiques (numéro de série, lot, date, paramètres fonctionnels). En sortie, il renvoie le marquage réussi, les résultats de la lecture Data Matrix via le vérificateur intégré, les codes d’erreur, les compteurs de production.
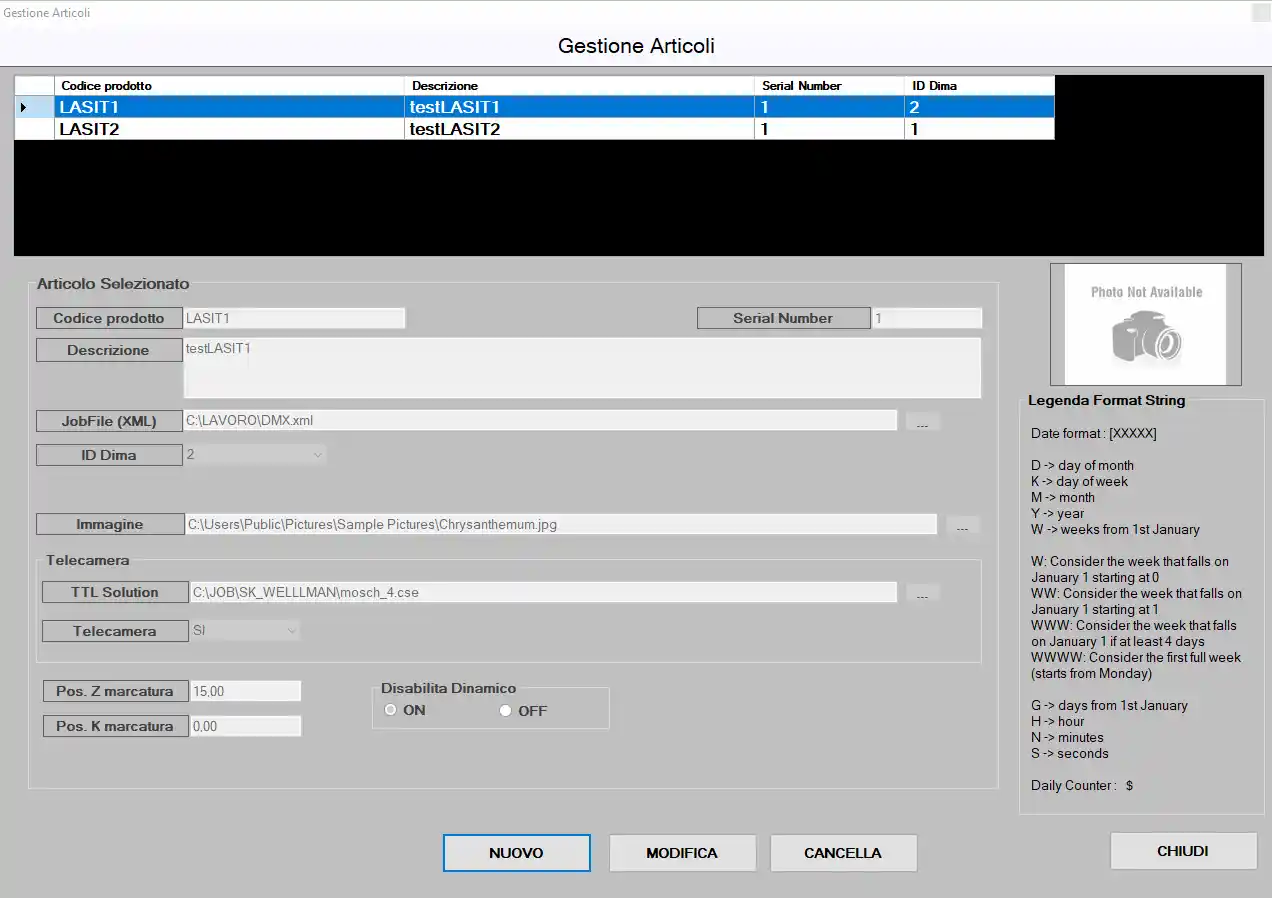
Cette architecture résout d’un seul coup trois problèmes critiques récurrents dans l’industrie : l’élimination de la transcription manuelle, la sélection automatique de la disposition correcte en fonction du numéro de pièce et la traçabilité du processus – chaque plaque marquée est enregistrée avec l’horodatage, les paramètres laser utilisés, l’identification de l’opérateur et l’ordre de référence.
Que signifie concrètement « personnalisable » ?
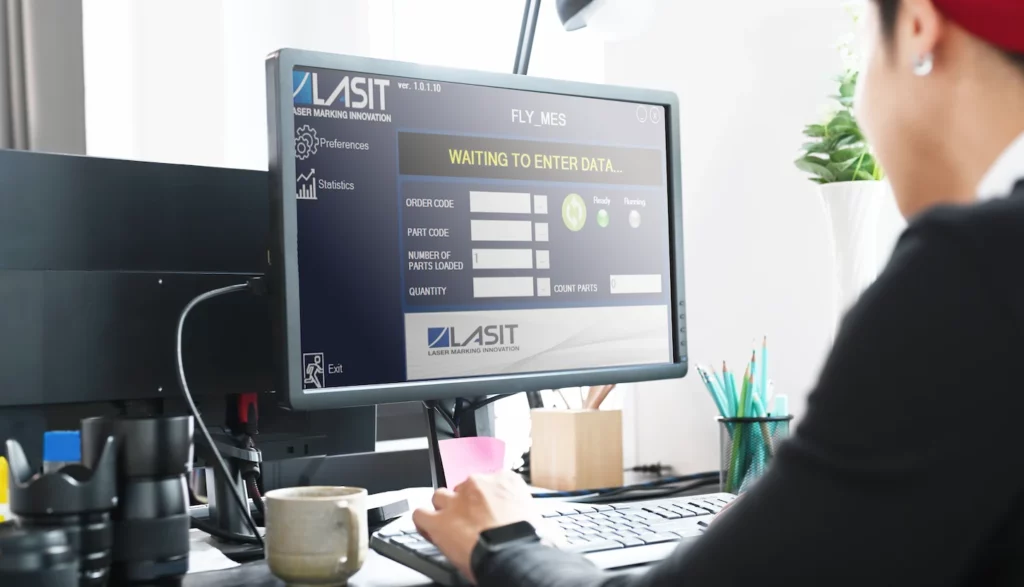
Chaque installation hydraulique est un cas particulier. Tag Marker n’est pas un produit d’étagère mais une plateforme que notre département logiciel adapte aux spécifications du client. Dans la phase d’analyse, nous définissons généralement : le protocole d’échange de données (système de fichiers partagés, requête SQL, API, MQTT), les règles de mappage entre les champs de l’ERP et les champs de la présentation du marqueur, le comportement en cas d’absence de commandes dans la file d’attente, la gestion des files d’attente d’impression avec des priorités multiples, les événements à consigner, les indicateurs de performance à afficher.
En ce qui concerne les indicateurs clés de performance, des données telles que les plaques marquées par équipe, le temps de cycle moyen, le taux de détection de la qualité DMC en dessous du seuil (référence ISO/IEC 15415 ou AIM DPM-1-2006), le temps d’arrêt de la machine et sa cause sont fréquemment demandées. Ces données peuvent être consultées sur la machine, exportées sous forme de rapports périodiques ou renvoyées au système MES pour alimenter les tableaux de bord de l’usine.
Un exemple d’application réaliste
Un fabricant européen de vannes proportionnelles doit marquer environ 400 plaques de 50×30 mm en acier inoxydable AISI 304 par jour, sur 18 numéros de pièces distincts. Installation typique : une machine de marquage avec double chargeur et déchargeur ordonné, laser à fibre FP 30W avec foyer FFL160, temps de marquage moyen de 6 secondes par étiquette. Tag Marker lit une vue SQL alimentée par le MES toutes les 30 secondes, décharge les lignes qui n’ont pas encore été traitées, remplit dynamiquement le numéro de pièce, le numéro de série, le Data Matrix avec le champ ID conformément à la norme interne et le symbole CE. Une fois le marquage terminé, le vérificateur intégré note la DMC ; si la note est inférieure à B, l’étiquette est mise au rebut et l’événement est consigné. À la fin de la période de travail, un rapport PDF automatique est déposé sur le serveur de l’entreprise.
Les erreurs typiques à éviter au stade de la conception
La première consiste à sous-estimer la phase d’analyse du flux de données. Souvent, le client arrive avec la demande « nous nous connectons au système de gestion », mais l’entreprise ne dispose pas encore d’un champ qui affiche le code de l’article dans le format requis par la mise en page, ou le MES ne gère pas le numéro de série. Cette question doit être abordée avant la commande, avec le service informatique du client.
La deuxième erreur consiste à dimensionner le chargeur sans tenir compte de la variance des commandes. Une machine avec un seul chargeur convient pour les cycles homogènes, mais devient une limitation si les commandes changent de taille de plaque plusieurs fois par jour. Dans ce cas, le bon choix est celui d’un chargeur double ou quadruple.
La troisième erreur est de considérer le logiciel comme un accessoire. En hydraulique, où la valeur ajoutée du marqueur provient presque toujours de son intégration dans le processus d’information de l’entreprise, le logiciel est la partie qui détermine le succès du projet.
En résumé
Si vous fabriquez des vannes, des pompes, des filtres ou des cylindres hydrauliques et que vous devez gérer le marquage de plaques à contenu variable liées à des ordres de production, le choix du laser et du système de chargement n’est que le point de départ. Le facteur décisif est le niveau d’intégration entre la machine de marquage et votre ERP/MES. Une machine configurée correctement en termes de matériel mais avec une interface logicielle générique n’exploite pas son potentiel ; à l’inverse, un système doté d’un logiciel bien conçu et adapté aux flux réels du client fonctionne de manière autonome, réduit les erreurs de transcription et fournit des données de processus qui peuvent être utilisées pour la qualité et la production.
Software Engineer | LASIT
Software Engineer chez LASIT depuis 2020, Felice Santoriello est spécialisé dans la conception et le développement de logiciels personnalisés pour les clients. Il développe des solutions sur mesure pour intégrer et optimiser les systèmes de marquage laser dans les processus de production industriels.