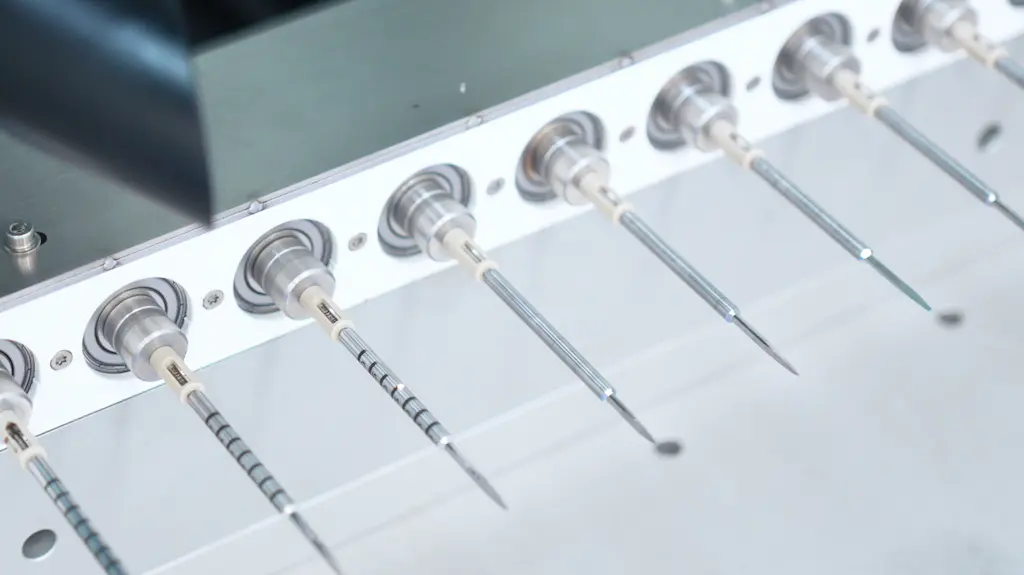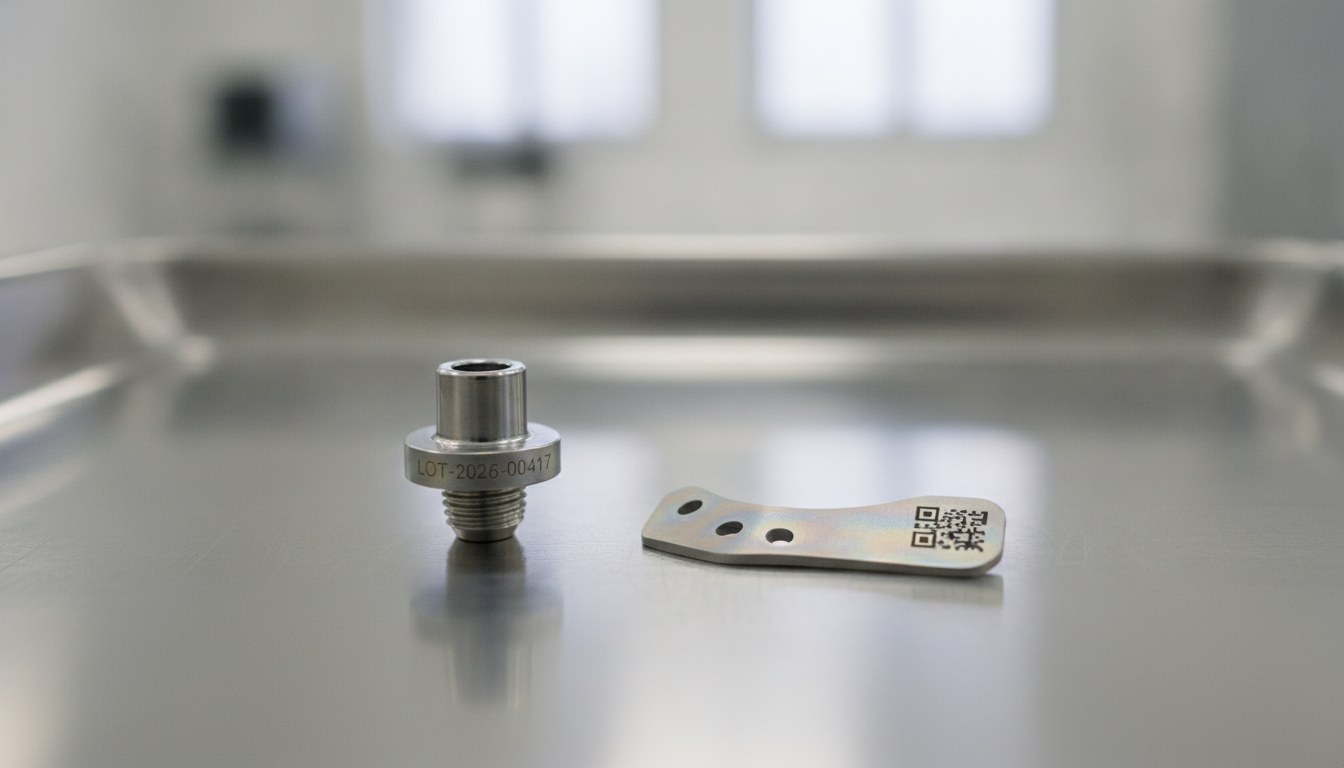
Qui fabrique des vis, des piliers (abutments) ou des plaques en titane implantable sait parfaitement pourquoi cette surface doit être traitée avec soin : le problème, c’est que le marquage est la dernière opération qui la touche, et c’est précisément là que ce soin risque d’être réduit à néant. Toute technique qui enlève de la matière, dépose des résidus ou altère de manière incontrôlée le film d’oxyde (TiO₂) remet en question la caractéristique même pour laquelle la pièce existe. Sur un implantable, en somme, le marquage n’est pas une étape cosmétique.
Dans le même temps, le cadre réglementaire ne laisse aucune marge. Un dispositif implantable doit porter un identifiant UDI lisible et permanent pendant tout son cycle de vie, et le code doit survivre au lavage, à la passivation et aux cycles de stérilisation répétés sans devenir illisible et sans créer de micro-cavités susceptibles de devenir des points d’amorçage de contamination ou de corrosion.
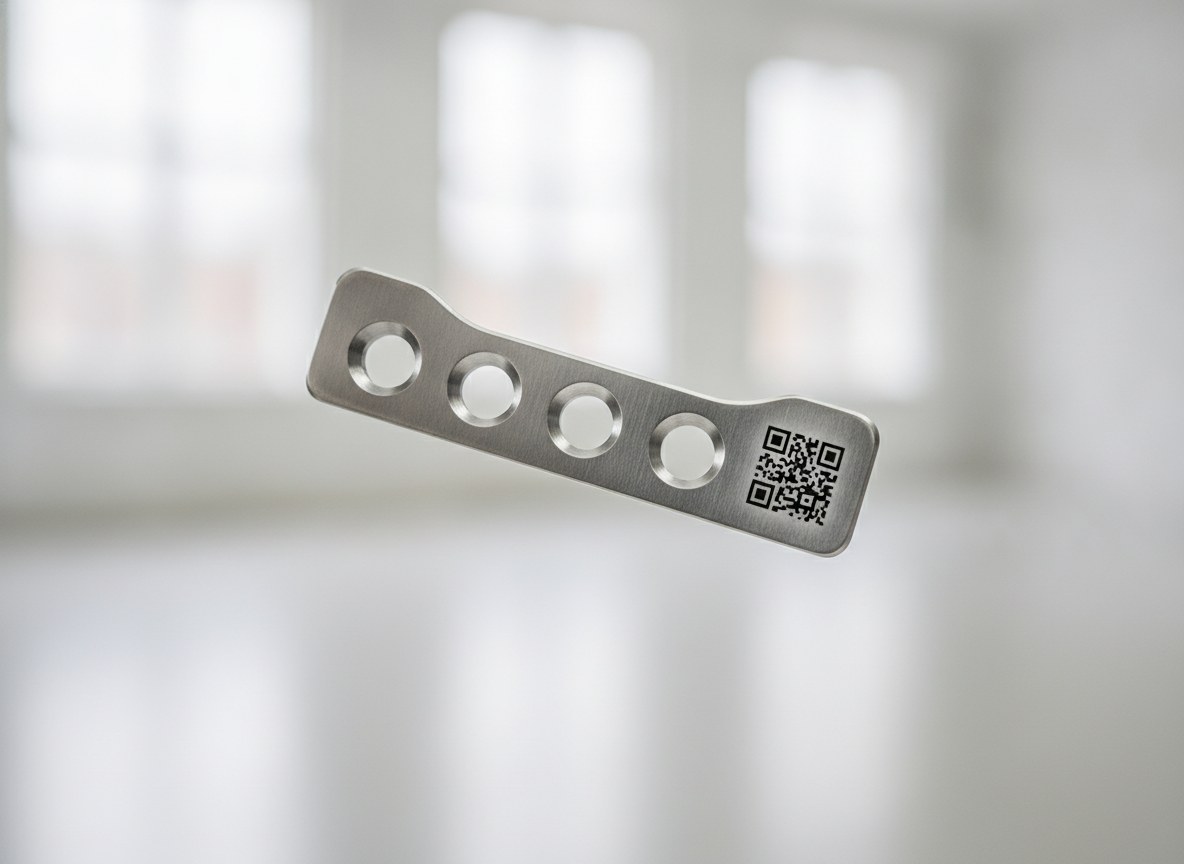
Le marquage laser par oxydation contrôlée répond aux deux contraintes à la fois : il génère du contraste — et de la couleur — en modifiant la couche d’oxyde au lieu de l’enlever, sans ajouter de matière étrangère et sans compromettre les traitements en aval.
Le bon critère pour choisir le marquage sur l’implantable
Sur un implant, la surface est contrôlée et documentée avec le même soin que celui réservé aux tolérances dimensionnelles. Il en découle un critère simple pour juger une technique de marquage : ce qu’elle fait à la couche d’oxyde. Un marquage à l’encre dépose de la matière étrangère, qui doit ensuite être retirée ou qui reste comme contaminant potentiel. Une gravure mécanique ou un micro-poinçonnage enlèvent du métal et créent des sillons avec bords et bavures, c’est-à-dire des géométries difficiles à nettoyer et à passiver. Ce sont les mêmes raisons pour lesquelles, en matière de traçabilité et de conformité MDR des implants dentaires, le choix de la technologie de marquage est à tous égards un choix de procédé, et non de finition.
La couleur d’interférence : comment elle naît sur le titane
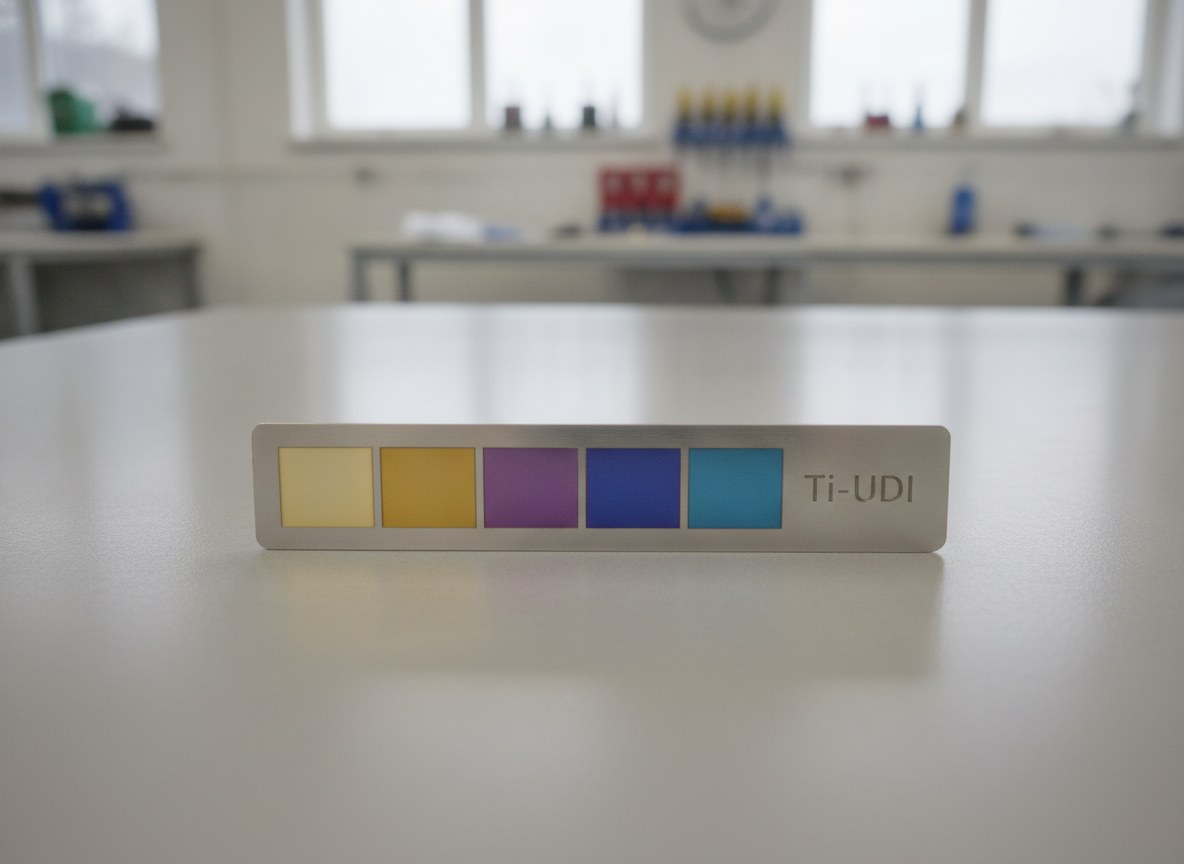
Lorsqu’un faisceau à 1064 nm parcourt la surface du titane sans l’enlever, il chauffe le métal pendant le temps très bref du passage et accélère son oxydation locale. Un film d’oxyde transparent d’épaisseur contrôlée se développe ainsi. La lumière qui frappe ce film se réfléchit en partie sur sa surface externe et en partie sur l’interface oxyde-métal : les deux ondes se recombinent et, selon l’épaisseur traversée, certaines longueurs d’onde se renforcent et d’autres s’annulent. C’est le phénomène de l’interférence en film mince, le même qui colore une pellicule d’huile sur l’eau.
Le point technique à retenir, c’est qu’ici la couleur n’est pas un pigment et n’est pas une peinture : c’est une propriété structurelle de l’oxyde. En faisant varier la densité d’énergie, on fait varier l’épaisseur du film, et avec l’épaisseur change la teinte — des paille aux laiton, aux violets, aux bleus. Ce sont les teintes réelles que produit le titane en s’oxydant, et non des couleurs arbitraires « façon impression ». Cette distinction compte au stade de la spécification : on peut définir une palette de teintes reproductibles liées à des paramètres de procédé, et non une couleur libre quelconque.
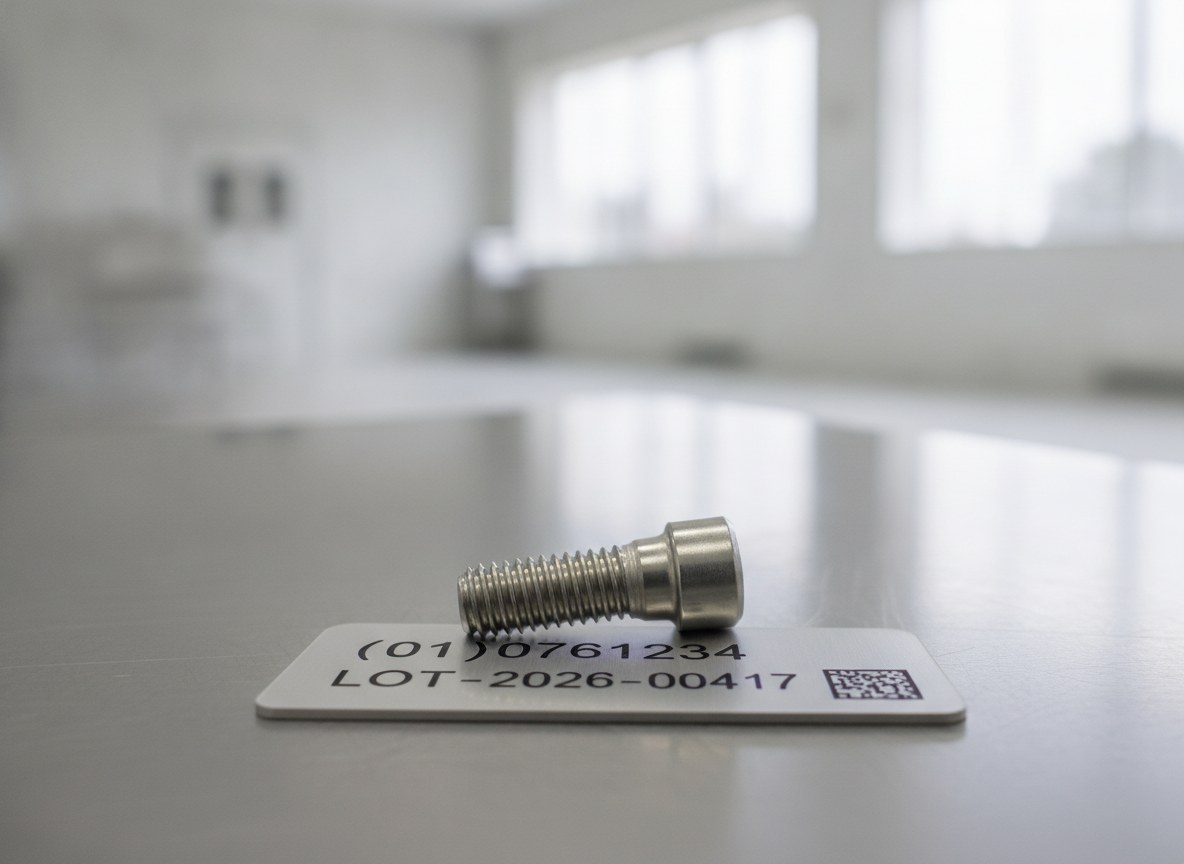
Oxydation sans enlèvement : aucun résidu, aucune particule
La différence déterminante par rapport à la gravure, c’est que l’oxydation contrôlée ne creuse pas. La surface reste continue : aucun sillon, bavure ou poussière n’est généré, et aucune matière d’apport n’est introduite. Pour un composant implantable, cela signifie ne pas créer de géométries qui retiennent les contaminants et ne pas laisser de particules sur la surface que le texturage de surface des composants implantables et les lavages ultérieurs devraient ensuite gérer.
Il faut le dire avec précision technique : l’oxydation est par nature un procédé thermique contrôlé — on développe un oxyde en chauffant localement le métal — il n’est donc pas correct de parler d’apport thermique nul. La valeur réside dans sa maîtrise : une énergie dosée pour faire croître l’oxyde requis sans modifier le substrat en profondeur, sans fusion et sans refusion du bord. Le marquage reste en surface, là où il est nécessaire, et le cœur du composant n’est pas affecté.
Oxydation, encre et gravure comparées
Mises côte à côte, les trois techniques se distinguent justement par ce qu’elles font à la couche d’oxyde. L’oxydation laser la développe de manière contrôlée, sans rien ajouter et sans enlever : elle ne laisse ni résidus ni particules, conserve une grande permanence après passivation et stérilisation parce que le contraste fait partie de la surface elle-même, et n’introduit pas de contaminants susceptibles de perturber une éventuelle anodisation en aval.
Le marquage à l’encre, au contraire, ne modifie pas l’oxyde mais y dépose de la matière étrangère : un dépôt qui doit ensuite être retiré, qui tend à se dégrader avec les cycles de lavage et de stérilisation et qui, sur l’anodisation en aval, risque d’interférer avec le bain. La gravure mécanique offre en revanche une grande permanence, mais elle l’obtient en enlevant du métal : elle crée des sillons et des bavures, des géométries difficiles à nettoyer et à passiver, avec des poussières et des bords qui retiennent les contaminants et qui altèrent la croissance du film anodique. C’est la comparaison qui explique pourquoi, sur l’implantable, la bonne technique se choisit à partir de l’effet sur l’oxyde et non du rendu esthétique.
La reproductibilité de la couleur comme paramètre de procédé
Sur un implant, la teinte n’est pas esthétique : c’est de l’information. Une couleur peut coder une dimension, une famille ou une phase, et pour valoir comme codage, elle doit être reproductible pièce après pièce et lot après lot. Puisque la teinte dépend de l’épaisseur de l’oxyde, et que l’épaisseur dépend de la densité d’énergie déposée, la reproductibilité est une question de contrôle des paramètres : puissance, fréquence, vitesse de balayage, pas entre les lignes et mise au point doivent être fixés et maintenus stables.
Deux facteurs mécaniques et optiques pèsent ici. Premièrement, la stabilité du point focal sur la géométrie réelle de la pièce : sur des surfaces courbes ou sur des vis, la distance de travail change, et avec elle la densité d’énergie, donc la teinte. Deuxièmement, la constance de la source et de la surface de départ : un état de surface homogène en entrée est la condition préalable à un oxyde homogène en sortie. La reproductibilité de la couleur, en somme, se construit en amont par la définition du cycle, elle ne se rattrape pas en aval.
L’UDI permanent et sa vérification
Sur le plan de la traçabilité, l’oxydation contrôlée produit aussi le contraste sombre nécessaire à un DataMatrix lisible marqué directement sur la pièce, sans enlèvement. La permanence est l’exigence centrale pour l’implantable : le code doit rester lisible après passivation et après des cycles de stérilisation répétés, des conditions dans lesquelles un marquage seulement déposé tend à se dégrader. Un contraste obtenu par oxyde, et non par enlèvement, naît déjà comme partie intégrante de la surface.
Sur le contrôle qualité, il faut maintenir une distinction qui, dans le médical, est essentielle : le grading et la vérification des codes sont deux choses différentes. Le grading selon la norme ISO/IEC applicable est l’évaluation de qualité que l’on peut réaliser en ligne, pièce par pièce, pour s’assurer que le DataMatrix rentre dans la classe requise ; la vérification au sens strict exige des conditions de laboratoire contrôlées. Documenter laquelle des deux on effectue, et avec quelle instrumentation, fait partie intégrante de la gestion de la conformité et des causes de non-conformités UDI sur métal.
Compatibilité avec l’anodisation en aval
De nombreux composants en titane reçoivent en aval une anodisation, typiquement pour un codage chromatique ou pour un conditionnement de la surface. Puisque l’anodisation travaille elle aussi sur la croissance de l’oxyde, la phase de marquage ne doit rien laisser sur la surface qui interfère avec le bain ou avec la croissance homogène du film anodique. C’est exactement l’avantage de l’oxydation laser : elle ne dépose pas de matière et ne laisse pas de résidus, elle n’introduit donc pas de contaminants qui compromettraient le traitement suivant. La séquence entre marquage et anodisation doit toutefois être définie et validée conjointement, car toutes deux agissent sur la même couche et toutes deux doivent être documentées.
Comment documenter le procédé pour le dossier technique
Pour un implantable, le marquage entre dans le dossier technique en tant que procédé, et non en tant que détail. Cela signifie fixer et enregistrer les paramètres qui déterminent l’oxyde — puissance, fréquence, vitesse, pas, mise au point, longueur d’onde — et les lier à la teinte et à la classe de grading obtenues, de sorte que le résultat soit rattachable à des conditions connues. Cela signifie valider le cycle sur des échantillons réels, vérifier la permanence du code après passivation et stérilisation, et documenter que le marquage n’altère pas l’état de l’oxyde pertinent pour la biocompatibilité, selon les critères applicables.
La traçabilité de procédé boucle la boucle : paramètres versionnés, recettes verrouillées, résultat du grading archivé par lot. C’est la même logique de conformité documentaire déjà abordée pour le marquage UDI direct sur métal, appliquée au cas spécifique du titane implantable, où l’enjeu n’est pas seulement la lisibilité mais l’intégrité de la surface qui rend la pièce apte à l’usage.
Pour qui elle est conçue (et pour qui elle ne l’est pas)
L’oxydation contrôlée sur titane est le choix naturel lorsqu’il faut à la fois un identifiant permanent et la garantie de ne pas altérer l’oxyde de surface : vis et piliers (abutments) dentaires, plaques, composants implantables en titane et ses alliages, avec exigence de codage chromatique reproductible ou de DataMatrix contrasté marqué directement sur la pièce. Elle convient également lorsqu’un traitement anodique est prévu en aval, justement parce qu’elle ne laisse pas de résidus.
Elle n’est en revanche pas la bonne réponse à tous les besoins médicaux. Lorsqu’il faut un marquage noir mat et non irisé sur de l’instrumentation en acier destinée à de multiples passivations agressives, ou lorsque l’exigence est la résistance maximale du contraste à des cycles de stérilisation répétés, la configuration la plus adaptée est la source picoseconde : des impulsions ultra-brèves qui génèrent un marquage noir profond et stable avec un impact thermique négligeable sur le substrat, sans teintes irisées et sans les micro-cavités de la gravure. C’est la technologie que nous approfondissons en parlant du picoseconde pour les dispositifs médicaux, où la priorité est un contraste sombre qui résiste aux lavages plus qu’une teinte d’interférence n’a d’importance. Et si le composant n’est pas en titane, le mécanisme de la couleur d’interférence ne s’applique tout simplement pas : le raisonnement doit être refait sur le matériau réel. En résumé : si la pièce est en titane implantable et que la contrainte est de marquer sans toucher l’oxyde qui la rend biocompatible, l’oxydation contrôlée est la technique construite exactement sur cette contrainte.

Public Relations Manager | LASIT
Public Relations Manager chez LASIT depuis 2019, Claudia Neri est responsable de la gestion du département Marketing et Communication. Elle élabore la stratégie de communication de l’entreprise, en coordonnant les activités de relations publiques, de promotion de la marque et de communication institutionnelle pour le marché italien et international.