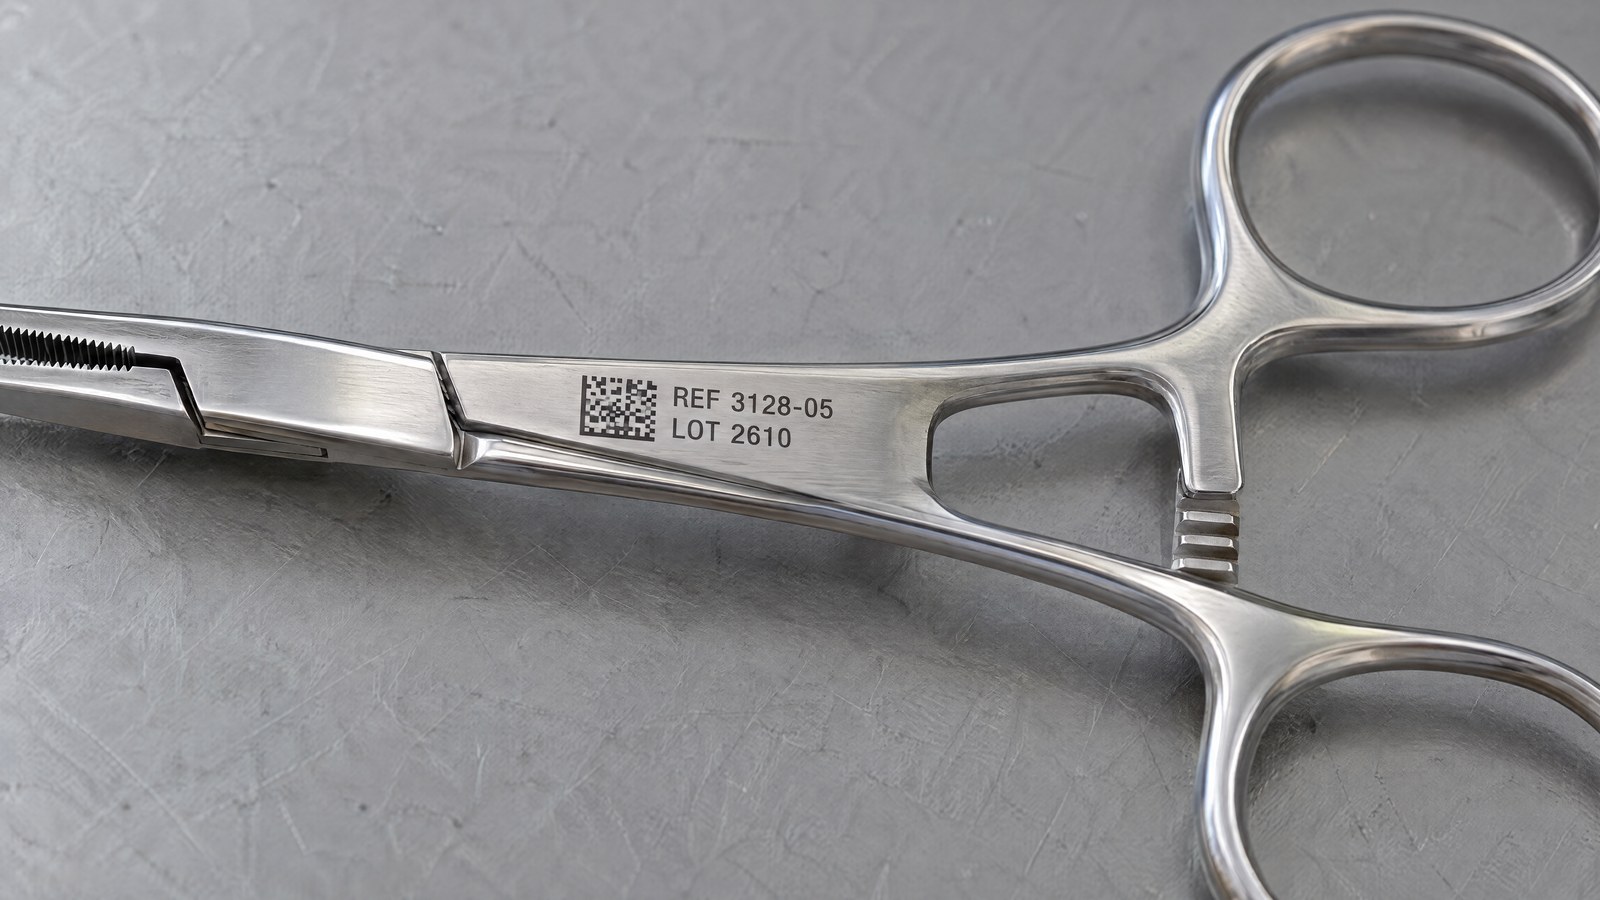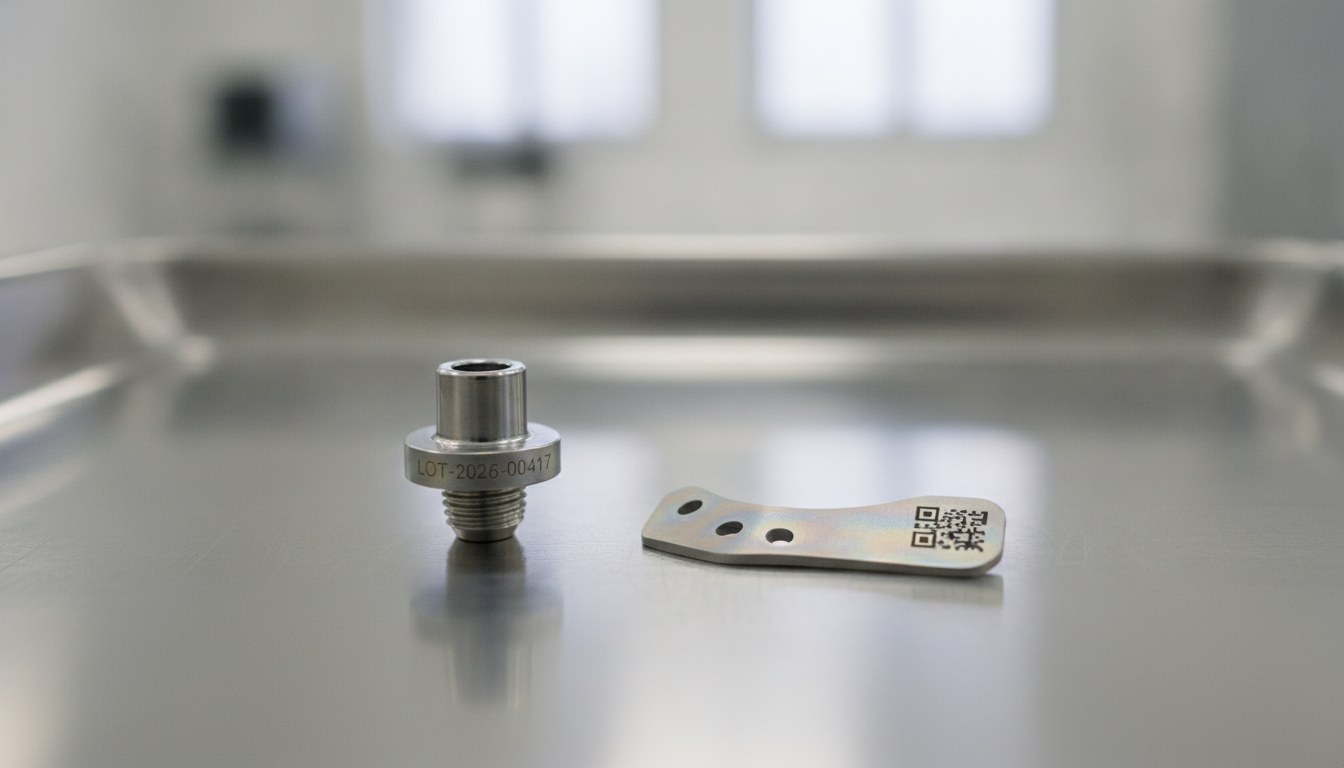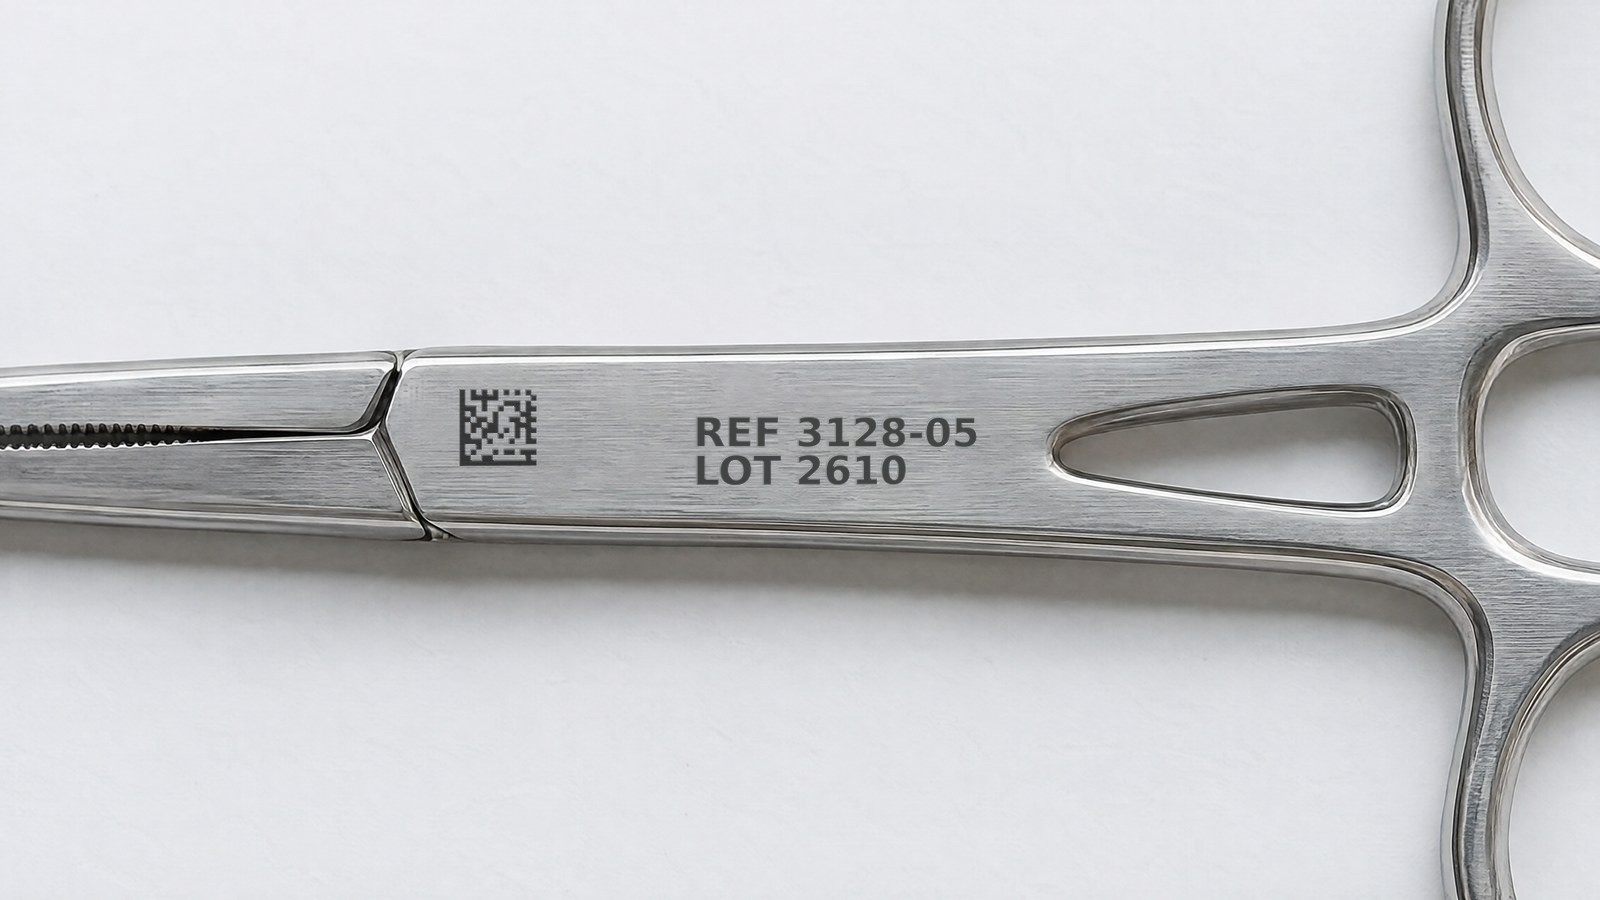
Qui fabrique des fraises dentaires, des instruments rotatifs et des instruments chirurgicaux en acier inoxydable connaît bien une contrainte qui ne concerne pas seulement la lisibilité : le marquage noir — DataMatrix, code UDI, numéro de série de lot — n’est pas la dernière étape du cycle. Après lui vient la passivation, le bain d’acide citrique ou nitrique qui élimine le fer libre de la surface et restaure la couche passive de chrome qui rend l’inox apte à l’usage médical. Un marquage qui entre dans ce bain et en ressort délavé, viré ou avec un contraste dégradé devient une non-conformité précisément après le traitement censé rendre la pièce utilisable.
Ce qui échappe souvent, c’est que « noir sur inox » n’est pas une seule chose. Deux technologies laser produisent un noir qui, à l’œil nu, paraît semblable, mais qui naît d’un mécanisme physique opposé : le noir thermique du MOPA et le noir structurel de l’impulsion ultracourte. C’est la manière dont ce noir se forme qui décide s’il survit à l’acide, et non sa teinte initiale.
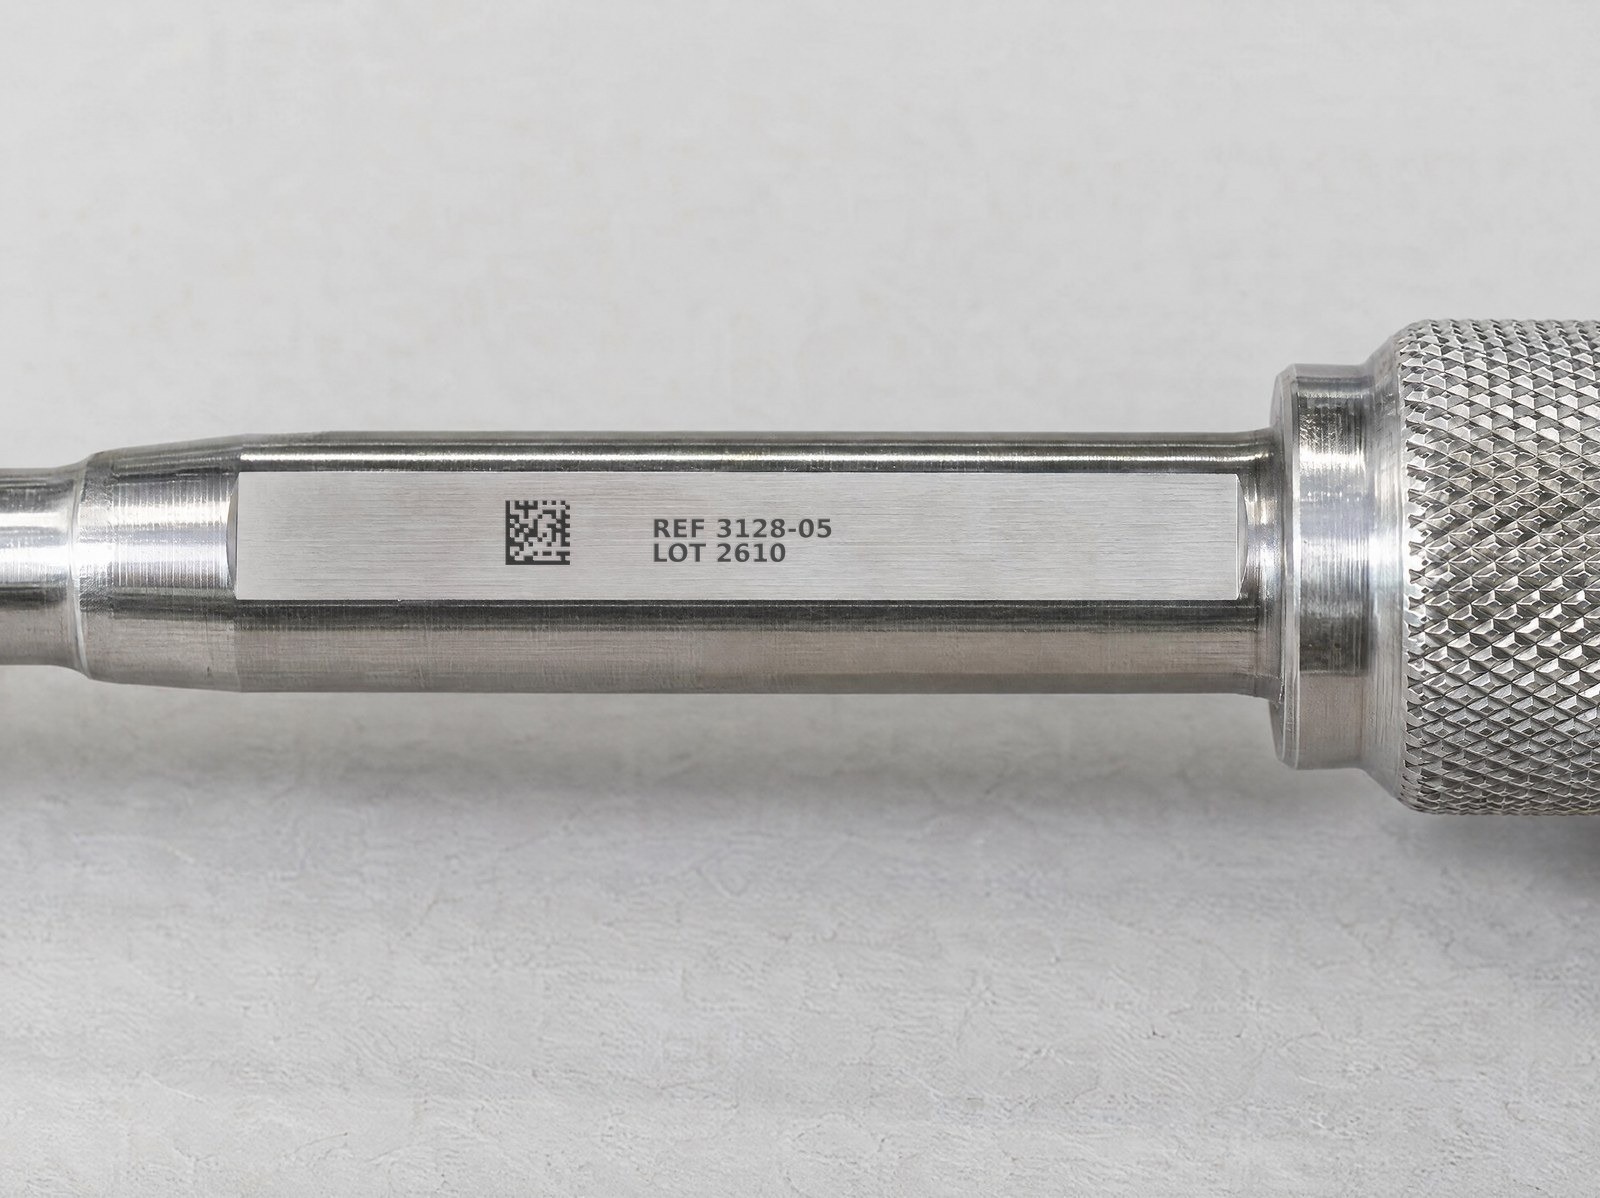
Le choix entre les deux sources n’est donc pas esthétique : il dépend de ce qui arrive à la pièce en aval du marquage.
Le noir MOPA : un oxyde formé à chaud
Le MOPA est une source laser fibre à impulsion réglable : la possibilité de faire varier la durée et la fréquence de l’impulsion est ce qui lui permet de contrôler l’apport thermique sur le matériau. Sur l’acier inoxydable, le noir s’obtient par oxydation contrôlée (recuit) : le faisceau chauffe localement la surface sans l’enlever, amorçant la croissance d’une couche d’oxyde. La couleur que nous voyons est celle de cet oxyde de chrome et de fer formé en surface — le même principe par lequel, en jouant sur les paramètres, on obtient les teintes d’oxydation. C’est un procédé qui privilégie le contrôle thermique, comme déjà évoqué à propos du MOPA par rapport au laser fibre traditionnel.
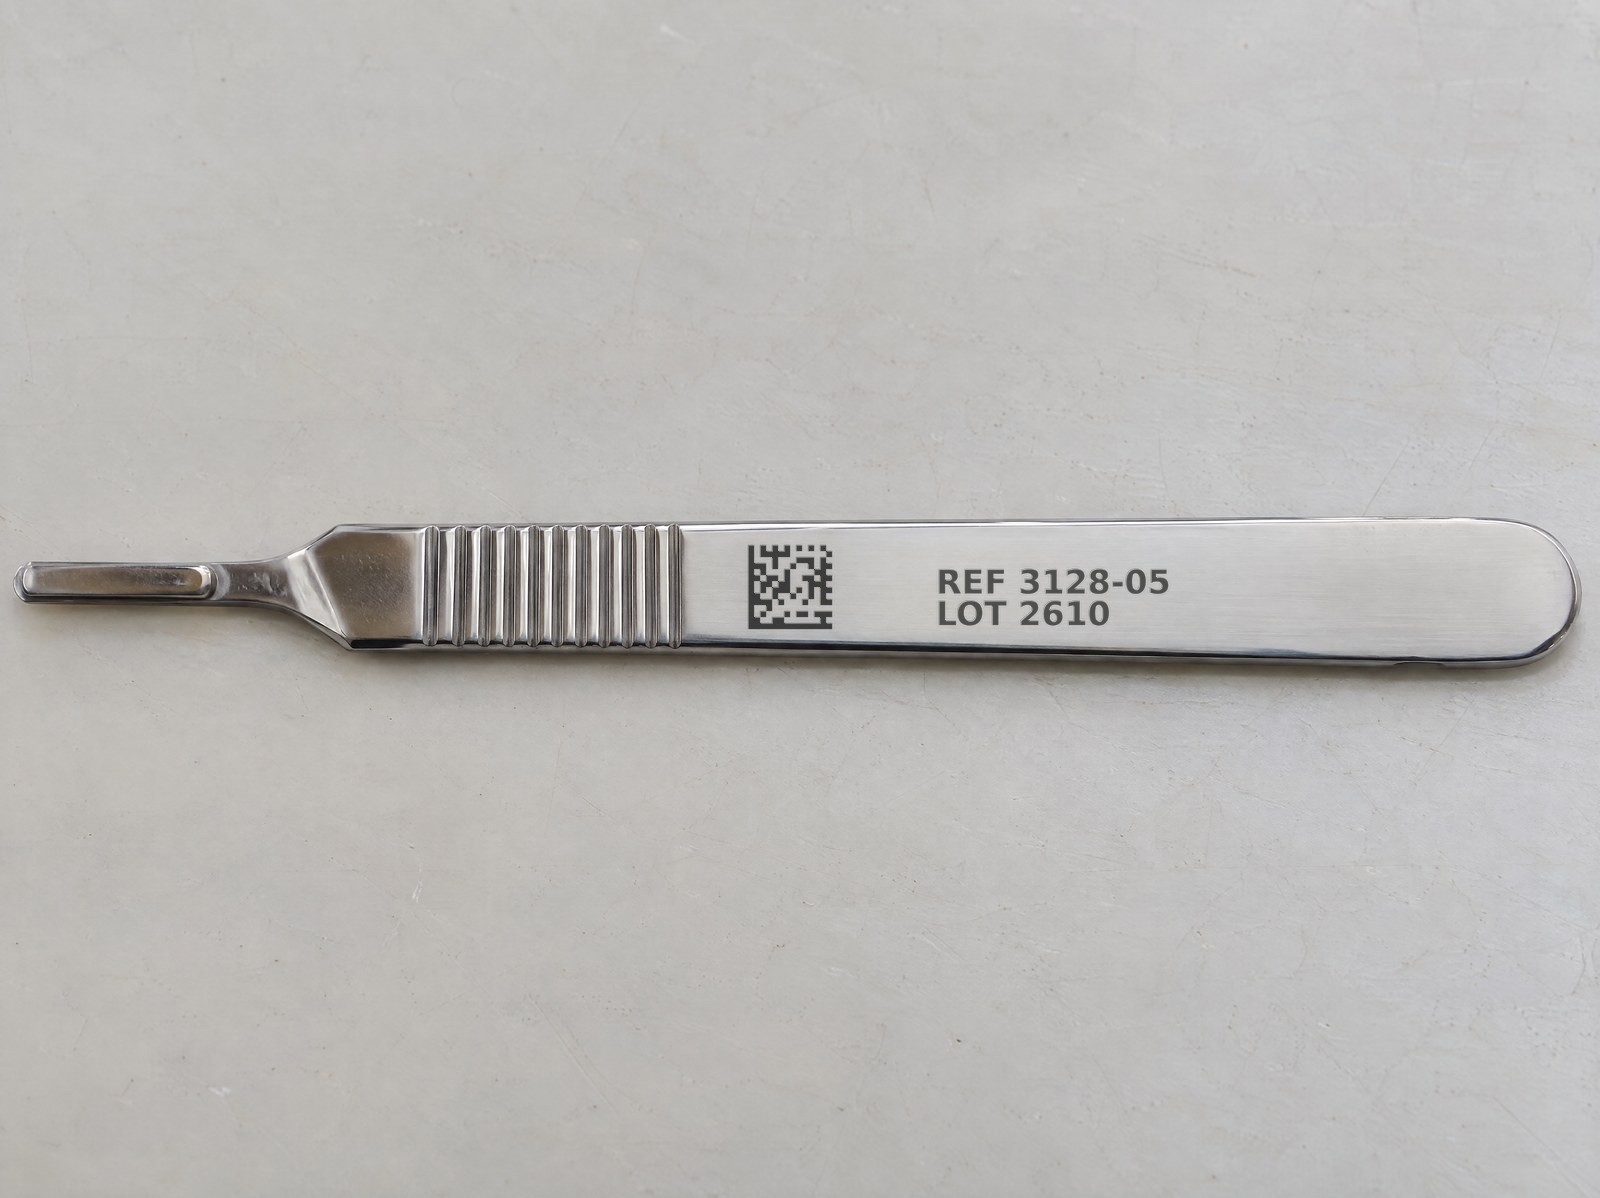
Le noir MOPA présente des atouts concrets : il n’enlève pas de matière, travaille sur une large gamme de métaux et ouvre aux teintes chromatiques du recuit, un domaine proche de celui de l’oxydation contrôlée sur titane. La limite ne réside pas dans le résultat en fin de marquage, mais dans ce dont ce résultat est fait : une couche d’oxyde superficielle.
Pourquoi la passivation peut attaquer le noir thermique
La passivation de l’inox est, par définition, une opération qui agit sur les couches superficielles du métal : l’acide citrique ou nitrique dissout le fer libre et les contaminants de surface pour laisser se former la couche passive d’oxyde de chrome. Le problème, c’est que le noir du MOPA est précisément une couche d’oxyde superficielle, c’est-à-dire la même catégorie de surface sur laquelle le bain de passivation agit.
Il en découle que, selon la concentration, la température et le temps d’immersion, l’acide peut attaquer l’oxyde qui constitue le noir, l’amincir ou en altérer la structure : le marquage vire, perd de la profondeur, baisse en contraste. Ce n’est pas un résultat automatique — cela dépend du type d’oxyde et de la sévérité du cycle — mais c’est un risque inhérent au fait que la couleur coïncide avec une chimie de surface que la passivation est conçue pour éliminer.
| Aspect | Noir MOPA (thermique) | Noir impulsion ultracourte |
|---|---|---|
| Origine du noir | Couche d’oxyde formée en surface | Micro-structure de surface qui piège la lumière |
| Apport thermique | Présent (recuit contrôlé) | Négligeable |
| Comportement en passivation acide | L’oxyde peut être attaqué | Topographie non entamée par l’acide |
| Teintes d’oxydation | Possibles sur métal | Ce n’est pas sa finalité |
| Contexte d’usage typique | Aucune passivation en aval ou esthétique | Passivation et stérilisations répétées |
L’impulsion ultracourte : noir par structure, non par oxyde
L’impulsion ultracourte en picosecondes change radicalement le mécanisme. L’énergie est transférée au matériau en un temps si bref que l’apport thermique à la zone environnante reste négligeable — négligeable, non nul : une petite part de chaleur existe toujours. Ce mode, souvent appelé ablation à froid, ne fait pas croître d’oxyde : il enlève et réorganise la matière à l’échelle micrométrique, générant une micro-structure de surface auto-organisée qui piège la lumière incidente.
C’est cette structure qui produit le noir : un noir profond et mat, non changeant, qui conserve le même contraste sous n’importe quel angle d’observation. Ce n’est ni un pigment ni un oxyde, c’est de la géométrie de surface — la même logique qui fait de l’impulsion en picosecondes le choix de référence là où le reflet et la stabilité du marquage comptent davantage que la vitesse de pointe.
Pourquoi la structure résiste mieux à l’acide
C’est là que se situe la différence décisive pour le médical. Si le noir est une topographie de surface et non une couche d’oxyde, la passivation n’a rien de « chimiquement propre » à dissoudre : elle élimine le fer libre et construit la couche passive de chrome, mais n’efface pas la micro-structure qui génère la couleur. La zone affectée thermiquement est réduite, il n’y a pas d’oxyde épais à attaquer, et la surface marquée reste essentiellement l’alliage de base reconfiguré.
Le résultat pratique est que le marquage entre en passivation citrique ou nitrique et en ressort substantiellement identique, et conserve ses caractéristiques même après des cycles répétés de stérilisation et des essais au brouillard salin. C’est la même raison pour laquelle le marquage noir à 360° sur les fraises dentaires est confié à l’impulsion ultracourte lorsque le cycle prévoit des traitements chimiques en aval.
Contraste stable et lisibilité dans le temps
La stabilité du noir n’est pas seulement esthétique : c’est la condition pour qu’un DataMatrix ou un code UDI restent lisibles pendant toute la vie du dispositif. Un noir non changeant garantit un contraste constant indépendant de l’angle et de l’éclairage, le préalable à un bon grading du code — l’évaluation de qualité applicable en ligne, distincte de la vérification de laboratoire qui exige des conditions contrôlées.
Sur un composant cylindrique poli, où la réflexion travaille contre la lecture, un marquage qui vire après la passivation peut faire glisser le code sous le seuil de grade requis sans que rien, dans le procédé de marquage, n’ait changé. La résistance du noir au traitement chimique et sa lisibilité dans le temps sont, en pratique, la même exigence vue sous deux angles.
Quand le MOPA suffit et quand l’ultracourt est nécessaire
La conclusion honnête est qu’aucune des deux technologies n’est « meilleure » dans l’absolu : elles sont adaptées à des scénarios différents. Le noir du MOPA est pleinement adéquat — et plus polyvalent — lorsque la pièce ne subit pas de passivation en aval, lorsque le traitement chimique est doux, ou lorsque l’objectif est esthétique et que l’on souhaite exploiter les teintes d’oxydation. Dans ces cas, le MOPA travaille sur une large gamme de métaux et reste le choix le plus flexible.
L’impulsion ultracourte devient le choix de procédé, et non de goût, lorsque le composant entre en passivation citrique ou nitrique, affronte des cycles de stérilisation répétés ou des essais au brouillard salin, et que le noir doit rester permanent et non changeant sur l’inox ou le titane chirurgical. Dans ces cas, l’avantage n’est pas la profondeur du noir à la réception — que les deux technologies atteignent — mais le fait que ce noir survit au traitement qui rend la pièce apte à l’usage. Avant de choisir, la bonne question n’est pas « quel noir est le plus beau », mais « que fera l’acide à ce marquage » : c’est la réponse à cette question qui indique la source.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.