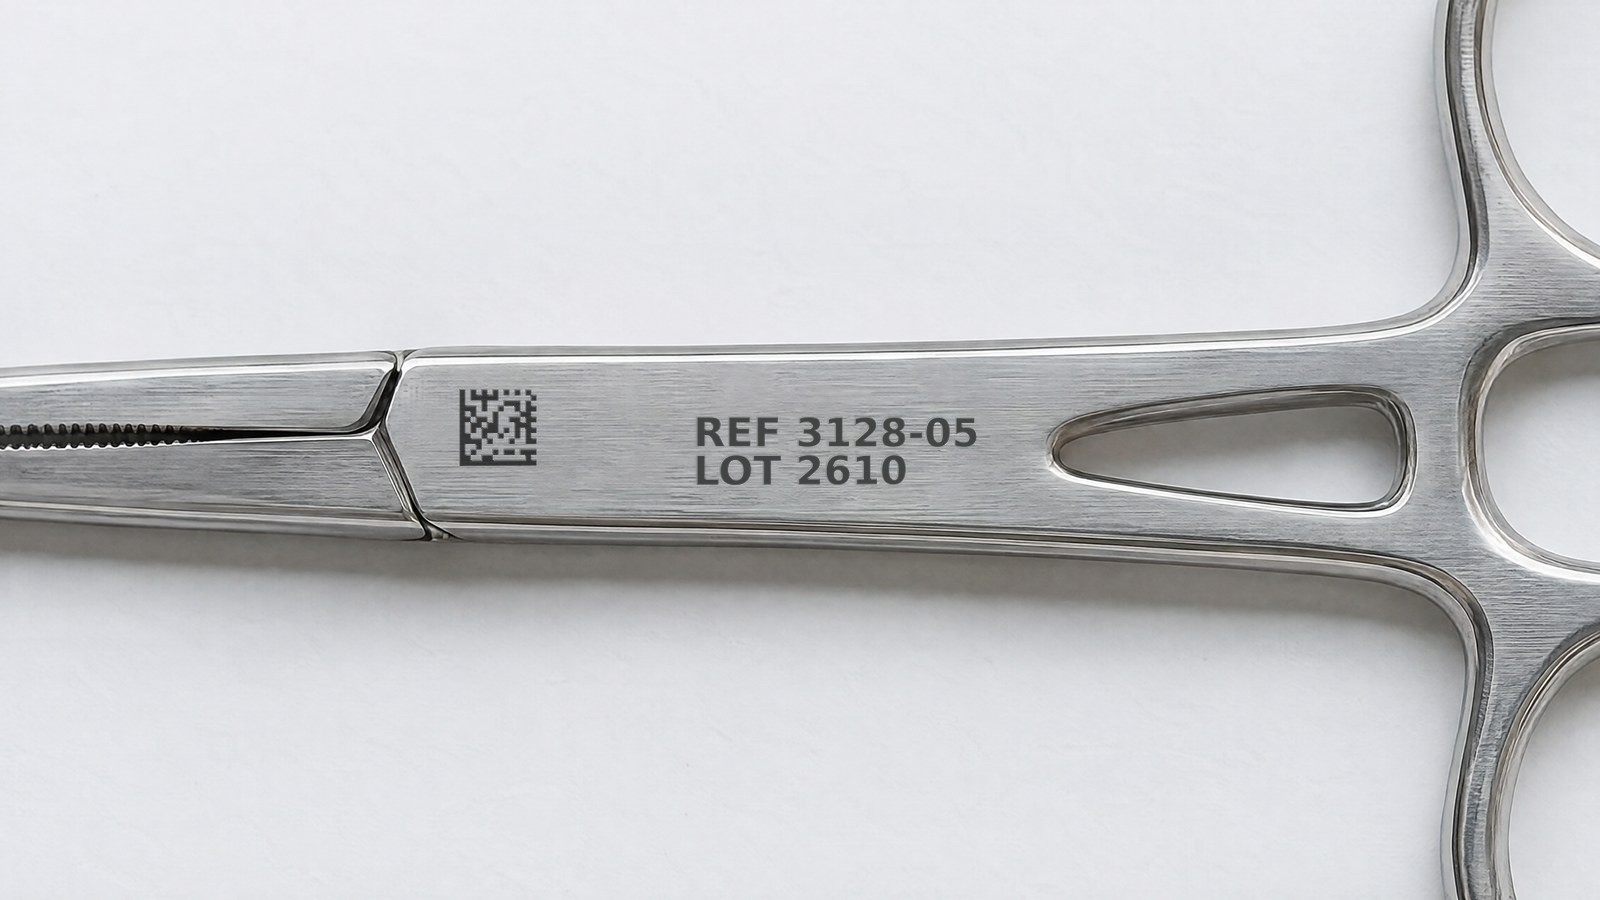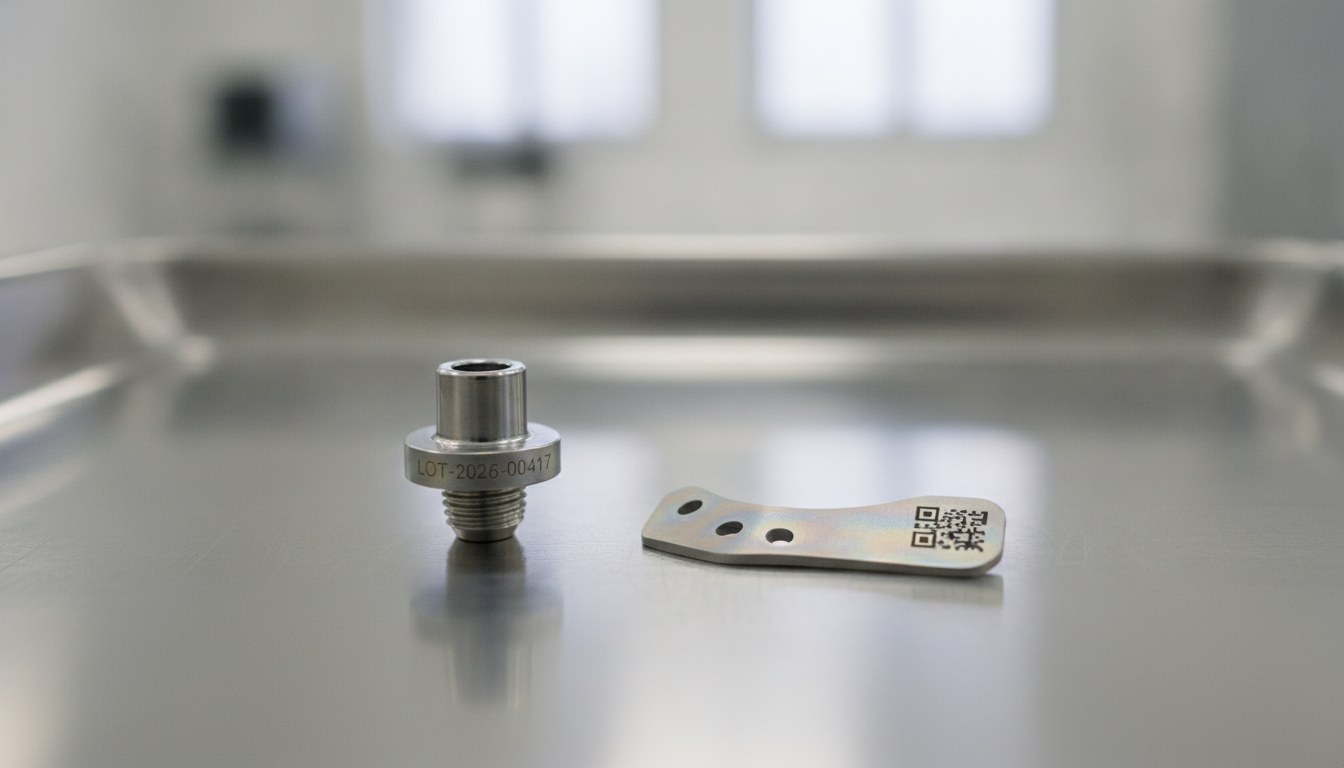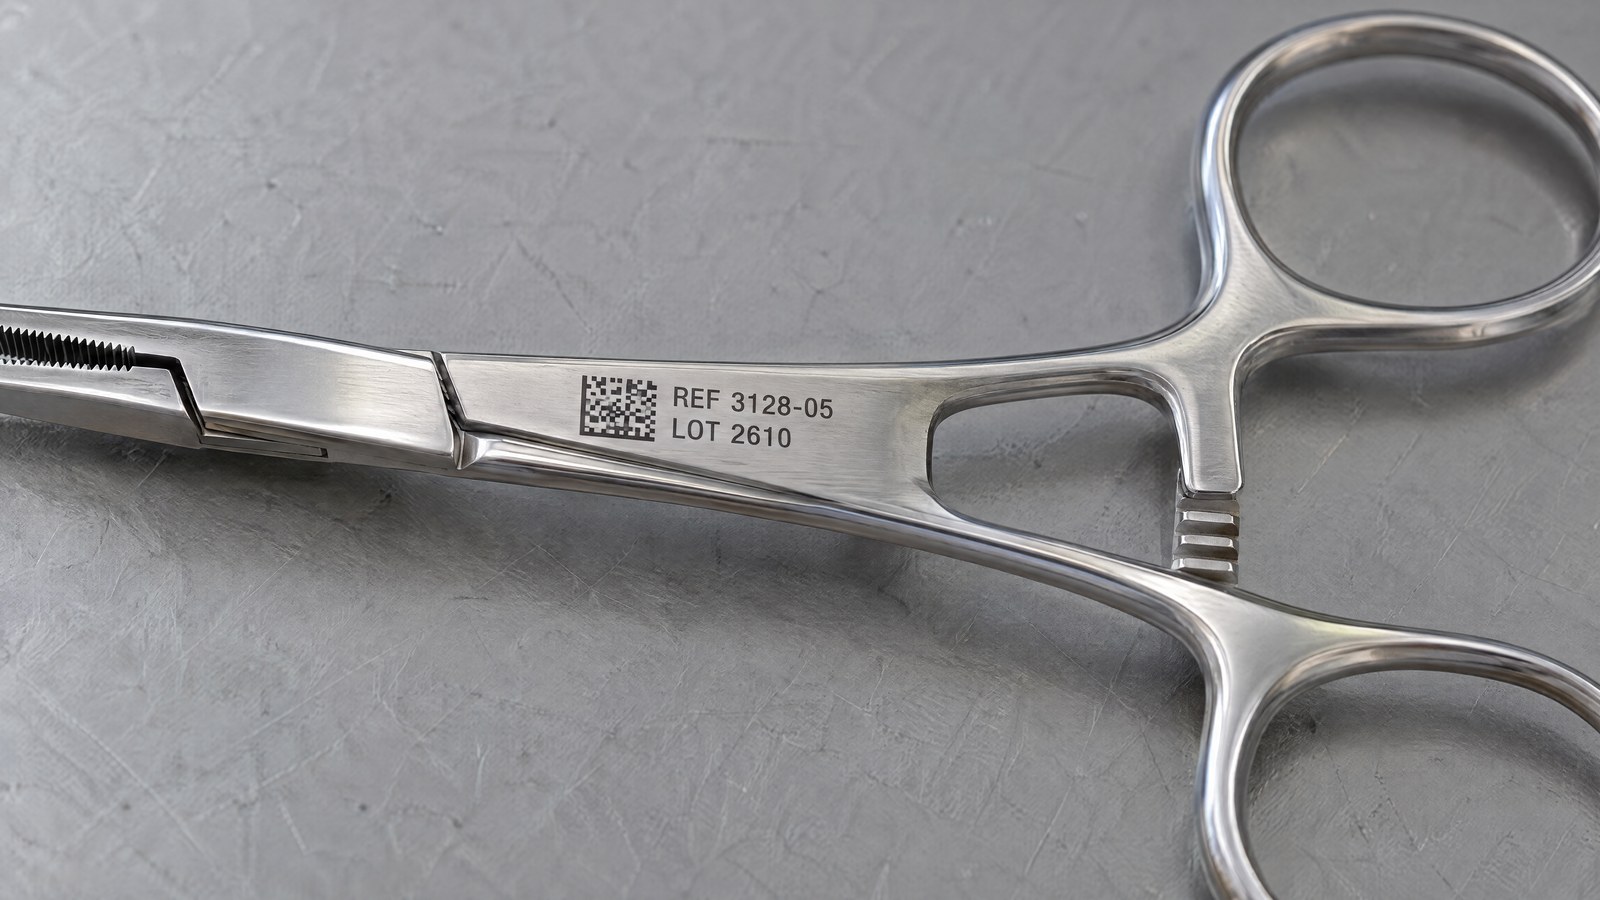
Qui fabrique des instruments chirurgicaux réutilisables compose avec une contrainte qui n’admet aucun raccourci : chaque pince, porte-aiguille, écarteur ou klemmer repasse en centrale de stérilisation des dizaines, souvent des centaines de fois au cours de sa vie utile. À chaque cycle, l’instrument subit un lavage en solution alcaline dans le laveur-désinfecteur, un rinçage puis une exposition à la vapeur saturée en autoclave. Le code gravé sur le manche doit rester lisible du premier au dernier de ces cycles, car la traçabilité de l’instrument n’est pas une étiquette que l’on réapplique : c’est une donnée permanente liée à la pièce.
C’est là que naît une tension technique précise. Pour être permanent, le marquage doit résister à l’abrasion, à la vapeur et aux détergents ; pour être hygiénisable, la surface de l’instrument ne peut présenter ni cavités, ni sillons, ni micro-fissures où des résidus organiques et du biofilm viendraient se loger et échapper au reconditionnement. Un marquage profond satisfait la première exigence et compromet la seconde. C’est le point où le comment on marque compte autant que le quoi on marque.
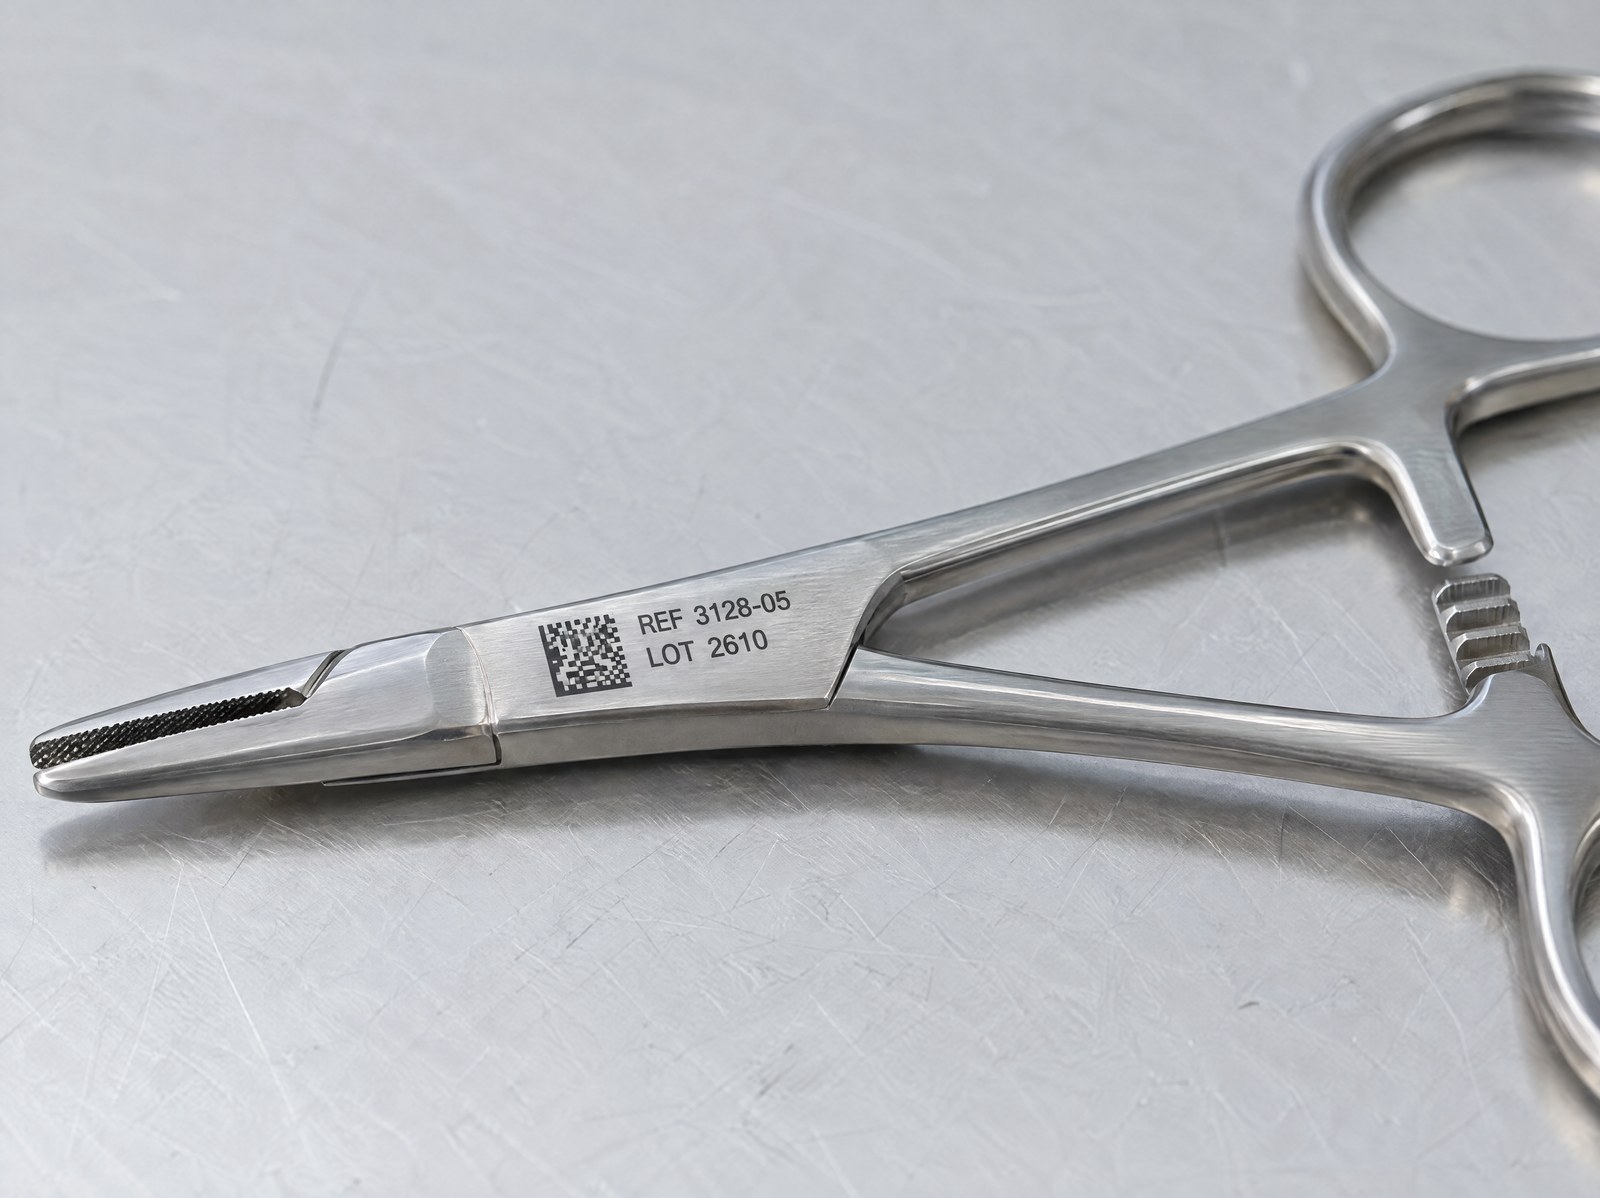
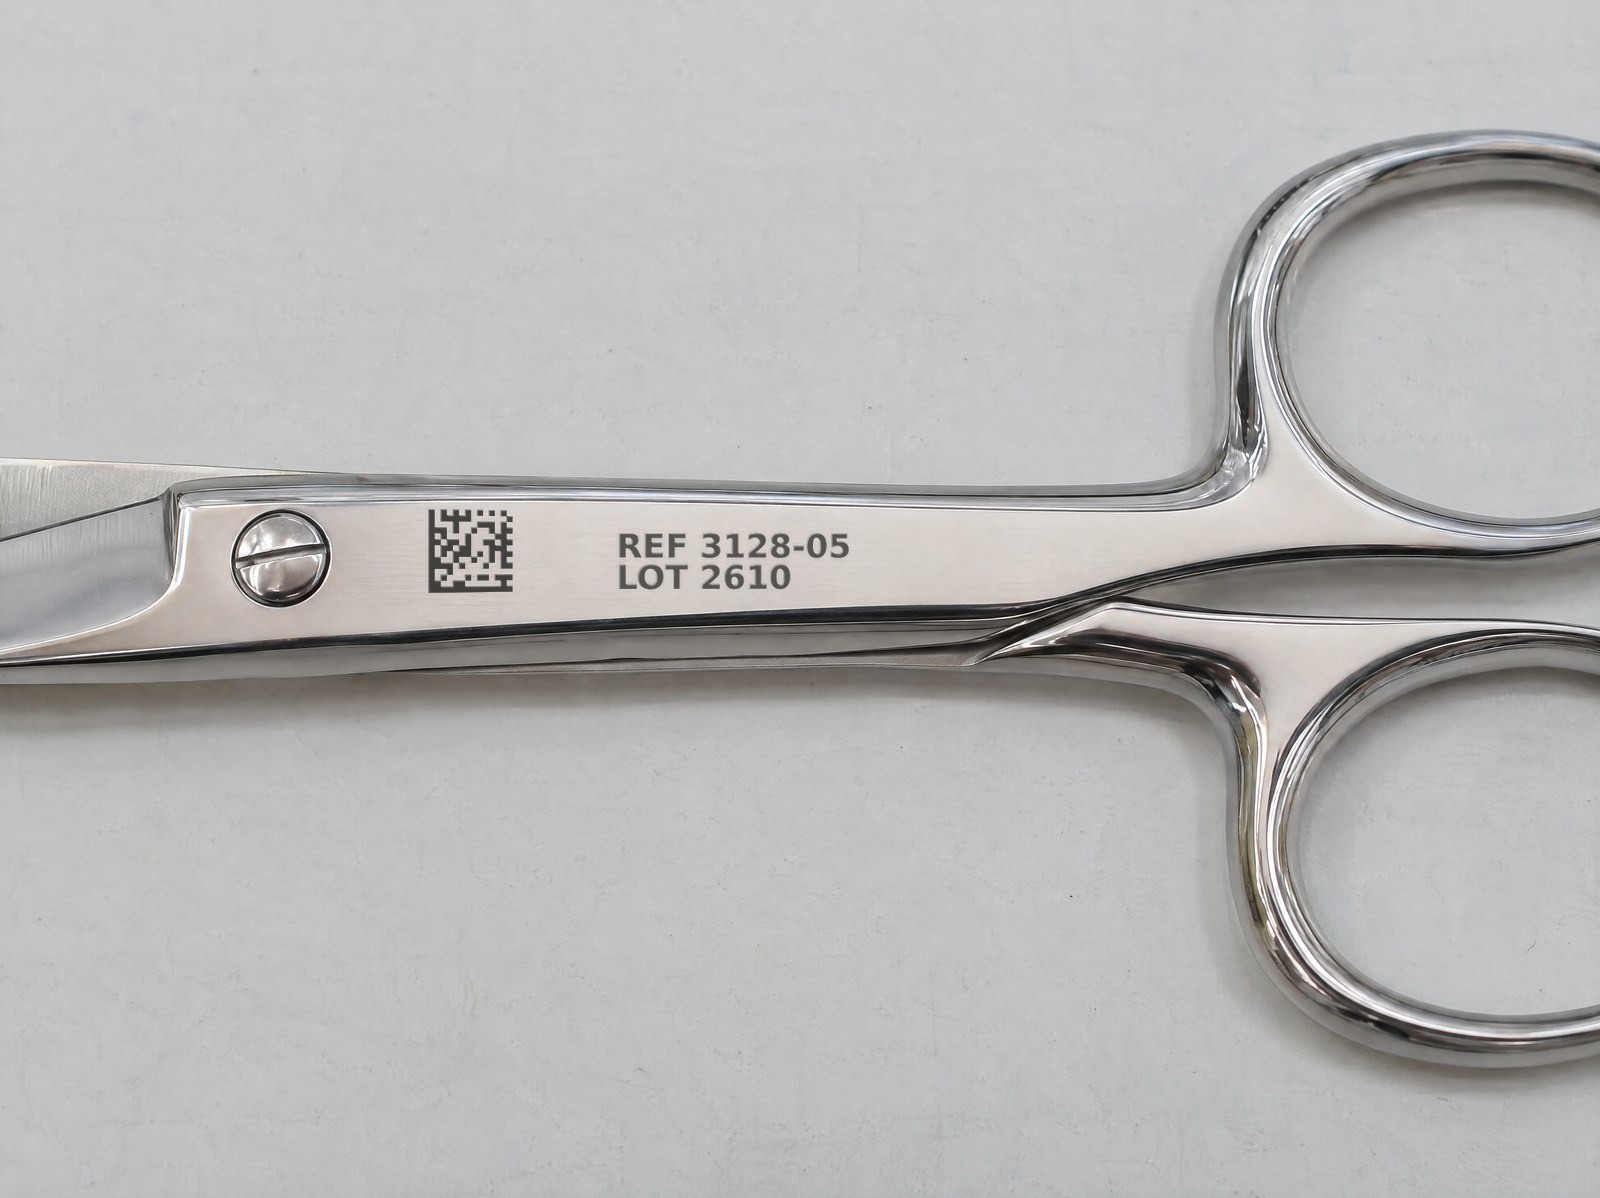
L’annealing laser répond précisément à cette tension : il génère un code à contraste élevé sans enlèvement de matière, car l’information réside dans une couche d’oxyde formée à l’intérieur de la surface, et non dans un sillon creusé par-dessus.
Pourquoi un sillon est un problème de reconditionnement, et pas seulement esthétique
Sur les instruments réutilisables, la nettoyabilité de la surface est une exigence de process, et non un détail esthétique. Le reconditionnement doit éliminer de manière vérifiable la charge organique : toute géométrie qui retient un résidu — un sillon, un bord saillant, une micro-cavité — devient un point où le nettoyage est plus difficile à obtenir et plus difficile à démontrer. Sur un dispositif qui reviendra au contact du patient, une marque qui creuse la surface introduit exactement ce type de rétention.
Les gravures profondes et le poinçonnage résolvent la permanence en créant une géométrie : la marque existe parce que de la matière a été enlevée ou déformée. Mais cette même géométrie est un siège potentiel de rétention. Le paradoxe, c’est que plus la marque est profonde — donc plus « permanente » au sens mécanique —, plus la surface s’éloigne de l’état lisse et continu que la centrale de stérilisation doit garantir cycle après cycle.
L’annealing : le code réside dans l’oxyde, pas dans la matière enlevée
L’annealing est un procédé d’oxydation contrôlée. Le faisceau d’un laser fibre chauffe localement l’acier inox en deçà du seuil de fusion et d’ablation : la chaleur fait croître sous la surface une couche d’oxyde qui, par interférence optique, apparaît sombre et à contraste élevé. Aucune matière n’est enlevée, aucun cratère ne se forme. La marque est chromatique, non géométrique, et la surface reste pour l’essentiel continue et coplanaire au métal environnant.
La conséquence pour le médical est directe : un DataMatrix réalisé en annealing n’introduit pas de nouvelles cavités sur la surface de l’instrument. Le code est lisible grâce au contraste entre la zone oxydée et le métal poli, et non grâce à un relief que le lecteur devrait « ressentir ». La même logique d’oxydation contrôlée régit le marquage du titane dans les dispositifs implantables, où nous avons approfondi l’oxydation contrôlée sur titane et les codes UDI ; sur l’inox chirurgical le principe est analogue, mais calibré sur le cycle de vie d’un instrument reconditionné à de nombreuses reprises.
| Caractéristique | Gravure profonde | Annealing |
|---|---|---|
| Enlèvement de matière | Oui | Non |
| Sillon ou cavité sur la surface | Présent | Absent |
| Nettoyabilité dans la zone marquée | Réduite à l’intérieur de la marque | Surface continue |
| Siège de l’information | Géométrie creusée | Couche d’oxyde |
La qualité de cette couche dépend des paramètres : la fenêtre de process de l’annealing doit être calibrée pour que l’oxyde soit stable, uniforme et sans apport thermique excessif, afin que la surface conserve sa résistance à la corrosion. C’est un réglage qui se définit sur le matériau réel et sur la géométrie réelle de l’instrument, car les aciers martensitiques et austénitiques réagissent à la chaleur de manière différente.
Vapeur saturée et détergents alcalins : ce que le marquage affronte
L’environnement que le code doit traverser est agressif et répétitif. Dans le laveur-désinfecteur, la surface rencontre des détergents alcalins à température élevée ; en autoclave, elle rencontre de la vapeur saturée sous pression. Chaque cycle est un petit traitement thermochimique, et un instrument réutilisable en accumule beaucoup au fil de sa vie utile. Un marquage superficiel mal maîtrisé peut s’éclaircir, virer de teinte ou perdre du contraste précisément sous cette séquence.
L’avantage de l’annealing, c’est que l’oxyde fait partie intégrante de la surface : il a crû à partir du substrat, ce n’est pas un dépôt posé par-dessus. Une couche d’oxyde stable et cohésive est la condition pour que le contraste du code reste constant au fil des cycles, sans la dégradation typique d’une marque qui ne vit qu’à l’extrême pellicule de la surface. Ce comportement ne se tient toutefois pas pour acquis : il se mesure, et c’est ce qui rend la donnée exploitable dans le dossier.
Lisibilité permanente du DataMatrix : du contraste au grading
Lisibilité permanente signifie qu’un lecteur industriel décode le code de manière fiable pendant toute la vie de l’instrument, et pas seulement lors du contrôle initial. Sur une surface chirurgicale polie, cela dépend de deux facteurs : le contraste stable entre zone oxydée et métal, et la géométrie nette des modules du DataMatrix. L’annealing travaille bien sur les deux, car il produit une marque sombre et mate qui ne dépend pas d’un relief pour être lue.
La qualité du code se mesure avec le grading, la norme applicable en ligne aux codes DataMatrix, à distinguer de la vérification proprement dite, qui requiert des conditions de laboratoire contrôlées. C’est une distinction opérationnelle importante : ce sont des niveaux de contrôle différents avec des finalités différentes, comme nous l’avons expliqué en analysant la différence entre lecture, grading et vérification des codes. Attribuer un grade au code juste après le marquage, puis revenir l’évaluer après les cycles de reconditionnement, transforme la « lisibilité » d’une impression qualitative en une valeur documentable.
Documenter la résistance du code dans le temps pour le dossier
Un code permanent sur le papier et un code dont on démontre la permanence sont deux choses différentes. Pour le dossier technique de l’instrument, c’est la seconde qu’il faut : une preuve reproductible que la marque tient la séquence réelle de reconditionnement à laquelle le dispositif sera soumis. La démarche est expérimentale avant d’être documentaire.
Documenter la résistance du code pour le dossierMarquage échantillonsCycles de reconditionnementGrading du codeEnregistrement au dossierEn pratique, on marque des échantillons représentatifs de l’instrument, on les soumet à des cycles répétés de lavage alcalin et de stérilisation à la vapeur, et à intervalles définis on relit les codes en leur attribuant un grade. La comparaison entre le grading initial et celui obtenu après les cycles montre si et dans quelle mesure le contraste se maintient, et fournit la donnée qui entre dans le dossier. C’est la même rigueur avec laquelle nous abordons la racine des non-conformités sur le marquage UDI des métaux : la conformité ne s’affirme pas, elle se mesure sur des échantillons réels. Le laboratoire LASIT est conçu pour construire cette preuve sur les matériaux et les cycles spécifiques du client.
Pour qui il est pensé (et pour qui non)
L’annealing est le choix de référence lorsque l’instrument est en acier inox, qu’il est reconditionné de nombreuses fois et que la surface doit rester nettoyable : instrumentation chirurgicale réutilisable, pinces, porte-aiguilles, écarteurs, conteneurs et composants où un sillon serait un problème d’hygiène avant d’être un problème de lecture. Dans ces cas, le code dans l’oxyde conjugue permanence et continuité de surface mieux que n’importe quelle marque géométrique.
Ce n’est en revanche pas la réponse universelle. Là où l’exigence est une profondeur mécanique déclarée, ou là où le matériau ne développe pas d’oxyde stable utile au contraste, la gravure ou des marquages avec des sources différentes ont davantage de sens ; sur certaines surfaces polies haut de gamme, le choix d’une marque noire par impulsion ultracourte peut l’emporter, son apport thermique étant négligeable. La règle, valable ici comme toujours, est de partir du matériau et du cycle de reconditionnement réels, et non de la technologie : c’est la séquence autoclave-détergent-lecture qui dira quel marquage tiendra pendant toute la vie de l’instrument.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.