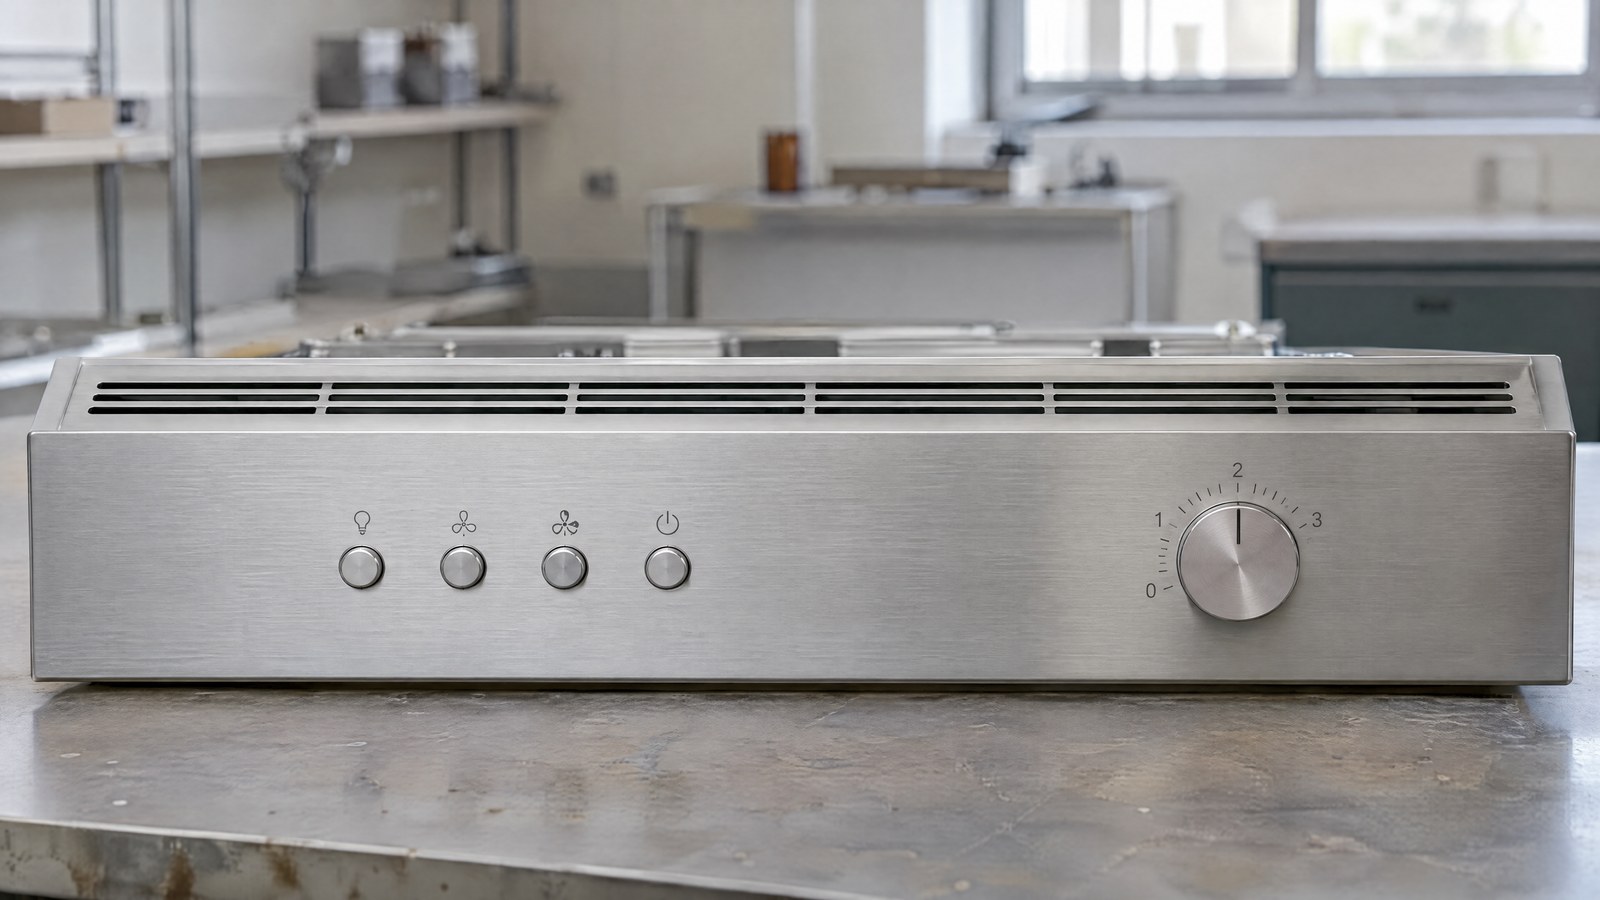
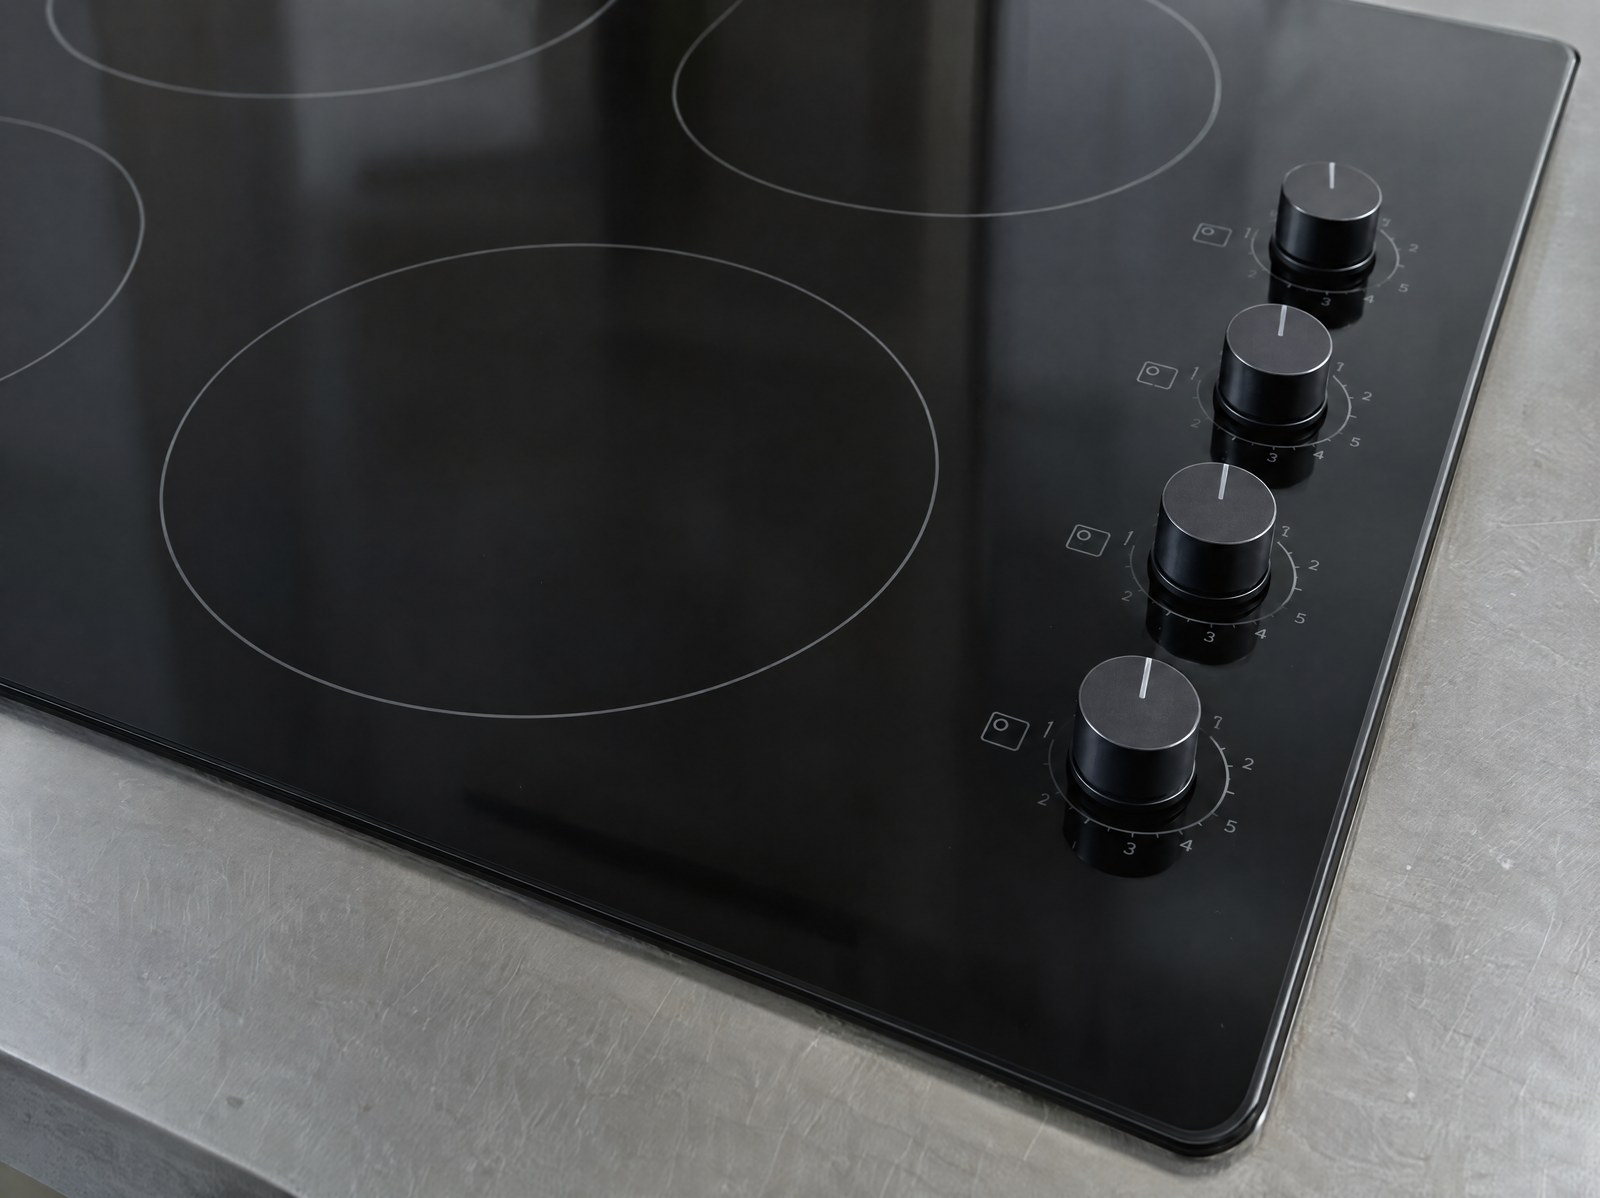
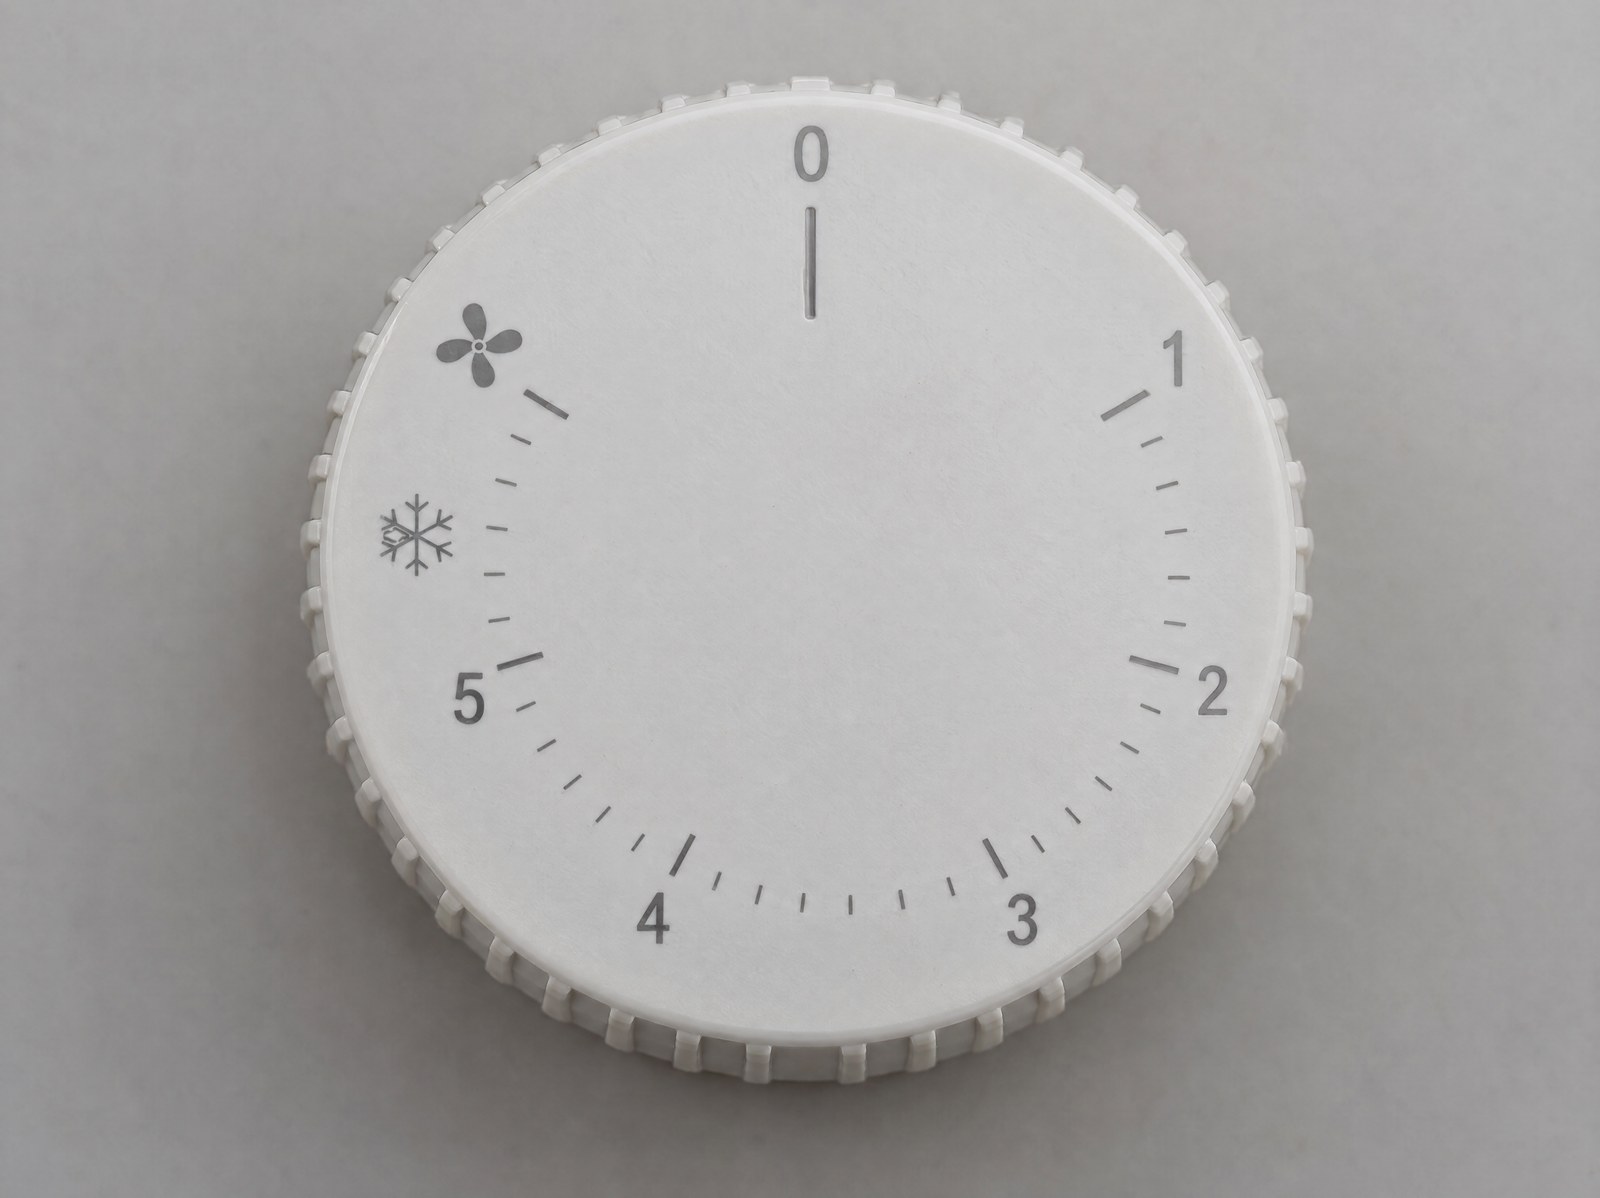
Sur une ligne d’électroménager, il arrive souvent que le même poste de marquage voie défiler, en quelques minutes, des matériaux très différents : la façade en acier inox d’une hotte, le panneau en verre d’une table de cuisson, le bouton ou le tiroir en plastique technique d’un réfrigérateur. Le graphisme change peu — logos, icônes fonctionnelles, repères de réglage, numéros de série — mais le substrat change tout. Et la question que se pose l’ingénieur de fabrication est toujours la même : une seule source laser peut-elle bien marquer l’inox, le verre et le plastique en séquence, ou faut-il des stations séparées ?
La réponse n’est pas un oui ou un non. Cela dépend de la façon dont les trois familles de matériaux réagissent à la lumière laser, du niveau d’exigence esthétique sur chacune et du déséquilibre du mix de production. Il existe des parcs de pièces où un poste unique couvre tout sans compromis perceptible, et d’autres où le même choix oblige à renoncer à quelque chose sur chaque matériau.
Le critère pour choisir entre un poste unique et deux stations dédiées n’est pas une question de puissance, mais de l’écart qui sépare les trois matériaux sur le plan de l’interaction avec le faisceau.
Pourquoi l’inox, le verre et le plastique « voient » le laser différemment
Le point de départ est la longueur d’onde et la manière dont chaque matériau l’absorbe. Le laser fibre travaille à 1064 nm : c’est la longueur d’onde du proche infrarouge, absorbée efficacement par les métaux. Sur l’acier inox, cela se traduit par un excellent contrôle du contraste, du recuit sombre sans enlèvement de matière jusqu’à la gravure la plus marquée. Le verre, en revanche, est en grande partie transparent à 1064 nm : le faisceau le traverse au lieu de déposer de l’énergie en surface, et le rendu devient difficile à maîtriser.
La source UV travaille à 355 nm. À cette longueur d’onde, le mécanisme change de nature : l’énergie des photons suffit à rompre directement les liaisons moléculaires, selon un processus essentiellement photochimique et avec un apport thermique limité. C’est la raison pour laquelle l’UV grave le verre avec un marquage clair et net et marque les plastiques techniques délicats avec un contraste élevé sans carboniser ni brûler les bords des caractères. En somme, chaque matériau a sa fenêtre d’absorption, et c’est elle qui détermine quelle source le marque bien.
L’UV comme compromis le plus large sur un parc de pièces hétérogène
Lorsque les pièces à marquer appartiennent à des familles de matériaux éloignées les unes des autres, l’UV est la source qui couvre le spectre le plus large avec une seule configuration. Le verre et les plastiques délicats — précisément les matériaux sur lesquels une source infrarouge peine ou risque le halo thermique — sont exactement le terrain où l’UV donne le meilleur de lui-même, grâce au marquage à froid. Et le même faisceau marque aussi le métal, avec un rendu plus clair que le laser fibre mais parfaitement lisible pour les logos, les icônes et les codes.
Cela explique pourquoi, sur un mix typique de l’électroménager, l’UV est souvent choisi comme dénominateur commun. C’est la même logique qui fait de l’UV la technologie de référence pour le laser UV sur les plastiques et pour le marquage UV sur le verre : une source qui ne demande pas au matériau de s’adapter, mais qui s’adapte à des matériaux très différents.
Quelles combinaisons une seule source couvre réellement
Il vaut la peine d’être explicite sur ce qu’une seule source couvre et ce qu’elle ne couvre pas, car c’est là que se prennent les mauvaises décisions. Le laser fibre est excellent sur tous les métaux — inox compris — mais rend peu sur le verre transparent. L’UV couvre le verre et les plastiques délicats et marque aussi le métal, bien qu’avec un contraste inférieur à celui que le laser fibre obtient sur l’inox. Il en découle une règle pratique : si le mix est constitué de métaux divers, le laser fibre est le choix naturel ; si le mix réunit métal, verre et plastique, l’UV est la source la plus inclusive.
| Matériau | Fibre 1064 nm | UV 355 nm |
|---|---|---|
| Acier inox | Contraste élevé, recuit sombre | Marquage clair, contraste inférieur |
| Verre | Absorption faible, rendu difficile | Marquage net, marquage à froid |
| Plastiques techniques délicats | Risque de brûlures ou de halos | Contraste élevé sans brûlures |
Le tableau résume le raisonnement sur une base qualitative : aucune source ne l’emporte sur chaque ligne, mais l’UV est la seule qui ne laisse aucune case découverte. C’est exactement le type de lecture qu’il faut avant d’engager une ligne sur un choix de configuration — il vaut bien mieux réfléchir à comment des technologies différentes répondent à des matériaux différents que de partir de la pièce la plus fréquente et de découvrir les limites sur les autres.
Gestion des recettes et changement de format sur un poste unique
Un poste qui marque des matériaux différents vit de recettes. Chaque famille — inox, verre, plastique — a ses propres paramètres de process et sa propre mise en page graphique, enregistrés comme recette dans le logiciel FlyCAD et rappelés à l’entrée de la pièce. Le changement de format n’est pas une opération d’outillage lourde : c’est le passage d’une recette à l’autre, avec le réglage de la mise au point lorsque la hauteur de la pièce change. L’axe Z électrique amène le plan de travail à la cote correcte sans rien démonter.
Changement de format sur un poste uniqueRappel recette matériauRéglage de la focalisationPositionnement de la pièceMarquageLa solidité de ce flux repose sur la discipline des recettes, et non sur des automatismes improvisés. Des paramètres validés sur des échantillons réels, une mise en page figée, une mise au point associée à la hauteur connue de la pièce : c’est ainsi que le même poste passe de la façade en inox au bouton en plastique tout en conservant un rendu répétable marquage après marquage.
Positionner des pièces hétérogènes sous le même champ
Marquer des matériaux différents sur le même poste implique aussi de les positionner de façon cohérente sous le champ du laser. Des pièces de forme et d’encombrement très différents demandent des outillages qui en fixent les références de manière répétable, afin que le graphisme tombe toujours dans la zone prévue. Là où la pièce ou le graphisme n’ont pas une position parfaitement déterministe, un système de vision TTL repère la référence et aligne le marquage, en corrigeant les petits écarts de chargement.
Le facteur qui pèse le plus, lorsqu’on marque des pièces hétérogènes, est la différence de hauteur. Une façade plane et un bouton tourné ne se trouvent pas sur le même plan focal : sans une gestion ordonnée de la cote de mise au point, la même recette qui est parfaite sur une pièce se révèle hors foyer sur l’autre. C’est un point banal à contrôler en phase d’étude et coûteux à découvrir en production.
Quand les trois matériaux sont trop éloignés : mieux vaut deux stations
Le poste unique a une limite réelle, et il convient de la nommer. Lorsque l’exigence esthétique diverge entre les matériaux, le compromis d’une seule source devient visible. Si l’inox requiert un recuit profond et sombre à très haut contraste et que, dans le même temps, le verre et les plastiques délicats exigent un marquage à froid impeccable, demander à une seule source d’exceller sur les deux fronts revient à accepter un rendu non optimal quelque part. Dans ce cas, deux stations dédiées — un laser fibre pour le métal, un UV pour le verre et le plastique — constituent le choix techniquement le plus honnête.
Le mix pèse également. Si les volumes sont élevés et déséquilibrés vers un matériau, les changements de recette continuels sur un poste unique fragmentent le cycle, tandis que deux stations permettent de faire s’écouler chaque flux sans interruption. La séparation, en somme, n’est pas un pis-aller : c’est la bonne réponse quand la qualité requise et la cadence de production poussent dans des directions différentes. Le même principe guide le choix de la source dans les projets dédiés, comme pour le marquage UV des tiroirs de réfrigérateur, où le matériau dicte la technologie.
Le critère pour décider : un poste ou deux
Le point de bascule se résume à trois questions. Premièrement : quel est l’écart entre les matériaux sur le plan de l’absorption ? S’ils restent tous dans la fenêtre de l’UV, une seule source les couvre ; si l’un d’eux exige un rendu que seule une autre source procure, on raisonne déjà sur deux stations. Deuxièmement : l’exigence esthétique est-elle la même sur toutes les pièces, ou bien beaucoup plus élevée sur certaines ? Des exigences alignées favorisent le poste unique, des exigences divergentes le pénalisent. Troisièmement : quel est le mix de volumes et la cadence ? Des volumes modérés et équilibrés cohabitent bien avec les changements de recette ; des volumes élevés et déséquilibrés réclament des flux séparés.
Le poste unique à base UV est le bon choix pour qui marque un parc de pièces varié — inox, verre et plastique — avec des exigences esthétiques alignées et des volumes gérables, et souhaite une interface unique et une supervision unique. Ce n’est pas le bon choix pour qui a besoin du contraste maximal du recuit sur le métal et, en même temps, d’un marquage à froid haut de gamme sur le verre et le plastique, avec des volumes élevés : là, deux stations dédiées travaillent mieux qu’une seule qui tente de tout faire. La décision, comme toujours, se prend sur les échantillons réels avant de se prendre sur le plan de la ligne.

Business Development Director | LASIT
Business Development Director chez LASIT, Giandomenico Ievoli est responsable de la direction commerciale et du développement stratégique de l’entreprise. Il pilote les activités de développement commercial aux niveaux national et international, contribuant à la croissance et à l’expansion de LASIT sur les marchés mondiaux.