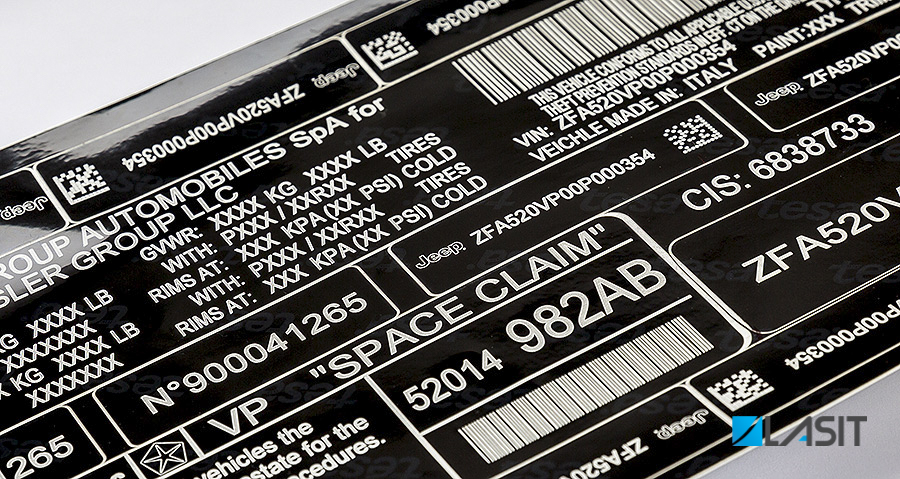
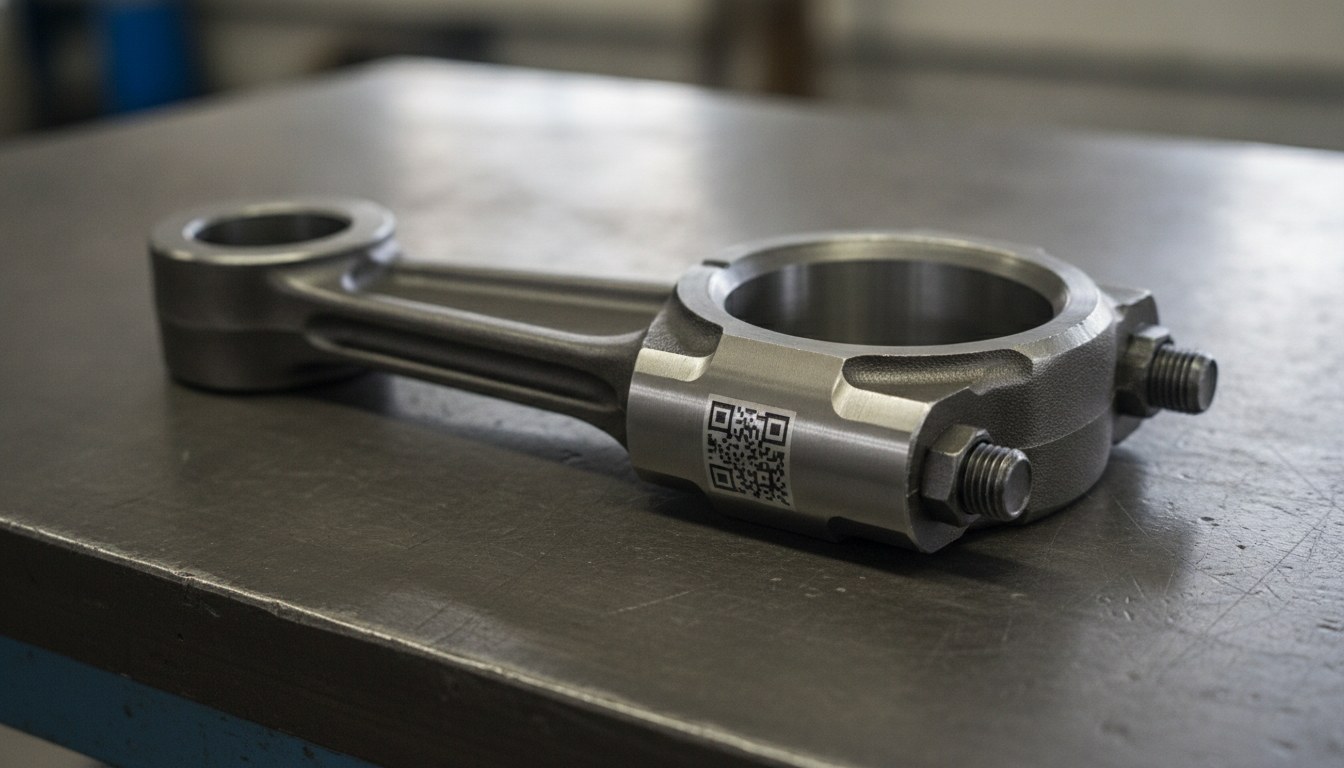
Dans une usine automobile certifiée IATF 16949, le marquage d’un composant n’est pas la dernière étape esthétique du cycle : c’est le moment où naît la donnée qui le rend traçable tout au long de sa vie. Ceux qui gèrent la qualité et l’industrialisation savent qu’en phase d’audit il ne suffit pas de présenter une pièce bien marquée. Il faut démontrer que cette pièce a été marquée, que le code est bien celui prévu, qu’il a été lu et confirmé, et qu’aucun autre composant ne porte le même identifiant.
C’est une différence essentielle. Un DataMatrix net sur l’acier est une condition nécessaire, mais pas suffisante. Ce qui tient — ou ne tient pas — face à un audit, c’est la chaîne de la donnée : la séquence contrôlée qui va de la génération du code à sa confirmation, avec une trace vérifiable de chaque étape. Lorsque cette chaîne a un maillon faible, le défaut ne se voit pas sur la pièce, il se voit dans les registres, et c’est là que l’on perd des points.
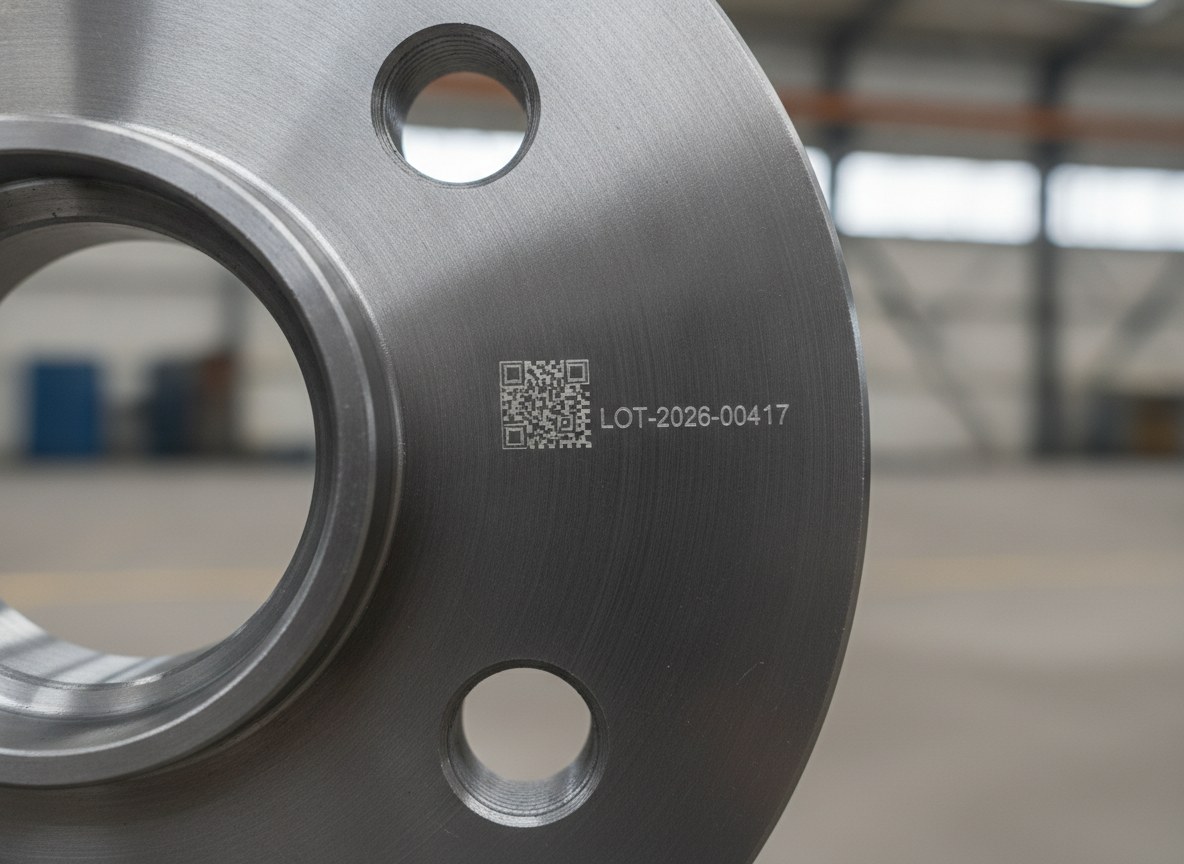
Cet article décrit comment un système de marquage laser fibre construit et protège cette chaîne directement en ligne, de la réservation du progressif jusqu’à la gestion de la pièce rebutée, et quelles erreurs récurrentes l’affaiblissent.
Pourquoi le laser fibre est le standard sur les métaux automobiles
La source laser fibre à 1064 nm est la référence pour les métaux de l’automobile pour une raison qui, en audit, compte plus que la vitesse : la permanence. Sur l’acier, l’aluminium, la fonte et les alliages traités, le marquage laser fibre survit aux lavages, aux huiles, à la manutention, aux traitements thermiques et aux cycles de vie longs, tout en restant lisible des années plus tard. Une traçabilité qui repose sur des étiquettes ou sur le jet d’encre défaille précisément là où elle est la plus nécessaire : après un processus agressif ou en fin de vie du composant, lorsque le code doit être relu.
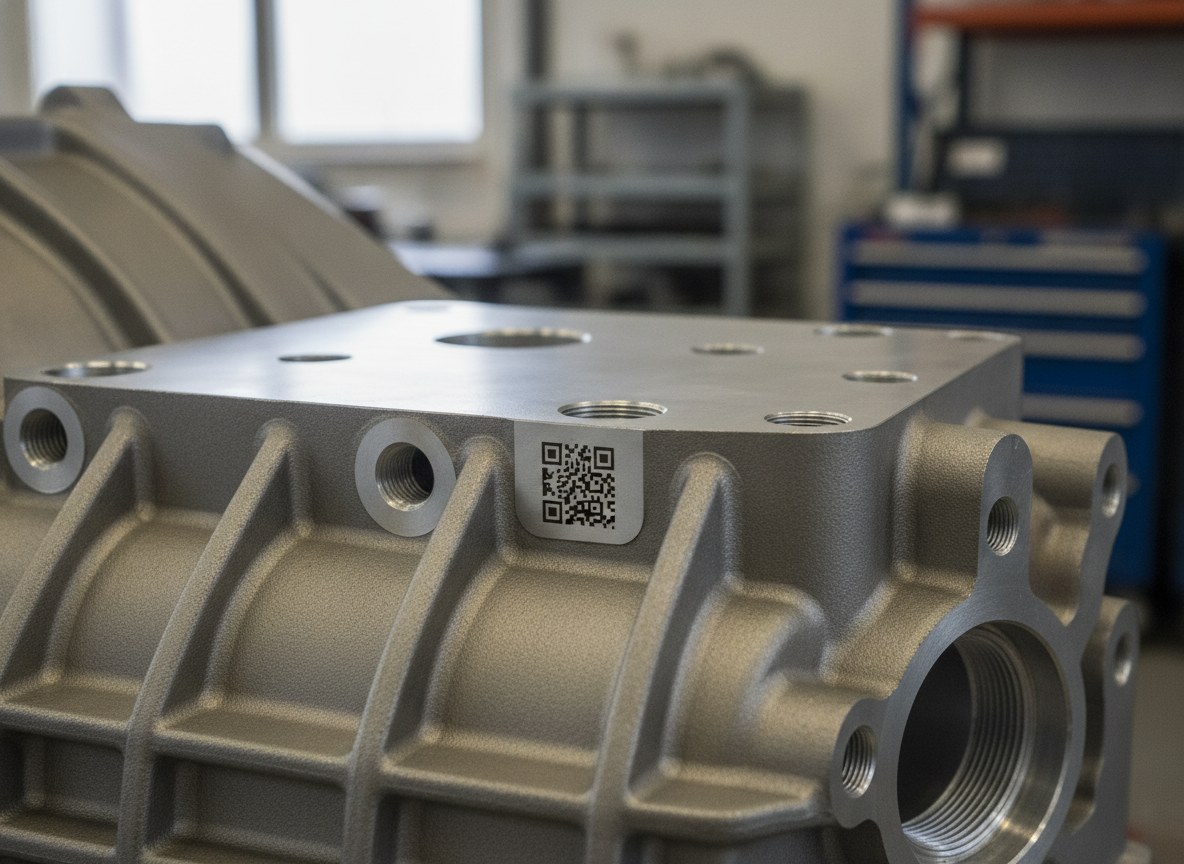
Pour la chaîne de la donnée, cela signifie que le support physique de l’information n’est pas un point faible. Le code gravé ou noirci demeure, et le DataMatrix demeure : à surface égale, il contient bien plus de caractères qu’un alphanumérique et intègre la redondance nécessaire pour être lu même s’il est partiellement endommagé. Nous avons déjà approfondi ce sujet avec la traçabilité par DataMatrix sur les disques de frein ; ici le focus se déplace en amont et en aval du marquage, c’est-à-dire sur la donnée.
La génération et la réservation du progressif
La chaîne commence avant même que le laser ne s’allume. Le contenu du code — numéro de série, progressif, DataMatrix structuré — est généré ou demandé au MES et réservé à la pièce avant le marquage. La réservation n’est pas un détail comptable : c’est ce qui garantit l’unicité même lorsqu’un cycle s’interrompt. Si une pièce entre en station, obtient son progressif puis que le cycle avorte, ce numéro est considéré comme engagé et n’est pas attribué à une autre pièce.
Le principe qui tient face à l’audit est que l’unicité et le non-réemploi des progressifs se gouvernent au niveau du système, et non de la machine individuelle. C’est le MES qui possède le compteur et la logique d’attribution ; le marqueur laser l’interroge, réserve, marque et renvoie le résultat. Ainsi deux stations ne peuvent pas générer le même identifiant, et un redémarrage de la machine ne remet pas à zéro ni ne duplique la numérotation.
Chaîne données en ligneRéserver le numéro de sérieMarquage laserContrôle qualité en ligneVérification concordanceValider ou mettre en quarantaineLa confirmation post-marquage : lecture, grading et match
Une fois la pièce marquée, le système la relit. Ce read-back est le cœur de la démontrabilité : sans relecture, le marquage effectué reste une hypothèse. La lecture accomplit deux choses distinctes. Elle vérifie le match, c’est-à-dire que le code lu coïncide avec celui réservé pour cette pièce, et elle évalue la qualité du code par le grading en ligne, généralement selon la norme ISO/IEC 15415 pour les codes 2D et la méthodologie AIM-DPM pour le marquage direct sur pièce.
Il faut ici maintenir une distinction qui, en audit, fait la différence : le grading en ligne n’est pas la vérification. Le grading est un contrôle de processus applicable sur la ligne, cycle après cycle, qui attribue une classe de qualité et arrête les codes en dessous du seuil. La vérification, en revanche, exige un vérificateur dans des conditions de laboratoire contrôlées — éclairage, optique et distance normalisés — et sert à certifier la conformité de la méthode, non à valider chaque pièce individuelle. Les confondre, ou attendre d’un contrôle en ligne ce qui relève du laboratoire, est une erreur qui saute aux yeux devant l’auditeur.
| Aspect | Grading en ligne | Vérification en laboratoire |
|---|---|---|
| Où elle a lieu | Sur la ligne, à chaque cycle | En laboratoire, sur échantillon |
| Conditions | Environnement de production | Éclairage et optique normalisés |
| Objectif | Contrôle de processus continu | Certification de la méthode |
| Résultat | Classe de qualité du code | Conformité documentée |
No-read, no-match et la gestion de la pièce rebutée
Un système sérieux se juge à la manière dont il traite l’exception, non le cas idéal. Si la relecture échoue (no-read) ou si le code ne correspond pas à celui attendu (no-match), la pièce ne peut pas poursuivre comme conforme. La logique correcte isole le composant marqué mais non confirmé, l’oriente vers une gestion contrôlée — re-marquage tracé ou quarantaine — et ne le laisse pas revenir silencieusement dans le flux conforme.
Il y a ensuite le cas de la pièce régulièrement marquée et confirmée, mais rebutée plus en aval pour un défaut. Là encore, la règle est nette : ce progressif appartient à cette pièce et à son histoire, défaut compris, et il ne se réutilise pas sur un autre composant. Recycler un numéro de série pour « ne pas gaspiller de numéros » est l’un des raccourcis qui brisent l’unicité et qu’un audit de traçabilité repère en croisant les registres.
Logs et interface avec le MES
Chaque événement de la chaîne laisse une trace : progressif réservé, contenu marqué, résultat de la lecture, classe de grading, horodatage, station. Ce log est la preuve documentaire qui, en audit, remplace le « je crois » par le « il ressort ». Pour être exploitable, il doit être aligné sur le système d’usine, et non enfermé dans la machine : le marqueur dialogue avec le MES via des protocoles industriels standard tels qu’Ethernet/IP, OPC-UA et Profibus, devenant un nœud intelligent de la ligne de production plutôt qu’un îlot.
C’est le niveau où se referme la traçabilité 100 % : la pièce physique et l’enregistrement numérique coïncident, l’unicité est imposée par le compteur central et chaque confirmation revient au système en temps réel. Sur cette intégration entre le marquage et le système d’information travaille notre logiciel d’intégration avec le MES et l’ERP, qui gère la demande de la donnée, la confirmation et l’enregistrement sans étapes manuelles.
Les erreurs qui font perdre des points en audit
Les maillons faibles se répètent d’une usine à l’autre. Les plus fréquents sont peu nombreux et reconnaissables :
- marquer sans relecture, en tenant chaque marquage pour réussi sans pouvoir ensuite démontrer que l’opération a bien eu lieu ;
- générer le progressif sans le réserver, avec le risque de doublons sur les cycles interrompus ;
- laisser revenir en ligne une pièce marquée mais non confirmée après un no-read ou un no-match ;
- réutiliser le progressif d’une pièce rebutée, brisant l’unicité du système ;
- confondre le grading en ligne avec la vérification en laboratoire, ou confier à l’un la tâche de l’autre ;
- garder le log de marquage désaligné du MES, de sorte que la donnée en machine et celle de l’usine ne coïncident pas.
Il vaut la peine d’être honnête sur les cas où tout cela est réellement nécessaire. Une chaîne de la donnée complète — réservation, confirmation, gestion des exceptions, log vers le MES — est indispensable là où la traçabilité doit être à l’épreuve d’un audit et où les composants sont critiques pour la sécurité. Sur des productions non soumises à l’IATF 16949, des lots non safety-critical ou des marquages purement esthétiques, un flux plus léger peut suffire, et surdimensionner l’architecture n’apporte aucune valeur. L’enjeu n’est pas de marquer davantage : c’est de faire coïncider la pièce, le code et l’enregistrement — et de pouvoir le démontrer.
Software Engineer | LASIT
Software Engineer chez LASIT depuis 2020, Felice Santoriello est spécialisé dans la conception et le développement de logiciels personnalisés pour les clients. Il développe des solutions sur mesure pour intégrer et optimiser les systèmes de marquage laser dans les processus de production industriels.