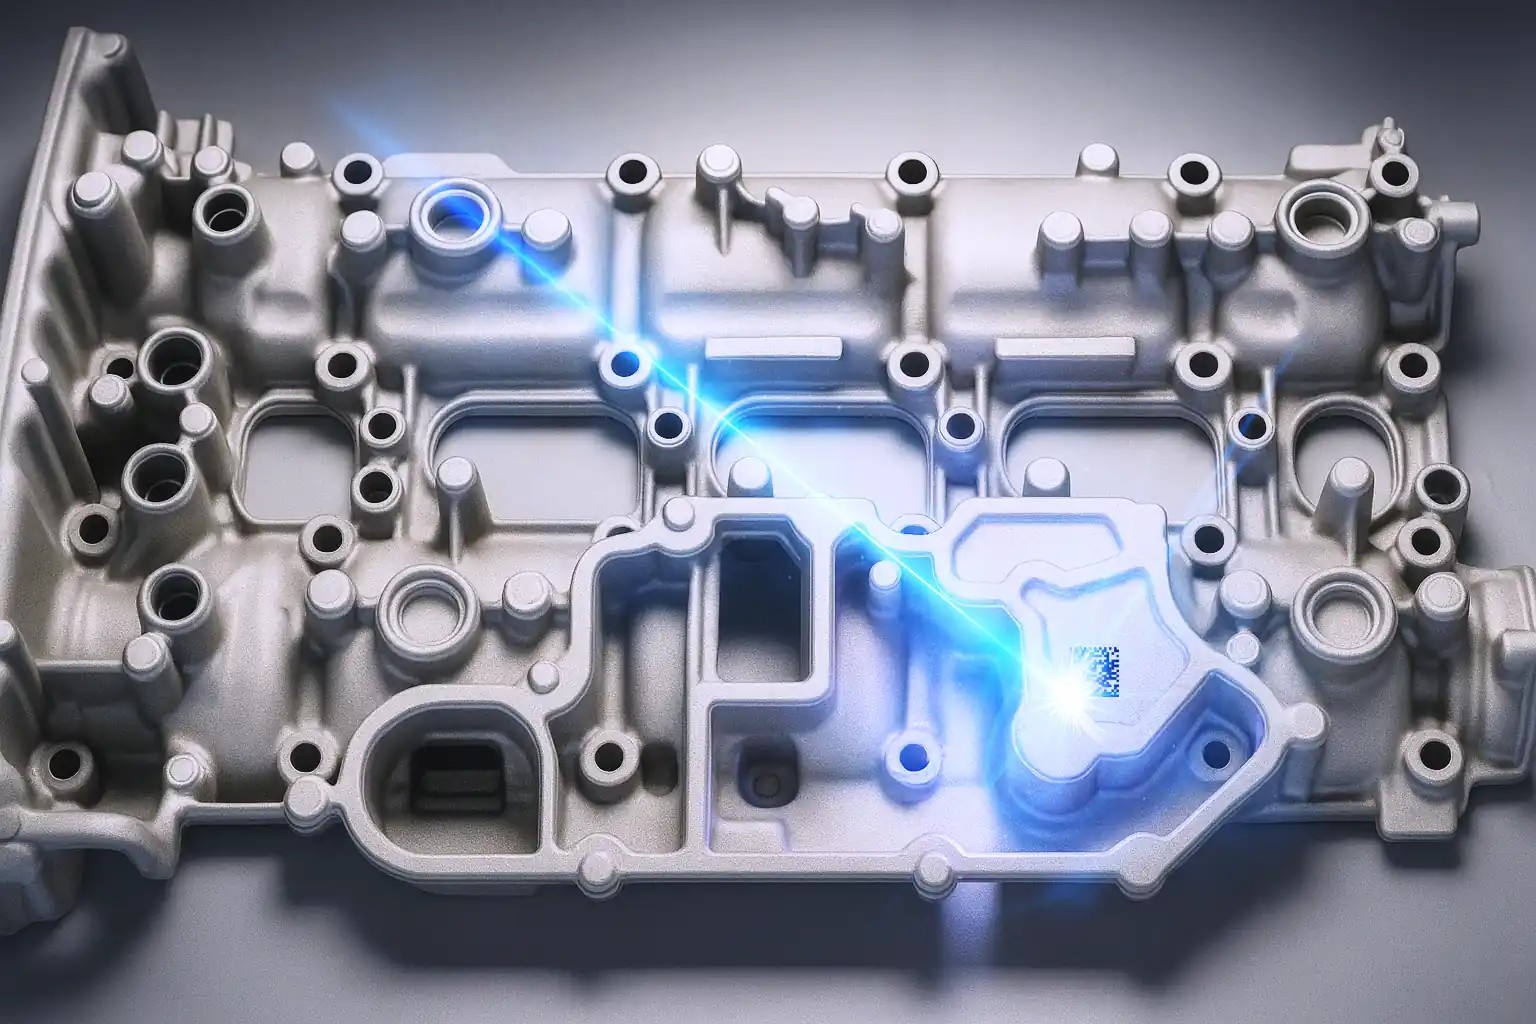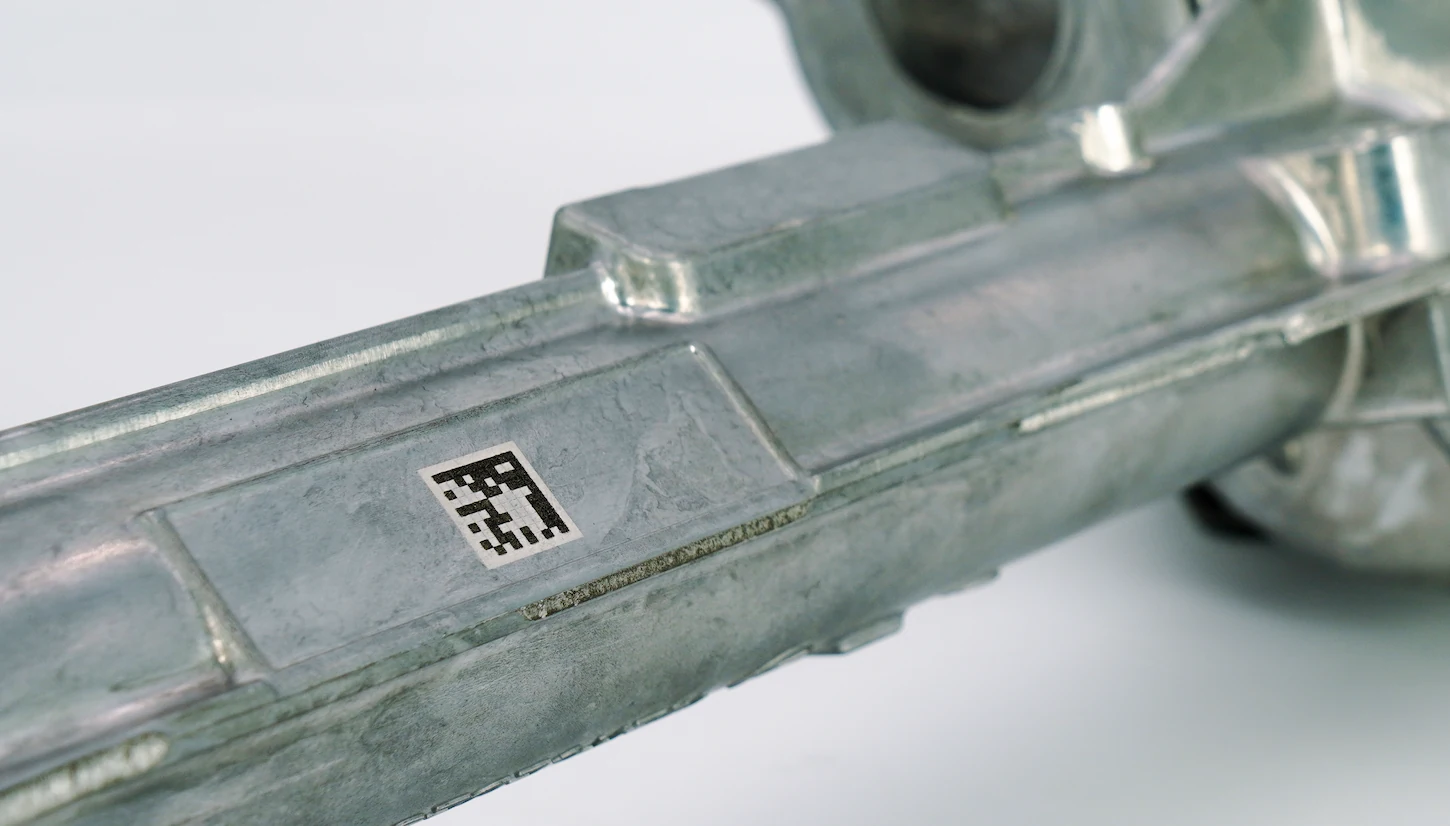
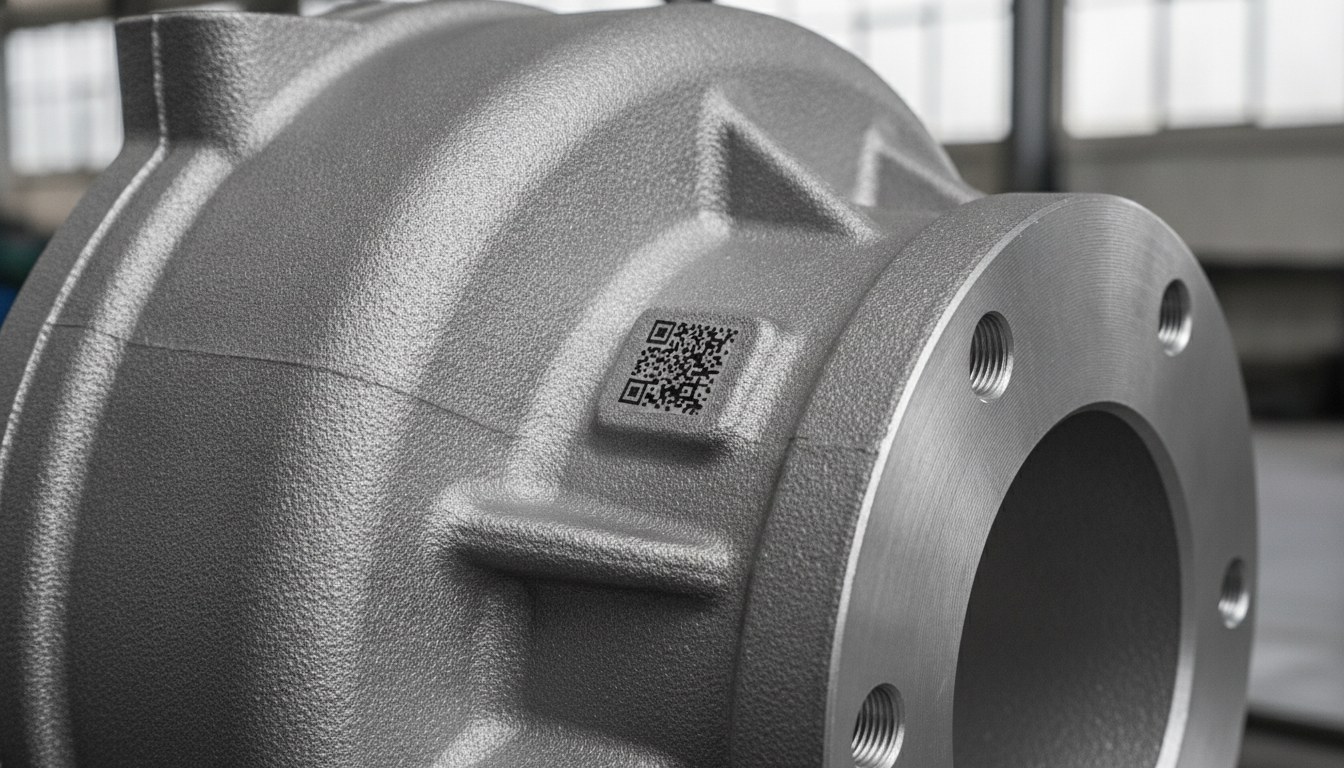
Les fabricants de composants moulés sous pression en zamak ou en alliage d’aluminium connaissent une scène récurrente en fin de ligne : la même recette de marquage qui a laissé un DataMatrix net et un scanner satisfait sur la pièce à peine marquée restitue, sur la pièce suivante, un code délavé, par plaques, avec des zones entières qui disparaissent contre le fond. Personne n’a touché aux paramètres, et pourtant le contraste a changé.
La réaction instinctive — augmenter la puissance, ralentir le balayage, insister sur le même point — ne résout presque jamais le problème, et l’aggrave souvent. La raison est que la variabilité ne naît pas dans la machine : elle naît dans la pièce. La surface d’un brut de fonderie n’est pas aussi uniforme que celle d’un laminé ou d’un tourné, et le laser marque exactement ce qu’il trouve sous le faisceau, défauts compris.
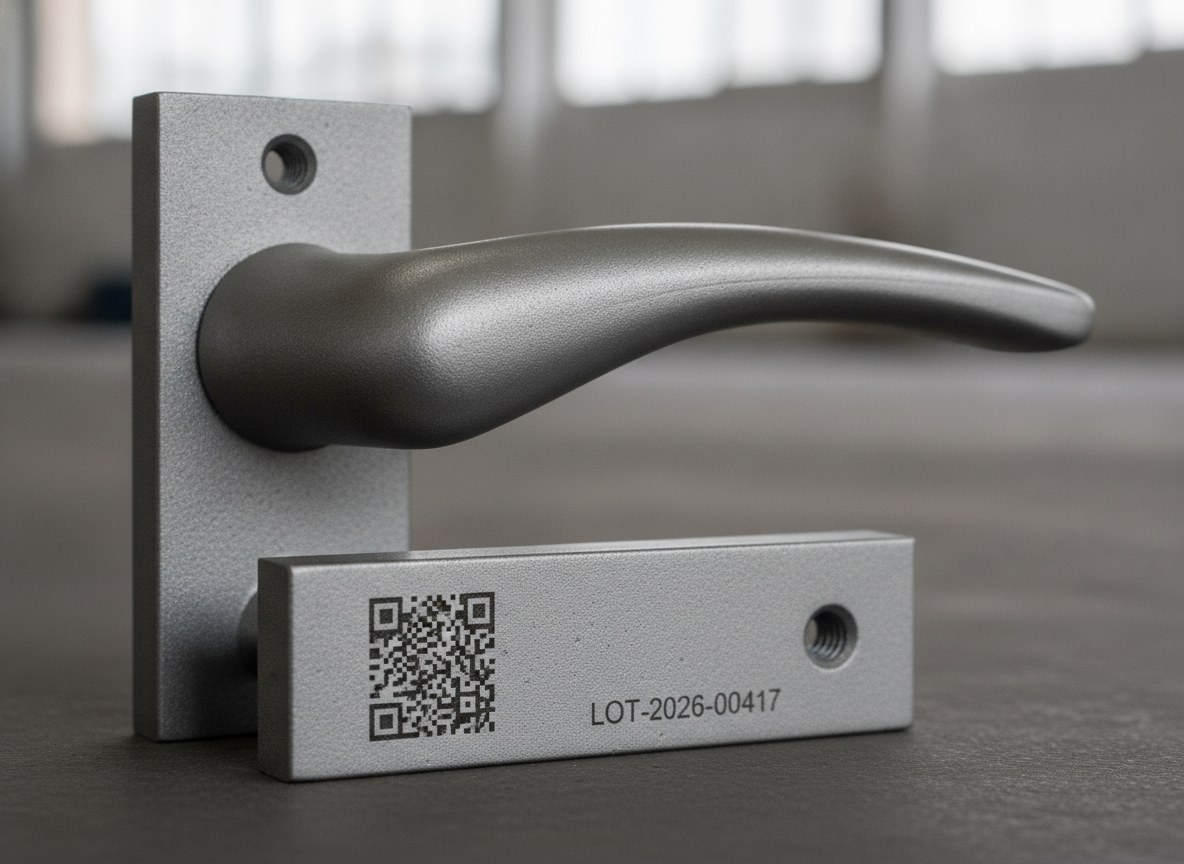
Le contraste insuffisant et inhomogène sur les pièces moulées sous pression est, avant tout, un défaut métallurgique et de surface, et non une erreur de réglage. L’affronter signifie changer de stratégie de marquage et, quand il le faut, déplacer le point où l’on marque — et non courir après un paramètre parfait qui, sur ce brut, n’existe pas.
L’effet peau : pourquoi le brut de fonderie n’est pas une surface homogène
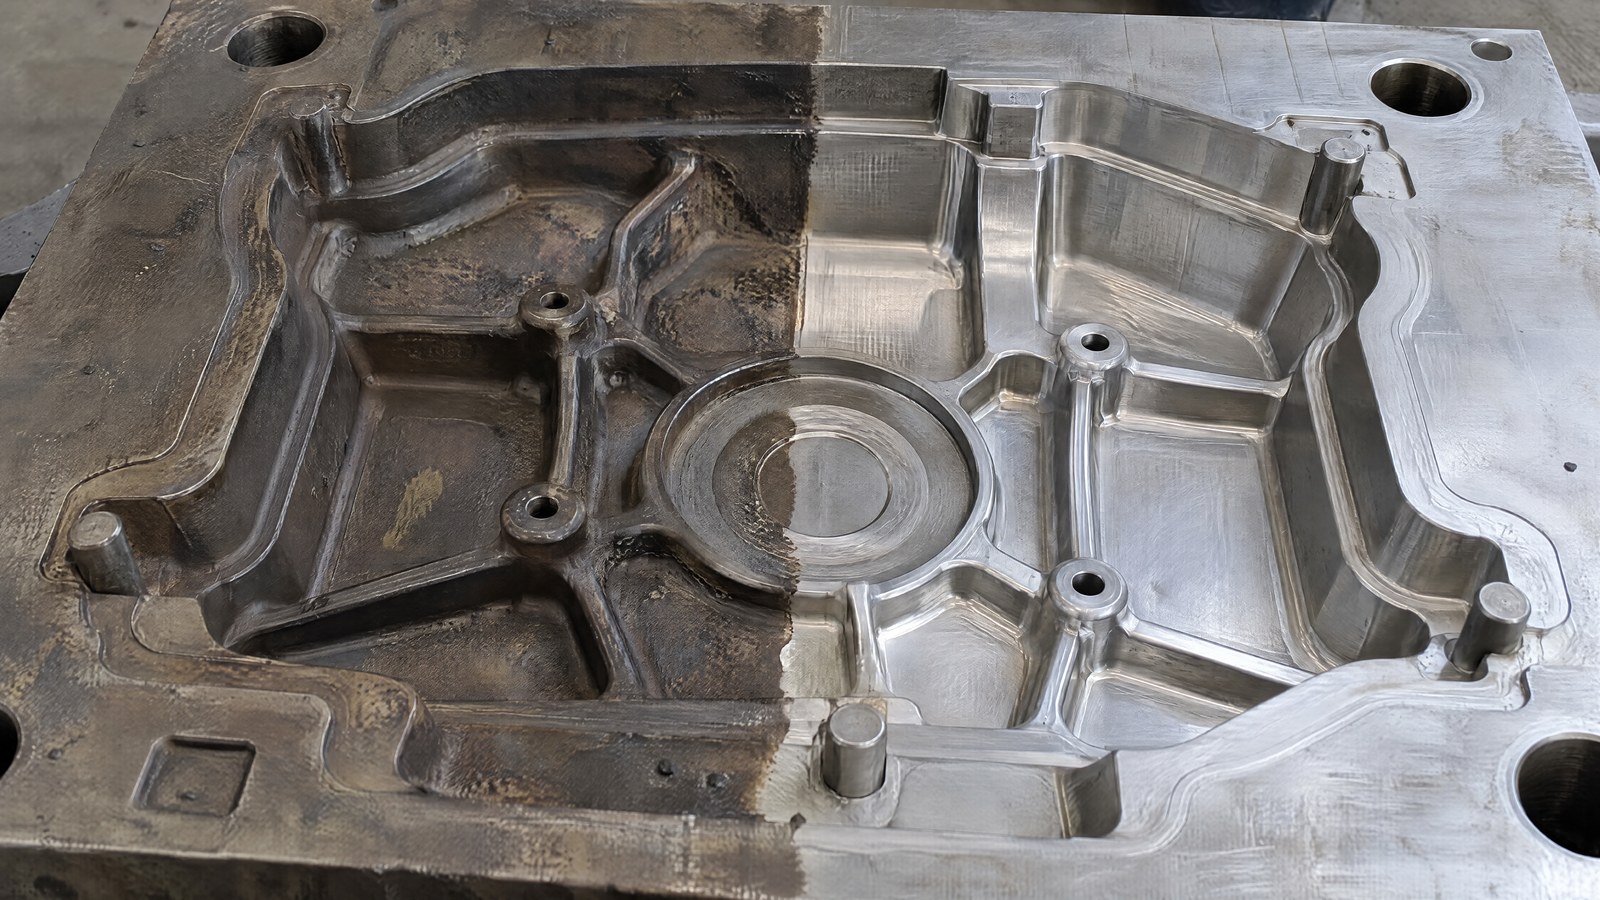
Chaque pièce qui sort du moule porte avec elle une peau de fonderie : une couche superficielle mince, mais décisive pour le marquage, formée pendant la solidification au contact de la paroi de la coquille ou du moule. Cette couche est chimiquement différente du cœur de la pièce — plus riche en oxydes, en résidus de l’agent de démoulage et en microporosités emprisonnées — et présente une épaisseur et une compacité qui varient d’une zone à l’autre et d’une coulée à l’autre.
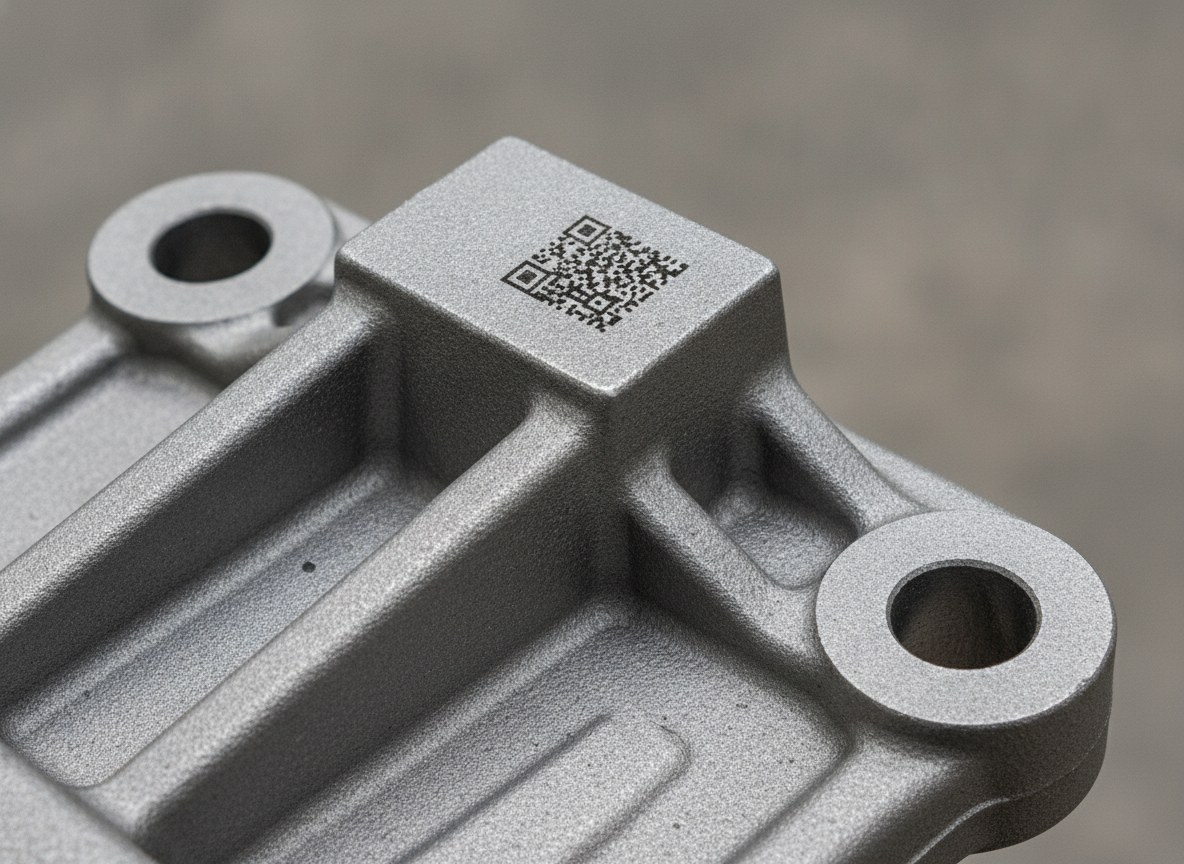
Le laser interagit avec les premiers microns du matériau. Lorsque le marquage se fait par oxydation ou recuit, le contraste est le résultat d’une réaction contrôlée sur cette couche externe : si la couche change — parce que sous le faisceau se trouve une porosité sub-superficielle, un décollement de la peau, une ségrégation de l’alliage — la couleur qui en ressort change elle aussi. C’est le même principe qui fait qu’un marquage impeccable sur un échantillon poli se comporte de manière imprévisible sur le brut à peine extrait.
Il ne s’agit donc pas d’un problème de répétabilité de la machine, qui reste constante sur le point isolé, mais de répétabilité de la surface. C’est une distinction qui change complètement l’approche : on ne poursuit pas le réglage, on conçoit le marquage en tenant compte de la façon dont la pièce est faite. Le même raisonnement qui guide la gravure laser dans l’industrie de la fonderie vaut, avec des contraintes différentes, aussi pour le contraste.
Pourquoi augmenter la puissance ne résout pas le problème (et l’aggrave souvent)
La tentation la plus courante est d’augmenter la puissance pour « forcer » le contraste sur les pièces difficiles. Sur un brut de fonderie, cela produit l’effet inverse. Au-delà d’un certain seuil, le faisceau ne noircit pas davantage : il perce la peau de fonderie, ouvre les porosités sous la surface, génère des cratères, des bavures et des reflets spéculaires qui perturbent précisément la lecture optique que l’on voulait améliorer.
Puissance laser Contraste de marquage Au-delà de la peau, la porosité s’ouvreLe contraste entre le marquage et le fond dépend de la qualité de la réaction superficielle, non de la profondeur de l’enlèvement. Un sillon plus profond sur un alliage poreux crée des ombres et des bords déchiquetés qu’un scanner interprète comme du bruit, non comme une donnée. Ajouter de l’énergie signifie ajouter de la chaleur, et sur le zamak et l’aluminium moulé sous pression, plus de chaleur signifie plus de fusion locale, plus de halos et plus de variabilité visuelle — l’exact contraire de l’uniformité nécessaire. Le bon levier n’est pas la profondeur : c’est la façon dont l’énergie est répartie sur la surface.
Augmenter la surface, non la profondeur : remplissages et hachurage
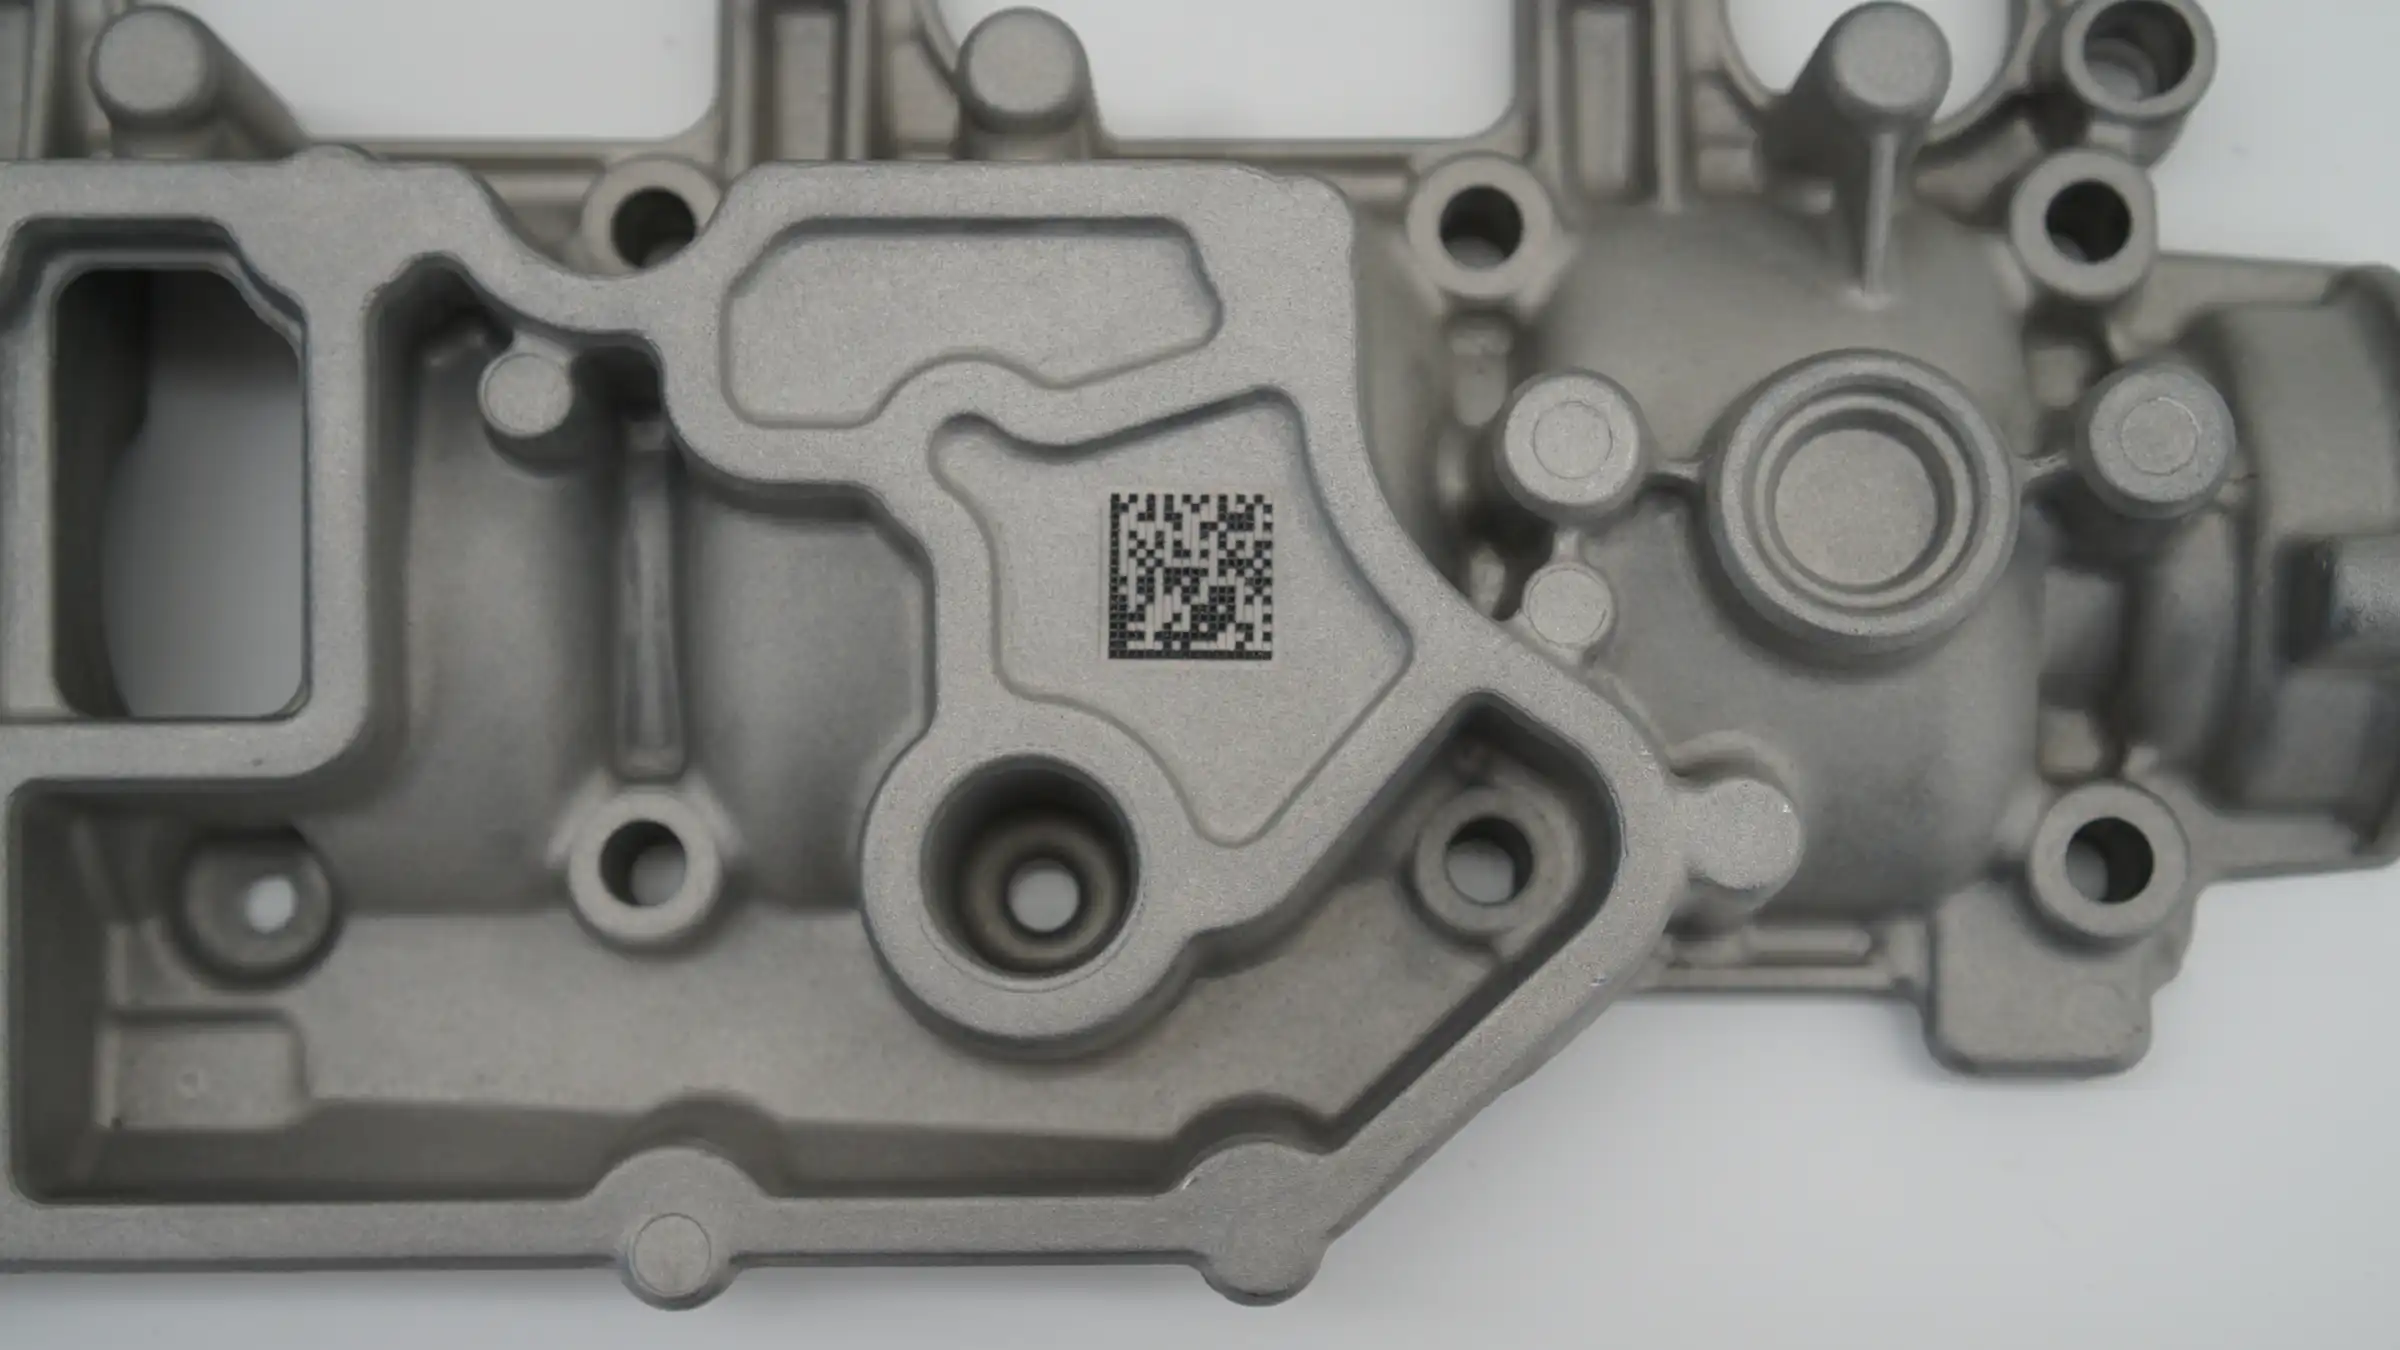
La stratégie qui donne les résultats les plus stables sur le brut va dans la direction opposée à la gravure profonde : élargir l’empreinte et travailler à basse énergie sur une zone plus étendue. Des marquages avec un hachurage dense, des remplissages en plusieurs passes légères et un foyer légèrement élargi médient les inhomogénéités locales : là où un point tombe sur une porosité, celui d’à côté tombe sur du matériau sain, et à l’œil comme au scanner, le module du code apparaît malgré tout plein et uniforme.
C’est un contraste obtenu par extension et médiation, non par entaille. Les caractères et les modules du DataMatrix doivent être dimensionnés assez généreux pour absorber la granulosité du brut, en évitant les traits fins qu’une seule porosité peut interrompre. La même logique de contrôle du contenu énergétique qui s’applique au marquage laser sur aluminium devient ici le critère directeur, car l’alliage moulé sous pression est moins prévisible que sa version usinée.
Dans ce scénario, la source compte. Une source MOPA, pouvant faire varier la durée de l’impulsion, permet de calibrer la réaction superficielle pour obtenir des gris et des noirs contrôlés sans porter la zone en fusion — une marge de réglage précieuse sur des surfaces qui changent d’une pièce à l’autre. Sur la raison pour laquelle l’impulsion réglable fait la différence, je renvoie à la comparaison entre laser MOPA et laser fibre.
Marquer sur une zone déjà usinée : la stratégie la plus fiable
Lorsque la lisibilité est une exigence et non un souhait — un DataMatrix de traçabilité qui doit être gradé en ligne — la solution la plus solide n’est pas d’optimiser le marquage sur le brut, mais de retirer le brut de l’équation. Prévoir, dès la phase de conception du moule, une petite plage aplanie ou fraisée à l’endroit du marquage élimine la peau de fonderie et expose un matériau homogène : la surface devient répétable, et avec elle le contraste.
Conception pour un marquage fiableMoulageZone usinéeMarquage laserÉvaluation en ligneC’est un principe de design for marking : la marquabilité se décide en amont, quand on dessine la cavité, non en aval quand la pièce est déjà coulée. Une plage de quelques centimètres carrés, déjà prévue au plan, coûte bien moins cher en termes de rebuts et de reprises qu’un marquage qui passe le grading un lot sur deux. Là où le cycle prévoit déjà une opération d’usinage mécanique, marquer sur une face usinée est presque toujours le bon choix.
Zamak et aluminium moulé sous pression : deux comportements à traiter séparément
Traiter « les pièces moulées sous pression » comme une catégorie unique est une erreur. Le zamak, alliage de zinc à bas point de fusion, tend à refluer et à former des halos avec facilité : il demande des fenêtres énergétiques étroites et bien contrôlées, car la marge entre un marquage propre et une surface fondue est réduite. L’aluminium moulé sous pression, avec sa teneur en silicium et la porosité par gaz typique du procédé, présente en revanche une surface plus hétérogène point par point, où le risque est l’inhomogénéité locale plus que la fusion diffuse.
Il en découle que la recette doit être construite par alliage et, idéalement, validée sur les pièces réelles de cette production spécifique — et non transférée d’un matériau à l’autre. La température de la pièce joue aussi : marquer des composants encore chauds introduit une variable supplémentaire sur le contraste, un aspect que nous avons abordé en parlant de marquage sur pièces chaudes de fonderie.
Traçabilité du lot de coulée : ce qu’il faut vraiment lire
Sur la pièce moulée sous pression, le marquage sert presque toujours à porter en aval l’identité de la coulée : numéro de lot, moule, cavité, date. Ce sont les données qui permettent, face à un défaut, d’isoler rapidement la production concernée au lieu de tout bloquer. Pour que cela fonctionne, le code ne doit pas seulement être marqué : il doit passer un contrôle objectif.
C’est ici qu’intervient le grading, l’évaluation de la qualité du code selon des standards reconnus (ISO/IEC 15415 et AIM DPM pour le marquage direct), applicable en ligne pour fixer un seuil d’acceptation répétable. Il convient de rappeler que le grading en ligne et la vérification en laboratoire sont deux choses distinctes : la vérification requiert des conditions contrôlées et une instrumentation dédiée, le grading est le standard que l’on porte en production. Nous avons consacré à cette différence un approfondissement sur la différence entre lecture, grading et vérification des codes. Sur le brut variable, un grading en ligne est ce qui transforme « il semble lisible » en un critère mesurable.
Quand le brut n’est pas marquable de façon fiable (et qu’il vaut mieux déplacer le point)
Il y a une limite honnête à reconnaître : certains bruts ne sont pas marquables de façon fiable, point. Si la peau de fonderie est trop irrégulière, si la porosité superficielle est marquée et qu’aucune zone usinée n’est prévue, aucun paramètre ne garantira un contraste répétable au grading. Dans ces cas, le bon choix technique n’est pas d’insister, mais de déplacer le moment du marquage.
Il vaut souvent mieux marquer en aval d’une opération qui restitue une surface stable : après le grenaillage ou le sablage, après l’usinage mécanique, ou encore après la peinture ou le revêtement, où un contraste par enlèvement sélectif du film devient nettement plus prévisible. À défaut, quand même cela n’est pas praticable, la traçabilité est confiée à une plaque signalétique dédiée. Ce n’est pas un renoncement : c’est placer le marquage là où le procédé le rend répétable.
En résumé, sur le contraste des pièces moulées sous pression, la bonne question n’est pas « combien de puissance faut-il », mais « sur quelle surface suis-je en train de marquer et puis-je la rendre plus uniforme ». Reconnaître que l’origine du problème est métallurgique — et agir en conséquence sur la zone de marquage, la zone à frapper et le point du cycle — est ce qui fait passer d’un code qui se lit parfois à un code qui se lit toujours.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.