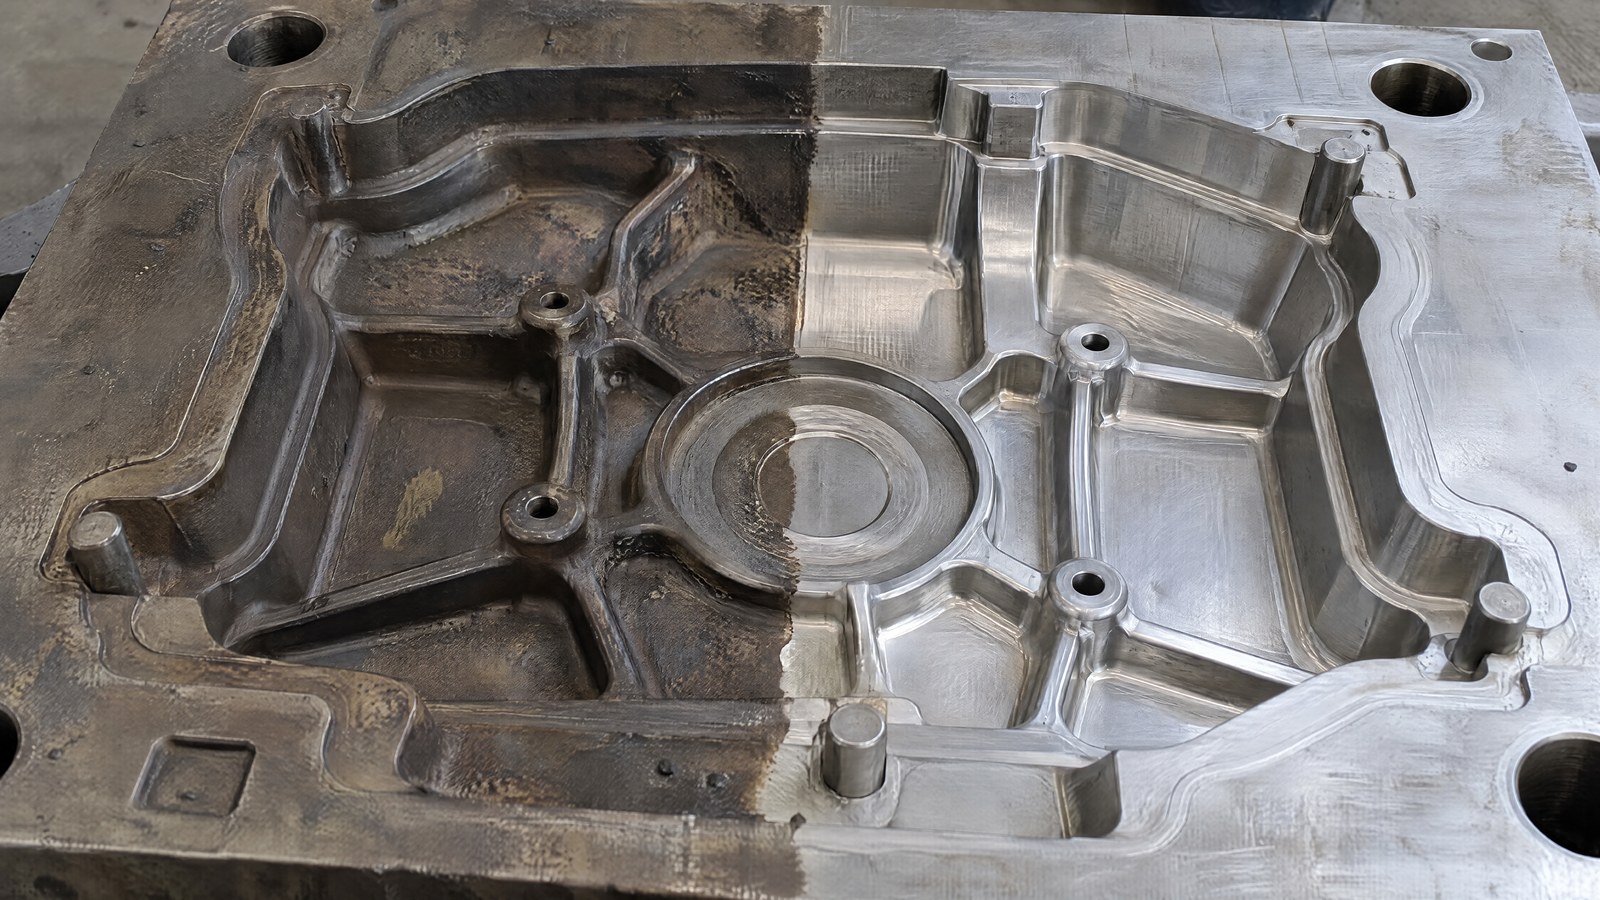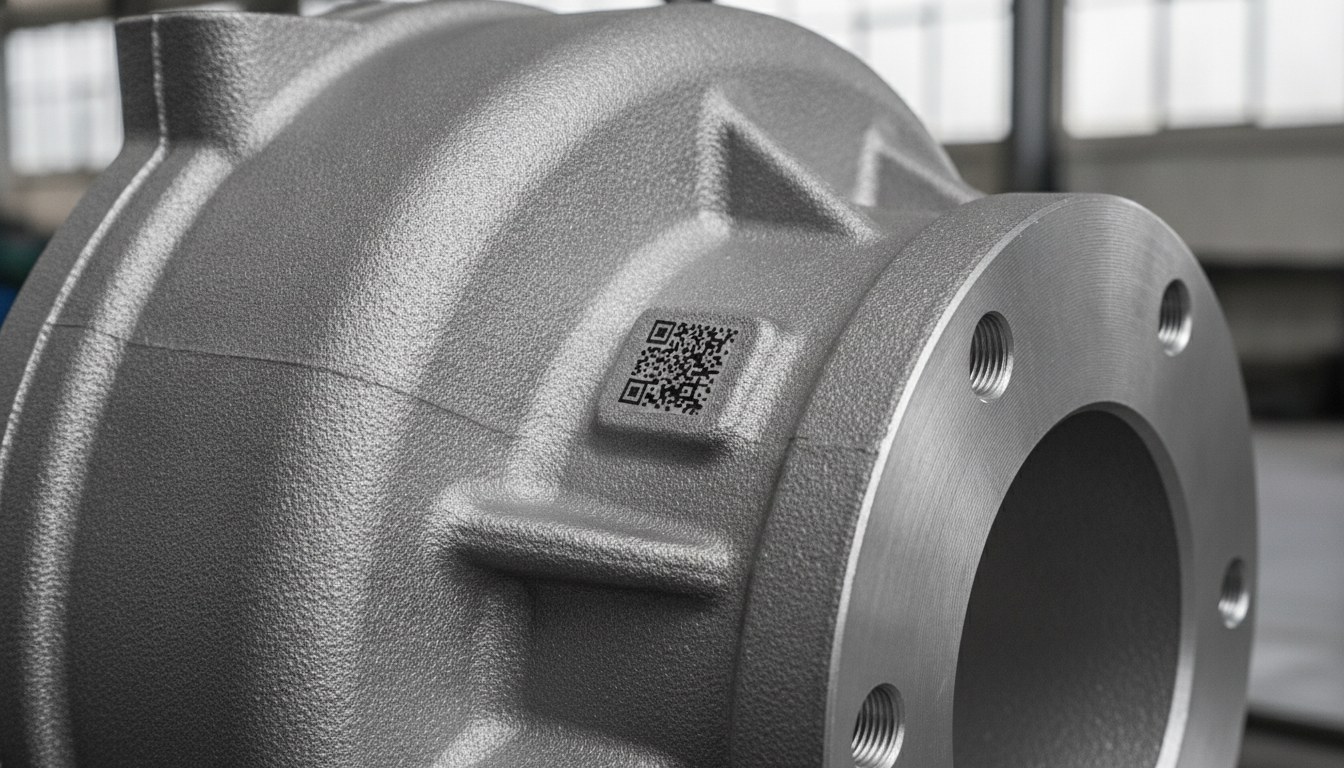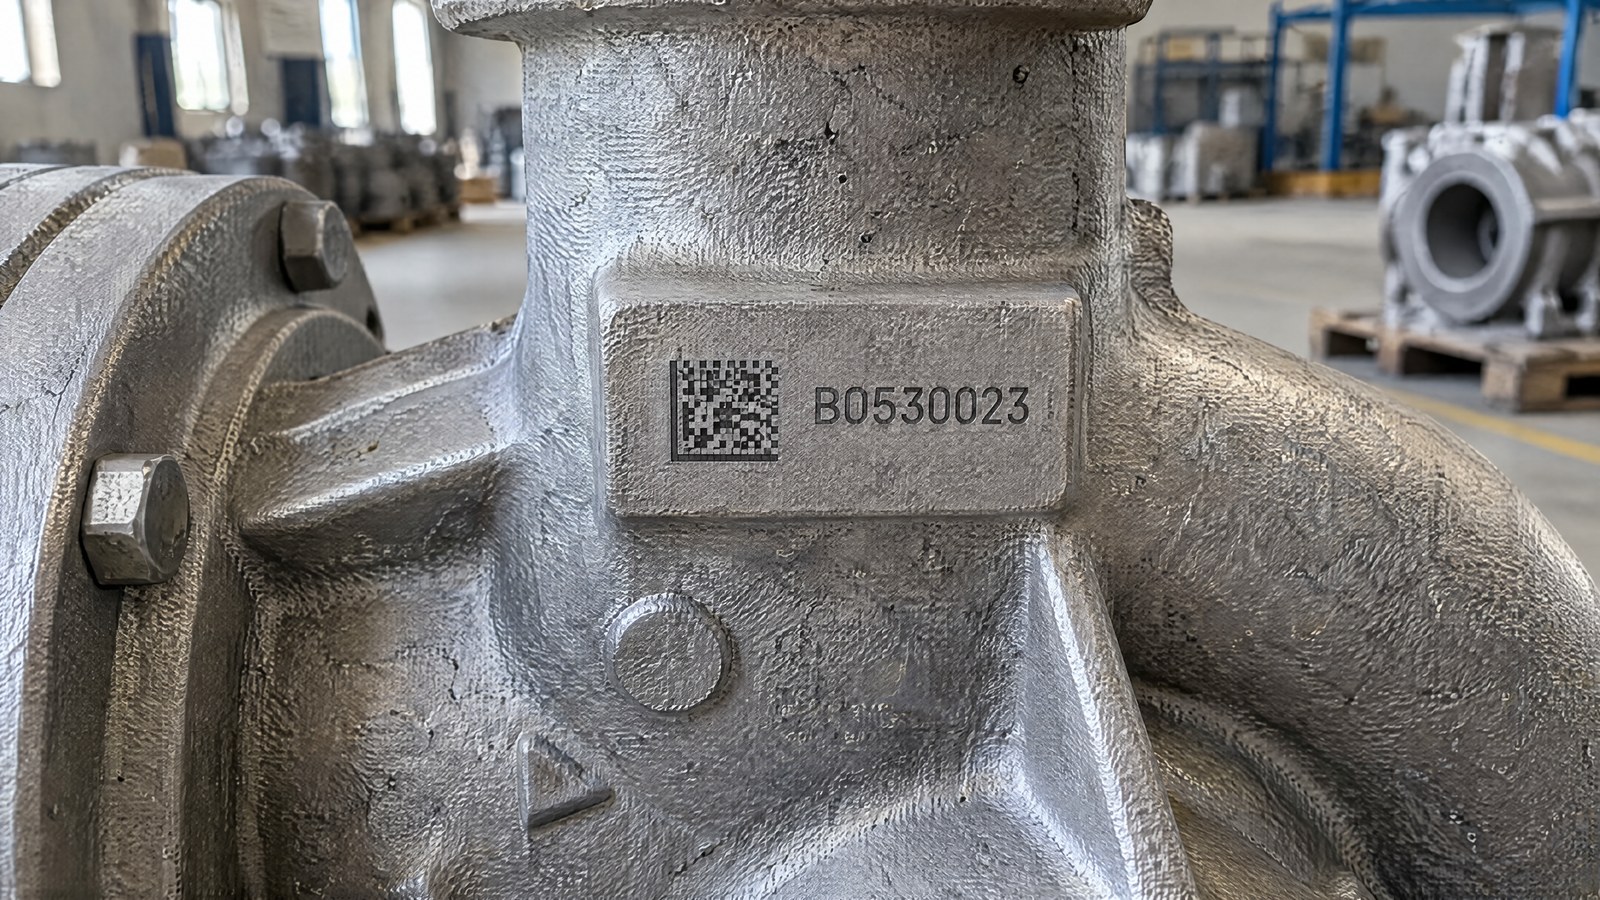
Dans une fonderie, la question n’est pas de savoir s’il faut tracer la pièce coulée, mais où placer le marquage le long du flux : juste après le démoulage, lorsque la pièce est encore brute et éventuellement chaude, ou bien plus en aval, après ébavurage et usinage mécanique, sur une surface propre. Ce n’est pas un choix esthétique mais un choix de processus : il modifie la lisibilité du code, la profondeur nécessaire pour qu’il survive à la finition et, surtout, la quantité de valeur usinée que l’on perd si cette pièce est ensuite mise au rebut.
Celui qui gère la production connaît le compromis. Graver tôt signifie lier la pièce coulée à son lot de coulée avant qu’elle ne se mélange aux autres, mais sur une peau de fusion irrégulière et sale. Graver tard offre une surface idéale pour le laser, mais marque une pièce sur laquelle on a déjà dépensé du temps machine : si on la rebute ensuite, on jette aussi l’usinage. Cet article met en ordre les facteurs techniques qui déterminent la position correcte du laser dans le flux de fonderie.
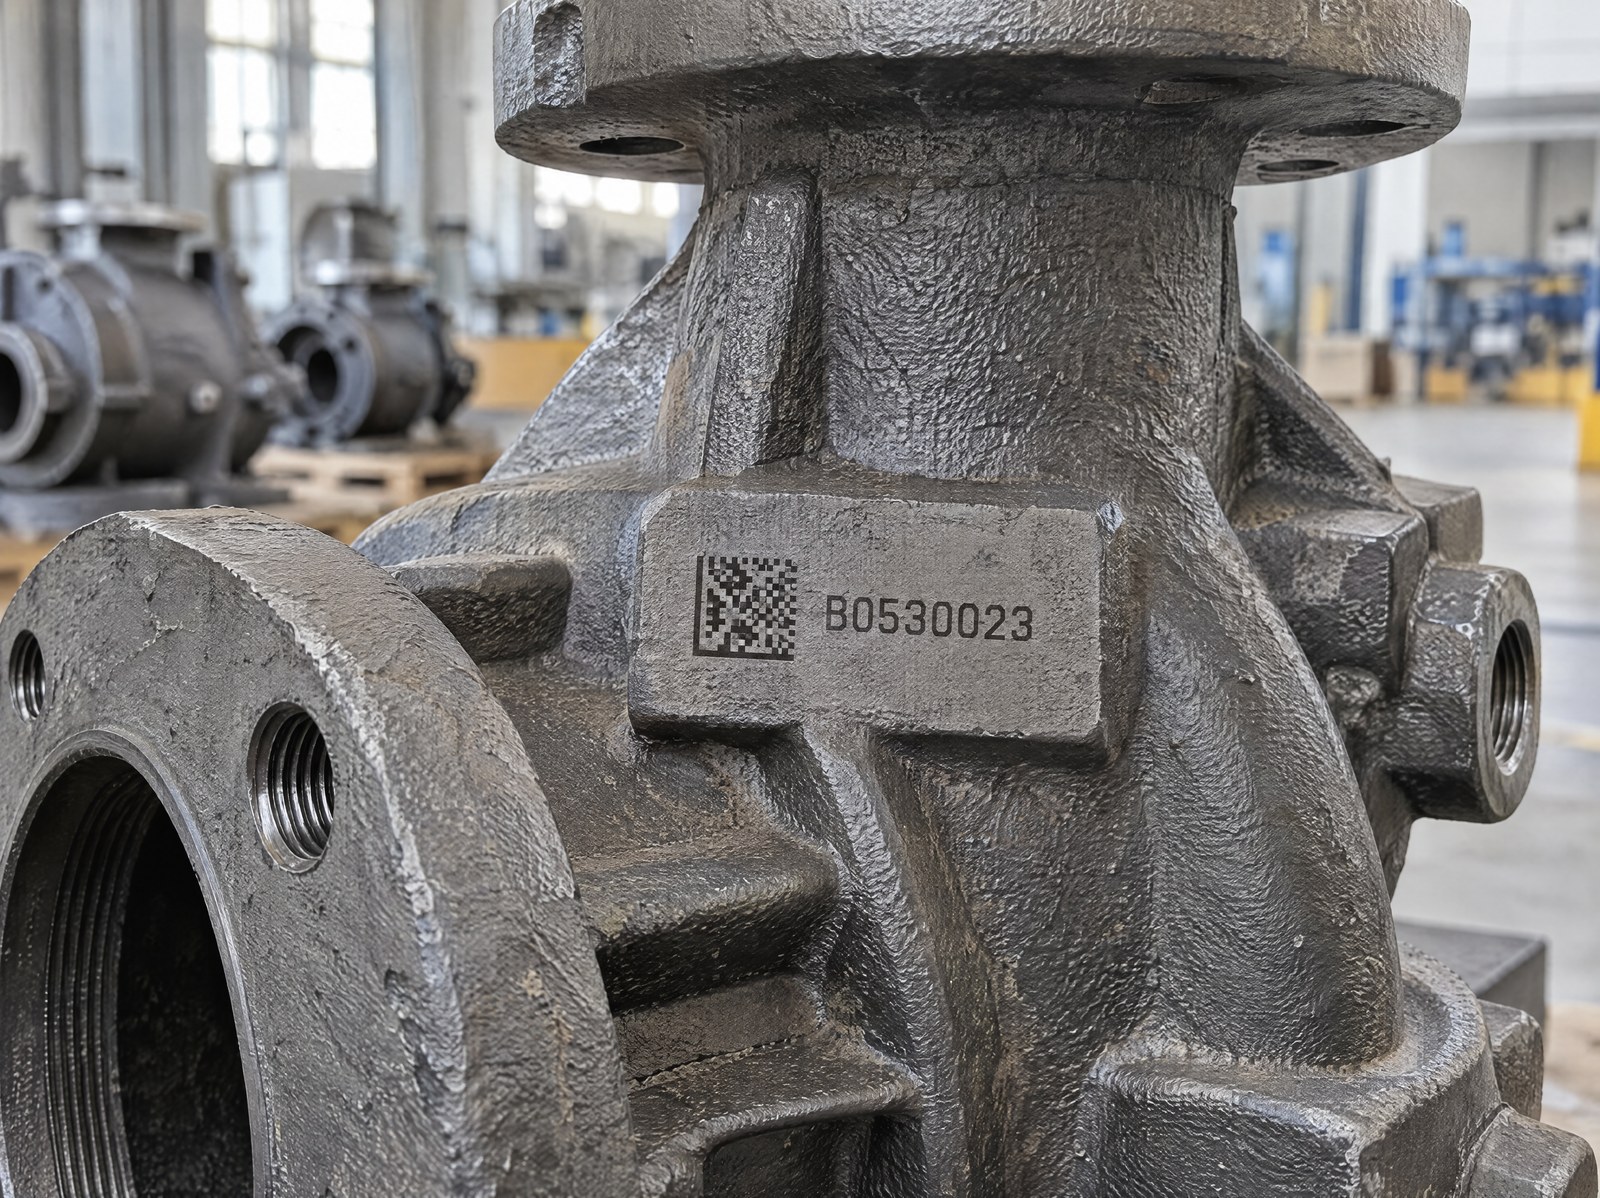
La peau de fusion : pourquoi le brut est une surface difficile
La surface d’une pièce coulée tout juste démoulée n’est pas uniforme. La peau de fusion, comme on l’appelle, est un enchevêtrement d’oxydes, de résidus de démoulant, de grains de sable englobés et de microporosités, avec une rugosité et une réflectivité qui changent d’un point à l’autre. Lorsque le faisceau la rencontre, il trouve un matériau hétérogène : à un endroit de l’oxyde, juste à côté du métal presque nu. Le risque n’est pas que le code ne se forme pas, mais que son contraste varie le long de la matrice, pénalisant la lecture automatique et le grading.
C’est pourquoi, sur le brut, l’objectif n’est pas le contraste optiquement parfait mais la robustesse du code : des cellules larges, une redondance suffisante, une géométrie qui reste définie même là où la peau est la plus irrégulière. La clé est de faire en sorte que le DataMatrix soit lisible grâce à la forme du sillon plutôt qu’à la seule couleur de surface, un principe déjà abordé en parlant du contraste du marquage sur le brut. La qualité se contrôle ensuite par un grading en ligne, qui mesure la lisibilité réelle du code tel qu’il est, avec sa peau sur lui.
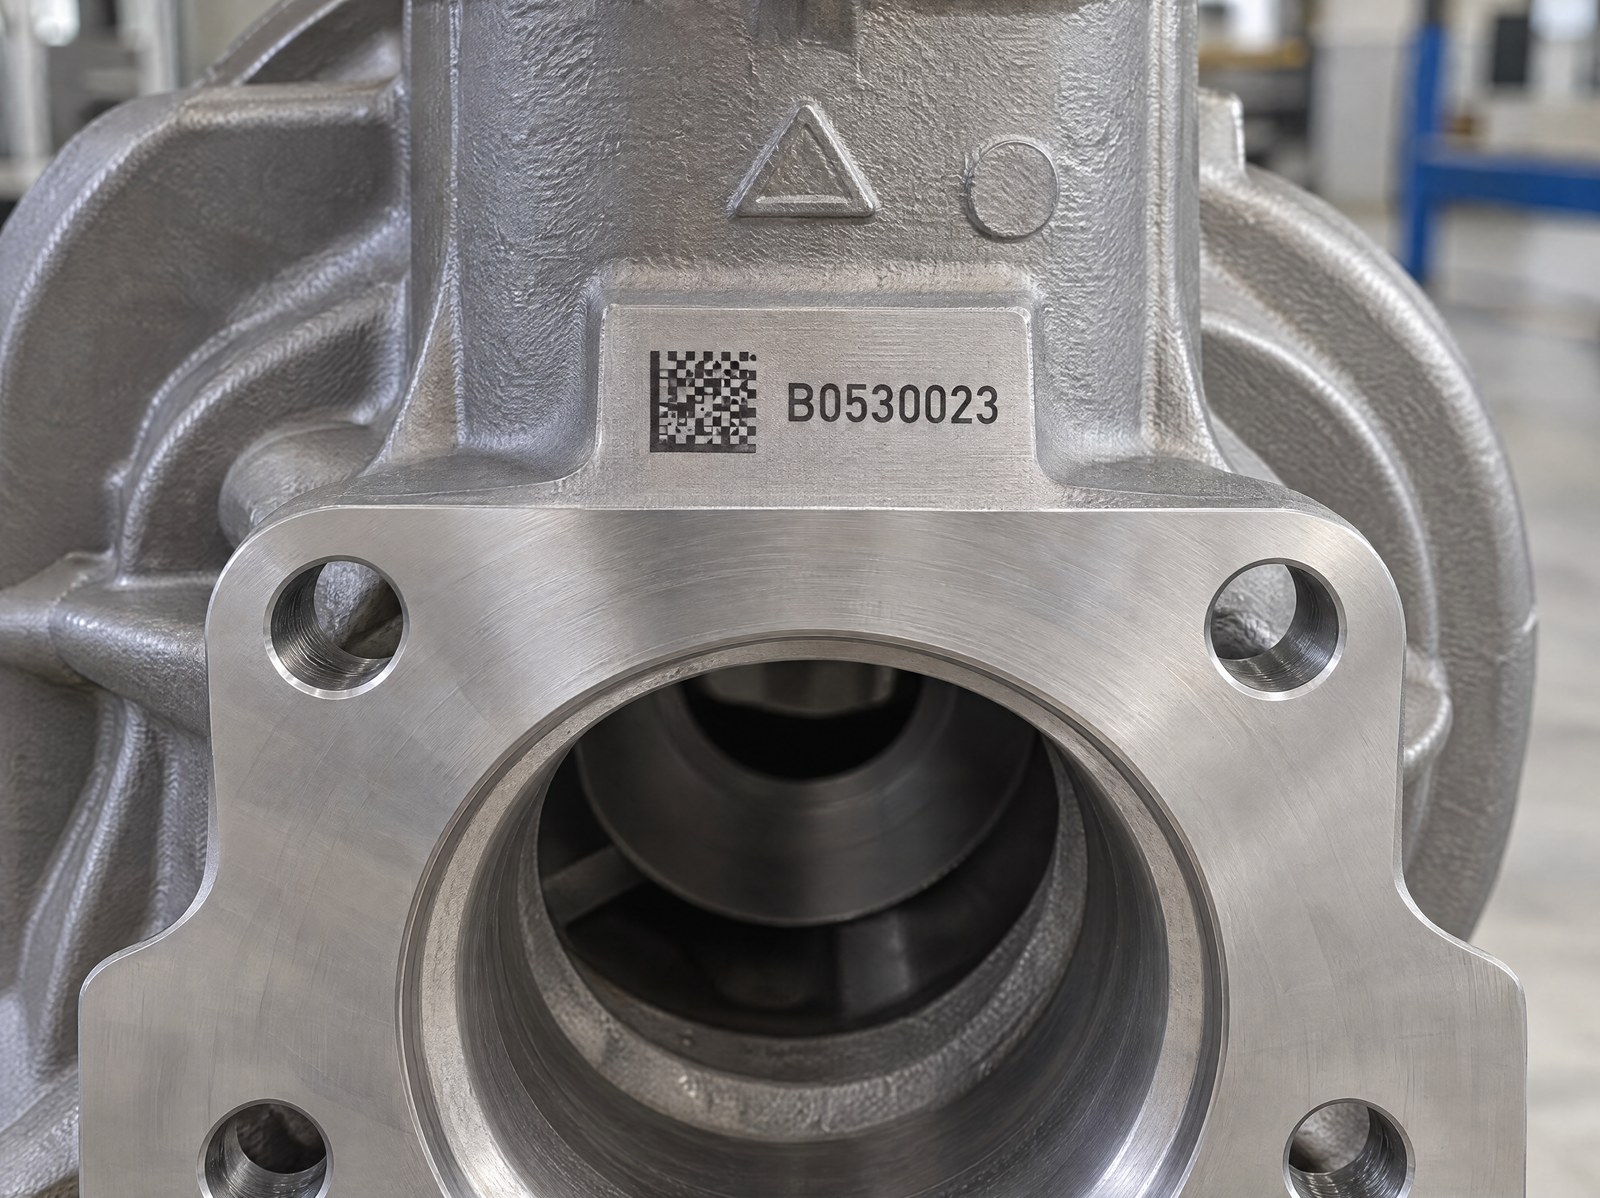
Profondeur utile sur le brut : graver, pas seulement marquer
Sur le brut, le choix technique naturel est la gravure profonde, et non le marquage superficiel. Une source laser fibre à 1064 nm enlève de la matière en créant un sillon aux parois définies, où le code est porté par la géométrie et non par une fine altération chromatique. C’est la différence entre un signe qui vit à la surface et un signe creusé dans le métal, capable de rester lisible même lorsque la couche la plus externe se dégrade.
La profondeur utile se mesure en dixièmes de millimètre et doit être calibrée sur le matériau : la fonte lamellaire, l’aluminium moulé sous pression et le zamak réagissent différemment au faisceau, en raison de la porosité, de la conductivité thermique et du comportement des oxydes. Il ne s’agit pas de graver « le plus profond possible » : il faut la profondeur minimale qui garantit une lecture fiable après toutes les opérations suivantes. La définir est précisément le travail d’essai sur des échantillons réels, où l’on arrête la paramétrisation lorsque le code résiste à la séquence complète sans exagérer sur le temps de cycle.
Lier le code au lot de coulée et à la masselotte
L’avantage le plus fort de la gravure précoce est la traçabilité de coulée. Marquer la pièce lorsqu’elle est encore brute permet de l’associer à son lot — moule, châssis, numéro de coulée, date — avant que les pièces ne se retrouvent mélangées dans les conteneurs en aval. Un DataMatrix portant le lot et la date gravé sur le brut fige cette information à l’origine, là où elle est certaine, au lieu de la reconstruire ensuite par approximation.
L’emplacement compte. Une zone à proximité de l’attaque de coulée ou d’un appendice technique, comme la masselotte ou un bossage de référence, offre une surface plus prévisible pour le code et n’interfère pas avec les fonctions de la pièce. Si cette zone est retirée lors de l’ébavurage, le code doit être placé sur une partie qui reste sur le composant fini : le choix de l’emplacement fait partie intégrante de la conception du cycle, et non d’un détail à décider au bord de la machine.
Gravure profonde pour résister au sablage et au grenaillage
Après le démoulage, la pièce coulée passe presque toujours par une phase de finition de surface — sablage, grenaillage, grenaillage de précontrainte — conçue précisément pour éliminer la peau de fusion et les résidus. Un marquage peu profond ne survit pas : le jet de grenaille polit la couche superficielle et emporte avec elle un signe léger. Un sillon gravé en profondeur, en revanche, demeure, car l’abrasion agit sur la surface et ne parvient pas à effacer la géométrie creusée.
C’est la même raison pour laquelle la gravure profonde est la réponse correcte lorsque le code doit résister au grenaillage de précontrainte et aux traitements mécaniques agressifs. En pratique, la profondeur de la gravure doit être dimensionnée aussi en fonction de la quantité de matière que la finition enlèvera : plus le traitement en aval est énergique, plus il faut de marge de profondeur pour que le DataMatrix ressorte encore lisible.
Profondeur de gravure Lisibilité après grenaillage Le sillon profond résiste à l’enlèvement superficiel de la finition.Chaud et brut ou froid et usiné : comment décider
La décision tourne autour de deux variables : le taux de rebut en aval et les exigences de traçabilité. Si le rebut après usinage est significatif et qu’il faut lier tôt la pièce à la coulée, graver sur le brut évite de dépenser de l’usinage sur des composants qui n’arriveront ensuite pas en fin de ligne. Si en revanche la priorité est une lisibilité élevée et uniforme et que la pièce dispose d’une surface usinée propre, marquer en aval est la voie la plus simple. Lorsque la pièce coulée est encore chaude, des précautions spécifiques entrent en jeu, déjà abordées à propos du marquage sur les pièces chaudes.
Il n’existe pas de réponse unique valable pour toute la fonderie : elle change avec l’alliage, avec la longueur du cycle d’usinage, avec la valeur ajoutée qui s’accumule pièce après pièce. Le schéma ci-dessous résume les critères permettant de peser les deux options.
| Critère | Sur le brut (chaud) | Après usinage (froid) |
|---|---|---|
| Surface | Peau de fusion, hétérogène | Propre et régulière |
| Lisibilité du code | Robuste mais variable | Élevée et uniforme |
| Profondeur requise | Élevée, gravure profonde | Limitée |
| Liaison au lot de coulée | Immédiate | Tardive, risque de mélange |
| Valeur perdue en cas de rebut | Seulement la pièce coulée | Pièce coulée plus usinage |
| Résistance à la finition | Nécessaire | Moins critique |
Pour qui la gravure sur le brut a du sens (et pour qui elle n’en a pas)
Graver sur le brut convient à ceux qui ont des usinages mécaniques longs et coûteux en aval, à ceux qui doivent garantir la traçabilité de coulée dès l’origine et à ceux qui soumettent les pièces coulées à des grenaillages énergiques : dans tous ces cas, la gravure profonde précoce protège à la fois l’information et la valeur de la pièce. C’est le choix naturel pour la fonte, l’aluminium moulé sous pression et le zamak destinés à des secteurs où le lien avec le lot de coulée est une exigence, et non une option.
Ce n’est en revanche pas la voie obligée lorsque le composant arrive tôt à une surface usinée propre, lorsque les volumes de rebut en aval sont négligeables ou lorsque le code exige une lisibilité esthétique très poussée que la peau de fusion ne permet pas. Dans ces cas, marquer après l’usinage, sur une surface régulière, reste plus simple et plus maîtrisable. La règle pratique est unique : placer le laser au point du flux où le code survit à tout ce qui vient après, en dépensant le minimum d’usinage sur des pièces qui pourraient être mises au rebut.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.