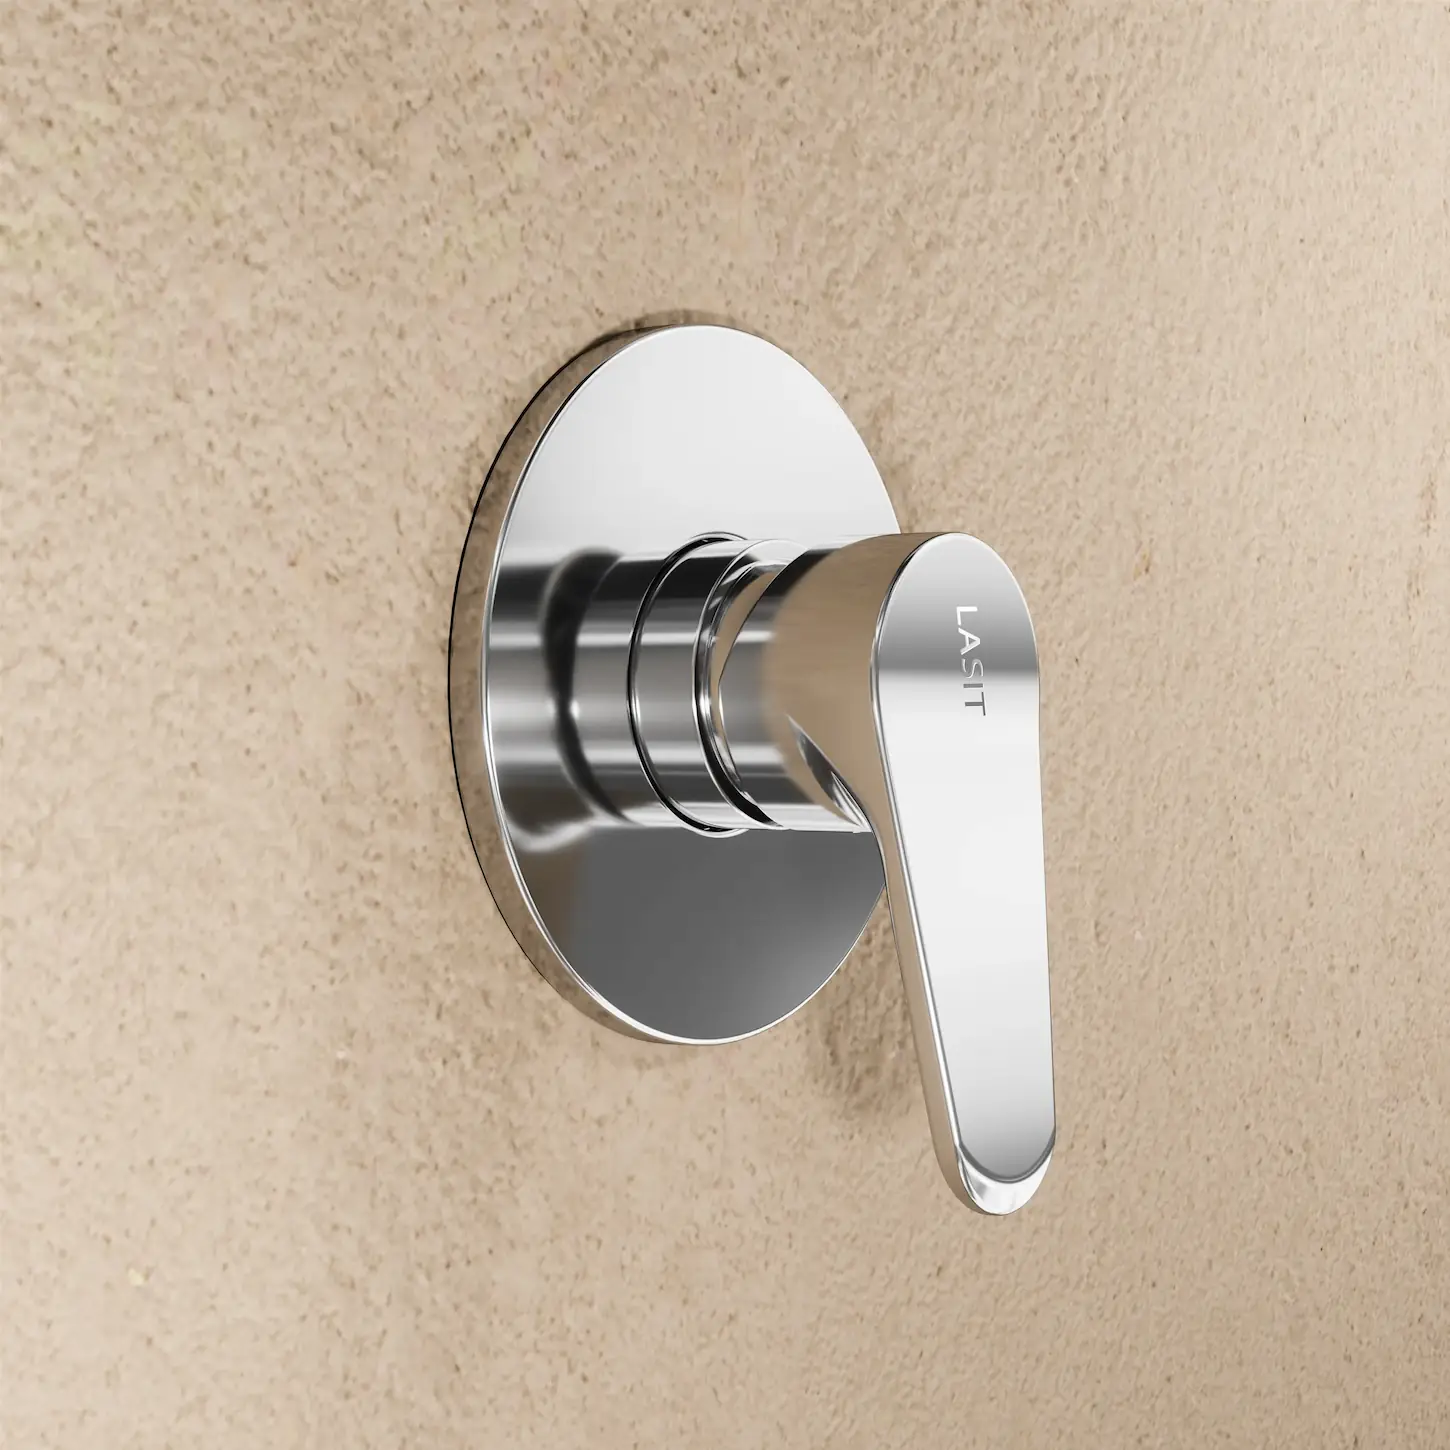
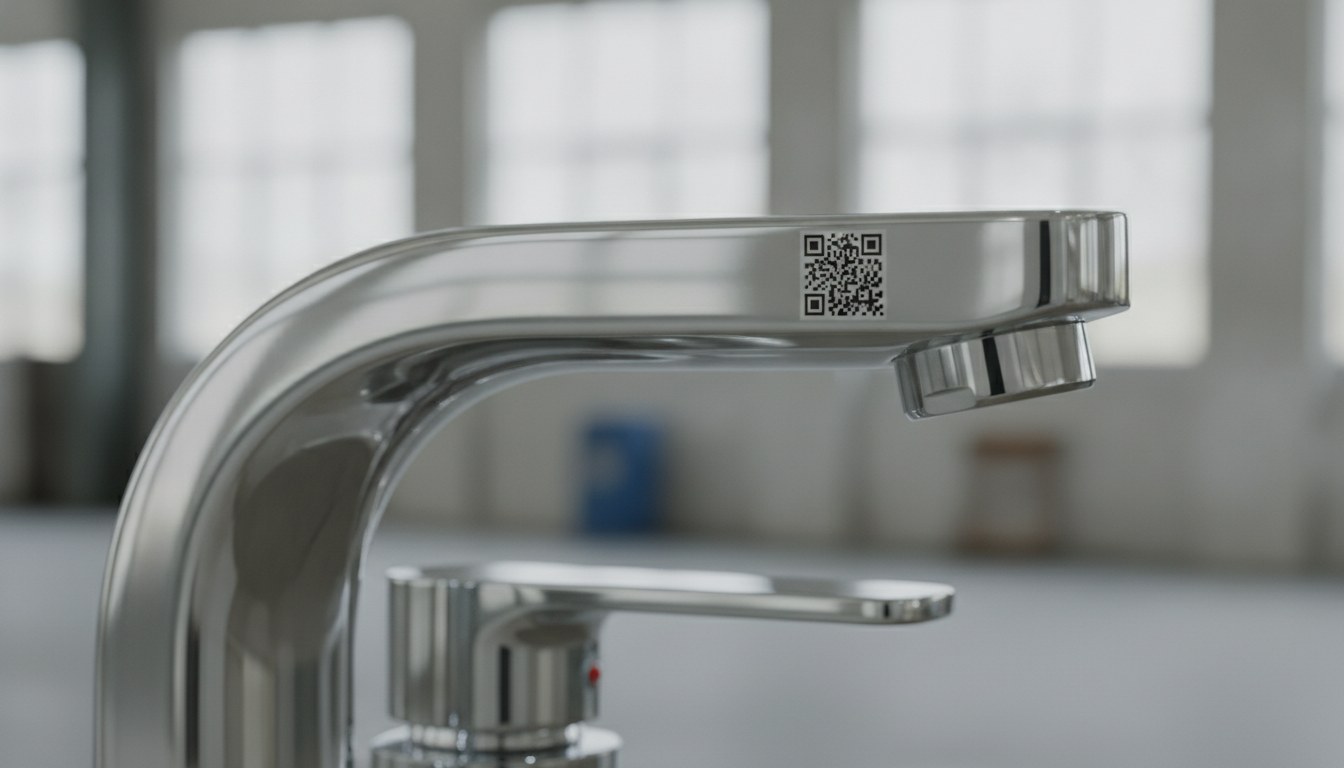
Les fabricants de robinetterie en laiton chromé ou nickelé connaissent bien la position inconfortable du marquage : c’est la dernière opération du cycle, elle intervient sur une pièce déjà finie et brillante, et c’est justement celle que le client voit en premier. Elle doit porter la marque, les références de lot et, de plus en plus souvent, un DataMatrix de traçabilité, sans abîmer la surface miroir. Mais il existe un problème moins visible et plus insidieux : sur la robinetterie, le marquage est aussi une potentielle amorce de corrosion.
Le revêtement galvanique n’est pas une simple finition esthétique : c’est la barrière qui protège le laiton sous-jacent. Chaque fois que le faisceau touche cette surface, la question de l’ingénieur qualité n’est pas seulement « est-ce bien lisible ? », mais « suis-je en train d’ouvrir une discontinuité dans le dépôt qui, dans quelques mois, deviendra un point de corrosion par piqûres ? ». Marquer le laiton chromé sans compromettre la galvanisation est, avant tout, un problème de contrôle de l’énergie et de choix du bon moment dans le cycle de production.
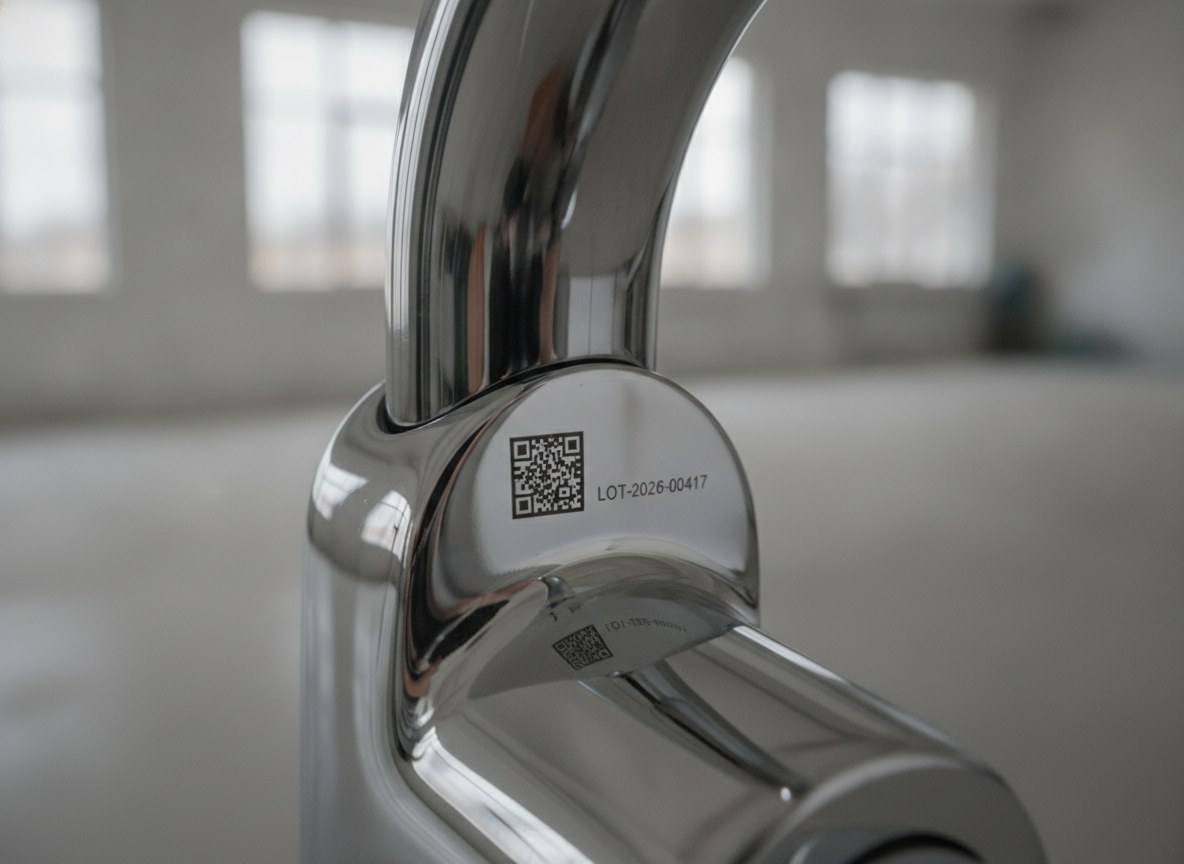
Un marquage correct sur ces pièces découle de trois décisions combinées : quand marquer par rapport à la galvanisation, avec quelle énergie travailler, et comment démontrer — avant d’industrialiser — que le revêtement tient.
La structure du revêtement et pourquoi le marquage peut amorcer la corrosion
Une pièce de robinetterie chromée est un empilement : le substrat en laiton, un ou plusieurs dépôts de nickel et, au sommet, un film de chrome décoratif. Le nickel effectue le gros travail de protection et de nivellement ; le chrome, très dur et très fin, apporte la finition, la résistance aux rayures et la couleur. C’est un système à barrière : tant que les couches restent continues, le laiton n’est pas exposé à l’environnement extérieur.
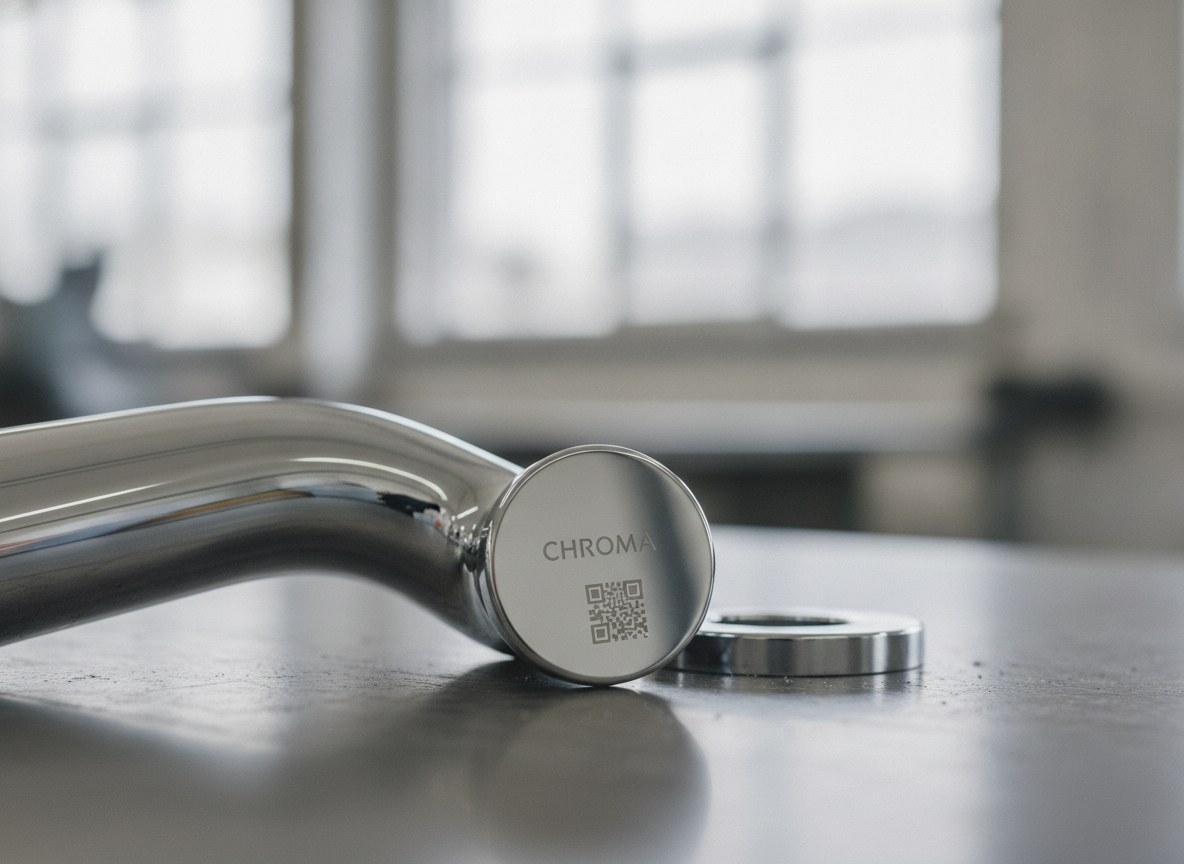
Le marquage entre en conflit avec cette logique lorsqu’il enlève de la matière. Si le faisceau retire le chrome et entame le nickel jusqu’à découvrir le laiton, il crée une discontinuité dans le dépôt : à cet endroit, le revêtement ne protège plus, et en présence d’humidité et de chlorures, la corrosion localisée s’amorce. Ce qui aggrave la situation, c’est le couplage galvanique entre métaux différents — nickel, chrome et laiton exposés ensemble à l’intérieur d’un micro-cratère — qui accélère le phénomène. Un marquage trop agressif n’est pas seulement inélégant : c’est un défaut fonctionnel qui se manifeste des semaines après l’expédition.
Marquer avant ou après la galvanisation : deux voies, deux compromis
La première voie consiste à marquer le brut, avant le placage, et à laisser les dépôts galvaniques recouvrir le signe. L’avantage est net sur le plan de la corrosion : le marquage reste scellé sous le revêtement, qui demeure continu sur toute la surface visible. Le prix à payer, c’est la flexibilité et la netteté : le nivellement typique du bain galvanique tend à adoucir les bords, et sur un DataMatrix cela se traduit par des cellules moins définies ; de plus, chaque pièce doit être marquée en amont, avant de connaître le lot et la destination finale.
| Aspect | Marquer avant la galvanisation | Marquer après la galvanisation |
|---|---|---|
| Intégrité du revêtement | Signe scellé sous le dépôt, barrière continue | À contrôler : discontinuité possible dans le dépôt |
| Flexibilité et sérialisation | Liée à la pièce brute, en amont du cycle | Permet des numéros de série et des lots appliqués en fin de ligne |
| Netteté du code | Bords adoucis par le nivellement galvanique | Bords nets et cellules bien définies |
| Risque de corrosion | Faible : aucune brèche sur la surface finie | Concentré ici : nécessite un processus à basse énergie |
La seconde voie consiste à marquer en aval, sur la pièce déjà chromée. On y gagne tout ce que l’on perd dans l’autre : numéros de série et références de lot appliqués en fin de ligne, bords nets, codes à haute lisibilité. En contrepartie, c’est précisément ici que se concentre le risque : le faisceau agit directement sur la barrière protectrice et doit être maîtrisé pour ne pas la percer. C’est la voie la plus utilisée dans la robinetterie moderne, car la sérialisation tardive est souvent incontournable, mais elle exige un processus réglé avec soin.
Lorsque le marquage est en aval et fonctionnel, la qualité du code doit être surveillée avec la même rigueur que la tenue du revêtement. En ligne, on applique le grading des codes bidimensionnels selon les normes de référence, tandis que la vérification proprement dite relève de conditions de laboratoire contrôlées : ce sont deux niveaux distincts, comme expliqué dans l’article consacré à la différence entre lecture, grading et vérification des codes.
L’épaisseur du dépôt et la marge de travail du laser
Le point critique, c’est que le chrome décoratif est une couche extrêmement fine, de l’ordre de fractions de micron, superposée à un dépôt de nickel nettement plus épais. La marge dans laquelle le laser doit travailler, lorsqu’il marque en aval, est donc réduite : il suffit de quelques impulsions trop énergétiques pour traverser le chrome, entailler le nickel et se rapprocher du laiton. Il n’existe pas de valeur unique valable pour toutes les pièces, car l’épaisseur des dépôts varie selon le fournisseur galvanique et la géométrie ; c’est pourquoi le bon paramètre se trouve sur l’échantillon réel, et non sur la fiche technique.
Énergie d’impulsion Intégrité du revêtement faible énergie préserve la barrièreLa logique est celle d’un seuil : en dessous d’un certain niveau d’énergie, on obtient un contraste par altération superficielle, sans enlèvement du revêtement ; au-dessus, on commence à retirer de la matière et la barrière s’amincit jusqu’à céder. Tout le travail de mise au point consiste à rester durablement en dessous de ce seuil, avec une marge de sécurité qui tienne compte des tolérances du bain galvanique.
Décollement et piqûres : quand l’énergie est de trop
Un excès d’énergie ne produit pas seulement l’enlèvement du revêtement. L’apport thermique localisé peut générer des micro-fissures dans le chrome, qui est dur mais fragile, et favoriser le décollement du dépôt aux bords du signe, sous forme de soulèvements ou d’écaillages qui s’élargissent avec le temps. De là, la corrosion trouve sa voie préférentielle : d’abord la corrosion par piqûres dans les micro-cratères exposés, puis la progression sous le revêtement adjacent, où le laiton réagit et pousse sur le film sus-jacent.
C’est un défaut particulièrement trompeur, car au contrôle la pièce paraît parfaite : le marquage est lisible, la surface est brillante, personne ne voit rien. Le problème n’émerge qu’après exposition à l’environnement humide d’une salle de bains, et c’est la raison pour laquelle l’évaluation d’un marquage sur robinetterie ne peut pas se limiter à l’aspect immédiat.
Solutions à basse énergie : contraste clair sur fond brillant
La réponse technique consiste à travailler en régime de basse énergie, avec des impulsions brèves à haute fréquence qui répartissent l’action sur de nombreuses micro-interactions légères plutôt que sur un unique enlèvement profond. Sur ces revêtements, la source laser fibre MOPA offre le contrôle fin nécessaire, tout comme les régimes en picosecondes, où l’impact thermique sur le revêtement est négligeable. L’objectif n’est pas de graver : c’est de modifier de façon contrôlée la microstructure superficielle pour créer du contraste sans ouvrir la barrière. Les professionnels de la robinetterie trouveront un approfondissement sur le sujet dans la technologie MOPA dans la robinetterie.
Il y a aussi un avantage esthétique cohérent avec ce choix. Sur un chrome miroir, un signe clair et satiné obtenu par micro-texturisation de la surface ressort mieux qu’une tentative de signe foncé, qui, sur le reflet, tendrait à disparaître selon l’angle d’observation. Le marquage clair sur fond brillant est à la fois le plus lisible et le moins invasif, car il reste confiné dans les couches les plus externes du revêtement.
Vérifier la tenue au brouillard salin avant d’industrialiser
Aucun paramètre ne doit être envoyé en production parce qu’il « semble correct ». La tenue du revêtement marqué se démontre par des essais de corrosion accélérée sur des échantillons marqués avec les mêmes paramètres que la série. L’essai au brouillard salin neutre selon ISO 9227 est la référence générale, mais pour les revêtements décoratifs chrome-nickel, le test le plus sévère et le plus pertinent est le CASS (brouillard salin cupro-acétique, ASTM B368), conçu précisément pour évaluer la protection de ces dépôts.
En pratique, on prépare des coupons et des pièces représentatives, on les marque avec le cycle candidat, on les expose au test et on évalue la zone marquée : présence de piqûres, soulèvements du revêtement, migration de la corrosion depuis les bords du signe. Seul un cycle qui réussit cette vérification sur les échantillons peut être considéré comme prêt pour l’industrialisation. C’est le moment où la mise au point en laboratoire cesse d’être une opinion et devient une donnée reproductible, à figer comme paramètre de production.
À qui cela s’adresse (et à qui cela ne s’adresse pas)
Cette approche est pensée pour ceux qui marquent la robinetterie et les composants en laiton chromé ou nickelé en aval de la galvanisation, doivent garantir contraste et lisibilité sur des surfaces brillantes et, en même temps, ne peuvent pas se permettre que le marquage devienne un point de corrosion. C’est la situation typique de ceux qui appliquent marque, numéros de série et codes de traçabilité sur des pièces destinées à durer des années en environnement humide.
Ce n’est en revanche pas la voie obligée pour ceux qui ont toute latitude de marquer le brut avant le placage et n’ont pas de besoins de sérialisation tardive : dans ce cas, marquer en amont et sceller le signe sous le dépôt reste l’option la plus simple sur le front de la corrosion. Et ce n’est pas nécessaire là où le revêtement n’a pas de fonction protectrice critique. Dans tous les autres cas, la règle pratique est unique : définir le paramètre à basse énergie sur l’échantillon réel et le valider au brouillard salin avant d’ouvrir la production.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.