Qui gère une fonderie à coulée par gravité ou un moulage sous pression avec moules en coquille connaît bien le moment où l’empreinte cesse de « restituer » la pièce comme elle le devrait. Coulée après coulée, sur la surface de l’acier à outils pour moules s’accumulent trois dépôts différents : l’agent de démoulage polymérisé, que le cycle thermique cuit et transforme en une pellicule tenace ; les oxydes générés par l’exposition répétée au métal en fusion ; et les dépôts carbonés laissés par les lubrifiants et les agents de démoulage dégradés. Le résultat est une empreinte qui perd en définition sur les détails, altère la finition de la pièce coulée et, dans les pires cas, favorise les défauts de remplissage ou les collages.
La maintenance passe aujourd’hui presque toujours par deux voies : le dégraissage aux solvants, qui ramollit mais ne détache pas le polymérisé, et le microsablage, qui le retire mais agit de manière abrasive sur toute la surface. Dans les deux cas, le technicien de maintenance paie trois prix : l’usure progressive de la géométrie (chaque passe d’abrasif enlève aussi une fraction du substrat et arrondit les arêtes et les micro-détails), la faible répétabilité (le résultat dépend de la main de l’opérateur et de la granulométrie du jour) et l’arrêt machine, car souvent le moule doit être démonté, apporté en cabine et remis en température.
Le nettoyage laser aborde précisément ces trois points : il retire le contaminant par ablation sélective, sans attaquer l’acier sous-jacent, et c’est un procédé répétable et programmable, donc adapté à une maintenance préventive planifiée plutôt que corrective.
Pourquoi l’agent de démoulage, les oxydes et les dépôts carbonés se comportent différemment
Tous les contaminants de l’empreinte ne sont pas identiques, et le choix de la méthode de nettoyage devrait partir de là. L’agent de démoulage, appliqué par pulvérisation à chaque cycle, sous la chaleur répétée polymérise et se stratifie : de film mince il devient croûte adhérente. Les oxydes sont chimiquement liés au fer superficiel et tendent à se former dans les angles et dans les zones au contact le plus direct avec la fusion. Les dépôts carbonés, enfin, sont sombres et fortement absorbants au rayonnement infrarouge. C’est précisément cette différence de comportement qui rend le laser intéressant : le contaminant et l’acier ont des seuils d’interaction différents avec le faisceau, et c’est sur cette différence que se construit la sélectivité.
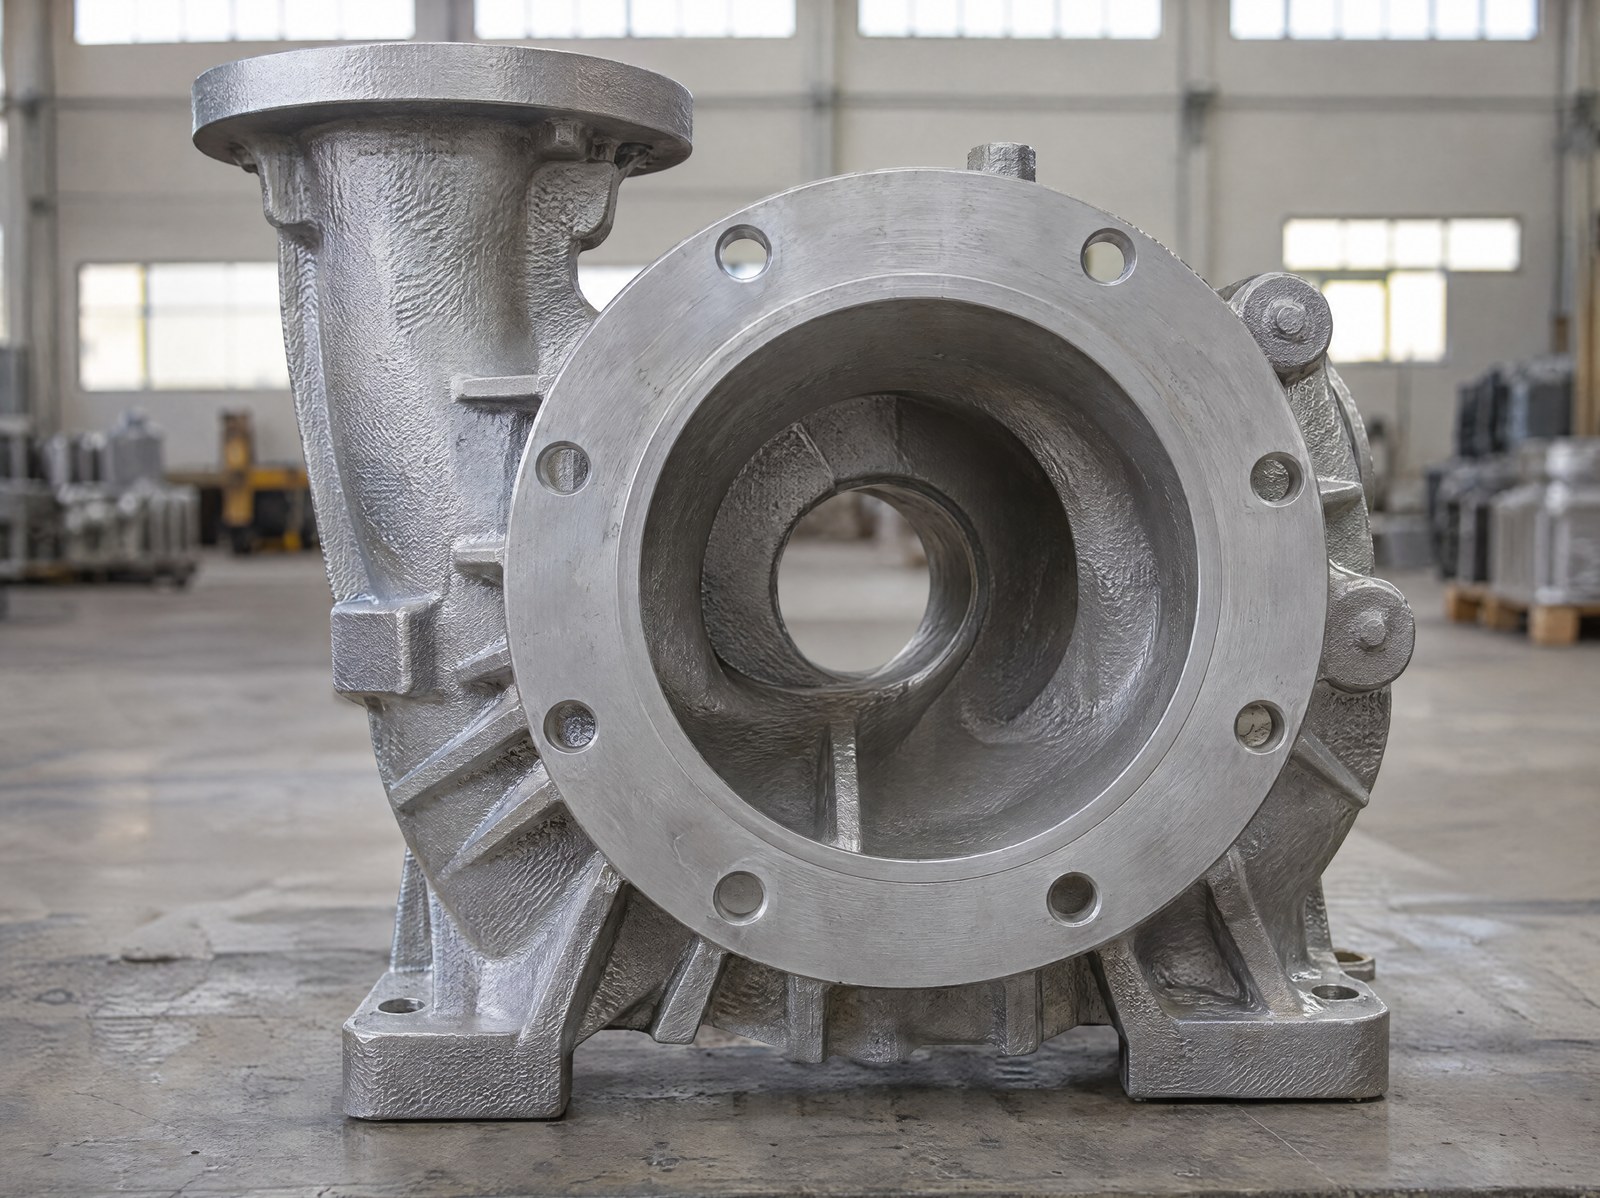
Comment fonctionne l’ablation sélective
Le nettoyage laser travaille par ablation : un faisceau pulsé, typiquement à source laser fibre avec une longueur d’onde de 1064 nm, est concentré et balayé sur la surface. Le contaminant absorbe l’énergie de l’impulsion et est retiré en un temps très bref — vaporisé ou expulsé sous forme de microplasma — sans que la chaleur ait le temps de se propager en profondeur dans le métal.
Le principe qui rend le procédé « propre » est le seuil d’ablation : chaque matériau commence à être retiré seulement au-dessus d’une certaine densité d’énergie (fluence). L’agent de démoulage polymérisé, les oxydes et le carbone ont un seuil sensiblement plus bas que l’acier à outils, et absorbent bien mieux l’infrarouge. En réglant les paramètres juste au-dessus du seuil du contaminant et en dessous de celui du substrat, le faisceau « consomme » la couche indésirable et s’arrête naturellement lorsqu’il atteint le métal propre, qui réfléchit une grande partie de l’énergie résiduelle. En pratique, le laser enlève ce qu’il doit enlever et laisse le reste intact, sans contact mécanique et sans consommables abrasifs. Les paramètres opérationnels — puissance moyenne, fréquence et vitesse de balayage — doivent être calibrés selon le type de dépôt et l’acier.
Pourquoi la sélectivité préserve la rugosité et les cotes de l’empreinte
C’est le point qui intéresse le plus un tooling manager. Le microsablage, étant un procédé par impact, agit indistinctement sur le contaminant et le substrat : il retire le dépôt mais émousse les arêtes, ouvre la rugosité et, répété dans le temps, déplace les cotes de l’empreinte hors tolérance. Dans un moule de précision, cela signifie perdre la définition des nervures, des inscriptions et des raccords qui caractérisent la pièce coulée.
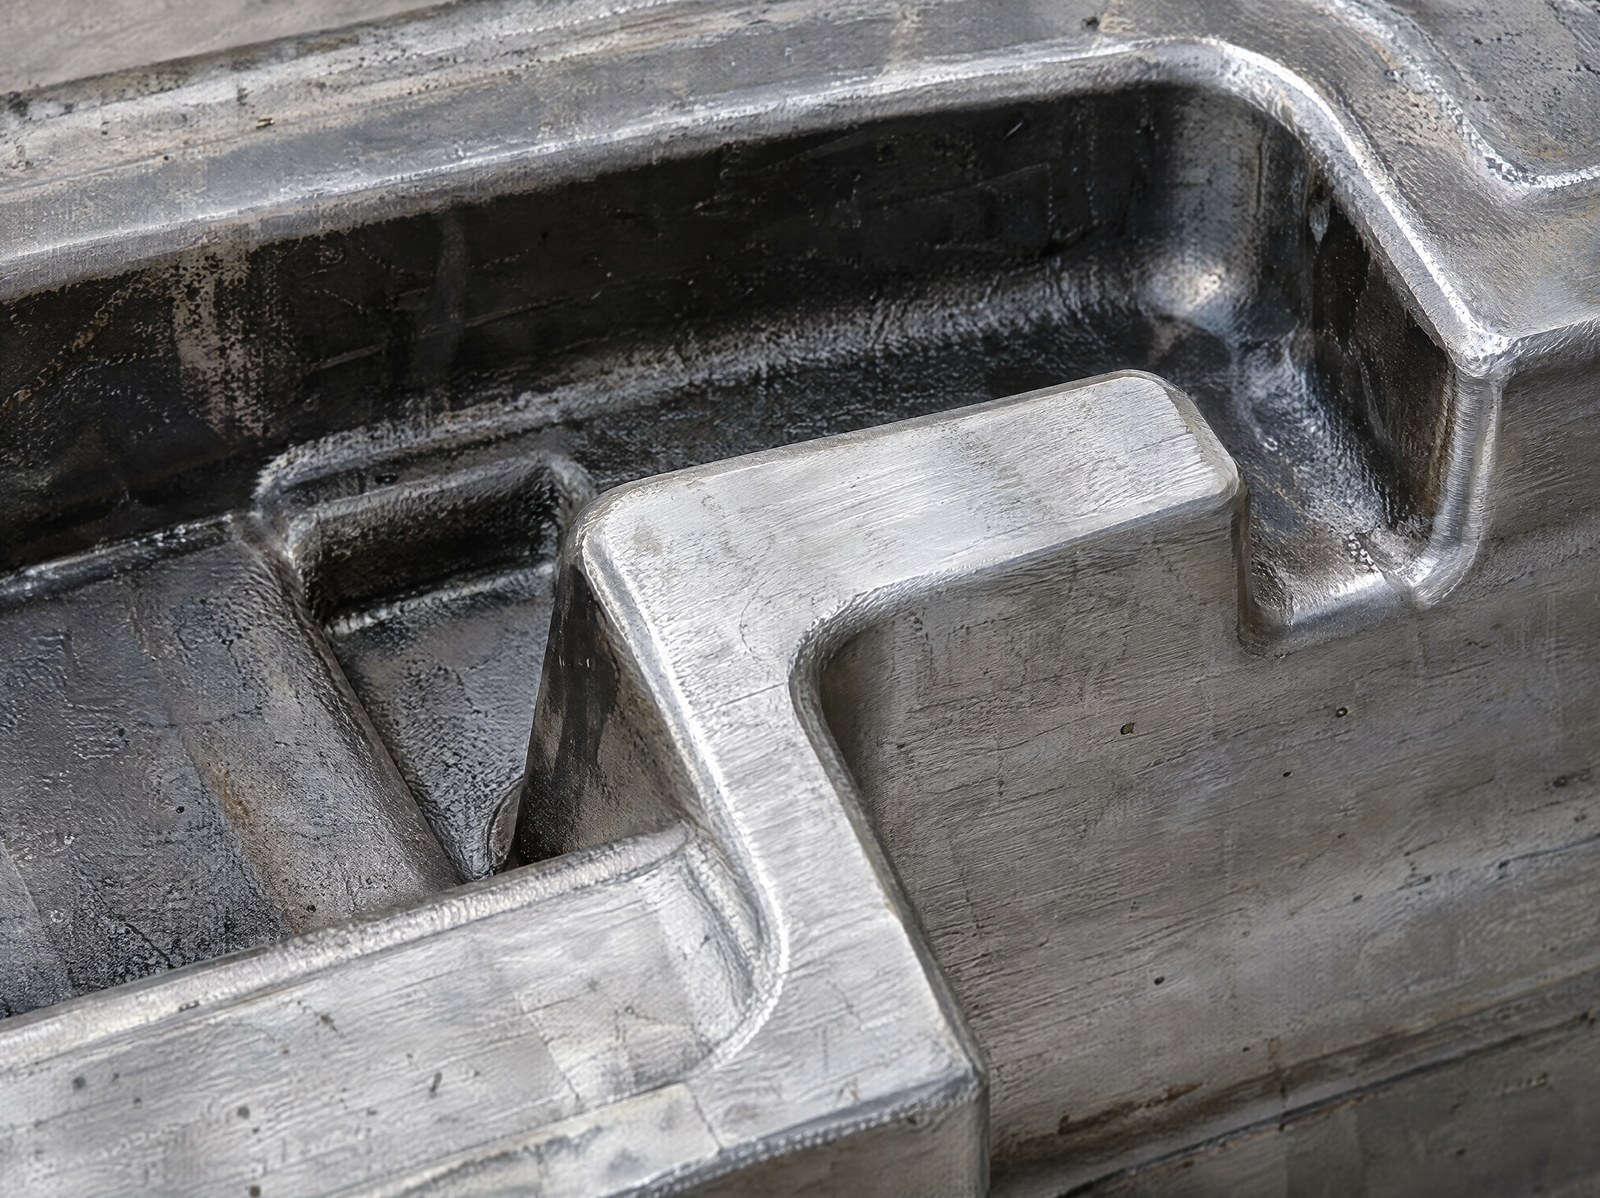
L’ablation laser, agissant seulement sur la couche qui absorbe l’énergie, n’est pas abrasive : elle n’enlève pas de métal de base, donc la rugosité et les cotes de l’empreinte restent celles du projet. La surface qui réapparaît est la surface originale de l’acier, non une nouvelle finition créée par l’abrasif. Cela permet aussi de traiter sélectivement uniquement les zones contaminées, sans toucher les zones déjà propres — chose impossible avec un jet d’abrasif qui balaie toute la surface. Pour une comparaison plus large entre les deux logiques de procédé, nous avons consacré un article spécifique au nettoyage laser comme alternative au sablage.
Répétabilité : de la maintenance corrective à la maintenance programmée
L’avantage le moins visible mais le plus stratégique est la répétabilité. Une recette de nettoyage laser est un ensemble de paramètres enregistrés : trajectoire de balayage, nombre de passes, puissance et vitesse. En rappelant la même recette, le nettoyage n° 500 est identique au n° 1, indépendamment de l’opérateur. Cela transforme une opération aujourd’hui « au feeling » en un procédé mesurable et documentable, qui s’intègre bien à une logique de maintenance préventive à intervalles définis : tous les tant de cycles de coulée, le moule reçoit son nettoyage programmé, avant que le dépôt ne devienne critique.
Il en découle aussi une réduction des consommables : pas d’abrasifs à acheter, stocker et éliminer, pas de solvants à gérer comme déchet. Le laser n’a pas de matériau de consommation qui touche le moule, et le seul service récurrent est l’aspiration des fumées d’ablation. La même philosophie de retrait sélectif, nous l’appliquons, avec des paramètres différents, à l’élimination de la rouille et des oxydes sur les outils de coupe.
Un exemple concret : agent de démoulage polymérisé sur empreinte en acier à moule
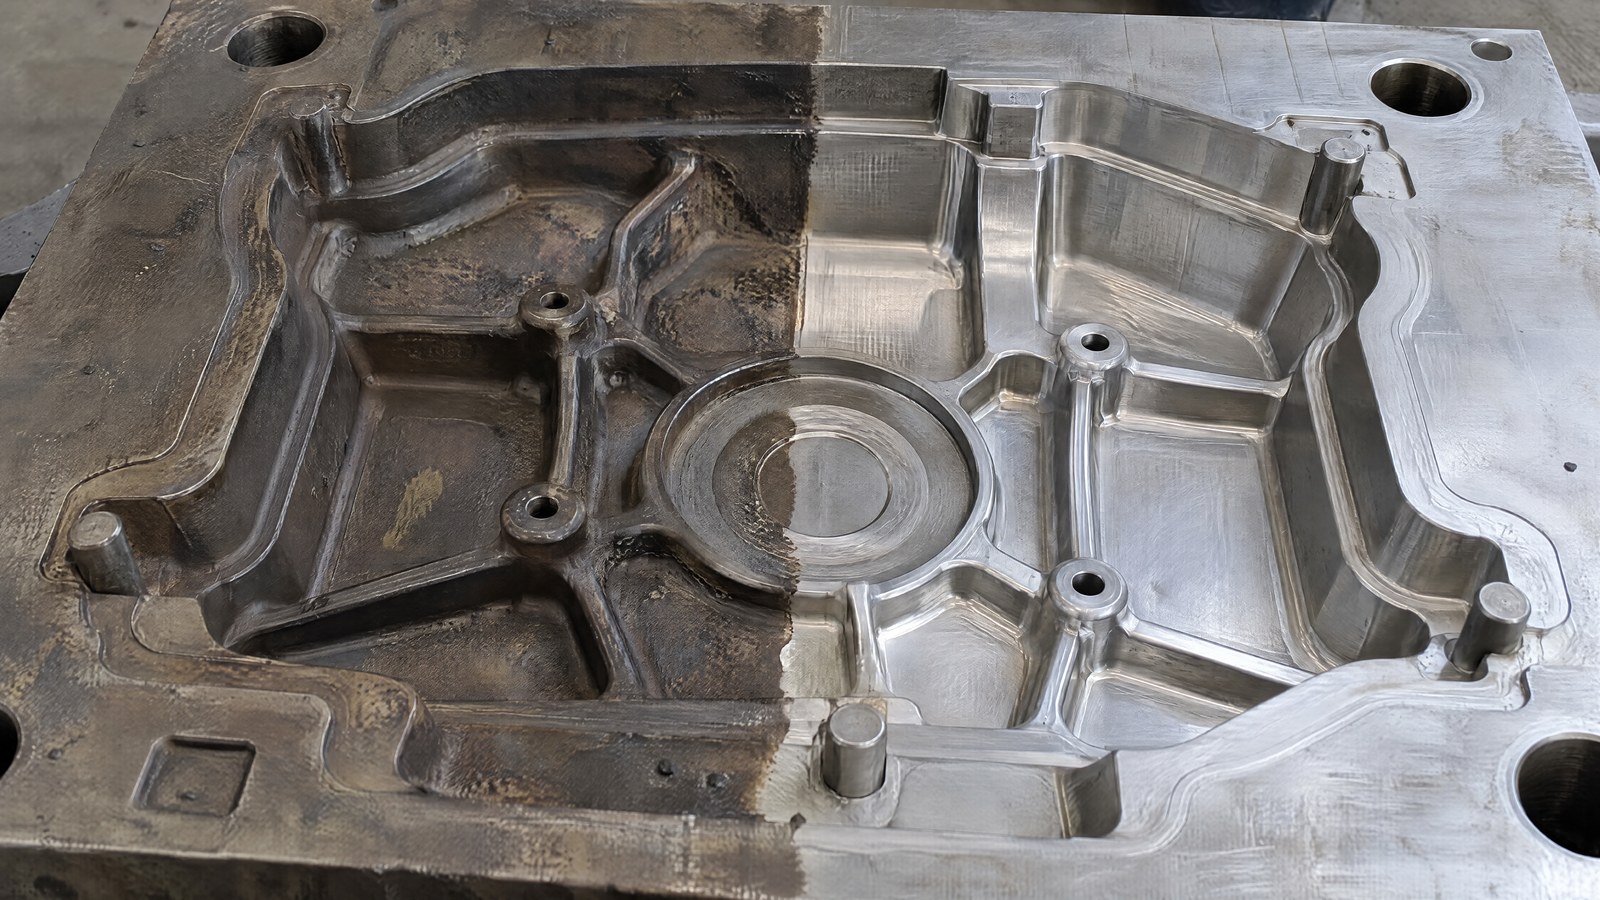
Un cas typique est celui d’une coquille en acier à outils dont l’empreinte est recouverte d’une pellicule sombre d’agent de démoulage polymérisé et d’un voile d’oxyde dans les angles les plus chauds. Avec le microsablage, l’outilleur obtenait une surface « propre » mais de plus en plus mate et avec des micro-détails toujours moins nets. Avec le nettoyage laser, le faisceau balaie l’empreinte et retire sélectivement la pellicule et l’oxyde, laissant affleurer l’acier avec sa finition originale ; les arêtes et les gravures de l’empreinte restent définies car le métal de base n’est pas touché. Le temps de traitement dépend de l’épaisseur et de l’étendue du dépôt. Ce type d’application est proche parent de celles que LASIT suit depuis longtemps dans l’univers de la fonderie, comme illustré dans les articles sur la marcatura laser su stampi et sur la marcatura di pezzi caldi di fonderia.
Pour qui il est pensé (et pour qui il ne l’est pas)
Le nettoyage laser donne le meilleur de lui-même là où le dépôt est mince ou d’épaisseur moyenne et réparti sur des surfaces accessibles : agent de démoulage polymérisé, oxydes et patines carbonées sur empreintes de moules en coquille et équipements de moulage sous pression en acier à outils, où comptent la conservation de la géométrie et la répétabilité du résultat. C’est le choix naturel pour qui subit aujourd’hui l’usure due au microsablage ou l’inefficacité des solvants sur le polymérisé, et pour qui veut structurer une maintenance préventive planifiée au lieu de corrective.
Ce n’est en revanche pas la meilleure réponse dans tous les cas. Sur des contaminations très épaisses et stratifiées, le laser doit procéder en plusieurs passes, et le temps de cycle peut croître au point de rendre plus avantageux un retrait grossier préliminaire par d’autres moyens. Sur les empreintes très profondes, étroites ou de géométrie complexe, où le faisceau n’arrive pas de manière perpendiculaire ou avec la bonne distance focale, il faut des accès dédiés, des têtes avec axes supplémentaires ou plusieurs reprises, et dans certains cas le rapport coût/bénéfice ne tient pas. Comme toujours, l’évaluation honnête se fait sur la pièce réelle : ce sont l’épaisseur du dépôt, la profondeur de l’empreinte et l’accessibilité qui disent si le laser est la bonne voie ou seulement une partie du procédé de maintenance.

Senior Applications Support | LASIT
Senior Applications Support chez LASIT depuis plus de 10 ans, Ciro Ventura est spécialiste des applications de marquage laser pour les tests d’échantillons en laboratoire. Il accompagne les clients et les équipes techniques dans l’évaluation et le choix de la solution laser la plus adaptée à leurs besoins.