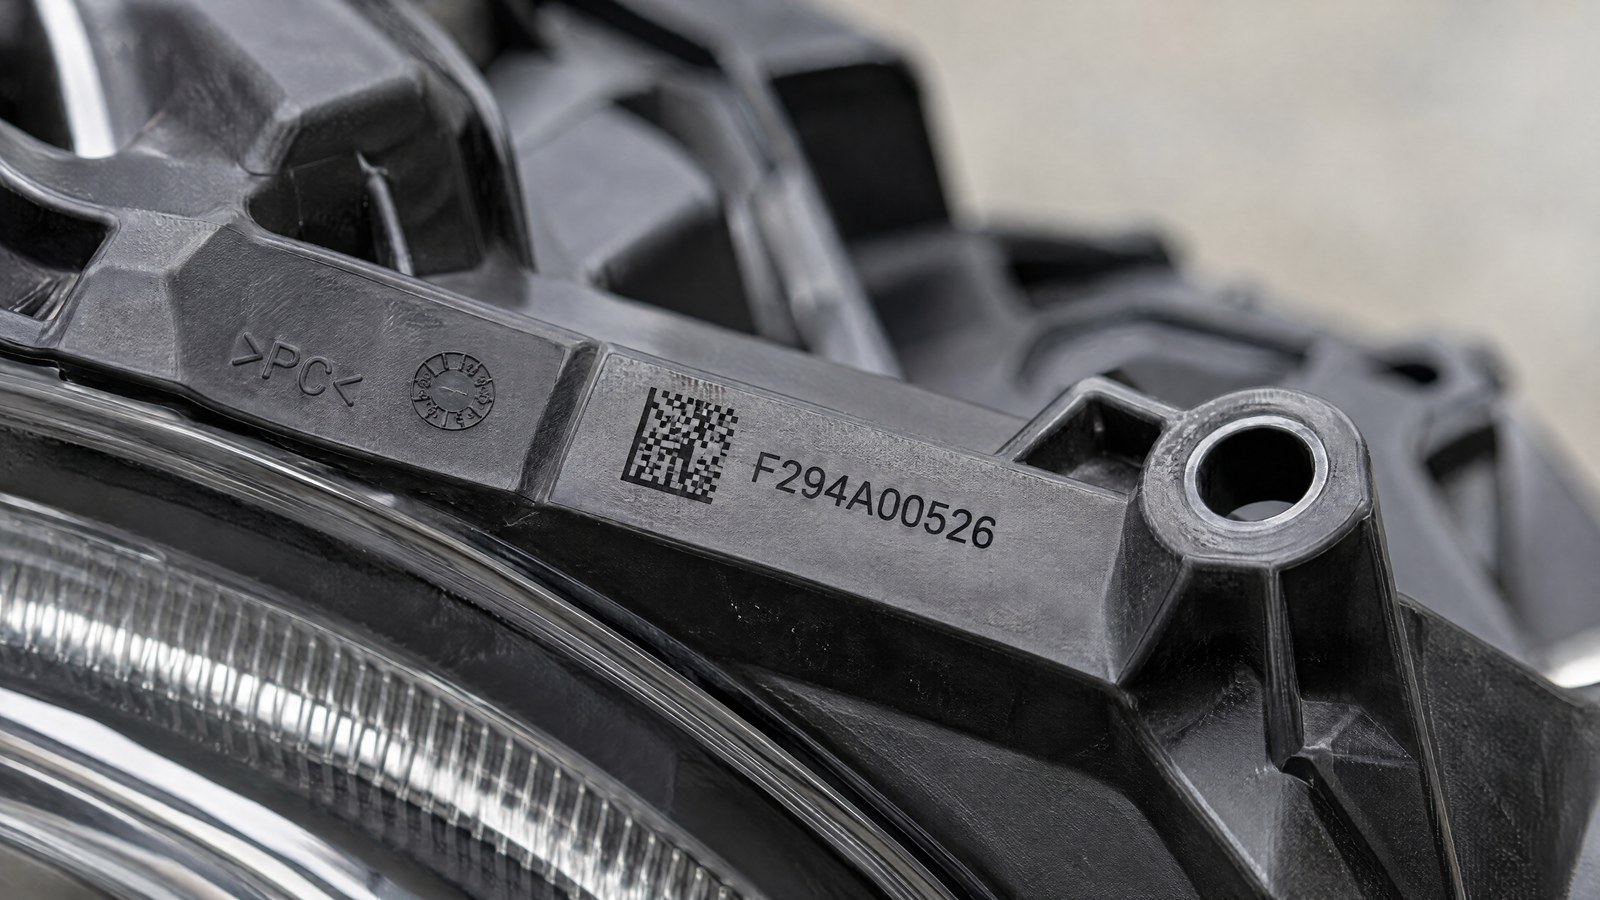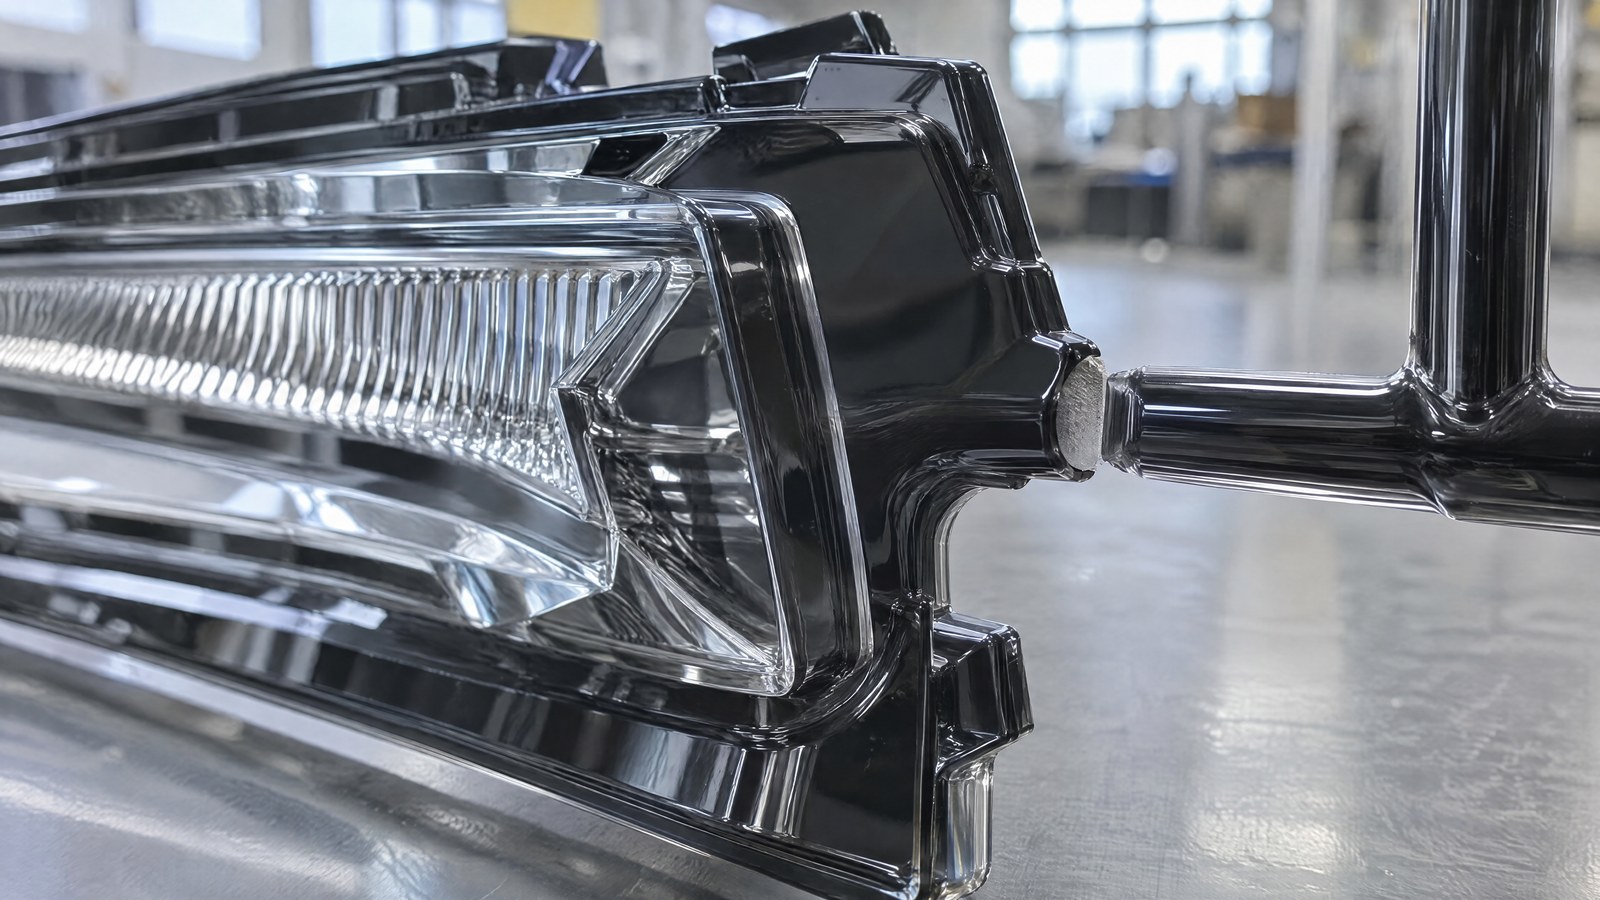
Qui réalise du moulage par injection de composants automobiles connaît le parcours de la carotte après la presse : la pièce sort du moule avec le canal d’alimentation encore attaché, elle est récupérée dans un bac et transportée vers un poste séparé où un opérateur ou une cisaille détachent l’attache. C’est une opération qui vit hors ligne, et comme tout ce qui se trouve hors ligne, elle ajoute des manutentions, des stocks tampons de semi-finis et des temps d’attente entre moulage et finition.
Ramener le degating en aval de la presse, à l’intérieur de la même cellule, est techniquement possible avec le laser, qui coupe l’attache sans contact. Mais le faire ne signifie pas simplement placer une source à côté du moule : cela signifie concevoir une cellule qui détache la carotte dans le temps que la presse met à produire le moule suivant, sans devenir le goulot d’étranglement de la ligne.
La cellule de degating en ligne repose sur cinq choix de conception qui doivent être décidés ensemble : comment la pièce arrive au laser, comment elle est positionnée, comment sont gérées les fumées, comment la station dialogue avec la presse et comment est contrôlé le bord coupé. Aucun de ces choix n’est indépendant des autres.
Pourquoi la coupe mécanique de la carotte montre ses limites
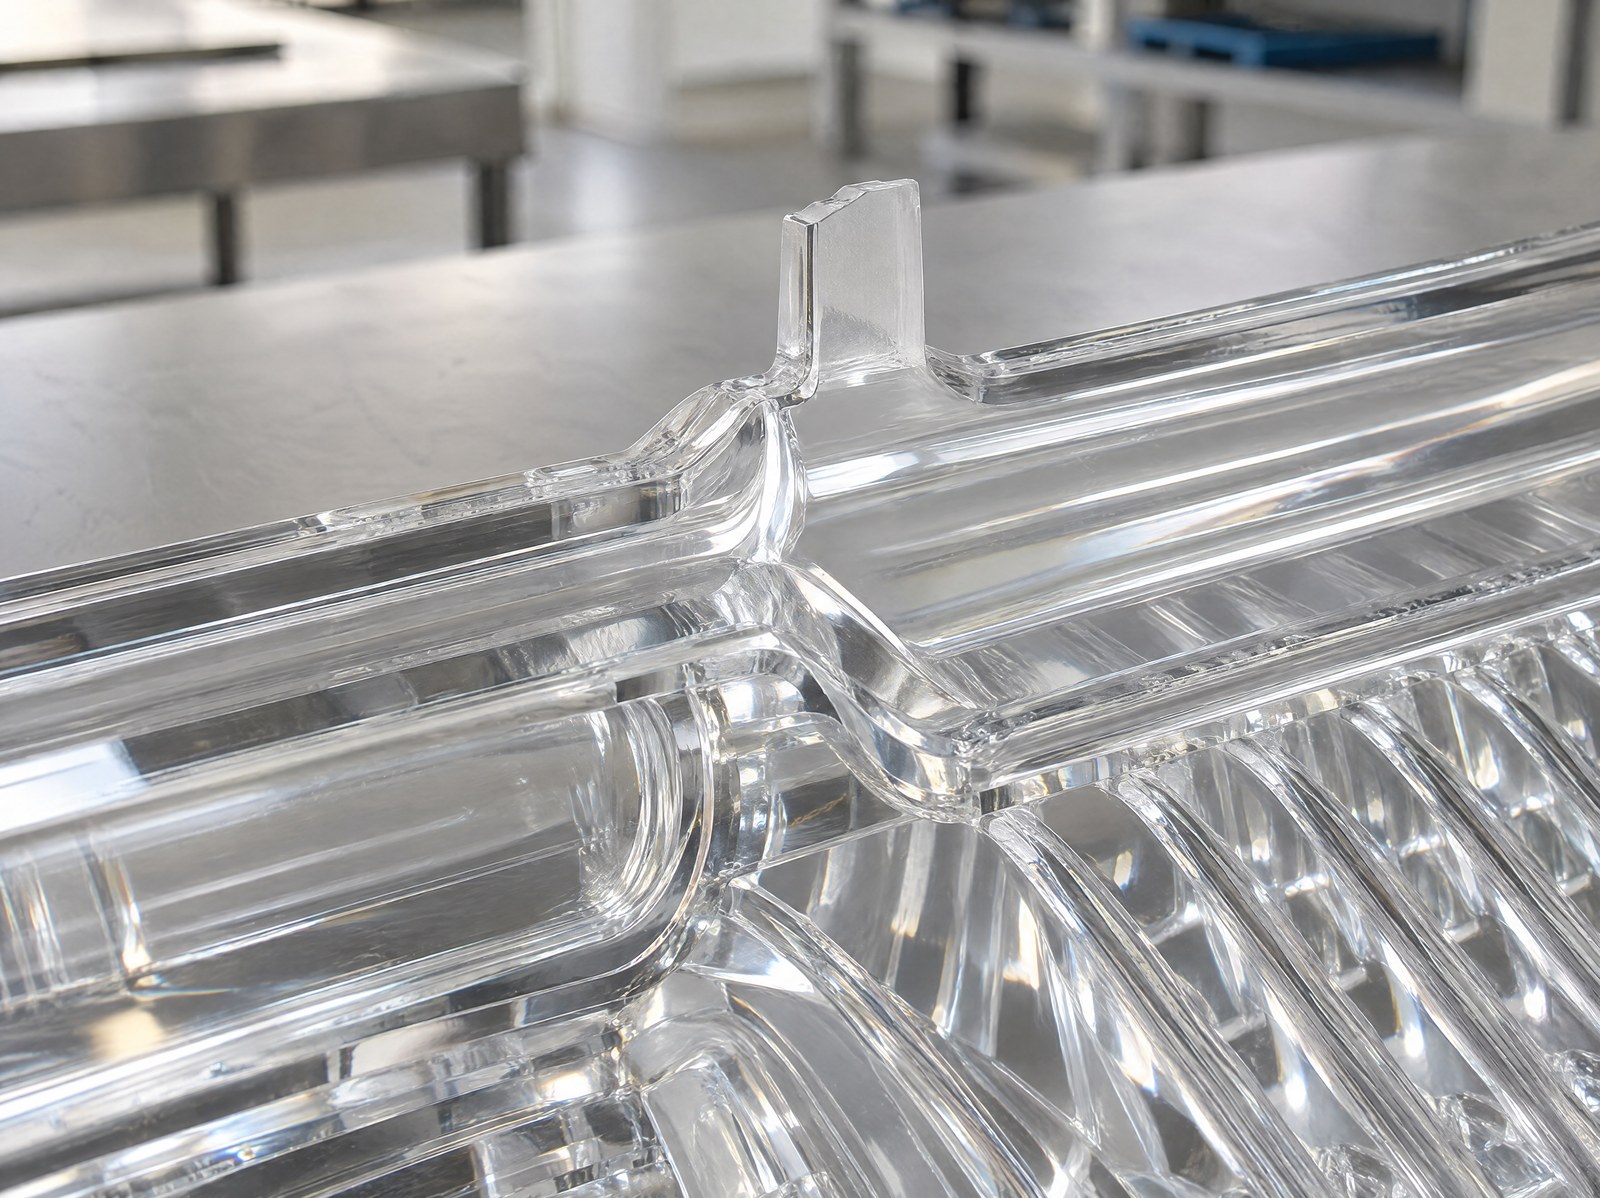
Le cisaillage mécanique détache l’attache avec une lame ou une pince. Cela fonctionne, mais transfère à la pièce un effort de coupe, et sur des matériaux rigides ou fragiles — les technopolymères renforcés, le polycarbonate, le PMMA des optiques — cet effort se traduit par des microfissures qui partent du point d’attache, par des bavures et par un bord résiduel variable d’une pièce à l’autre au fur et à mesure que l’outil s’use. Sur un composant esthétique ou optique, où l’attache est proche d’une surface fonctionnelle, ces défauts deviennent des rebuts.
Le laser travaille différemment : il ablate le matériau au point d’attache sans aucune force mécanique sur la pièce. Le résultat est une ligne de séparation répétable, avec un bord propre et défini qui ne dépend pas de l’affûtage d’une lame. Sur des géométries délicates, l’avantage n’est pas théorique : c’est l’absence de la sollicitation qui génère les fissures. Qui souhaite approfondir le principe de la coupe de l’attache avec le faisceau peut partir de l’article dédié au degating et à l’enlèvement des carottes, qui en décrit la physique.
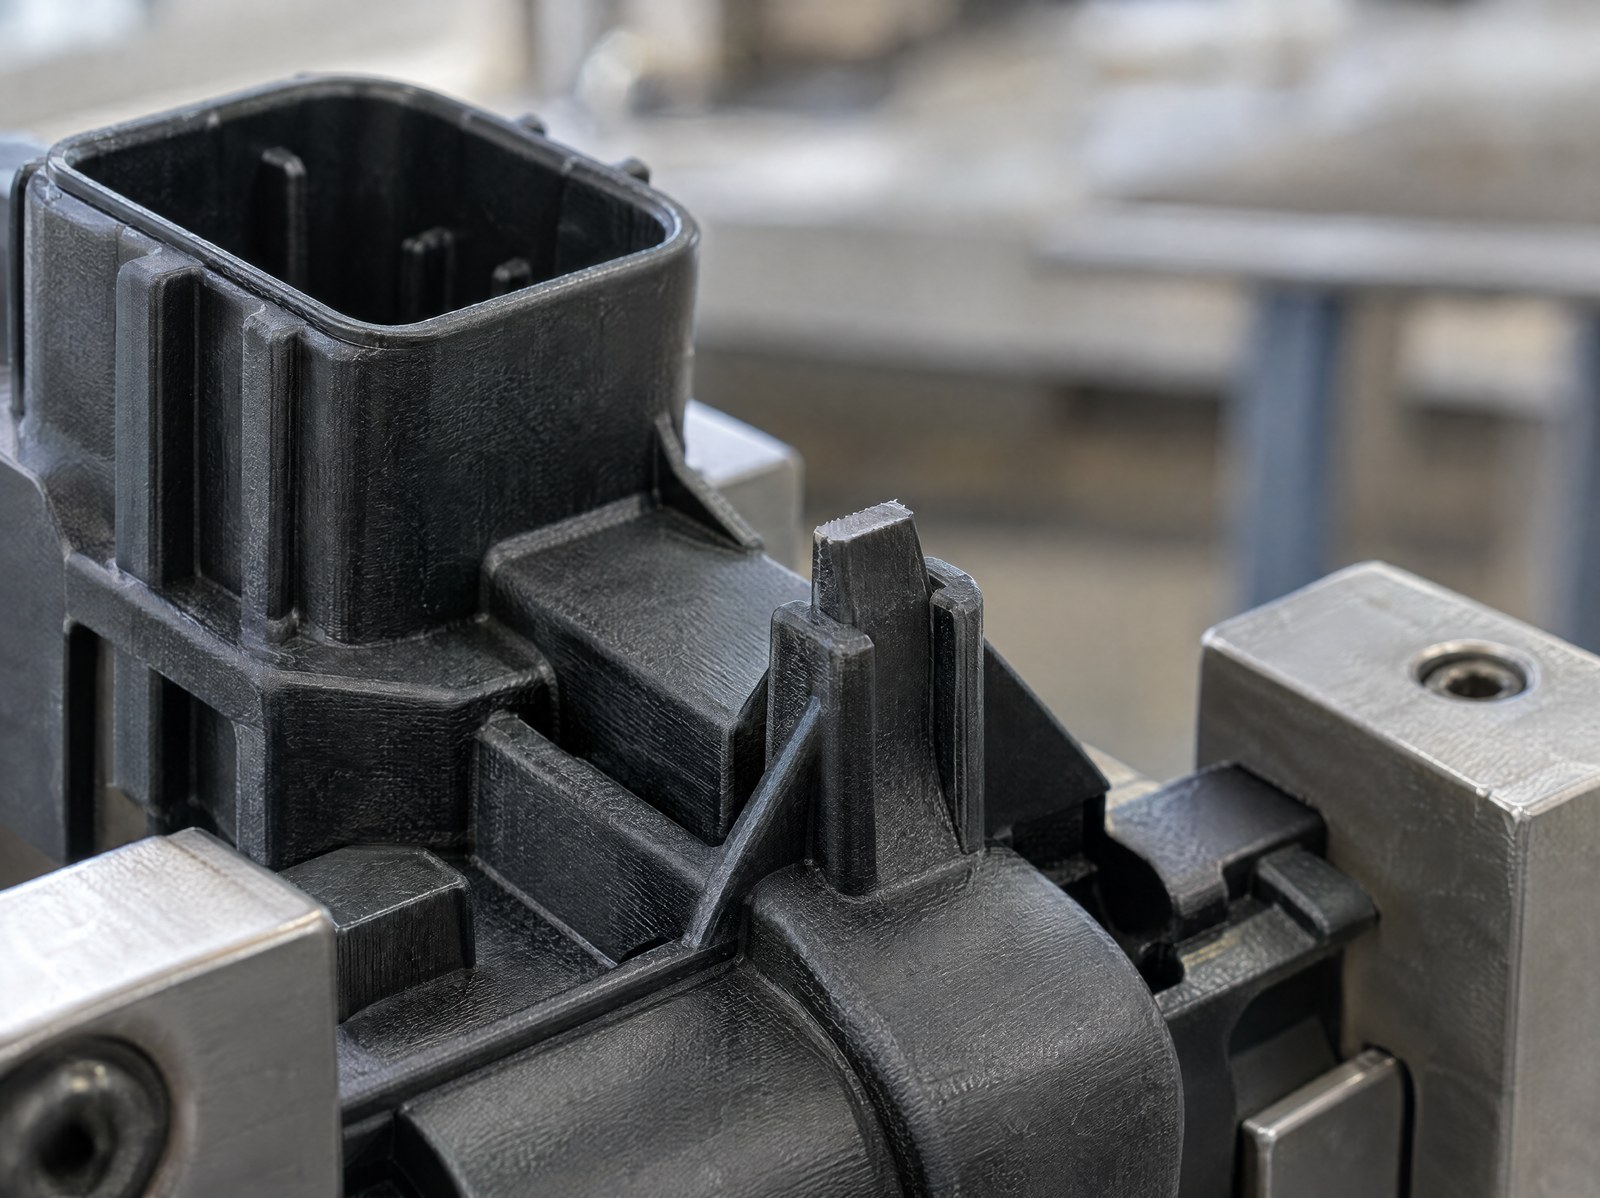
Rentrer dans le temps de cycle de la presse : la contrainte qui décide de tout
Le paramètre qui gouverne l’ensemble de la cellule est le temps de cycle du moulage. La presse produit un moule à intervalles réguliers, et la cellule de degating doit achever son travail — prise, coupe, déchargement — dans cette fenêtre, sinon elle ralentit la presse. C’est la raison pour laquelle une cellule en ligne ne se conçoit pas à partir du laser, mais à partir du rythme de la machine à laquelle elle se raccorde.
Le principe qui rend la chose gérable est le temps masqué : pendant que la presse ferme le moule et injecte le cycle suivant, le robot et la station laser travaillent sur le moule qui vient d’être extrait. Le degating ne s’ajoute pas au temps de moulage, il se cache à l’intérieur. Quand la fenêtre est étroite, la séquence s’optimise en réduisant les mouvements du robot et en amenant le faisceau sur le point d’attache avec la tête de balayage, sans déplacer la pièce.
La séquence de la cellule dans le temps de cycle de la presseExtraction du moulePrise robotCoupe de carotteAspiration des fuméesContrôle du bordLa prise et le positionnement : là où se joue la répétabilité
La coupe laser est aussi répétable que l’est la position du point d’attache devant le faisceau. C’est ici qu’intervient la prise robotisée : l’organe de préhension récupère le moule qui vient d’être extrait et l’amène à la station, ou bien maintient la pièce pendant que la tête travaille. Dans les deux cas, la géométrie de l’attache doit se présenter au laser toujours au même point, car une attache qui oscille de quelques dixièmes par rapport au foyer produit une coupe incomplète ou un résidu.
C’est pourquoi la prise et l’outillage se dessinent sur la pièce spécifique, en se référant à des zones stables de la pièce moulée — non pas à l’attache elle-même, qui est précisément ce qui doit être retiré. Dans les cas où la famille de moules change souvent, la référence peut être reprise par un système de vision, de sorte que la station repère l’attache même face à de petites variations de position de la pièce en prise.
Aspiration des fumées et protection de l’optique
Couper un polymère au laser génère des fumées et des particules. Dans une cellule fermée, si elles ne sont pas captées à l’instant où elles se forment, ces produits se déposent sur les surfaces proches et sur la lentille de la tête, dégradant la qualité de la coupe au fil du temps. Sur les optiques transparentes, le problème a aussi un nom précis : la buée de condensation qui peut voiler la surface autour du point travaillé, le fameux foggy effect, qui sur les composants de l’automotive lighting est un défaut esthétique inacceptable.
La contre-mesure est une aspiration des fumées dimensionnée et orientée sur le point de coupe, avec un flux qui éloigne les particules de la zone travaillée et de l’optique au lieu de se limiter à renouveler l’air de la cellule. C’est un détail qui décide de la constance du procédé sur des dizaines de milliers de pièces : une captation efficace maintient la lentille propre et stabilise le rendu de la coupe, tandis qu’une aspiration générique laisse la qualité glisser lentement cycle après cycle.
La synchronisation avec la presse : le handshake qui tient la cellule ensemble
Une cellule en ligne n’est pas une station qui travaille pour son propre compte : c’est un nœud qui échange des signaux avec la presse. Le contrôle du moulage communique quand le moule est ouvert et la pièce disponible ; la cellule confirme avoir pris en charge, exécute, et signale quand elle est libre pour le cycle suivant. Ce dialogue — le handshake entre les deux contrôles — est ce qui garantit que robot, laser et presse n’entrent jamais en conflit de temps.
Sur le plan de l’intégration, la station laser se comporte comme n’importe quel autre îlot automatisé de la ligne et se raccorde aux systèmes d’usine à travers les protocoles industriels standard. La même approche avec laquelle LASIT intègre marquage et contrôles en aval d’une presse dans une seule cellule est décrite dans le cas de la cellule FlyPress pour turbocompresseurs automobiles, où laser et station d’essai cohabitent dans un unique cycle synchronisé.
Le contrôle du bord en ligne
Le dernier élément est la vérification du résultat. Dans un poste hors ligne, le contrôle est souvent visuel et par échantillonnage ; en ligne, il vaut mieux en faire une partie du cycle, avec un système de vision qui inspecte la zone de l’attache juste après la coupe et vérifie que la carotte a été retirée correctement et que le bord est intègre. La pièce qui ne passe pas le contrôle est mise au rebut avant de poursuivre, de sorte que le défaut ne se propage pas en aval.
Ce contrôle reste une vérification géométrique et esthétique du bord, il ne doit pas être confondu avec une validation de laboratoire : il sert à tenir le procédé dans les limites établies lors de la mise au point, cycle après cycle, et à donner à la ligne une donnée objective sur chaque pièce travaillée.
Pour qui elle est pensée (et pour qui elle ne l’est pas)
La cellule de degating laser intégrée a du sens là où le volume est continu et où le degating hors ligne est déjà un goulot d’étranglement : moulage de composants automobiles en série, optiques et composants esthétiques où la coupe mécanique laisse des fissures ou des bavures, pièces où l’attache est proche d’une surface fonctionnelle. Dans ces cas, ramener l’opération à l’intérieur de la cellule élimine les manutentions, les stocks tampons et la variabilité de la coupe manuelle.
En revanche, ce n’est pas le choix obligé pour des productions à faible volume, pour des attaches très grandes sur des matériaux tenaces où une cisaille robuste fait son travail sans pénaliser la pièce, ou pour des familles de moules tellement hétérogènes qu’elles rendent impraticable un outillage répétable. Dans ces contextes, un poste dédié, même hors ligne, reste la solution la plus rationnelle. Le laser est avantageux quand le bord doit être propre et répétable, quand le matériau souffre de l’effort mécanique et quand le rythme de la presse exige de ne pas rompre le flux.

Business Development Director | LASIT
Business Development Director chez LASIT, Giandomenico Ievoli est responsable de la direction commerciale et du développement stratégique de l’entreprise. Il pilote les activités de développement commercial aux niveaux national et international, contribuant à la croissance et à l’expansion de LASIT sur les marchés mondiaux.