
Dans le secteur promotionnel, le marquage laser est une norme établie. Presque tous les fabricants de tasses, de flacons, d’articles de marque et d’accessoires personnalisés utilisent des sources actives à fibre optique, souvent des MOPA, dont la puissance varie généralement entre 20 et 50 W. Sur cette base, la technologie n’est plus le point de discussion : c’est plutôt la puissance moyenne de la source qui l’est de plus en plus.
La raison en est simple. Les exigences du marché ont évolué : gravures profondes sur céramique, finitions tridimensionnelles perceptibles au toucher, ablation de revêtements sur des lots de plus en plus importants, décorations exigeant à la fois agressivité et finesse esthétique. Autant d’applications où une MOPA de 30 ou 50 W fonctionne, mais où les temps de cycle et la profondeur de traitement deviennent un goulot d’étranglement. C’est là qu’interviennent les sources MOPA de 100 W et 200 W, conçues spécifiquement pour élargir le périmètre de ce qui peut être fait dans un cycle industriel.
Le véritable discriminant : l’énergie disponible par impulsion
Le fait technique le plus important concernant ces sources n’est pas « d’être MOPA » – une caractéristique désormais très répandue – mais l ‘énergie par impulsion réellement disponible à la sortie. Avec la même technologie de base, passer de 50 à 100 W puis à 200 W de puissance moyenne signifie, en pratique, disposer d’une énergie par impulsion significativement plus élevée, avec tout ce que cela implique en termes d’interaction faisceau-matière.
Ce surplus d’énergie n’est pas une fin en soi. Il se traduit par deux capacités opérationnelles qui font toute la différence dans le secteur promotionnel. La première est de traiter des matériaux et des épaisseurs qui seraient hors de portée avec des puissances inférieures: émaux céramiques pour la gravure en profondeur, revêtements épais sur des substrats métalliques, revêtements multicouches. La seconde est la possibilité, en exploitant la modulation fine de la vitesse, de la fréquence, du pourcentage de puissance et de la largeur d’impulsion, d’ajuster à la baisse l’énergie déposée chaque fois que cela est nécessaire. En d’autres termes, une source de 100 ou 200 W ne vous oblige pas à travailler à pleine puissance en permanence : elle vous permet de choisir d’être agressif ou impalpable en fonction du résultat souhaité. C’est exactement le contraire du problème typique de ceux qui travaillent avec des sources sous-dimensionnées : là, certains effets restent tout simplement inaccessibles.
Céramique : la puissance ouvre la voie à des procédés jusqu’alors inaccessibles
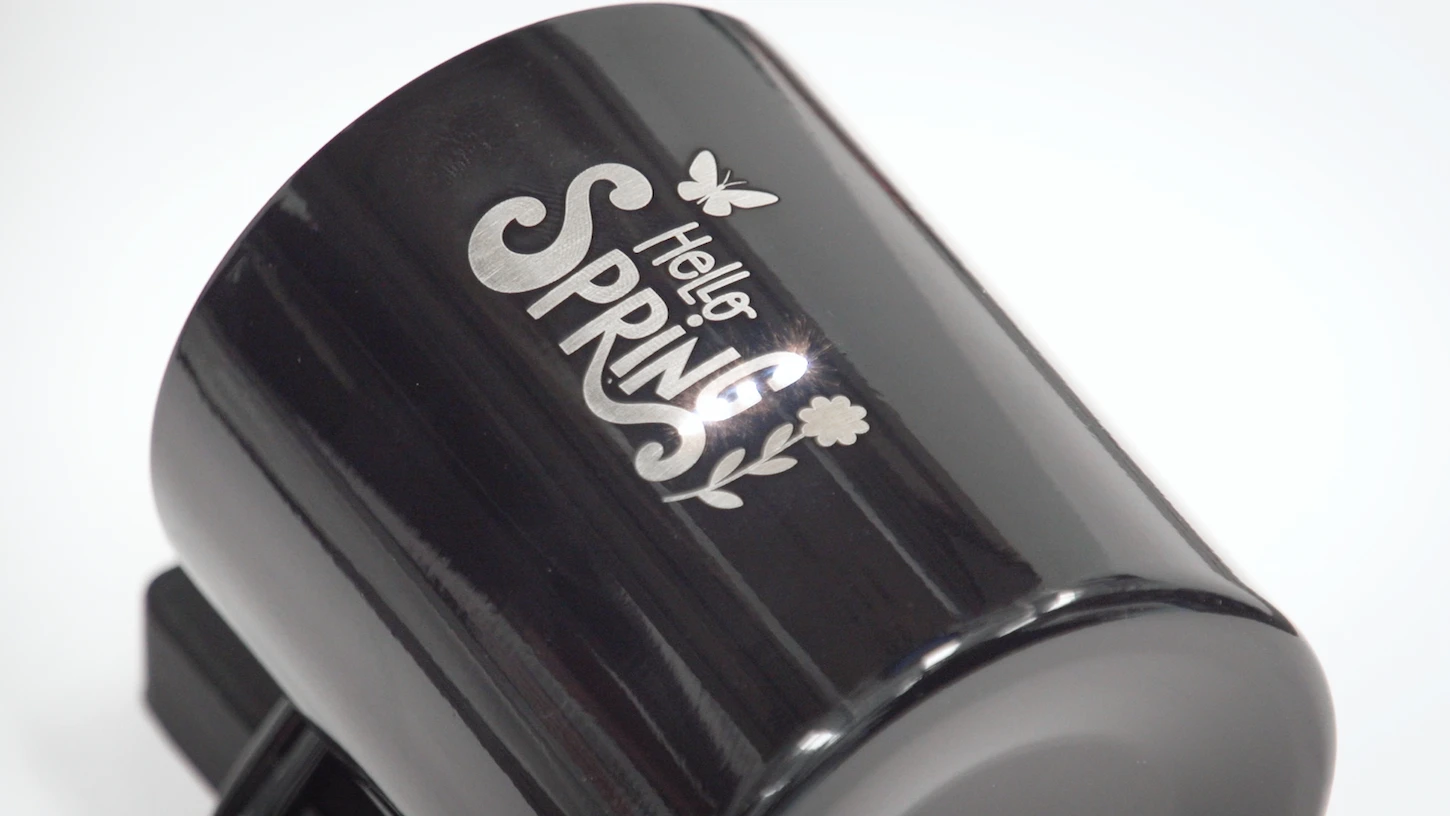
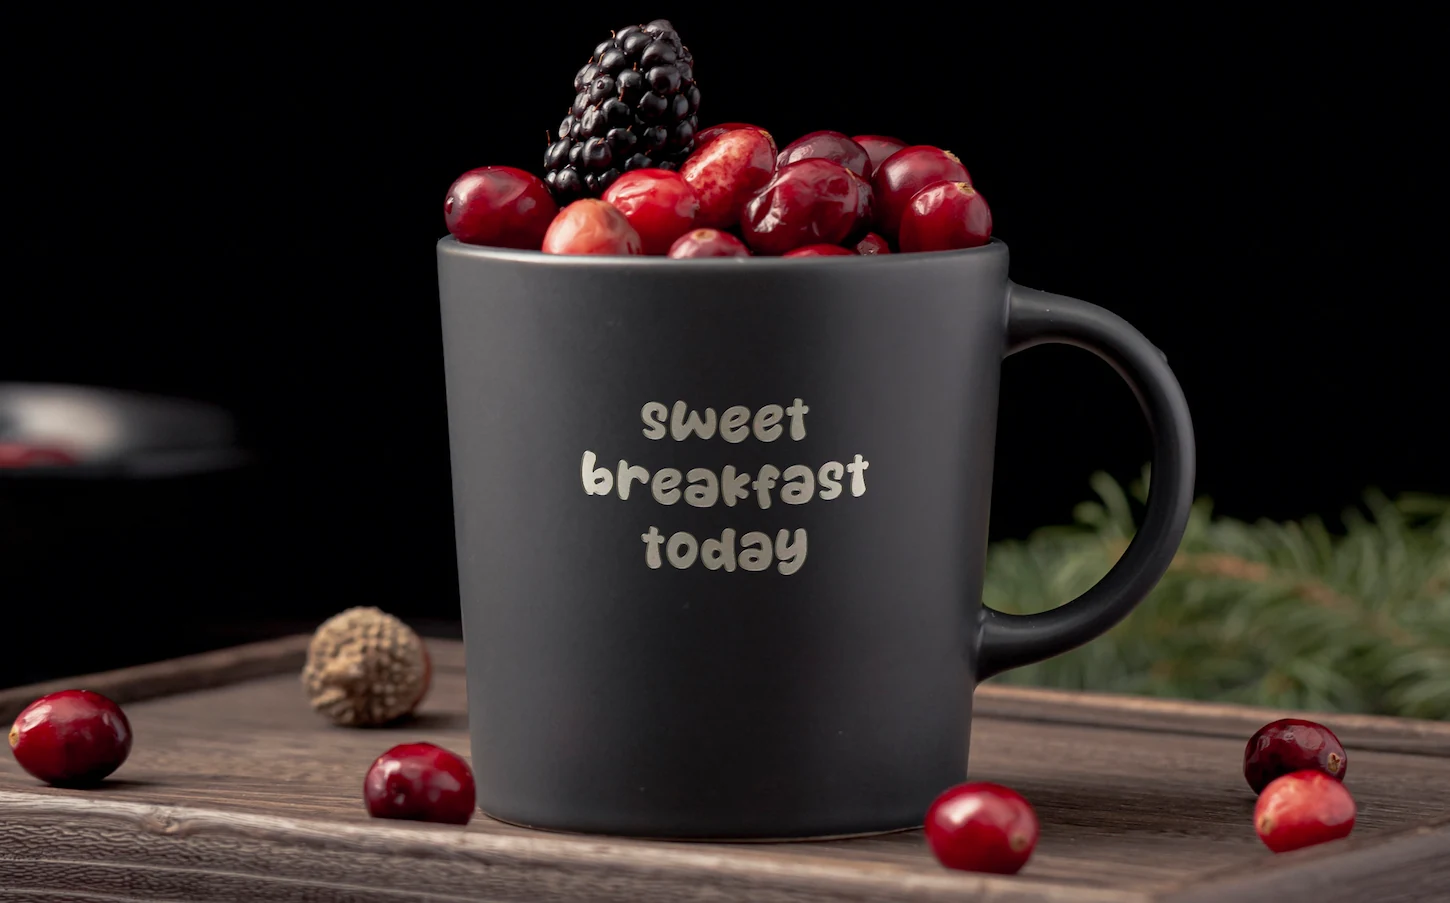
Le cas des tasses et gobelets en céramique émaillée est probablement l’endroit où le saut de puissance devient le plus évident pour le client final. Avec une MOPA de 30 ou 50 W, on agit essentiellement sur la couche superficielle de l’émail, ce qui permet d’obtenir des effets de blanchiment ou d’élimination de la couleur en fonction de la composition. Le résultat graphique peut être bon, mais le marquage reste bidimensionnel.
Avec 100 W, et plus encore avec 200 W, on entre dans un autre régime: la densité d’énergie concentrée sur le point de travail est suffisante pour enlever l’émail en profondeur et affecter le support céramique, en générant des gravures au relief perceptible au toucher et visible à contre-jour. Il devient possible de créer des logos « en creux », des fonds texturés, des décors contrastés mats/brillants, des finitions sculptées. Ce sont des procédés qui hier encore appartenaient à d’autres technologies, plus lentes ou moins flexibles, et qui aujourd’hui entrent dans le périmètre du laser industriel tout en conservant la répétabilité et la rapidité de mise en œuvre propres au numérique. Il ne s’agit pas de « faire mieux » ce qui se faisait déjà : il s’agit de faire des choses nouvelles, simplement parce que l’énergie nécessaire est désormais là.
Bouteilles : le pouvoir comme facteur de production
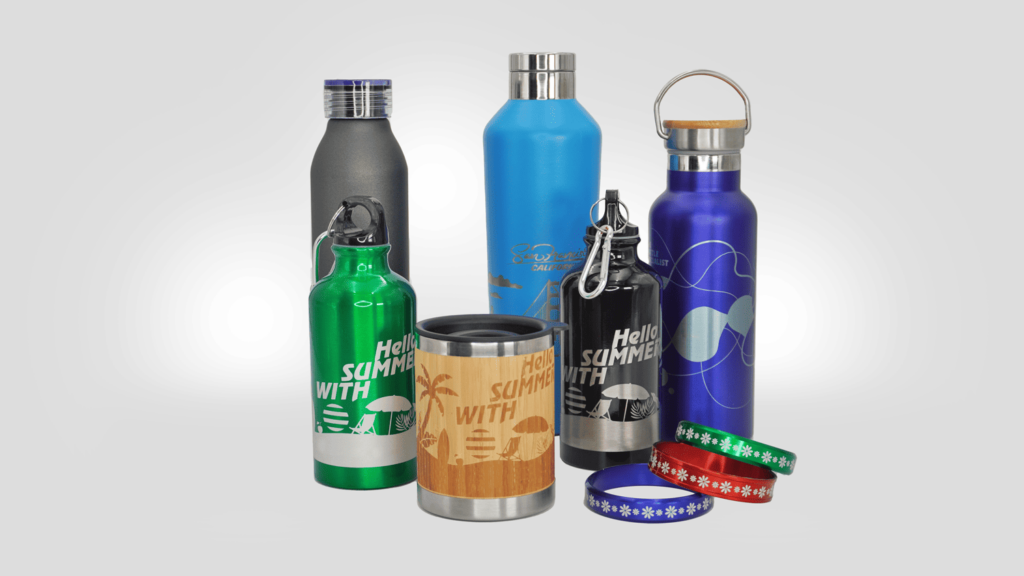
Sur les flacons, les bouteilles thermos et les articles métalliques revêtus, l’effet de la puissance est mesuré d’une manière différente mais non moins pertinente : en temps de cycle. L’ablation du revêtement est un processus directement proportionnel à l’énergie qui peut être déposée dans l’unité de temps. Sur les substrats standard de l’industrie, nos essais en laboratoire montrent des différences évidentes :
- une source de 100 W effectue le cycle en moitié moins de temps qu’une source de 50 W ;
- par rapport à un 30 W, le temps est réduit d’environ un tiers ;
- avec la 200 W, la fenêtre d’usinage se rétrécit encore, modulant l’avantage en fonction de la cinématique de la machine et de la géométrie de la pièce.

Sur des lots typiques d’une commande promotionnelle saisonnière, nous parlons de centaines ou de milliers de pièces : la différence de temps par pièce se traduit par une capacité de production quotidienne sensiblement différente, sans affecter la main-d’œuvre ou la cinématique. Il convient de souligner un point souvent négligé : avoir plus de puissance ne signifie pas nécessairement travailler plus vite. Cela signifie aussi pouvoir choisir de travailler plus en douceur, en diminuant le pourcentage d’utilisation de la source pour obtenir des bords de logo plus nets, une homogénéité de surface supérieure et l’absence de halo sur le revêtement. L’excédent de puissance devient ainsi une réserve de qualité qui peut être dépensée en cas de besoin.
Autres applications où la puissance fait un bond en avant
Au-delà des céramiques et des flacons, les 100 W et 200 W trouvent leur place dans plusieurs autres domaines promotionnels :
- Gravure en relief sur des porte-clés, des médailles, des gadgets en métal où l’effet tactile fait partie de la valeur perçue du produit ;
- Usinage sur des surfaces peintes multicouches pour des accessoires technologiques et des objets multi-matériaux, où l’ablation nécessite de traiter des épaisseurs non triviales ;
- Marquage à fort contraste sur aluminium anodisé épais et sur acier traité avec des finitions spéciales ;
- Cycles combinés d’ablation et de blanchiment réalisés en un seul passage de la machine, grâce à la capacité de gérer des paramètres très différents entre les scans.
Trois configurations d’intégration, un seul choix de puissance
Une fois qu’il a été établi que la puissance est l’élément central, le choix de la configuration du système devient une conséquence opérationnelle. La même source de 100 ou 200 W se prête à trois configurations d’utilisation: comme laser d’intégration, à installer dans des cellules robotisées ou des lignes automatiques existantes ; comme simple machine autonome, manuelle ou semi-automatique, pour ceux qui commencent à s’engager sur la voie de l’internalisation ou qui gèrent une petite ou moyenne production ; ou en combinaison avec des machines verticales dédiées aux produits promotionnels, telles que Polaris et TowerSlide, où la cinématique est optimisée pour un chargement rapide et le traitement des surfaces cylindriques typiques des mugs et des flacons.
C’est dans cette dernière combinaison que la puissance s’exprime pleinement : une machine construite pour alimenter le laser avec un flux constant de pièces, couplée à une source capable de les traiter à la cadence requise, évite le goulot d’étranglement classique qui apparaît lorsqu’une machine performante travaille avec une source sous-dimensionnée.
En résumé
Dans le domaine de la promotion, la technologie MOPA est désormais une évidence. Ce qui différencie réellement les solutions de marquage aujourd’hui, c’est la puissance moyenne de la source. Passer à 100 W ou 200 W ne signifie pas seulement aller plus vite : cela signifie accéder à des procédés – gravures profondes sur céramique, ablation de revêtements épais, décorations tridimensionnelles – qui, avec des puissances inférieures, ne sont pas simplement ralentis, mais hors de portée. Si vous travaillez avec des catalogues hétérogènes et que vous souhaitez couvrir aussi bien les finitions esthétiques raffinées que les effets les plus scénographiques avec une seule machine, c’est aujourd’hui la gamme de puissance supérieure qui est la référence, quelle que soit la configuration – intégrée, autonome ou combinée avec des machines verticales – avec laquelle vous choisissez de l’installer.

Applications Manager | LASIT
Applications Manager chez LASIT depuis plus de 20 ans, Mario Palmieri est responsable de la gestion et du développement du laboratoire laser de l’entreprise. Il effectue des tests sur les échantillons des clients et accompagne les secteurs automobile, médical, aérospatial et électronique dans le choix de la solution de marquage laser la plus adaptée.