
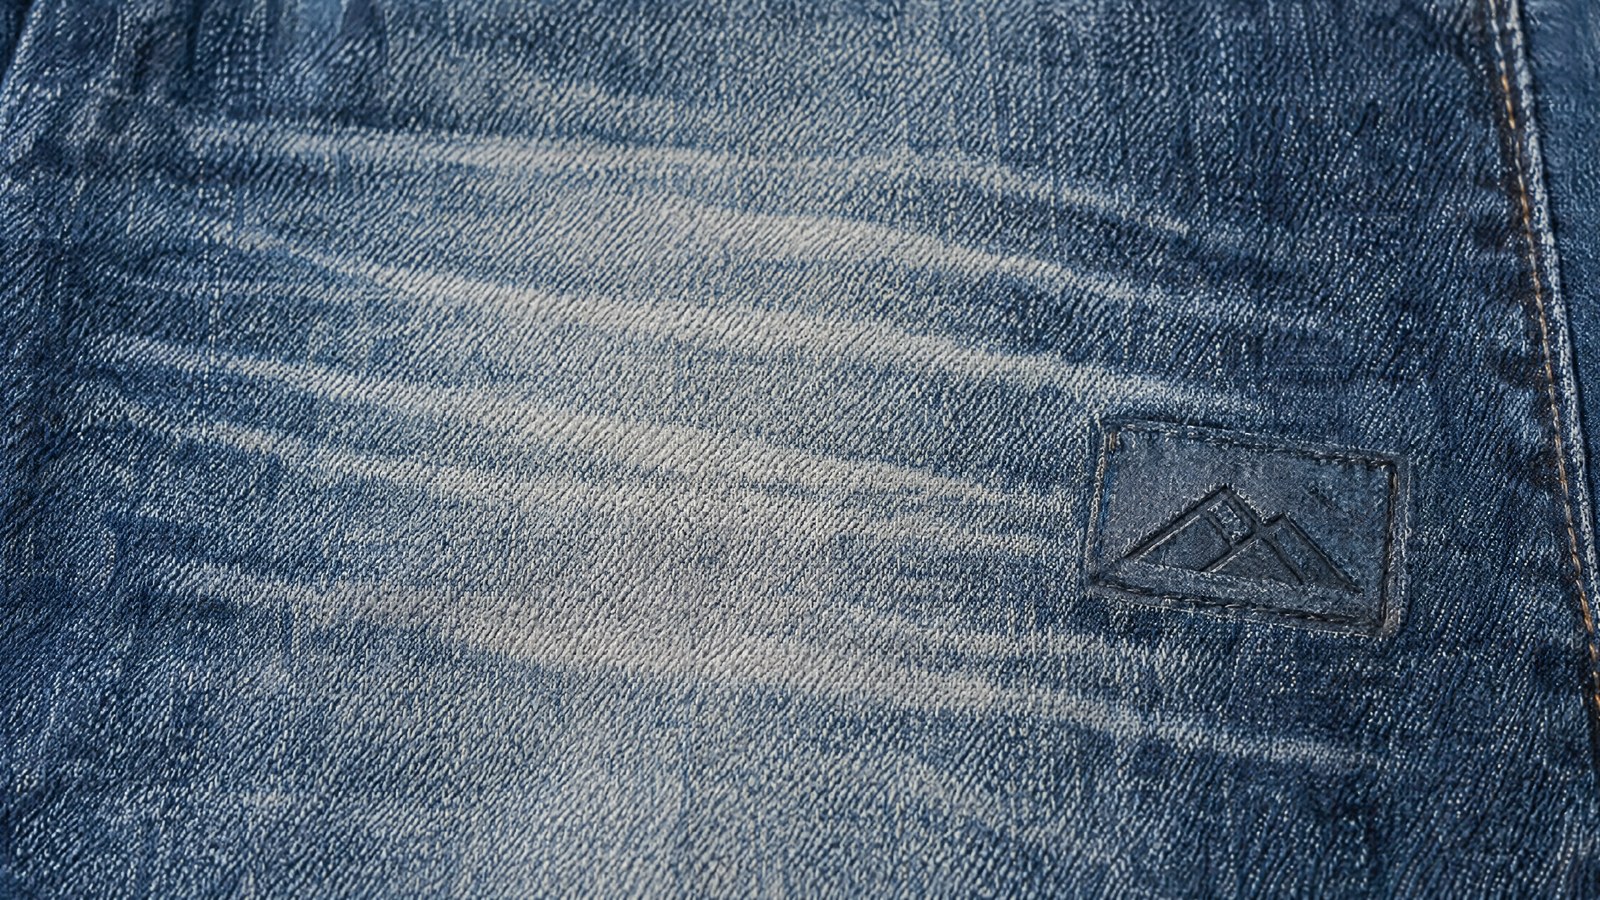
Les professionnels du finishing dans le textile et la maroquinerie connaissent le poids de l’atelier de lavage : le délavage du denim passe par des bains de permanganate, d’hypochlorite et de pierre ponce, par le sablage manuel et par des cycles de rinçage qui consomment de l’eau et génèrent des effluents à traiter. Sur le cuir, le motif et la couleur localisée proviennent souvent de mordançages, d’estampage à chaud et de traitements chimiques. Ce sont des procédés efficaces, mais variables, longs à reconfigurer et coûteux sur le plan environnemental.
Le laser intervient exactement sur ce point. Il n’est pas l’alternative à une impression appliquée sur le tissu : il est l’alternative au procédé chimique et hydrique qui éclaircit, grave et met en forme le matériau. Le faisceau agit directement sur la surface — il dégrade le colorant, ablate la couche la plus externe, découpe le profil — en utilisant l’énergie optique à la place de l’eau et des réactifs.
Pour un responsable de production ou de qualité, cela signifie trois choses à la fois : un résultat qui se répète à l’identique lot après lot, un cycle qui se reconfigure en changeant un fichier plutôt qu’un bain, et un procédé à sec qui élimine effluents et chutes. Il vaut la peine de voir où cela fonctionne vraiment — et où cela ne fonctionne pas.
Le laser remplace le bain chimique, pas l’impression
La distinction est essentielle. Une impression dépose du pigment sur le tissu ; le laser n’ajoute rien, il modifie le matériau déjà présent. Sur le denim, il enlève le colorant superficiel en révélant le coton plus clair situé en dessous ; sur le cuir, il retire par ablation une fine couche de finition ou de fleur ; sur l’acétate, il fond et sépare le bord le long d’un profil net. C’est le même principe, appliqué avec des énergies différentes : contrairement au cas où l’on remplace une impression jet d’encre, ici on ne dépose pas une marque mais on transforme la surface.
| Aspect du procédé | Procédé chimique-hydrique | Procédé laser |
|---|---|---|
| Consommation d'eau | Élevée, entre bains et rinçages | Nulle |
| Agents chimiques | Oxydants et mordants | Aucun réactif |
| Chutes de matière | Emporte-pièces et découpes dédiés | Mise en page par fichier, découpe optimisée |
| Répétabilité du ton | Liée à la concentration et au temps de bain | Définie par des paramètres numériques |
| Gestion des résidus | Effluents liquides à traiter | Aspiration et filtration de l'air |
L’avantage pratique le plus immédiat est que tout le dessin vit dans un fichier vectoriel. Changer d’effet, de position ou d’intensité ne nécessite pas de refaire un bain ou un emporte-pièce : on modifie le tracé et on relance le cycle, avec des paramètres enregistrés et reproductibles.
Délavage du denim sans eau ni oxydants
Le denim doit sa couleur à l’indigo, un colorant qui se fixe sur la partie externe de la fibre de coton en laissant son cœur clair. C’est précisément cette structure qui le rend idéal pour le laser : une source CO₂ à 10,6 µm, bien absorbée par les fibres naturelles, dégrade l’indigo en surface et fait ressortir le ton plus clair situé en dessous, sans altérer la trame.
En réglant l’énergie du faisceau, on obtient un éclaircissement gradué : des moustaches et des abrasions localisées jusqu’aux dessins et motifs étendus, le tout en un seul passage à sec. Le degré d’éclaircissement est fonction directe de l’énergie déposée, donc contrôlable en continu.
Énergie du faisceau Degré d’éclaircissement Le ton se règle par les paramètres, pas par le bain.Par rapport au cycle traditionnel, disparaissent le permanganate, l’hypochlorite et la pierre ponce, et avec eux les bains et les rinçages : c’est un finishing sans eau, cohérent avec les objectifs de durabilité de procédé que le secteur de la mode se fixe.
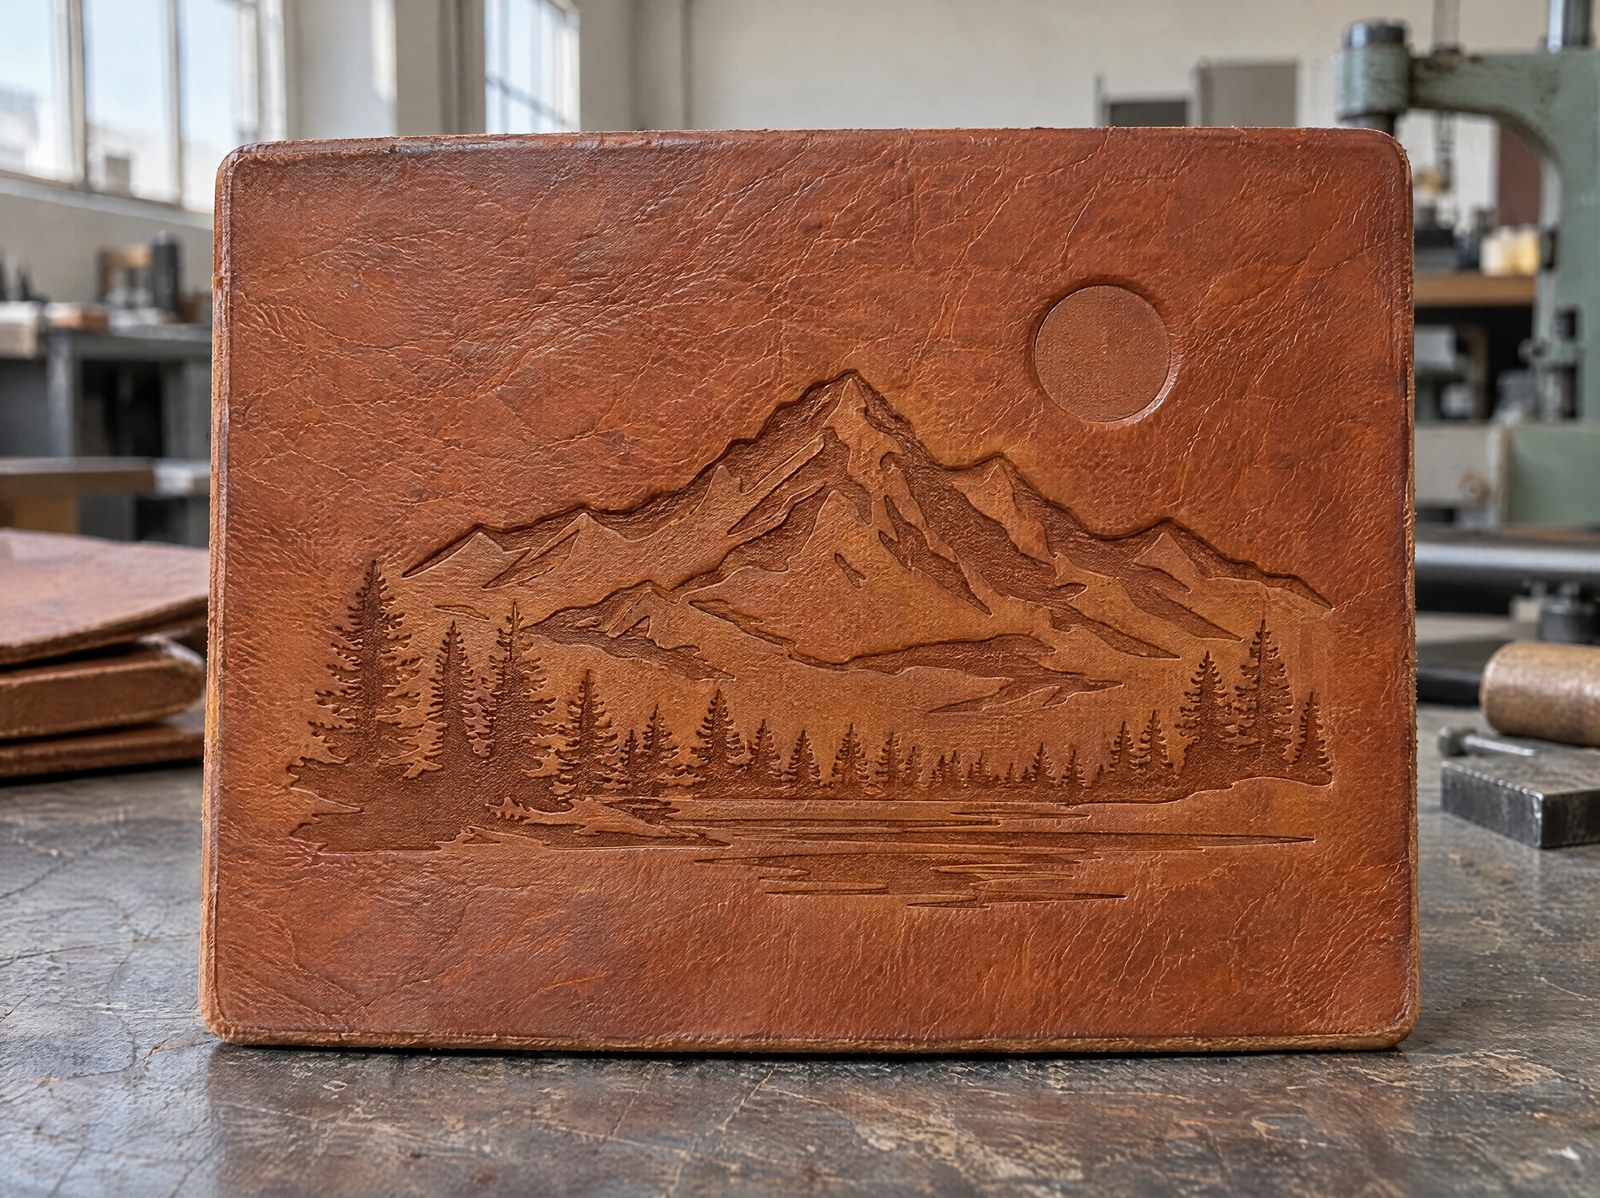
Gravure sur cuir et croûte : une marque maîtrisée
Sur le cuir, le laser travaille par ablation : il retire de manière sélective la couche la plus superficielle et génère un contraste qui dépend du matériau et des paramètres, et non d’une encre. Sur le cuir pleine fleur, sur la croûte et sur les cuirs finis, on obtient des logos, des monogrammes, des textures et des décors avec une profondeur et une netteté constantes.
Le résultat ne nécessite ni mordançage ni estampage à chaud avec des clichés dédiés. Le dessin est numérique, donc personnalisable pièce par pièce — utile pour les capsules, les numérotations et les personnalisations — tout en conservant la même marque sur toute la série.
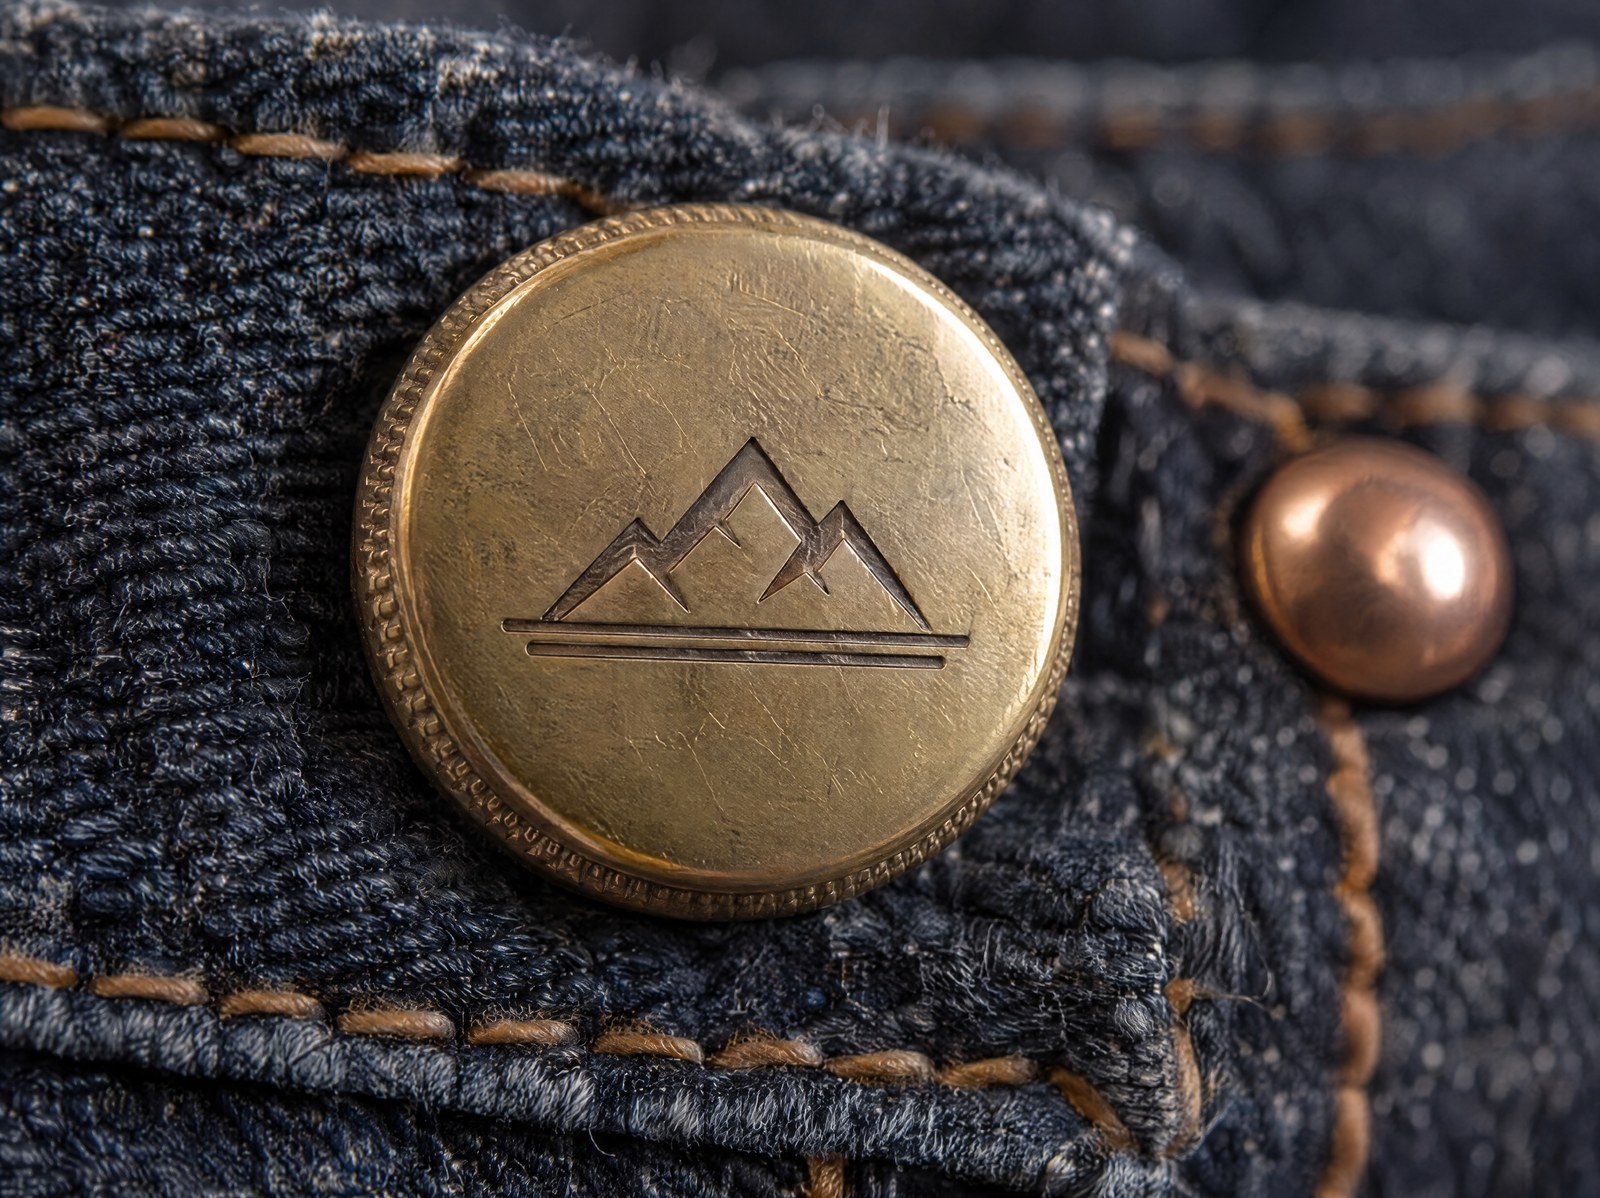
Découpe, ajourage et usinage de l’acétate
Le même faisceau qui éclaircit et grave peut découper et ajourer. Sur les tissus techniques et les synthétiques, la découpe laser produit un bord net et, sur les matériaux thermoplastiques, scellé, ce qui limite l’effilochage sans finitions supplémentaires. Les motifs d’ajourage, souvent impraticables avec un emporte-pièce mécanique, deviennent de simples tracés vectoriels.
L’acétate de cellulose, répandu dans les accessoires et la lunetterie, se prête bien à une découpe et à une gravure maîtrisées : le faisceau travaille le profil et les détails avec des bords propres. Comme la mise en page est numérique, changer de modèle revient à charger un autre fichier, sans équiper de nouveaux emporte-pièces et avec une imbrication qui réduit les chutes de matière.
Fumées, odeurs et aspiration dédiée
Usiner à sec des matériaux organiques comme le coton, le cuir et l’acétate génère des fumées et des odeurs : c’est le point auquel il faut prêter le plus d’attention dans une installation de finishing laser. Ce n’est pas un détail à négliger, mais une exigence de conception. Un usinage stable requiert des systèmes d’aspiration et de filtration dimensionnés sur le matériau et sur le volume de production, qui captent les résidus au point d’usinage et maintiennent l’optique propre.
L’avantage est qu’ici on parle de gestion de l’air, et non d’effluents liquides : les résidus sont captés et filtrés localement. C’est un aspect qui mérite un approfondissement spécifique sur les systèmes d’aspiration dans les machines de marquage laser, car de là dépendent à la fois la qualité du résultat et les conditions de l’atelier.
Répétabilité du ton, lot après lot
La limite historique des procédés par voie humide est la variabilité : le rendu d’un bain dépend de la concentration, de la température et du temps d’immersion, et deux lots traités à distance sont rarement identiques. Le laser renverse cette logique. Le ton, la profondeur et le dessin sont définis par des paramètres numériques enregistrés dans le programme d’usinage, donc indépendants de l’opérateur et du vieillissement d’un bain.
Sur de larges familles de produits, cela se traduit par une cohérence esthétique entre les articles, entre les tailles et entre les réassorts à des mois d’intervalle — un aspect qui, dans la mode, pèse autant que la qualité de la pièce isolée. Le contrôle visuel reste partie intégrante du cycle, mais il part d’une base stable et documentée.
Pour qui il est pensé (et pour qui non)
Le finishing laser donne le meilleur de lui-même là où le matériau est homogène et prévisible : denim, cuirs finis et enduits, synthétiques techniques, acétate. Dans ces cas, le ton se maîtrise et se répète, le cycle est à sec et le changement de modèle est immédiat.
Il doit en revanche être abordé avec prudence sur les cuirs très naturels et hétérogènes — cuirs à tannage végétal, pleine fleur aniline aux veinures et à l’absorption variables : ici, la même énergie peut donner des tons différents d’une zone à l’autre, et la constance chromatique n’est pas garantie. Sur ces matériaux, le laser reste utile pour les gravures et les décors, mais la promesse du ton uniforme doit être vérifiée au préalable sur des échantillons réels.
En résumé : si votre finishing dépend aujourd’hui de bains chimiques, d’eau et de sablage, et qu’il vous faut un résultat répétable et à sec sur du denim, du cuir fini ou de l’acétate, le laser prend en charge exactement ces étapes. Si vous travaillez des cuirs naturels et vivants, il doit être testé sur le terrain avant de l’industrialiser — et c’est précisément ce qu’un test sur échantillons permet d’établir.

Public Relations Manager | LASIT
Public Relations Manager chez LASIT depuis 2019, Claudia Neri est responsable de la gestion du département Marketing et Communication. Elle élabore la stratégie de communication de l’entreprise, en coordonnant les activités de relations publiques, de promotion de la marque et de communication institutionnelle pour le marché italien et international.


